
Կոմպրեսիոն և ներարկման ձուլումը մեծ ծավալներով պլաստիկ դետալներ արտադրելու ամենատարածված արտադրական գործընթացներից երկուսն են։ Թեև երկու մեթոդներն էլ ներառում են պլաստիկի ձևավորում կաղապարի մեջ՝ ջերմության և ճնշման ազդեցությամբ, դրանց աշխատանքի եղանակներում կան մի քանի կարևոր տարբերություններ։
Կոմպրեսիոն և ներարկման ձուլման տարբերությունները հասկանալը կարևոր է, որպեսզի արտադրողները որոշեն, թե որ մոտեցումն է առավել հարմար տվյալ կիրառության համար։ Սակայն գործընթացների մանրամասները կարող են շփոթեցնող լինել նույնիսկ պլաստիկի արտադրությանը ծանոթ մարդկանց համար։
Այս հոդվածը ներկայացնում է կոմպրեսիոն և ներարկման ձուլման նմանությունների ու տարբերությունների հստակ ակնարկը։ Մենք կներկայացնենք յուրաքանչյուր տեխնիկայի հիմնական քայլերն ու դրանց տարբերությունները։ Կքննարկվեն նաև այնպիսի գործոններ, ինչպիսիք են դետալի նախագծի համապատասխանությունը, ցիկլի տևողությունը, նյութի կորուստը և ծախսարդյունավետությունը։
Ներարկման և կոմպրեսիոն ձուլման ընդհանուր ակնարկ
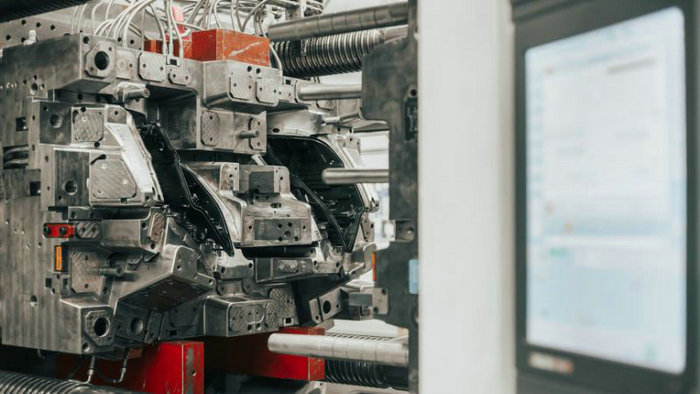
Ծանոթացում ներարկման ձուլմանը
Ներարկման ձուլումը արտադրական մեթոդ է, որի ընթացքում նյութը, սովորաբար ջերմապլաստիկը, տաքացվում և ներարկվում է փակ կաղապարի մեջ՝ սնուցող ձագարի և պտուտակի միջոցով։ Նյութը հովանում ու պնդանում է՝ ստանալով ցանկալի ձևը։ Ներարկման ձուլումն ունի տարբեր առավելություններ, օրինակ՝
- Հաշվի առնելով բարդ մասերի հավանականությունը՝ լավ է որոշել, թե որ մասերն են համապատասխանում մանրակրկիտ մանրամասնություններին եւ բարդ կառուցվածքին:
- Բարձր ավտոմատություն. այս պրոցեսը, ըստ էության, մարդկային վերահսկման կարիք չունի:
- Արտադրության կարճ ժամկետներ․ ներարկման ձուլման ցիկլերը ավելի կարճ են, քան կոմպրեսիոն ձուլման դեպքում։
Այնուամենայնիվ, ներարկման ձուլումն ունի նաև թերություններ, այդ թվում՝ գործիքավորման բարձր սկզբնական ծախսերը և շատ խոշոր դետալներ արտադրելու դժվարությունը։
Կոմպրեսիոն ձուլման սահմանումը
Կոմպրեսիոն ձուլումը արտադրական գործընթաց է, որի ժամանակ նախապես տաքացված նյութը, սովորաբար ջերմակայուն պլաստիկը, տեղադրվում է կաղապարի խոռոչում։ Այնուհետև կաղապարը փակվում է, և ճնշում է գործադրվում, որպեսզի նյութը ընդունի կաղապարի ձևը։ Այս գործընթացը հարմար է պարզ երկրաչափությամբ դետալների և խոշոր վահանակների համար։ Այնուամենայնիվ, այն ունի որոշ սահմանափակումներ, այդ թվում՝
- Սահմանափակվում է պարզ նախագծերով․ կոմպրեսիոն ձուլումը լավագույն ընտրությունը չէ բարդ մանրամասներով կամ բարդ երկրաչափությամբ դետալների համար։
- Արտադրության ավելի դանդաղ տեմպ․ ցիկլի տևողությունն ավելի երկար է, քան ներարկման ձուլման դեպքում։
- Լաբորատորիա. Անհրաժեշտ է, որ ավելի շատ մարդ աշխատի:
Կոմպրեսիոն և ներարկման ձուլման հիմնական տարբերությունները․
- Կոմպրեսիոն ձուլումը սովորաբար կիրառվում է ավելի խոշոր, պարզ դետալների համար, օրինակ՝ միջադիրների։ Ներարկման ձուլումն ավելի հարմար է փոքր, բարդ և բարձր ճշգրտություն պահանջող դետալների համար։
- Կոմպրեսիոն ձուլումն ունի գործիքավորման ավելի ցածր ծախսեր, բայց ցիկլերն ավելի երկար են։ Ներարկման ձուլման ցիկլերն ավելի կարճ են, և այն ավելի հարմար է բարձրորակ դետալների համար՝ դարձնելով հանրաճանաչ ընտրություն բազմաթիվ ոլորտներում։
- Ներարկման ձուլումն ապահովում է ավելի բարձր չափային ճշգրտություն և հետևողականություն։
Ամփոփելով՝ կոմպրեսիոն ձուլումը հիանալի ընտրություն է պարզ դետալների և խոշոր վահանակների համար, իսկ ներարկման ձուլումն ավելի հարմար է բարդ ու մանրամասն բաղադրիչների համար։ Երկու գործընթացներն էլ օգտակար ու բազմակողմանի են, սակայն ձեր նախագծի հատուկ պահանջները հասկանալը կօգնի ընտրել կարիքներին համապատասխան լավագույն տեխնիկան։
Նյութական մտքեր
Նյութի ընտրությունը կոմպրեսիոն ձուլման համար
Կոմպրեսիոն ձուլման ժամանակ օգտագործվում են ջերմակայուն նյութեր, որոնք ապահովում են բարձր ամրություն, չափային կայունություն և բարձր ջերմաստիճանի նկատմամբ դիմադրություն։ Կոմպրեսիոն ձուլման մեջ սովորաբար օգտագործվող նյութերից են՝
- Մեծածավալ ձուլման միացություն (BMC)․ պոլիեսթերային խեժի, ապակեթելերի և հանքային լցանյութերի խառնուրդ, որն ապահովում է մեխանիկական ամրություն ու չափային կայունություն։ Այն սովորաբար կիրառվում է ավտոմոբիլային, էլեկտրական և սպառողական ապրանքների ոլորտներում։
- Թերթային ձուլման միացություն (SMC)․ BMC-ի նման SMC-ն բաղկացած է ջերմակայուն խեժից և ապակեթելերից։ Այն ունի ավելի բարձր ամրության և քաշի հարաբերակցություն և հարմար է խոշոր բաղադրիչների, օրինակ՝ ավտոմեքենայի թափքի ու ավիատիեզերական դետալների համար։
- ԱՐԴՅՈՔ ՊԱՏԱՀԱԿԱՆՈՒԹՅՈ ՞ ՒՆ Է
- Ֆենոլային խեժեր և վինիլէսթերներ․ այս նյութերն ունեն քիմիական նյութերի և ջերմության նկատմամբ բարձր դիմադրություն։ Ֆենոլային խեժերը հաճախ օգտագործվում են էլեկտրական բաղադրիչների համար, իսկ վինիլէսթերները՝ կոռոզիակայունություն պահանջող կիրառություններում։
Նյութերի օգտագործումը ներարկման ձուլման մեջ
Մյուս կողմից, ներարկման ձուլման ժամանակ հաճախ օգտագործվում են ջերմապլաստիկ նյութեր, որոնք կարելի է հալեցնել և կրկին օգտագործել։ Ստորև բերված են ներարկման ձուլման մեջ կիրառվող մի քանի տարածված ջերմապլաստիկներ․
- Պոլիէթիլեն (PE)․ բազմակողմանի պլաստիկ, որն օգտագործվում է լայն կիրառություններում, օրինակ՝ փաթեթավորման, խաղալիքների և սպառողական ապրանքների համար։ Այն հասանելի է տարբեր տեսակներով, այդ թվում՝ բարձր խտության պոլիէթիլեն (HDPE) և ցածր խտության պոլիէթիլեն (LDPE)։
- Պոլիպրոպիլեն (PP)․ հայտնի է քիմիական դիմադրությամբ, հարվածային ամրությամբ և դիմացկունությամբ։ PP-ն օգտագործվում է ավտոմոբիլային դետալների, սննդամթերքի փաթեթավորման և բժշկական սարքերի համար։
- Պլանտին Քլեյնը (ՀԿ), որի մասին խոսվեց հոդվածի սկզբում, ասում է.
- Ատամնաբույժը սովորաբար օգտագործում է արտաթորանքների համար անհրաժեշտ սննդամթերք ։
- Նելլի. Univer.com-ը, իր ուժով եւ հեծանիվով աշխատած, կիրառվում է ավտոմեքենաների, ավտոմեքենաների, ավտոմեքենաների եւ էլեկտրական բաղադրիչների աշխատություններում:
Ձուլման մեքենան
Կոմպրեսիոն ձուլման մեքենաներ
Կոմպրեսիոն ձուլման մեքենայի հիմնական բաղադրիչներն են՝
- Կաղապար․ սովորաբար պատրաստվում է պողպատից, ալյումինից կամ էպօքսիդից։ Բաղկացած է երկու կեսից, որոնք պարունակում են կաղապարի խոռոչը։
- Տաքացնող սալեր․ տաքացնում են կաղապարը՝ պլաստիկ խեժը հալեցնելու համար։ Հաճախ տաքացվում են յուղով կամ էլեկտրականությամբ։
- Հիդրավլիկ մխոց․ բարձր ճնշում է գործադրում՝ կաղապարը փակելու և նյութը սեղմելու համար։
- Արտանետման համակարգ․ քորոցներ, թևքեր և քերիչներ, որոնք օգնում են հեռացնել ձուլված դետալը։
Հումքը սկզբում հատիկների տեսքով է, այն նախապես տաքացվում և տեղադրվում է կաղապարի խոռոչում։ Սալերը փակվում են, և ճնշում է գործադրվում, ինչի հետևանքով հում պլաստիկ նյութը ստանում է կաղապարի ձևը։ Հովացումից ու կարծրացումից հետո կաղապարը բացվում է, և դետալն արտանետվում է։
Ներարկման ձուլման մեքենաներ
Ներարկման ձուլման մեքենայի հիմնական բաղադրիչներն են՝
- Սնուցող ձագար․ պահում է պլաստիկ հատիկները կամ գրանուլները մինչև ձուլումը։
- Բարիլ Կոնս — Կոնգրեսը վիճաբանում է նյութը հալեցնելու մասին
- Պտուտակ․ պտտվում և խառնում է հալվող պլաստիկը, ապա ներարկում այն կաղապարի մեջ։
- Փակման հանգույց․ բացում և փակում է կաղապարի կեսերը։
- Հաշվետվությունները ցույց տվեցին, որ նա շատ բարձր է գնահատվում ։
- Հիդրավլիկ համակարգեր․ ճնշում են գործադրում ներարկման և կաղապարը փակելու համար։
- Ատամնաբույժները, ավտոմեքենաները եւ խողովակները օգնում են կողմնացույցը մաքրել
Հատիկները սնուցող ձագարից մատակարարվում են գլան։ Երբ պտուտակը պտտվում է, շփումն ու ջերմությունը հալեցնում են նյութը։ Այնուհետև պտուտակը բարձր ճնշմամբ հալված պլաստիկը ներարկում է կաղապարի խոռոչի մեջ։ Նյութը հովանում և պնդանում է՝ ստանալով վերջնական դետալի ձևը, ապա արտանետվում է։
Ներարկման և կոմպրեսիոն ձուլում․ ձուլման գործընթացը մանրամասն
Կոմպրեսիոն ձուլման գործընթացը
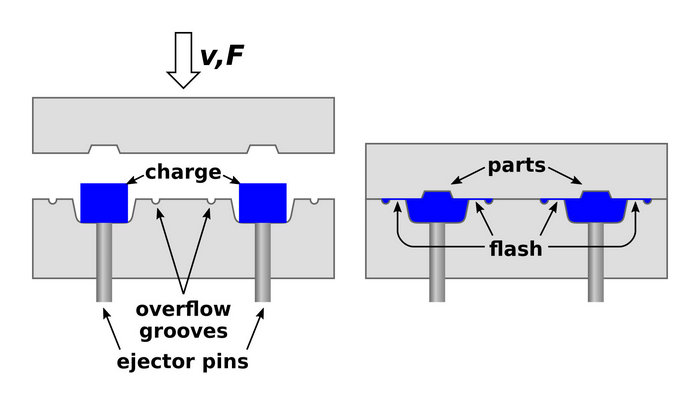
Կոմպրեսիոն ձուլման գործընթացում հումքը, սովորաբար նախապես տաքացված կաուչուկը կամ ջերմակայուն պլաստիկը, տեղադրվում է անմիջապես կաղապարի խոռոչում։ Այս խոռոչն ունի վերջնական արտադրանքի ցանկալի ձևը և նախապես տաքացվում է, ինչը նպաստում է նյութի հոսքին ու կարծրացմանը։ Այնուհետև կաղապարը փակվում է, և ճնշում է գործադրվում՝ ապահովելով խոռոչի ամբողջական լցումը նյութով։
Ներարկման ձուլման գործընթացը
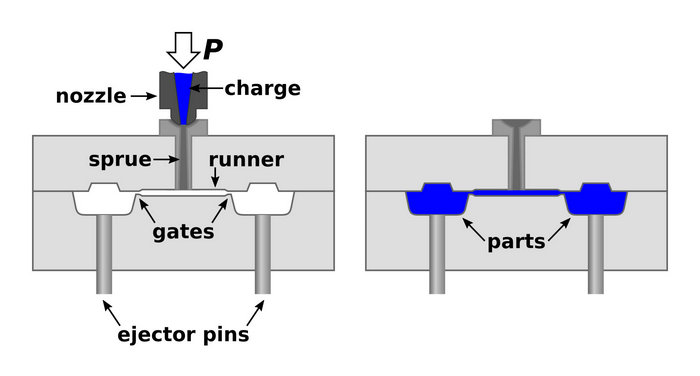
Մյուս կողմից, ներարկման ձուլումը մի փոքր ավելի բարդ է։ Նախ հումքը, սովորաբար պլաստիկ հատիկների տեսքով, պետք է լցնել սնուցող ձագարի մեջ։ Այնուհետև նյութը մղվում է պտուտակի միջով, որը տաքացնում ու հալեցնում է պլաստիկը՝ այն վերածելով հեղուկի։
Հաջորդիվ հեղուկացած պլաստիկը բարձր ճնշմամբ ներարկվում է տաքացված կաղապարի խոռոչի մեջ՝ ամբողջությամբ լցնելով այն։ Նյութը կաղապարի ներսում հովանում և պնդանում է՝ ստանալով ցանկալի ձևը։ Վերջում կաղապարը բացվում է, և պատրաստի արտադրանքն արտանետվում է։
Այս գործընթացը հարմար է մեծ ծավալների արտադրության համար՝ բարդ և մանրամասն դետալներ արտադրելու իր հնարավորության շնորհիվ։ Ներարկման ձուլումը կարող է նաև ապահովել ավելի արագ արտադրություն, քան կոմպրեսիոն ձուլումը։
Կարճ ասած, ահա երկու գործընթացների համեմատությունը.
| Սեղմմամբ ձևավորում | Պլաստիկի ներարկային ձուլում | |
| Նյութական արժեքներ | Ձեռքով՝ տաքացված կաղապարի խոռոչի մեջ | Սնուցող ձագարի և պտուտակի միջոցով՝ դեպի տաքացված կաղապարի խոռոչը |
| Ճնշում | Կիրառվում է կաղապարը փակելիս | Բարձր ճնշում՝ ներարկման ընթացքում |
| ոչխար | Նախապես տաքացված կաղապարի խոռոչ և նյութ | Պտուտակը տաքացնում է նյութը․ կաղապարի խոռոչը տաքացված է |
| Հիմնականության աստիճան | Ստեղծված պարզ դիզայնի համար | Ուշագրավ մանրամասներ եւ երկրագնդի բարդ երկրաչափական ռեսուրսներ |
| Արտադրության ծավալ | Իսլայդի հեղափոխությունը | Բարձր կոճակ |
| Լաբորատորիա | Ավելի շատ աշխատավայրում | Գործունեությամբ աշխատող աշխատատեղերը, ինչպես նաեւ նյութը սնվում են պղնձի եւ սեղմման միջոցով |
Գործիքներ եւ ճշտապահություն
Ձեր նախագծի համար կոմպրեսիոն և ներարկման ձուլումը դիտարկելիս կարևոր է հասկանալ գործիքավորման և արտադրության ծախսերի տարբերությունները։ Ստորև ներկայացված տեղեկությունները կօգնեն ավելի լավ հասկանալ այս գործընթացները ծախսերի տեսանկյունից։
Գործիքներ
Կոմպրեսիոն ձուլում․ կոմպրեսիոն ձուլման գործիքավորման ծախսերը սովորաբար ավելի ցածր են, քան ներարկման ձուլման դեպքում։ Կաղապարներն ավելի հեշտ են սպասարկել, և դրանց ծառայության ժամկետն ավելի երկար է։ Սա կոմպրեսիոն ձուլումը դարձնում է ծախսարդյունավետ արտադրության իրագործելի տարբերակ, հատկապես փոքր ծավալների և ավելի պարզ դետալների համար։
Ներարկման ձուլում․ ներարկման ձուլման գործիքավորման ծախսերը կարող են ավելի բարձր լինել՝ կաղապարների բարդության պատճառով, քանի որ դրանք հաճախ պահանջում են մի քանի բաղադրիչ և հովացման համակարգեր։ Սակայն երկարաժամկետ հեռանկարում ներարկման ձուլման համար բարձրորակ գործիքավորման սկզբնական ներդրումը կարող է արդարանալ, հատկապես մեծ արտադրական ծավալների կամ ավելի բարդ դետալների դեպքում։
Առաջարկներ եւ չափեր
Կոմպրեսիոն ձուլում․ կոմպրեսիոն ձուլման գործընթացում նախապես տաքացված նյութերը տեղադրվում են կաղապարի խոռոչում, այնուհետև կաղապարը փակվում է և ենթարկվում ջերմության ու ճնշման։ Աշխատատար բնույթի պատճառով այս մեթոդը կարող է հանգեցնել մեկ դետալի ավելի բարձր արժեքի, հատկապես արտադրության փոքր ծավալների դեպքում։
Ներարկման ձուլում․ ներարկման ձուլման գործընթացում հալված նյութը բարձր ճնշմամբ ներարկվում է կաղապարի խոռոչի մեջ։ Կոմպրեսիոն ձուլման համեմատ դրա առավելությունն արտադրության ավելի բարձր տեմպն է, ինչը կարող է նվազեցնել դետալի արժեքը մեծ ծավալների արտադրության դեպքում։ Ներարկման ձուլման ավտոմատացված բնույթը կարող է նաև բարելավել պատրաստի դետալների միատեսակությունն ու որակը։
Ցուցումներ ։
| Սեղմմամբ ձևավորում | Պլաստիկի ներարկային ձուլում | |
| Գործիքներ | Ցուրտ եւ դյուրահավատ | Բարձր, ավելի բարդ |
| Մանիպուլյացիան | Լաբորատորիա | Անջատված, արագ |
| Առաջարկել ինքնաբար | Տեղեկություն փաստաթղթի մասին | Տարբեր արտադրանքներ |
| Ներքեւում ՝ մասամբ | Բիտ-առ-բիտ գործողության կատարման համար իդեալական չէ | Օբյեկտի հասանելի շերտերի համար |
Գործունեության եւ արդյունավետության օրինակներ
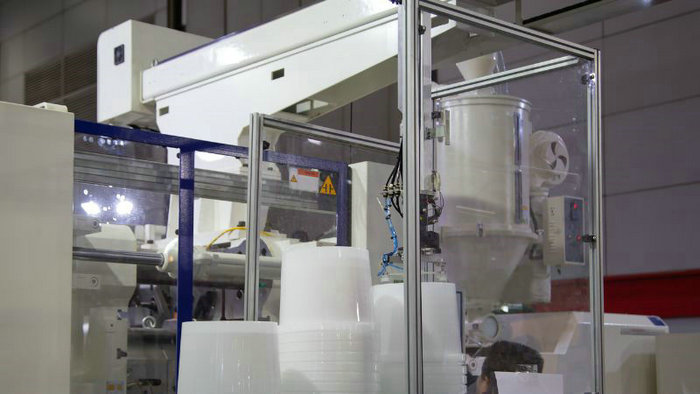
Կոմպրեսիոն ձուլման կիրառություններից են ավտոմոբիլային, արդյունաբերական և սպառողական ապրանքների ոլորտները։ Այն տարածված ընտրություն է միջադիրներ, կնիքներ և կաուչուկից այլ բաղադրիչներ արտադրելու համար։
Ներարկման ձուլմամբ նույնպես արտադրվում են ավտոմոբիլային արտադրանքներ։ Այն թույլ է տալիս բարդ ու բարձր ճշգրտության դետալներ արտադրել այնպիսի ոլորտներում, ինչպիսին է բժշկությունը։
Ահա համառոտագրությունը.
| Ձուլման գործընթացը | Օգտագործել կատուներ |
| Սեղմմամբ ձևավորում | — Ներքեւում. Գազերը, կնիքները, ռետինե բաղադրիչները & Սկզբնական շրջանում. Siftable-ը նպաստում է բիոէթիկայի արդյունավետությանը & Խարիսխ. ինդեքս |
| Պլաստիկի ներարկային ձուլում | — Պլզենյան բաղադրատոմսերը. պլաստմասսայե, արտաքին մասնիկների, ճարտարագիտության, ճարտարագիտական մասերի համար & Բժիշկ. բարձրագույն բժշկական սարքավորումները, սոցիալական սարքավորումները, ախտորոշման սարքավորումները & Խուսափիր ավելորդ ուտելիքներից, սննդամթերքներից եւ արդյունավետությունից |
Կոմպրեսիոն և ներարկման ձուլման ամրությունն ու դիմացկունությունը
Կոմպրեսիոն և ներարկման ձուլումը համեմատելիս կարևոր է հաշվի առնել արտադրված դետալների ամրությունն ու դիմացկունությունը։ Երկու գործընթացն էլ կարող է ապահովել բարձր ամրությամբ նյութեր, սակայն ընդհանուր ամրության վրա ազդում են որոշ գործոններ։
Ահա երկու գործընթացների արագ համեմատությունը ուժի եւ կայունության հետ:
| Սեղմմամբ ձևավորում | Պլաստիկի ներարկային ձուլում | |
| Նյութական ընտրություն | Ուգանդա, բաղադրյալներ | Պլաստմասսայե, մետաղյա |
| Զորացնող & Ամուր | Դերիկ, ամուր մի շարքեր | Նյու-Յորք |
| Հիմնական տեքստ | Անջատիչ տարբերակներ | Ավելի ճկունություն |
Հաճախ տրվող հարցեր
Որո՞նք են կոմպրեսիոն և ներարկման ձուլման հիմնական տարբերությունները։
Կոմպրեսիոն ձուլման դեպքում նյութի նախապես չափված քանակը տեղադրվում է կաղապարի խոռոչում, այնուհետև կաղապարը փակվում և սեղմվում է ջերմության ու ճնշման ազդեցությամբ՝ ցանկալի ձևն ստանալու համար։ Ներարկման ձուլման դեպքում, մյուս կողմից, տաքացված ու հեղուկացված նյութը, սովորաբար պլաստիկը, ներարկվում է կաղապարի խոռոչ՝ բաղադրիչներ ու դետալներ ստեղծելու համար։ Ներարկման ձուլումը սովորաբար ավելի ավտոմատացված է և հարմար բարդ դետալների համար, իսկ կոմպրեսիոն ձուլումը հաճախ կիրառվում է ավելի պարզ երկրաչափությամբ դետալների համար և կարող է ավելի շատ մարդու միջամտություն պահանջել։
Ինչպե՞ս են համեմատվում կոմպրեսիոն և ներարկման ձուլման ծախսերը։
Կոմպրեսիոն և ներարկման ձուլման ծախսերը կարող են տարբեր լինել՝ կախված նախագծի հատուկ պահանջներից։ Կոմպրեսիոն ձուլումը սովորաբար ավելի մատչելի է պարզ բաղադրիչներ արտադրելու համար, հատկապես երբ հաշվի են առնվում գործիքավորման և սարքավորումների սկզբնական ծախսերը։ Սակայն ներարկման ձուլման ավելի բարձր ավտոմատացումն ու արդյունավետությունը կարող են ծախսային առավելություններ ապահովել մեծ ծավալների արտադրության կամ բարդ բաղադրիչների դեպքում։
Ո՞ր նյութերն են հարմար կոմպրեսիոն և ներարկման ձուլման համար։
Երկու գործընթացներում էլ կարելի է օգտագործել տարբեր նյութեր, այդ թվում՝ ջերմապլաստիկներ, ջերմակայուն պլաստիկներ և էլաստոմերներ։ Ներարկման ձուլումը հիմնականում կիրառվում է ջերմապլաստիկների համար, իսկ կոմպրեսիոն ձուլումը՝ ջերմակայուն պլաստիկների և կաուչուկի նյութերի համար։ Կարևոր է ձուլման ճիշտ գործընթացն ընտրել՝ հիմնվելով նյութի հատուկ հատկությունների և կիրառության պահանջների վրա։
Ո՞ր ոլորտներում են ամենից հաճախ կիրառվում կոմպրեսիոն և ներարկման ձուլումները։
Կոմպրեսիոն և ներարկման ձուլումներն օգտագործվում են ոլորտների լայն շրջանակում, օրինակ՝ ավտոմոբիլային, ավիատիեզերական, բժշկական, էլեկտրոնիկայի և սպառողական ապրանքների արտադրությունում։ Ներարկման ձուլումը հաճախ ընտրվում է էլեկտրոնիկայի և բժշկական սարքերի համար բարդ դետալներ արտադրելու նպատակով։ Կոմպրեսիոն ձուլումը սովորաբար կիրառվում է կաուչուկե բաղադրիչներ, օրինակ՝ միջադիրներ կամ կնիքներ, ինչպես նաև ավտոմոբիլային ու ավիատիեզերական ոլորտների խոշոր վահանակներ արտադրելու համար։
Որո՞նք են ներարկման ձուլման հիմնական առավելությունները կոմպրեսիոն ձուլման նկատմամբ։
Ներարկման ձուլումն ունի մի շարք առավելություններ կոմպրեսիոն ձուլման նկատմամբ։ Դրանց թվում են ավելի բարձր ավտոմատացումը, որը նվազեցնում է աշխատուժի ծախսերն ու մշտական վերահսկման անհրաժեշտությունը, բարդ բաղադրիչներ արտադրելիս բարձր ճշգրտությունն ու կրկնելիությունը, ինչպես նաև ցիկլի կրճատման շնորհիվ արտադրության ավելի բարձր տեմպը։ Այդ պատճառով այն նախընտրելի է մեծ ծավալների արտադրության և բարդ դետալների նախագծման համար։
Ինչպե՞ս են տարբերվում կոմպրեսիոն և ներարկման ձուլման ցիկլի տևողությունն ու արտադրության տեմպերը։
Ներարկման ձուլումը սովորաբար ունի ավելի կարճ ցիկլեր և արտադրության ավելի բարձր տեմպ, քան կոմպրեսիոն ձուլումը։ Պատճառն այն է, որ ներարկման ձուլումն ավելի ավտոմատացված գործընթաց է, որը հնարավորություն է տալիս ավելի արագ ներարկել, հովացնել և պնդացնել նյութը։ Կոմպրեսիոն ձուլման դեպքում, մյուս կողմից, նյութը պետք է տեղադրել կաղապարի մեջ, սեղմել, տաքացնել, ապա հովացնել՝ նախքան հեռացնելը։ Հետևաբար կոմպրեսիոն ձուլման ավելի երկար ցիկլերը կարող են հանգեցնել արտադրության ավելի ցածր ընդհանուր տեմպի։







