
Կոմպրեսիոն ձուլումը արտադրական գործընթաց է, որը հաճախ օգտագործվում է պլաստիկից կամ կոմպոզիտային նյութերից իրեր արտադրելու համար։ Այն ներառում է հումքի՝ սովորաբար հատիկների կամ գրանուլների տեսքով, նախապես տաքացված կաղապարի խոռոչի մեջ տեղադրումը։ Նյութը լցնելուց հետո կաղապարը մեծ ուժով փակվում է՝ սեղմելով նյութը, մինչև այն ստանա խոռոչի ձևը։ Այս գործընթացը թույլ է տալիս մեծ ծավալով և ցածր ծախսերով արտադրել բարդ դետալներ, որոնք այլապես դժվար կամ թանկ կլիներ պատրաստել։
Կոմպրեսիոն ձուլումը տասնամյակներ շարունակ կիրառվում է բազմաթիվ ոլորտներում՝ խաղալիքներից ու պլաստիկ շշերից մինչև էլեկտրական բաղադրիչներ արտադրելու համար։ Չնայած լայն կիրառությանը՝ շատերը դեռ ծանոթ չեն դրա աշխատանքի մանրամասներին և առավելություններին։ Այս ուղեցույցը նախատեսված է որպես կոմպրեսիոն ձուլման գործընթացի մատչելի ներածություն և ներկայացնում է արտադրողների համար դրա հիմնական առավելությունները։ Կդիտարկենք գործընթացի հիմնական քայլերը՝ հումքի տաքացումից և լցնումից մինչև պատրաստի դետալի հովացումն ու արտանետումը։ Կքննարկենք նաև, թե ինչպես է կոմպրեսիոն ձուլումը ապահովում թույլատրելի շեղումների նեղ սահմաններ, բարդ երկրաչափություն և հարթ մակերեսային հարդարում՝ միաժամանակ պահպանելով բարձր արագությունը։ Վերջում դուք ավելի լավ կհասկանաք այս կարևոր արտադրական տեխնիկան։
Ծանոթացում կոմպրեսիոն ձուլմանը
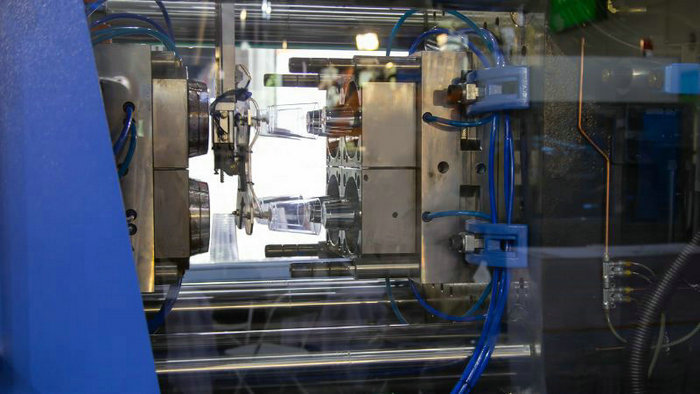
Կոմպրեսիոն ձուլման պատմությունը
1900-ականների սկզբից կոմպրեսիոն ձուլումը հուսալի մեթոդ է եղել ջերմակայուն և ջերմապլաստիկ նյութերից, էլաստոմերներից և բնական կաուչուկից պատրաստված տարբեր արտադրանքներ արտադրելու համար։ Գործընթացը բազմաթիվ ոլորտներում կիրառվել է իր պարզության և արդյունավետության շնորհիվ։ Դրա ծագումը կապված է վաղ պլաստիկ նյութերից մեկի՝ բակելիտի արտադրության հետ։
Կոմպրեսիոն ձուլման և ներարկման ձուլման համեմատությունը
Կոմպրեսիոն ձուլումը ներարկման ձուլման հետ համեմատելիս կնկատեք մի քանի կարևոր տարբերություններ։ Ստորև երկու գործընթացների համառոտ ակնարկն է, որը կօգնի հասկանալ դրանց տարբերությունները․
- Կոմպրեսիոն ձուլում․
- Գործընթաց․ չվուլկանացված կաուչուկը կամ փափկեցված պլաստիկ նյութը տեղադրվում է բաց, տաքացված կաղապարի խոռոչում։ Այնուհետև կաղապարը փակվում է, և ճնշման միջոցով նյութը հավասարաչափ բաշխվում ու ստանում է ցանկալի ձևը։
- Ծախսարդյունավետություն․ կոմպրեսիոն ձուլումը հաճախ ավելի ծախսարդյունավետ է խոշոր և պարզ կաուչուկե դետալներ արտադրելու համար, և սովորաբար մեկ դետալի արժեքն ավելի ցածր է, քան ներարկման ձուլման դեպքում։
- Մակերեսի որակ․ կոմպրեսիոն ձուլման հիմնական առավելությունն այն ճկունությունն է, որը թույլ է տալիս բարձր ճշգրտությամբ և որակով բազմազան արտադրանքներ արտադրել։ Գործընթացն ապահովում է մակերեսի լավ որակ և չափային ճշտություն, ուստի հատկապես հարմար է մեծ ծավալով, ջերմակայուն բաղադրիչներ արտադրելու համար։
- Ներարկման ձուլում․
- Գործընթաց․ հալված պլաստիկը կամ կաուչուկը բարձր ճնշմամբ ներարկվում է կաղապարի խոռոչի մեջ՝ լցնելով այն և ստեղծելով ցանկալի ձևը։
- Ծախսարդյունավետություն․ թեև ներարկման ձուլման սկզբնական կարգաբերման ծախսերը կարող են ավելի բարձր լինել, քան կոմպրեսիոն ձուլման դեպքում, այս գործընթացը հնարավորություն է տալիս արագ արտադրել բարդ դետալների մեծ ծավալներ։
- Մակերեսի որակ․ ներարկման ձուլումը նույնպես ապահովում է մակերեսի լավ որակ և չափային ճշտություն, սակայն սովորաբար կարող է մշակել ավելի բարդ նախագծեր և ապահովել թույլատրելի շեղումների ավելի նեղ սահմաններ, քան կոմպրեսիոն ձուլումը։
Ահա աղյուսակ, որն ամփոփում է կոմպրեսիոն և ներարկման ձուլման տարբերությունները․
| Սեղմմամբ ձևավորում | Պլաստիկի ներարկային ձուլում | |
| Գործընթաց | Տաքացված կաղապարի խոռոչ | Բարձր ճնշման կաղապարի խոռոչ |
| Կոնֆերանսային էֆեկտ | Մեծ, պարզ մասերի համար ավելի շատ գումար է ծախսվում | Տնտեսական տնտեսագիտություն բարձր մակարդակի, ինտերակտիվ մասերի համար |
| Պայքարում ենք վշտի դեմ | Լավ | Լավ |
| Բարդություն | Սահմանել պարզ մասերը | Խորհուրդ հարցրու ինքդ քեզ. |
Կոմպրեսիոն ձուլման գործընթացը
Այս բաժնում կներկայացնենք կոմպրեսիոն ձուլման գործընթացը, որը բաղկացած է երեք հիմնական փուլից՝ նախնական տաքացում, ձուլում և հովացում։ Այս գործընթացը սովորաբար օգտագործվում է տարբեր պլաստիկ կամ կոմպոզիտային դետալներ արտադրելու համար՝ կիրառելով ճնշում և ջերմություն։
Նախապատրաստական աշխատանքներ
Նախնական տաքացման փուլում անհրաժեշտ է նախապատրաստել նախապես չափված և տաքացված նյութ, օրինակ՝ ջերմակայուն պոլիմեր կամ ջերմապլաստիկ միացություն։ Լցանյութը տաքացվում է մինչև անհրաժեշտ ջերմաստիճանը և դառնում միատարր ու ձուլման համար պատրաստ։ Պատշաճ նախնական տաքացումը կարևոր է, քանի որ այն օգնում է կրճատել ցիկլի տևողությունը և ձուլման փուլում ապահովել նյութի հավասարաչափ բաշխումը կաղապարի մեջ։
- Ճնշում․ այս փուլում սովորաբար կիրառվում է ցածրից մինչև միջին ճնշում։
- Ջերմություն․ լցանյութը տաքացվում է մինչև պահանջվող ջերմաստիճանը։
- Ջերմաստիճան․ լցանյութի ջերմաստիճանը պետք է ուշադիր վերահսկվի։
Ձուլման փուլ
Երբ լցանյութը լիովին նախապես տաքացվել է, ժամանակն է այն տեղադրել կաղապարի խոռոչի մեջ։ Կաղապարը բաղկացած է վերին և ստորին կեսերից և սովորաբար ունի վերջնական արտադրանքի ցանկալի ձևին համապատասխանող որոշակի երկրաչափություն։ Ձուլման փուլում անհրաժեշտ է՝
- Նախապես տաքացված լցանյութը տեղադրել բաց կաղապարի խոռոչի մեջ։
- Փակեք կաղապարը վերին մամլիչ տարրով կամ խցանով։
- Բավարար ճնշում գործադրեք, որպեսզի նյութը հպվի կաղապարի բոլոր հատվածներին։
- Պահպանեք ջերմությունն ու ճնշումը, մինչև նյութը կարծրանա։
Ինչպես նախնական տաքացման փուլում, ձուլման ողջ ընթացքում կարևոր է վերահսկել ու կառավարել ջերմաստիճանը, ճնշումը և կարծրացման ժամանակը։ Սա ապահովում է, որ վերջնական արտադրանքն ունենա ցանկալի հատկություններն ու չափերը։
Գաղտնիքը
Վերջապես, լցանյութը ձուլելուց և կարծրացնելուց հետո սկսվում է հովացման փուլը։ Պետք է աստիճանաբար նվազեցնել կաղապարի ջերմաստիճանը՝ պահպանելով ճնշման համապատասխան մակարդակը։ Այս քայլը կարևոր է մի քանի պատճառով․
- Այն կանխում է մոլեխաղերը կամ պատերազմները
- Այն օգնում է հասնել ցանկալի կայունության եւ ուժեղության
- Այն ապահովում է կաղապարից դետալը հեշտությամբ անջատելու հնարավորություն։
Երբ դետալը բավարար չափով հովացել և ստացել է վերջնական ձևը, կարող եք զգուշորեն հանել այն կաղապարից։ Նոր ձևավորված դետալը պետք է ունենա բարձրորակ մակերեսային հարդարում և համապատասխանի կաղապարի խոռոչի չափերին։
Հիշեք, որ կոմպրեսիոն ձուլման գործընթացի յուրաքանչյուր փուլ՝ նախնական տաքացումը, ձուլումը և հովացումը, կարևոր դեր ունի կատարյալ դետալ արտադրելու գործում։ Ջերմաստիճանը, ճնշումը, կարծրացման ժամանակը և այլ գործոններ ուշադիր վերահսկելով՝ կարող եք գերազանց արդյունքների հասնել կոմպրեսիոն ձուլման նախագծերում։
Կաղապար և սարքավորումներ
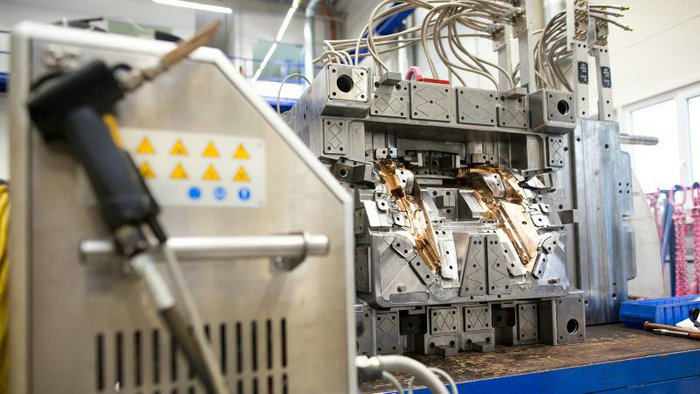
Կոմպրեսիոն ձուլման գործընթացում կաղապարը վճռորոշ դեր ունի ցանկալի դետալները ձևավորելու գործում։ Կաղապարը սովորաբար պատրաստվում է մետաղից, օրինակ՝ պողպատից, և ունի կաղապարի խոռոչ, որի ձևը համապատասխանում է վերջնական արտադրանքին։
Գործիքավորումը այս գործընթացի կարևոր կողմն է, քանի որ որոշում է ձուլված դետալների որակն ու ճշտությունը։ Բարձրորակ գործիքավորումն ապահովում է կաղապարի երկարատև ծառայությունն ու հետևողական արդյունքները։ Tooling Tech Group-ի նման որոշ արտադրողներ մասնագիտացած են հատուկ կիրառությունների համար կաղապարներ տրամադրելու մեջ, օրինակ՝ Chevrolet Corvette-ի թափքի վահանակների։
Կոմպրեսիոն կաղապարների մեծ մասը տաքացվում է՝ նյութի ավելի լավ հոսքին նպաստելու և կարծրացումը օպտիմալացնելու համար, հատկապես ջերմակայուն պլաստիկներ օգտագործելիս։ Ջերմությունը փափկեցնում է պլաստիկ նյութը՝ թույլ տալով այն ավելի հեշտ լցնել կաղապարի խոռոչը և կրճատել արտադրության ժամանակը։
Ձուլված դետալներն արտադրելու համար անհրաժեշտ են համապատասխան սարքավորումներ, օրինակ՝ հիդրավլիկ մամլիչ։ Այս մամլիչները մեծ ճնշում են գործադրում տաքացված սալերի վրա, որոնք էլ ուժը հավասարաչափ փոխանցում են կաղապարին և կաղապարի նյութին։ Պահանջվող ճնշումը կամ փակման ուժը տատանվում է՝ կախված այնպիսի գործոններից, ինչպիսիք են նյութի տեսակը և դետալի չափը։
Ստորև ներկայացված են կոմպրեսիոն ձուլման մեջ սովորաբար օգտագործվող հիմնական մեքենաներն ու սարքավորումների բաղադրիչները․
- Տաքացված սալեր․ կաղապարին ջերմությունը հավասարաչափ փոխանցելու և նյութի հոսքը բարելավելու համար։
- Հիդրավլիկ մամլիչ․ կաղապարի վրա ճնշում գործադրելու, նյութի ճիշտ բաշխումն ու դետալի որակն ապահովելու համար։
- Կաղապար․ անհատական նախագծված խոռոչ, որը համապատասխանում է վերջնական արտադրանքի ձևին։
- Գործիքավորում․ ճշգրիտ բաղադրիչներ, օրինակ՝ արտանետիչ քորոցներ, որոնք նպաստում են կաղապարի օգտագործմանն ու սպասարկմանը։
Կոմպրեսիոն ձուլման մեջ օգտագործվող նյութերը
Կոմպրեսիոն ձուլման մեջ բարձրորակ արտադրանք ստանալու համար օգտագործվում են նյութերի լայն տեսականի։ Հասանելի տարբերակների իմացությունը կարող է օգնել ընտրել ձեր նախագծի համար ամենահարմար նյութը։ Դիտարկենք կոմպրեսիոն ձուլման մեջ հաճախ օգտագործվող նյութերից մի քանիսը․
Կոմպրեսիոն ձուլման մեջ օգտագործվող նյութերի երկու հիմնական տեսակներն են ջերմակայուն և ջերմապլաստիկ նյութերը։ Ջերմակայուն խեժերի թվում են էպօքսիդը, ֆենոլային, մելամինային, միզանյութային և ուրեթանային խեժերը, իսկ ջերմապլաստիկների թվում՝ HDPE-ը, PEEK-ը և պոլիֆենիլեն սուլֆիդը (PPS)։
Կոմպրեսիոն ձուլման համար օգտակար են նաև էլաստոմերները, օրինակ՝ բնական կաուչուկները, որոնք վերջնական արտադրանքին հաղորդում են ճկունություն և առաձգականություն։ Այս նյութերը կարող են օգտագործվել տարբեր ոլորտներում և կիրառություններում։
Կոմպրեսիոն ձուլման մեջ օգտագործվող տարածված կոմպոզիտային նյութերից են՝
- Մեծածավալ ձուլման միացություն (BMC)․ խեժի, գունանյութերի և լցանյութերի խառնուրդ, որն ապահովում է գերազանց էլեկտրական ու ջերմամեկուսացում։
- Թերթային ձուլման միացություն (SMC)․ բաղկացած է խեժից, մանրաթելային ամրացումից և լցանյութերից։ SMC-ն ապահովում է բարձր ամրություն և թեթևություն։
- Պոլիեսթեր․ այս նյութն ունի լավ մեխանիկական հատկություններ և քիմիական դիմադրություն։ Այն հասանելի է տարբեր ձևերով, այդ թվում՝ չհագեցած պոլիեսթերային խեժ (UPR) և վինիլէսթերային խեժ (VER)։
Բացի այդ, դուք կարող եք օգտագործել նաեւ այնպիսի նյութեր, ինչպիսիք են երկկողմանի կառուցվածքը եւ մետաղական նյութերը ։
Կոմպրեսիոն ձուլման արտադրանքներ
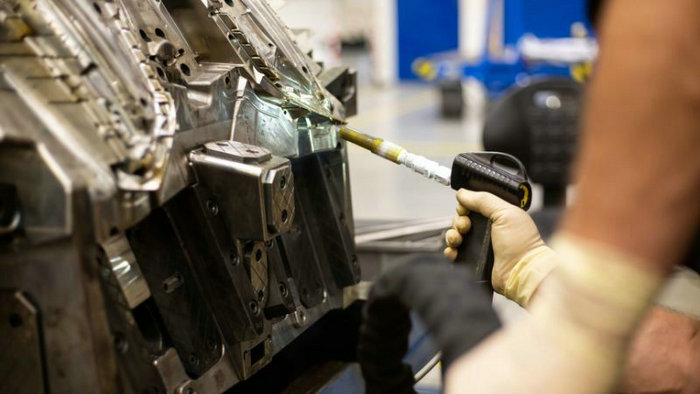
Կոմպրեսիոն ձուլումը բազմակողմանի արտադրական գործընթաց է, որը թույլ է տալիս արտադրել ապրանքների լայն տեսականի՝ խոշոր ավտոմոբիլային բաղադրիչներից մինչև փոքր, բարդ դետալներ տարբեր ոլորտների համար։ Դիտարկենք այս մեթոդի ամենատարածված կիրառություններից մի քանիսը և դրա միջոցով արտադրվող դետալների տարբեր տեսակները։
Ավտոմոբիլային արդյունաբերությունում կոմպրեսիոն ձուլումը հաճախ օգտագործվում է տարբեր կոմպոզիտային դետալներ և պլաստիկ բաղադրիչներ արտադրելու համար։ Դրանց թվում կարող են լինել բամպերները, շարժիչի կափարիչները և նույնիսկ կառուցվածքային բաղադրիչները՝ ապահովելով այնպիսի առավելություններ, ինչպիսիք են քաշի նվազեցումը, ծախսարդյունավետությունը և նախագծման ճկունությունը։ Հատկանշական առավելություններից մեկն այն է, որ մեկ գործընթացով կարելի է արտադրել խոշոր, բարդ դետալներ՝ նվազագույնի հասցնելով լրացուցիչ հավաքման փուլերի անհրաժեշտությունը։
Ավիացիոն արդյունաբերությունը նույնպես կիրառում է այս գործընթացը ինքնաթիռների համար կոմպոզիտային դետալներ արտադրելու նպատակով։ Այս դետալներից շատերը պահանջում են բարձր ամրություն, ջերմաստիճանի նկատմամբ դիմադրություն և չափային ճշգրտություն․ կոմպրեսիոն ձուլումը կարող է արդյունավետորեն ապահովել այս հատկությունները։
Խոհանոցային պարագաների համար կոմպրեսիոն ձուլումը հարմար է այնպիսի անհրաժեշտ իրեր արտադրելու համար, ինչպիսիք են ամանները, ափսեներն ու սպասքը։ Այս արտադրանքը պետք է դիմացկուն լինի ջերմաստիճանի նկատմամբ և երկարակյաց, և այս մեթոդով հեշտությամբ կարելի է հասնել այդ հատկություններին։ Ահա կոմպրեսիոն ձուլմամբ հաճախ արտադրվող արտադրանքի համառոտ ցանկը․
- Ինտերնետային մասերը ՝ վիտամինները, ճարտարագիտական ծածկագրերը եւ ինժեներական նյութերը
- Ավիադիսպետչերները ։
- Կերտիչներ ։
Անցնենք այլ կիրառություններին․ կոմպրեսիոն ձուլմամբ կարելի է արտադրել սպառողական ապրանքների լայն տեսականի՝ խաղալիքներից մինչև շշեր և նույնիսկ կենցաղային իրեր։ Գործընթացը հարմար է ինչպես մեծածավալ, այնպես էլ փոքր արտադրության համար՝ դարձնելով այն իդեալական ընտրություն տարբեր չափերի ընկերությունների համար։
Կոմպրեսիոն ձուլման առավելություններն ու թերությունները
Ձեր արտադրական կարիքների համար կոմպրեսիոն ձուլումը դիտարկելիս կարևոր է կշռադատել գործընթացի առավելություններն ու թերությունները։
Առավելություններից են՝
- Լվանալ նյութերը: Քանի որ գործընթացը օգտագործվում է նախապես ֆինանսավորվող նյութափոխանակության մեջ, արտադրության ընթացքում նվազում է նվազագույնի քանակը:
- Ձուլումից հետո քիչ մշակում․ կոմպրեսիոն ձուլմամբ արտադրված դետալները հաճախ պահանջում են քիչ կամ ընդհանրապես չեն պահանջում լրացուցիչ հարդարում, ինչը խնայում է ժամանակն ու ջանքերը։
- Մեծ ծավալների արտադրություն․ կոմպրեսիոն ձուլումը հարմար մեթոդ է մեծ ծավալների արտադրության համար, քանի որ օգտագործվում են բազմաթիվ ցիկլերի դիմացող կաղապարներ։
- Որակ և ամրություն․ վերահսկվող ձուլման ճնշումների շնորհիվ գործընթացը սովորաբար ապահովում է լավ ամրությամբ և չափային կայունությամբ դետալներ։
Այնուամենայնիվ, կոմպրեսիոն ձուլումն ունի նաև որոշ թերություններ․
- Աշխատուժի ավելի բարձր ծախսեր․ այս տեխնիկան ավելի շատ աշխատողներ է պահանջում, քան կիսաավտոմատ գործընթացները, օրինակ՝ ներարկման ձուլումը, ինչն իր հերթին կարող է բարձրացնել աշխատուժի ծախսերը։
- Նյութական տարբերակներ. միայն պլազմայի որոշ տեսակներ կարելի է օգտագործել այդ պրոցեսով, որը կարող է սահմանափակել ձեր ընտրությունը ։
- Ձուլումից հետո առաջացող ծախսեր․ ձուլման գործընթացից հետո կարող են լրացուցիչ ծախսեր առաջանալ՝ արտադրանքի հարդարման կամ կտրման անհրաժեշտության պատճառով։
- Բարդության սահմանափակումներ․ կոմպրեսիոն ձուլումը հարմար չէ բարդ կամ խճճված նախագծով դետալներ արտադրելու համար և կարող է առաջացնել այնպիսի խնդիրներ, ինչպիսին է ավելորդ նյութի արտահոսքը։
Հարցազրույց
Կոմպրեսիոն ձուլման հետ աշխատելիս օպտիմալ արտադրության համար պետք է հաշվի առնել մի քանի գործոն։ Կարևորներից մեկը ձուլման համար ճիշտ նյութ ընտրելն է․ տարածված տարբերակներից են թերթային ձուլման միացությունը (SMC) և մեծածավալ ձուլման միացությունը (BMC)։ Այս նյութերը սովորաբար կազմված են ապակեթելերից, ջերմակայուն խեժերից և տարբեր հավելանյութերից։
Գործընթացի ընթացքում հումքը, որը հաճախ թերթերի, հատիկների կամ նախապատրաստվածքների տեսքով է, տեղադրվում է մետաղական կաղապարի մեջ։ Այնուհետև կաղապարը տաքացվում է, և տոննաժային մամլիչը ճշգրիտ ճնշում է գործադրում՝ հալեցնելով նյութը և լցնելով խոռոչը։ Ցանկալի չափերն ու տարրերը, օրինակ՝ կողերն ու խորը կտրվածքները ստանալու համար կարևոր է կաղապարը ճշգրիտ նախագծել։
Կոմպրեսիոն ձուլման գործընթացում հաշվի առեք հետևյալ գործոնները․
- Կաղապարի նախագիծ․ կաղապարի ճիշտ նախագիծը կարևոր է մեծ ծավալների արտադրության համար։ Կաղապարը պետք է հարմարեցված լինի ավտոմատացված գործողություններին և բարդ երկրաչափություններին, օրինակ՝ ներդիրների ձուլմանն ու փոխանցմամբ ձուլմանը։
- Նյութի մշակում․ ձուլման նյութը մշակելու ճիշտ մեթոդի ընտրությունը կարող է զգալիորեն ազդել գործընթացի վրա։ Սովորաբար SMC մատրիցով թերթերն ավելի հեշտ է մշակել և ավտոմատացնել, քան BMC հատիկները։
- Ավելորդ նյութի վերահսկում․ ձուլման ընթացքում կարող է առաջանալ ավելցուկային նյութ։ Կաղապարի ճիշտ նախագիծն ու մամլիչի ճնշումը կարող են նվազեցնել ավելորդ նյութը և դրա հետևանքով ձուլումից հետո մեխանիկական մշակման անհրաժեշտությունը։
- Արտանետման համակարգ․ արդյունավետ նախագծված արտանետման համակարգը կհեշտացնի վերջնական արտադրանքի սահուն հեռացումը կաղապարից։
Հաճախ տրվող հարցեր
Ի՞նչ նյութեր են սովորաբար օգտագործվում կոմպրեսիոն ձուլման մեջ։
Կոմպրեսիոն ձուլման մեջ հիմնականում օգտագործվում են ջերմակայուն խեժեր։ Տարածված ջերմակայուն նյութերից են ֆենոլային խեժերը, էպօքսիդը, մելամինը, միզանյութ-ֆորմալդեհիդը և սիլիկոնը։ Սակայն այս գործընթացով կարելի է ձուլել նաև որոշ ջերմապլաստիկներ, օրինակ՝ պոլիէթիլենը և պոլիպրոպիլենը։
Ինչպե՞ս է կոմպրեսիոն ձուլումն աշխատում ջերմապլաստիկների հետ։
Ինչ վերաբերում է ջերմապլաստիկներին, կոմպրեսիոն ձուլման ժամանակ նախապես տաքացված նյութը տեղադրվում է տաքացված կաղապարի խոռոչում։ Կաղապարը փակվում է, և ճնշում է գործադրվում, որպեսզի նյութը ստանա ցանկալի ձևը։ Ջերմության ու ճնշման պահպանման ընթացքում ջերմապլաստիկը փափկում և ընդունում է խոռոչի ձևը, իսկ հովանալուց հետո պնդանում՝ պահպանելով վերջնական ձևը։
Որո՞նք են կոմպրեսիոն ձուլման հիմնական կիրառությունները։
Կոմպրեսիոն ձուլումն օգտագործվում է տարբեր ոլորտներում և կիրառություններում։ Այն սովորաբար կիրառվում է խոշոր, հաստ կամ բարդ դետալներ, օրինակ՝ կնիքներ, միջադիրներ, ավտոմոբիլային դետալներ, էլեկտրոնային սարքերի պատյաններ և խոհանոցային պարագաներ արտադրելու համար։ Գործընթացը հարմար է նաև փոքր դետալների համար և կարող է կիրառվել էլեկտրական բաղադրիչների ու ավիատիեզերական դետալների արտադրությունում։
Ինչպե՞ս է կոմպրեսիոն ձուլումը կիրառվում կոմպոզիտների համար։
Կոմպոզիտային նյութերի դեպքում օգտագործվում է մանրաթելերի, օրինակ՝ ածխածնային կամ ապակե, և ջերմակայուն խեժերի համադրություն։ Նախապես տաքացված կոմպոզիտային նյութը, որը հաճախ թերթի կամ նախապատրաստված կոմպոզիտի տեսքով է, տեղադրվում է կաղապարի խոռոչում։ Բարձր ճնշման և ջերմաստիճանի պայմաններում նյութն ընդունում է կաղապարի ձևը, իսկ խեժը կարծրանում է՝ առաջացնելով ցանկալի ձևով ամուր ու թեթև դետալ։
Որո՞նք են կոմպրեսիոն և ներարկման ձուլման տարբերությունները։
Կոմպրեսիոն և ներարկման ձուլումը երկու տարբեր գործընթացներ են՝ յուրահատուկ առավելություններով ու թերություններով։ Ներարկման ձուլման ժամանակ հալված նյութը բարձր ճնշմամբ ներարկվում է կաղապարի մեջ։ Այն սովորաբար ավելի արագ և ճշգրիտ է, քան կոմպրեսիոն ձուլումը, ուստի իդեալական է մեծ ծավալների արտադրության համար։ Սակայն հաճախ պահանջում է գործիքավորման ավելի մեծ ծախսեր։
Մյուս կողմից, կոմպրեսիոն ձուլման ժամանակ նախապես տաքացված նյութը սեղմվում է տաքացված կաղապարի խոռոչում։ Այն սովորաբար ավելի ծախսարդյունավետ է, հատկապես խոշոր, հաստ կամ բարդ դետալների համար։ Սակայն ցիկլի տևողությունը կարող է ավելի երկար լինել, իսկ նյութի կորուստը՝ ավելի մեծ, քան ներարկման ձուլման դեպքում։
Ի՞նչ մարտահրավերներ կարող են առաջանալ կոմպրեսիոն ձուլման գործընթացում։
Կոմպրեսիոն ձուլման ժամանակ կարող եք բախվել մի շարք մարտահրավերների, այդ թվում՝ նյութի անհավասար բաշխման, դատարկությունների առաջացման և անբավարար կարծրացման։ Դրանք հաղթահարելու համար կարևոր է օպտիմալացնել գործընթացի պարամետրերը, օրինակ՝ կաղապարի նախագիծը, ջերմաստիճանը, ճնշումը և ցիկլի տևողությունը։ Բացի այդ, ճիշտ նյութ ընտրելը և պատշաճ նախնական տաքացումն ապահովելը կարող են նվազեցնել խնդիրները և բարելավել ձուլված դետալների ընդհանուր որակը։







