
Le moulage par compression est un procédé de fabrication couramment utilisé pour produire des articles en plastique ou en matériaux composites. Il consiste à placer une matière première, généralement sous forme de granulés, dans l’empreinte préchauffée d’un moule. Une fois la matière chargée, le moule se ferme avec une grande force et la comprime jusqu’à ce qu’elle épouse la forme de l’empreinte. Ce procédé permet de fabriquer en grande série et à faible coût des pièces complexes qui seraient autrement difficiles ou coûteuses à produire.
Le moulage par compression est utilisé depuis des décennies dans de nombreux secteurs pour fabriquer toutes sortes de produits, des jouets et bouteilles en plastique aux composants électriques. Malgré son utilisation répandue, beaucoup connaissent encore mal son fonctionnement et ses avantages. Ce guide propose une introduction au procédé et présente les principaux bénéfices pour les fabricants. Nous examinerons les étapes de base, du chauffage et du chargement de la matière première au refroidissement et à l’éjection de la pièce finie. Nous verrons également comment le moulage par compression permet d’obtenir des tolérances serrées, des géométries complexes et des finitions de surface lisses, le tout à grande vitesse. À la fin de cette lecture, vous comprendrez mieux cette importante technique de fabrication.
Comprendre le moulage par compression
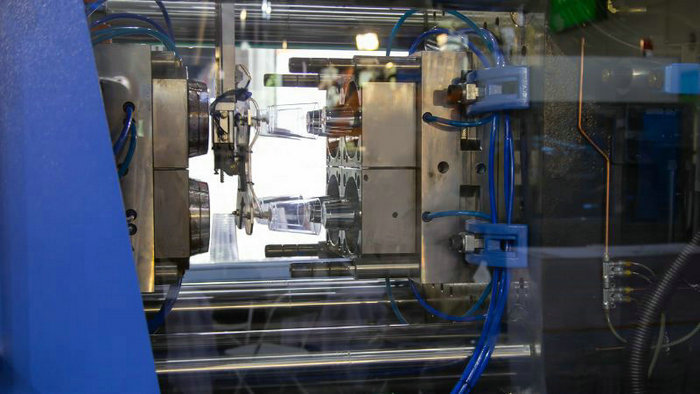
Histoire du moulage par compression
Depuis le début des années 1900, le moulage par compression est une méthode fiable pour fabriquer divers produits en matériaux thermodurcissables, thermoplastiques, élastomères et caoutchoucs naturels. Sa simplicité et son efficacité lui ont permis de s’imposer dans de nombreux secteurs. Ses origines remontent à la fabrication de la bakélite, l’un des premiers plastiques.
Moulage par compression ou moulage par injection
La comparaison entre moulage par compression et moulage par injection fait ressortir plusieurs différences essentielles. Voici un bref aperçu des deux procédés :
- Moulage par compression :
- Procédé : le caoutchouc non vulcanisé ou le plastique ramolli est placé dans l’empreinte ouverte d’un moule chauffé. Le moule est ensuite fermé et exerce une pression qui répartit la matière uniformément et lui donne la forme souhaitée.
- Rentabilité : le moulage par compression est souvent plus économique pour produire de grandes pièces simples en caoutchouc, avec un coût unitaire généralement inférieur à celui du moulage par injection.
- Qualité de surface : le principal avantage du moulage par compression réside dans sa flexibilité, qui permet de fabriquer une grande diversité de produits avec précision et qualité. Le procédé offre une bonne qualité de surface et une bonne précision dimensionnelle ; il convient particulièrement aux composants résistants à la chaleur produits en grande série.
- Moulage par injection :
- Procédé : le plastique ou le caoutchouc fondu est injecté sous haute pression dans l’empreinte du moule, qu’il remplit pour prendre la forme souhaitée.
- Rentabilité : bien que les coûts initiaux de mise en place puissent être plus élevés qu’en moulage par compression, le moulage par injection permet de fabriquer rapidement de grandes quantités de pièces complexes.
- Qualité de surface : le moulage par injection offre également une bonne qualité de surface et une bonne précision dimensionnelle, mais permet généralement de réaliser des conceptions plus complexes et des tolérances plus serrées que le moulage par compression.
Le tableau suivant résume les différences entre le moulage par compression et le moulage par injection :
| Moulage par compression | Moulage par injection | |
| Procédé | Empreinte de moule chauffée | Empreinte de moule à haute pression |
| Rentabilité | Plus économique pour les grandes pièces simples | Économique pour les pièces complexes produites en grande série |
| Qualité de surface | Bonne | Bonne |
| Complexité | Adapté aux pièces simples | Adapté aux pièces complexes |
Procédé de moulage par compression
Cette section présente le moulage par compression, qui comprend trois phases principales : le préchauffage, le moulage et le refroidissement. Ce procédé est couramment utilisé pour fabriquer différentes pièces en plastique ou en matériaux composites au moyen de chaleur et de pression.
Phase de préchauffage
Pendant le préchauffage, préparez une charge dosée et préchauffée, par exemple un polymère thermodurcissable ou un composé thermoplastique. Chauffez-la à la température souhaitée jusqu’à obtenir un état homogène et malléable. Un préchauffage adéquat est essentiel : il réduit les temps de cycle et assure une répartition uniforme de la matière dans le moule pendant le moulage.
- Pression : une pression faible à modérée est généralement appliquée pendant cette phase
- Chaleur : la charge est chauffée à la température requise
- Température : la température de la charge doit être surveillée attentivement
Phase de moulage
Une fois la charge entièrement préchauffée, placez-la dans l’empreinte du moule. Celui-ci comprend une moitié supérieure et une moitié inférieure et possède généralement une forme définie, correspondant au produit fini souhaité. Pendant la phase de moulage, vous devez :
- Placer la charge préchauffée dans l’empreinte ouverte du moule
- Fermer le moule à l’aide d’un élément supérieur de pression ou d’un poinçon
- Appliquer une pression suffisante pour mettre la matière en contact avec toutes les parties du moule
- Maintenir la chaleur et la pression jusqu’à la polymérisation de la matière
Comme lors du préchauffage, il est essentiel de surveiller et de contrôler la température, la pression et le temps de polymérisation tout au long de la phase de moulage. Vous obtiendrez ainsi un produit fini présentant les propriétés et les dimensions souhaitées.
Phase de refroidissement
Enfin, une fois la charge moulée et polymérisée, vient la phase de refroidissement. Réduisez progressivement la température du moule tout en maintenant une pression adéquate. Cette étape est essentielle pour plusieurs raisons :
- Elle évite que la pièce se déforme ou se gauchisse pendant le refroidissement.
- Elle contribue à obtenir la stabilité dimensionnelle et la résistance souhaitées.
- Elle facilite le démoulage en permettant une libération aisée de la pièce.
Lorsque la pièce a suffisamment refroidi et atteint sa forme définitive, vous pouvez la retirer soigneusement du moule. La pièce nouvellement formée doit présenter une finition de surface de haute qualité et respecter les dimensions de l’empreinte du moule.
Chaque phase du moulage par compression — préchauffage, moulage et refroidissement — joue un rôle essentiel dans la fabrication d’une pièce parfaite. En surveillant attentivement la température, la pression, le temps de polymérisation et les autres paramètres, vous obtiendrez d’excellents résultats pour vos projets.
Moule et équipements
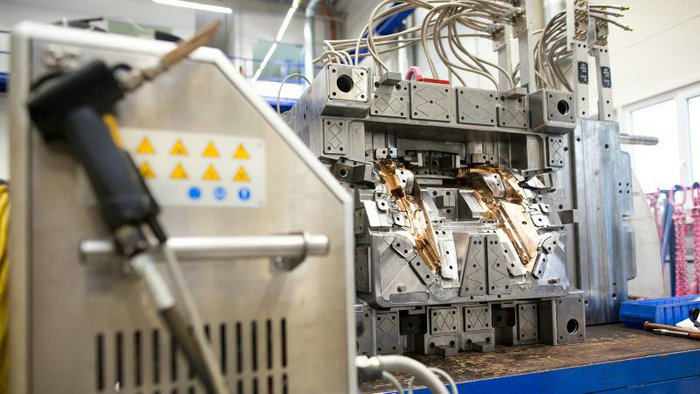
Dans le moulage par compression, le moule joue un rôle essentiel dans la mise en forme des pièces souhaitées. Il est généralement fabriqué en métal, par exemple en acier, et comprend une empreinte conçue pour correspondre à la forme du produit fini.
L’outillage est un aspect essentiel du procédé, car il détermine la qualité et la précision des pièces moulées. Un outillage de qualité garantit une longue durée de vie du moule et des résultats constants. Certains fabricants, comme Tooling Tech Group, se spécialisent dans les moules destinés à des applications spécifiques, telles que les panneaux de carrosserie de la Chevrolet Corvette.
La plupart des moules de compression sont chauffés afin de faciliter l’écoulement de la matière et d’optimiser la polymérisation, en particulier avec les thermodurcissables. La chaleur ramollit la matière plastique, qui remplit ainsi plus facilement l’empreinte du moule, et réduit le temps de production.
Pour fabriquer vos pièces moulées, vous avez besoin d’équipements adaptés, comme une presse hydraulique. Ces presses exercent une forte pression sur les plateaux chauffants, qui transmettent ensuite la force uniformément au moule et à la matière. La pression requise, ou tonnage de fermeture, varie selon des facteurs comme le type de matériau et la taille de la pièce.
Voici une liste des principales machines et des équipements généralement utilisés en moulage par compression :
- Plateaux chauffants : ils appliquent une chaleur uniforme au moule pour améliorer l’écoulement de la matière.
- Presse hydraulique : elle exerce une pression sur le moule afin d’assurer une bonne répartition de la matière et la qualité des pièces.
- Moule : empreinte conçue sur mesure pour correspondre à la forme du produit fini.
- Outillage : composants de précision, tels que les broches d’éjection, qui facilitent l’utilisation et l’entretien du moule.
Matériaux utilisés en moulage par compression
Le moulage par compression fait appel à une large gamme de matériaux pour fabriquer des produits de haute qualité. Connaître les options disponibles peut vous aider à choisir la matière la mieux adaptée à votre projet. Voici quelques matériaux couramment utilisés :
Les thermodurcissables et les thermoplastiques sont les deux principales catégories de matériaux utilisées en moulage par compression. Les thermodurcissables comprennent les résines époxy, phénoliques, mélamine, urée et uréthane, tandis que les thermoplastiques incluent le HDPE, le PEEK et le sulfure de polyphénylène (PPS).
Les élastomères, comme les caoutchoucs naturels, conviennent également au moulage par compression et confèrent aux produits finis souplesse et résilience. Ces matériaux sont utilisés dans de nombreux secteurs et applications.
Parmi les matériaux composites couramment utilisés en moulage par compression figurent :
- Bulk Molding Compound (BMC) : mélange de résine, de pigments et de charges offrant une excellente isolation électrique et thermique.
- Sheet Molding Compound (SMC) : composé de résine, de renforts fibreux et de charges, le SMC offre une résistance élevée et un faible poids.
- Polyester : ce matériau présente de bonnes propriétés mécaniques et une bonne résistance chimique. Il existe sous plusieurs formes, notamment la résine polyester insaturée (UPR) et la résine vinylester (VER).
En plus de ces options, des matériaux comme l’aluminium peuvent servir à créer des structures stratifiées qui combinent les avantages des métaux et des composites.
Produits issus du moulage par compression
Le moulage par compression est un procédé de fabrication polyvalent qui permet de produire une grande variété d’articles, des grands composants automobiles aux petites pièces complexes destinées à différents secteurs. Examinons quelques applications courantes et les types de pièces réalisables avec cette méthode.
Dans l’industrie automobile, le moulage par compression sert souvent à fabriquer différents composants composites et pièces en plastique. Il peut s’agir de pare-chocs, de capots de moteur et même de composants structurels. Le procédé permet notamment de réduire le poids, les coûts et d’accroître la liberté de conception. Il permet également de produire en une seule opération de grandes pièces complexes, réduisant ainsi le besoin d’étapes d’assemblage supplémentaires.
L’industrie aéronautique utilise également ce procédé pour fabriquer des pièces composites destinées aux avions. Nombre d’entre elles exigent une résistance élevée, une tenue en température et une grande précision dimensionnelle, des qualités que le moulage par compression permet d’obtenir efficacement.
Dans le domaine des ustensiles de cuisine, le moulage par compression convient à la fabrication d’articles essentiels tels que les bols, les assiettes et les couverts. Ces produits doivent résister à la chaleur et être durables, qualités que cette méthode permet d’obtenir facilement. Voici une liste de produits souvent fabriqués par moulage par compression :
- Pièces automobiles : pare-chocs, capots de moteur, composants structurels
- Pièces aéronautiques : composants intérieurs d’avion, éléments structurels
- Ustensiles de cuisine : bols, assiettes, couverts
Le moulage par compression peut aussi servir à fabriquer divers biens de consommation, des jouets aux bouteilles et aux articles ménagers. Le procédé convient aussi bien aux grandes qu’aux petites séries, ce qui en fait une solution idéale pour les entreprises de toutes tailles.
Avantages et inconvénients du moulage par compression
Lorsque vous envisagez le moulage par compression pour vos besoins de fabrication, il est important d’en peser les avantages et les inconvénients.
Parmi les avantages du procédé :
- Faibles pertes de matière : la matière étant dosée au préalable, le procédé génère peu de déchets pendant la production.
- Post-traitement limité : les pièces fabriquées par compression nécessitent souvent peu ou pas de finition, ce qui permet de gagner du temps et de réduire les efforts.
- Production en grande série : le moulage par compression convient aux volumes élevés, car les moules utilisés peuvent supporter de nombreux cycles.
- Qualité et résistance : grâce au contrôle de la pression de moulage, le procédé produit généralement des pièces robustes et stables sur le plan dimensionnel.
Le moulage par compression présente toutefois certains inconvénients :
- Coûts de main-d’œuvre plus élevés : cette technique exige davantage de main-d’œuvre que des procédés semi-automatisés comme le moulage par injection, ce qui peut accroître les coûts de personnel.
- Choix limité de matériaux : seuls certains plastiques thermodurcissables peuvent être utilisés, ce qui peut restreindre vos options.
- Coûts après moulage : des frais supplémentaires peuvent être engagés après le moulage pour la finition ou l’ébarbage du produit.
- Limites de complexité : le moulage par compression ne convient pas à la production de pièces aux conceptions très complexes et peut entraîner des défauts comme les bavures.
Analyse complémentaire
Pour optimiser une opération de moulage par compression, plusieurs facteurs doivent être pris en compte. Le choix du matériau de moulage est essentiel ; les options courantes comprennent le Sheet Molding Compound (SMC) et le Bulk Molding Compound (BMC). Ces matériaux se composent généralement de fibres de verre, de résines thermodurcissables et de divers additifs.
La matière première, souvent sous forme de feuilles, de granulés ou de préformes, est placée dans un moule métallique. Celui-ci est ensuite chauffé, puis une presse d’un tonnage donné applique une pression précise, qui fait fondre la matière et remplit l’empreinte. Une conception précise du moule est essentielle pour obtenir les dimensions et les caractéristiques souhaitées, comme les nervures et les contre-dépouilles.
Voici quelques facteurs à prendre en compte dans le moulage par compression :
- Conception du moule : une conception appropriée est essentielle à la production en grande série. Le moule doit permettre l’automatisation des opérations et prendre en charge des géométries complexes, comme le moulage par insertion et le moulage par transfert.
- Manipulation des matériaux : la méthode choisie pour manipuler la matière de moulage peut avoir une incidence importante sur le procédé. En général, les feuilles à matrice SMC sont plus faciles à manipuler et à automatiser que les granulés BMC.
- Maîtrise des bavures : les bavures correspondent à l’excédent de matière qui peut apparaître pendant le moulage. Une conception adéquate du moule et un tonnage adapté permettent de les réduire et de limiter l’usinage après moulage.
- Système d’éjection : un système d’éjection bien conçu facilite le retrait régulier du produit fini hors du moule.
Foire aux questions
Quels matériaux sont couramment utilisés en moulage par compression ?
Le moulage par compression utilise principalement des résines thermodurcissables. Parmi les matériaux courants figurent les résines phénoliques, époxy, mélamine, urée-formaldéhyde et silicone. Certains thermoplastiques, comme le polyéthylène et le polypropylène, peuvent également être moulés par ce procédé.
Comment le moulage par compression fonctionne-t-il avec les thermoplastiques ?
Pour les thermoplastiques, le moulage par compression consiste à placer une matière préchauffée dans l’empreinte chauffée du moule. Celui-ci est fermé et une pression est appliquée pour donner à la matière la forme souhaitée. Sous l’effet combiné de la chaleur et de la pression, le thermoplastique ramollit et épouse l’empreinte ; en refroidissant, il durcit et conserve sa forme finale.
Quelles sont les principales applications du moulage par compression ?
Le moulage par compression est utilisé dans de nombreux secteurs et pour diverses applications. Il sert couramment à produire de grandes pièces épaisses ou complexes, comme des joints, des pièces automobiles, des boîtiers électroniques et des ustensiles de cuisine. Il convient également aux petites pièces et peut être utilisé pour fabriquer des composants électriques et des pièces aéronautiques.
Comment le moulage par compression s’applique-t-il aux composites ?
Pour les matériaux composites, on associe des fibres, par exemple de carbone ou de verre, à des résines thermodurcissables. Le composite préchauffé, souvent sous forme de feuille ou de préimprégné, est placé dans l’empreinte du moule. Sous l’effet d’une pression et d’une température élevées, il épouse la forme du moule et la résine durcit, donnant une pièce robuste et légère de la forme souhaitée.
Quelles sont les différences entre le moulage par compression et le moulage par injection ?
Le moulage par compression et le moulage par injection sont deux procédés distincts, chacun présentant des avantages et des inconvénients. Le moulage par injection consiste à injecter la matière fondue sous haute pression dans un moule. Il est généralement plus rapide et plus précis que le moulage par compression, ce qui le rend idéal pour la production en grande série. En contrepartie, les coûts d’outillage sont souvent plus élevés.
Le moulage par compression, quant à lui, utilise une matière préchauffée qui est comprimée dans l’empreinte chauffée du moule. Il est généralement plus économique, surtout pour les pièces grandes, épaisses ou complexes. Les temps de cycle peuvent toutefois être plus longs et les pertes de matière plus importantes qu’en moulage par injection.
Quelles difficultés peut-on rencontrer lors du moulage par compression ?
Le moulage par compression peut présenter plusieurs difficultés, comme une répartition inégale de la matière, la formation de vides ou une polymérisation insuffisante. Pour les surmonter, il est essentiel d’optimiser les paramètres du procédé, notamment la conception du moule, la température, la pression et le temps de cycle. Le choix de matériaux adaptés et un préchauffage correct contribuent également à réduire les problèmes et à améliorer la qualité globale des pièces moulées.







