
Le moulage par compression et le moulage par injection comptent parmi les procédés de fabrication les plus courants pour produire des pièces en plastique à grande échelle. Tous deux consistent à façonner le plastique dans un moule sous l’effet de la chaleur et de la pression, mais leur fonctionnement présente des différences importantes.
Pour les fabricants, comprendre les différences entre le moulage par compression et le moulage par injection est essentiel afin de choisir la méthode la mieux adaptée à une application donnée. Pourtant, les détails de ces procédés peuvent prêter à confusion, même pour les professionnels de la production plastique.
Cet article présente clairement les points communs et les différences entre le moulage par compression et le moulage par injection. Nous détaillerons les principales étapes de chaque technique et leurs variations. Nous examinerons également l’adéquation à la conception des pièces, les temps de cycle, les déchets de matière et la rentabilité.
Présentation du moulage par injection et du moulage par compression
Comprendre le moulage par injection
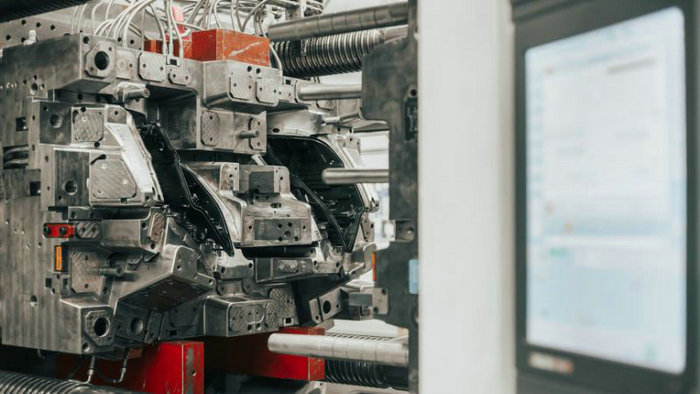
Le moulage par injection est un procédé de fabrication qui consiste à chauffer un matériau, généralement un thermoplastique, puis à l’injecter dans un moule fermé à l’aide d’une trémie et d’une vis. Le matériau refroidit et se solidifie en prenant la forme souhaitée. Le moulage par injection présente plusieurs avantages, notamment :
- Adapté aux pièces complexes
- Suitability for complex parts : Il convient particulièrement aux pièces comportant des détails fins et des formes complexes.
- Haut niveau d’automatisation : Ce procédé ne nécessite généralement pas une surveillance humaine constante.
- Délais de production courts : Le moulage par injection offre des temps de cycle plus courts que le moulage par compression.
Le moulage par injection présente toutefois des inconvénients, notamment des coûts initiaux d’outillage élevés et des difficultés à produire des pièces de très grande taille.
Définition du moulage par compression
Le moulage par compression est un procédé de fabrication dans lequel un matériau préchauffé, généralement un plastique thermodurcissable, est placé dans l’empreinte d’un moule. Le moule est ensuite fermé et une pression est appliquée pour obliger le matériau à épouser sa forme. Ce procédé convient bien aux géométries simples et aux grands panneaux. Il présente toutefois certaines limites :
- Conçu pour des formes plus simples : Le moulage par compression n’est pas le meilleur choix pour les détails fins ou les géométries complexes.
- Cadence de production plus lente : Les temps de cycle sont plus longs qu’en moulage par injection.
- Forte intensité de main-d’œuvre : Le placement du matériau nécessite souvent davantage de travail manuel.
Principales différences entre le moulage par compression et le moulage par injection :
- Le moulage par compression est généralement utilisé pour les pièces plus grandes et simples, comme les joints. Le moulage par injection convient mieux aux petites pièces complexes exigeant une grande précision.
- Le moulage par compression présente des coûts d’outillage plus faibles, mais des cycles plus longs. Le moulage par injection offre des cycles plus rapides et convient mieux aux pièces de haute qualité, ce qui en fait un choix populaire dans de nombreux secteurs.
- Le moulage par injection offre une meilleure précision dimensionnelle et une plus grande régularité.
En résumé, le moulage par compression est un excellent choix pour les pièces simples comportant de grands panneaux, tandis que le moulage par injection convient mieux aux composants plus complexes et détaillés. Les deux procédés sont utiles et polyvalents ; en comprenant les exigences propres à votre projet, vous pourrez choisir la technique la mieux adaptée à vos besoins.
Considérations relatives aux matériaux
Choix des matériaux pour le moulage par compression
Le moulage par compression utilise des matériaux thermodurcissables, qui offrent une excellente résistance mécanique, une bonne stabilité dimensionnelle et une résistance aux températures élevées. Voici quelques matériaux couramment utilisés pour le moulage par compression :
- Compound de moulage en vrac (BMC) : Mélange de résine polyester, de fibres de verre et de charges minérales, il offre une bonne résistance mécanique et une bonne stabilité dimensionnelle. Il est couramment utilisé dans les secteurs automobile, électrique et des produits de consommation.
- Compound de moulage en feuille (SMC) : Comme le BMC, le SMC est constitué d’une résine thermodurcissable associée à des fibres de verre. Il présente un rapport résistance/poids supérieur et convient aux composants de plus grande taille, comme les pièces de carrosserie automobile et les composants aéronautiques.
- Phtalate de diallyle (DAP) : Ce plastique thermodurcissable possède d’excellentes propriétés d’isolation électrique. Le DAP est souvent utilisé pour les composants électriques et les appareillages de commutation.
- Résines phénoliques et esters vinyliques : Ces matériaux résistent fortement aux produits chimiques et à la chaleur. Les résines phénoliques sont souvent utilisées pour les composants électriques, tandis que les esters vinyliques sont employés dans des applications nécessitant une résistance à la corrosion.
Utilisation des matériaux en moulage par injection
En revanche, le moulage par injection utilise fréquemment des matériaux thermoplastiques qui peuvent être fondus et réutilisés. Voici quelques thermoplastiques couramment utilisés en moulage par injection :
- Polyéthylène (PE) : Plastique polyvalent utilisé dans de nombreuses applications, notamment l’emballage, les jouets et les biens de consommation. Il existe sous différentes formes, dont le polyéthylène haute densité (HDPE) et le polyéthylène basse densité (LDPE).
- Polypropylène (PP) : Connu pour sa résistance chimique, sa résistance aux chocs et sa durabilité, le PP est utilisé dans les pièces automobiles, les emballages alimentaires et les dispositifs médicaux.
- Polychlorure de vinyle (PVC) : Couramment utilisé pour les tuyaux et les raccords, le PVC offre une excellente résistance aux produits chimiques et aux intempéries.
- Polystyrène (PS) : Des articles jetables pour la restauration aux appareils ménagers, le PS est fréquemment utilisé en raison de son faible coût et de sa facilité de transformation.
- Nylon : Reconnu pour sa résistance mécanique et sa tenue à la chaleur, le nylon est employé dans des applications telles que les pièces automobiles, les textiles et les composants électriques.
La machine de moulage
Presses de moulage par compression
Les principaux composants d’une presse de moulage par compression comprennent :
- Moule – Généralement en acier, en aluminium ou en époxy. Il se compose de deux parties formant l’empreinte.
- Plateaux chauffants – Ils chauffent le moule pour faire fondre la résine plastique. Le chauffage est souvent assuré par de l’huile ou par l’électricité.
- Vérin hydraulique – Il applique une forte pression pour fermer le moule et comprimer le matériau.
- Système d’éjection – Des broches, douilles et plaques de démoulage facilitent le retrait de la pièce moulée.
La matière première se présente d’abord sous forme de granulés ; elle est préchauffée puis placée dans l’empreinte. Les plateaux se referment et une pression est appliquée pour obliger la matière plastique à épouser la forme du moule. Après refroidissement et durcissement, le moule s’ouvre et la pièce est éjectée.
Presses de moulage par injection
Les principaux composants d’une presse de moulage par injection comprennent :
- Trémie – Elle contient les granulés ou pastilles de plastique avant le moulage.
- Fourreau – Il abrite la vis alternative qui tourne pour faire fondre le matériau.
- Vis – Elle tourne et mélange le plastique en fusion, puis l’injecte dans le moule.
- Unité de fermeture – Elle ouvre et ferme les deux parties du moule.
- Éléments chauffants – Des colliers chauffants entourent le fourreau pour faire fondre le plastique.
- Systèmes hydrauliques – Ils fournissent la pression nécessaire à l’injection et au serrage.
- Système d’éjection – Les broches, douilles et plaques de démoulage facilitent l’extraction de la pièce.
Les granulés passent de la trémie au fourreau. Lorsque la vis tourne, le frottement et la chaleur font fondre le matériau. La vis injecte ensuite le plastique fondu sous haute pression dans l’empreinte du moule. Le matériau refroidit et durcit pour prendre la forme finale de la pièce, qui est alors éjectée.
Injection ou compression : Le procédé de moulage en détail
Le procédé de moulage par compression
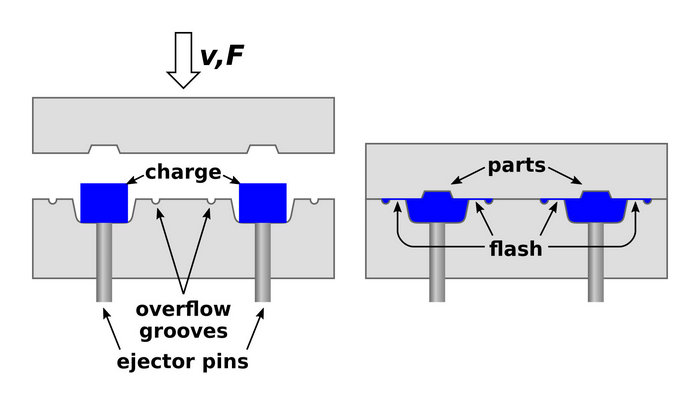
Dans le moulage par compression procédé, la matière première, généralement du caoutchouc préchauffé ou un plastique thermodurcissable, est placée directement dans l’empreinte. Celle-ci reprend la forme du produit final souhaité et a été préchauffée pour faciliter l’écoulement et le durcissement du matériau. Le moule est ensuite fermé et mis sous pression afin que le matériau remplisse complètement l’empreinte.
Le procédé de moulage par injection
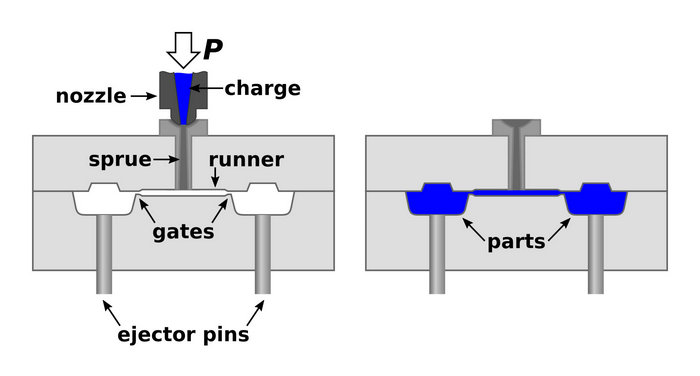
Le moulage par injection, en revanche, est un peu plus complexe. Il faut d’abord introduire la matière première, généralement sous forme de granulés plastiques, dans une trémie. Elle est ensuite acheminée par une vis qui chauffe et fait fondre le plastique jusqu’à le liquéfier.
Le plastique liquéfié est ensuite injecté sous haute pression dans l’empreinte chauffée du moule, qu’il remplit entièrement. Le matériau refroidit et se solidifie dans le moule en prenant la forme souhaitée. Enfin, le moule s’ouvre et le produit fini est éjecté.
Ce procédé convient parfaitement à la production en grande série, car il permet de fabriquer des pièces très détaillées et complexes. Le moulage par injection permet également d’obtenir des cadences plus élevées que le moulage par compression.
En bref, voici une comparaison des deux procédés :
| Moulage par compression | Moulage par injection | |
| Placement de la matière première | Manuel, dans l’empreinte chauffée | Par une trémie et une vis, vers l’empreinte chauffée |
| Pression | Appliquée à la fermeture du moule | Pression élevée pendant l’injection |
| Chaleur | Empreinte et matériau préchauffés | La vis chauffe le matériau ; l’empreinte est chauffée |
| Niveau de détail | Adapté aux conceptions plus simples | Permet de produire des détails fins et des géométries complexes |
| Volume de production | Volume moyen | Grand volume |
| Intensité de main-d’œuvre | Placement de la matière nécessitant davantage de travail manuel | Moins de main-d’œuvre, car le matériau est acheminé par une trémie et une vis |
Coûts d’outillage et de fabrication
Pour choisir entre le moulage par compression et le moulage par injection pour votre projet, il est essentiel de comprendre les différences de coûts d’outillage et de fabrication. Les éléments suivants vous aideront à mieux appréhender ces procédés sous l’angle des coûts.
Coûts d’outillage
Moulage par compression : les coûts d’outillage sont généralement inférieurs à ceux du moulage par injection. Les moules sont plus faciles à entretenir et ont une durée de vie plus longue. Le moulage par compression constitue ainsi une solution économique, notamment pour les petites séries et les conceptions de pièces simples.
Moulage par injection : les coûts d’outillage peuvent être plus élevés en raison de la complexité des moules, qui comportent souvent plusieurs éléments et des systèmes de refroidissement. Toutefois, à long terme, l’investissement initial dans un outillage de qualité peut être rentabilisé, surtout si vous prévoyez de grandes séries ou avez besoin de pièces plus complexes.
Procédé et coûts de fabrication
Moulage par compression : les matières préchauffées sont placées dans l’empreinte, puis le moule est fermé et soumis à la chaleur et à la pression. Comme cette méthode nécessite beaucoup de main-d’œuvre, le coût par pièce peut être plus élevé, en particulier pour les petites séries.
Moulage par injection : le matériau fondu est injecté sous haute pression dans l’empreinte du moule. Ce procédé permet d’atteindre des cadences de production plus élevées qu’en moulage par compression et peut donc réduire le coût unitaire pour les grandes séries. Son automatisation favorise également une meilleure régularité et une qualité supérieure des pièces finies.
En résumé :
| Moulage par compression | Moulage par injection | |
| Coûts d’outillage | Plus faibles, entretien plus facile | Plus élevés, plus complexes |
| Fabrication | Forte intensité de main-d’œuvre, plus lente | Automatisée, plus rapide |
| Rentabilité | Petites séries | Grandes séries |
| Pièces complexes | Peu adapté aux pièces complexes | Adapté aux pièces complexes |
Applications et critères de choix
Le moulage par compression est utilisé notamment pour les produits automobiles, industriels et de consommation. Il est très apprécié pour fabriquer des joints, des garnitures et d’autres composants en caoutchouc.
Le moulage par injection est également utilisé dans l’automobile. Il permet de produire des pièces complexes et de haute précision dans des secteurs comme le médical.
Voici un récapitulatif :
| Procédé de moulage | Applications |
| Moulage par compression | – Automobile : joints, garnitures et composants en caoutchouc – Médical : composants en silicone en raison de leur biocompatibilité – Industrie : pièces volumineuses et durables pour équipements lourds |
| Moulage par injection | – Automobile : composants plastiques pour l’intérieur, l’extérieur, les pièces moteur et les connecteurs – Médical : dispositifs médicaux de haute précision, consommables et équipements de diagnostic – Produits de consommation : jouets et contenants alimentaires, avec une cadence et une efficacité de production élevées |
Résistance et durabilité du moulage par compression et du moulage par injection
Lorsque vous comparez le moulage par compression et le moulage par injection, il est essentiel de tenir compte de la résistance et de la durabilité des pièces produites. Les deux procédés permettent d’obtenir des matériaux très résistants, mais certains facteurs influent sur la résistance globale.
Voici une comparaison rapide des deux procédés en matière de résistance et de durabilité :
| Moulage par compression | Moulage par injection | |
| Choix des matériaux | Uréthane, composites | Plastiques, métaux |
| Résistance et durabilité | Pièces denses et résistantes | Dépend du matériau |
| Formes complexes | Options limitées | Plus grande souplesse |
Foire aux questions
Quelles sont les principales différences entre le moulage par compression et le moulage par injection ?
En moulage par compression, une quantité prédéfinie de matériau est placée dans l’empreinte, puis le moule est fermé et soumis à la chaleur et à la pression pour obtenir la forme souhaitée. Le moulage par injection consiste, quant à lui, à injecter un matériau chauffé et liquéfié (généralement du plastique) dans une empreinte pour fabriquer des composants et des pièces. Le moulage par injection est généralement plus automatisé et convient mieux aux pièces complexes, tandis que le moulage par compression est souvent utilisé pour des géométries simples et peut nécessiter davantage d’intervention humaine.
Comment les coûts du moulage par compression se comparent-ils à ceux du moulage par injection ?
Les coûts du moulage par compression et du moulage par injection varient selon les exigences du projet. Le moulage par compression est généralement plus abordable pour fabriquer des composants simples, en particulier si l’on tient compte des coûts initiaux d’outillage et d’équipement. Toutefois, l’automatisation et l’efficacité accrues du moulage par injection peuvent offrir un avantage économique en grande série ou pour la production de composants complexes.
Quels matériaux conviennent au moulage par compression ou au moulage par injection ?
Les deux procédés peuvent utiliser différents matériaux, notamment des thermoplastiques, des plastiques thermodurcissables et des élastomères. Le moulage par injection est principalement utilisé pour les thermoplastiques, tandis que le moulage par compression convient couramment aux plastiques thermodurcissables et aux caoutchoucs. Il est essentiel de choisir le procédé en fonction des propriétés du matériau et des exigences de l’application.
Dans quels secteurs le moulage par compression et le moulage par injection sont-ils le plus souvent utilisés ?
Le moulage par compression et le moulage par injection sont utilisés dans de nombreux secteurs, notamment l’automobile, l’aéronautique, le médical, l’électronique et les biens de consommation. Le moulage par injection est souvent choisi pour fabriquer des pièces complexes destinées à l’électronique et aux dispositifs médicaux. Le moulage par compression sert couramment à produire des composants en caoutchouc, comme des joints, ainsi que de grands panneaux pour les secteurs automobile et aéronautique.
Quels sont les principaux avantages du moulage par injection par rapport au moulage par compression ?
Le moulage par injection présente plusieurs avantages par rapport au moulage par compression : un niveau d’automatisation supérieur, qui réduit les coûts de main-d’œuvre et le besoin de surveillance constante ; une meilleure précision et une plus grande répétabilité pour fabriquer des composants complexes ; et des cadences plus élevées grâce à des temps de cycle réduits. Le moulage par injection est ainsi privilégié pour les grandes séries et les conceptions de pièces complexes.
Quelles différences existe-t-il entre les temps de cycle et les cadences de production du moulage par compression et du moulage par injection ?
Le moulage par injection offre généralement des temps de cycle plus courts et des cadences de production plus élevées que le moulage par compression. Il s’agit d’un procédé davantage automatisé, qui accélère l’injection du matériau, son refroidissement et sa solidification. À l’inverse, le moulage par compression nécessite de placer le matériau dans le moule, de le comprimer et de le chauffer, puis de le refroidir avant le démoulage. Ses cycles plus longs peuvent donc réduire la cadence globale.






