
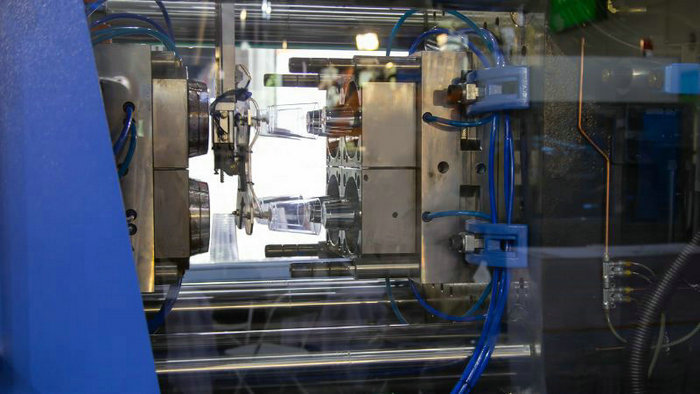
Introduction au moulage du polycarbonate
Le moulage du polycarbonate permet de fabriquer des pièces combinant avec précision une excellente robustesse, une grande transparence et une forte résistance aux chocs. Le polycarbonate est un thermoplastique amorphe très apprécié pour ses propriétés remarquables.
Les atouts du polycarbonate
Voyons ce qui rend ce matériau si particulier.
Le polycarbonate est un polymère thermoplastique réputé pour sa grande rigidité et sa légèreté. Souvent désigné par l’abréviation « PC », il possède plusieurs propriétés recherchées qui le rendent utile dans de nombreuses applications.
Sur le plan chimique, ce plastique est constitué de groupes carbonate liés entre des cycles aromatiques le long de la chaîne polymère. Cette structure chimique confère au polycarbonate sa résistance et sa rigidité. Amorphe et transparent, il laisse facilement passer la lumière. Il résiste toutefois très bien aux chocs et peut supporter des forces importantes sans se casser ni se fissurer.
La production du polycarbonate commence par la réaction du bisphénol A (BPA) avec le phosgène pour former la chaîne polymère. Selon son utilisation finale, il peut ensuite être transformé en plaques pleines ou moulé dans différentes formes.
Lors du moulage, le polycarbonate peut prendre la forme souhaitée tout en conservant ses propriétés mécaniques, notamment sa résistance à la flexion et aux chocs. Il résiste à la chaleur, ce qui renforce sa durabilité et le rend adapté aux produits exposés à des températures élevées.
La clarté optique de ce plastique est proche de la transparence du verre, ce qui permet de fabriquer des pièces à la fois résistantes et transparentes. Ces caractéristiques en font un matériau de choix pour de nombreuses applications, notamment les composants automobiles, l’électronique grand public et les équipements de sécurité.
Conception et ingénierie des moules
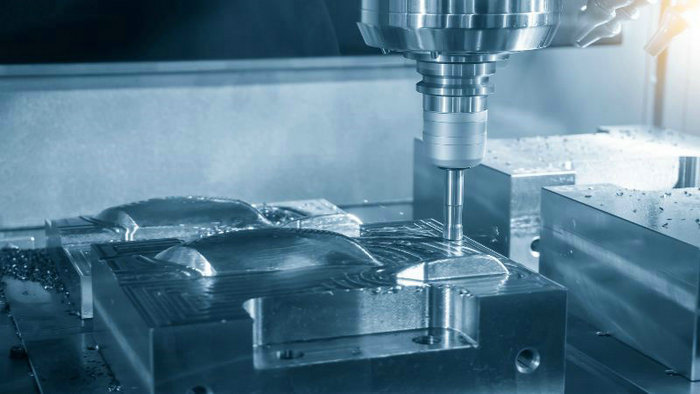
Avant de vous lancer dans le moulage du polycarbonate, sachez que la conception et l’ingénierie des moules sont essentielles pour obtenir des pièces de haute qualité et régulières. Elles impliquent différentes considérations techniques, du choix des matériaux à l’utilisation de logiciels avancés pour une conception précise.
Choix du matériau du moule
Le choix du matériau du moule influe directement sur la qualité et la durée de vie de vos produits en polycarbonate. Les aciers à outils sont couramment utilisés pour leur durabilité et leur résistance à l’usure. Lors de votre choix, tenez compte des éléments suivants :
- Conductivité thermique : elle influe sur la vitesse de refroidissement et le temps de cycle.
- Dureté : elle détermine la résistance aux défauts de surface et à l’abrasion.
Ingénierie de précision des moules
Le respect de tolérances serrées est primordial dans l’ingénierie des moules. L’usinage de précision garantit que les moules respectent les spécifications exactes nécessaires à la forme et aux dimensions souhaitées des pièces. À retenir :
- Tolérances : elles influent sur l’ajustement et le fonctionnement des pièces assemblées.
- Dimensions des pièces : qu’elles soient petites ou grandes, elles dépendent de la précision des moules.
Traitements et finitions de surface
Le traitement de surface des moules est essentiel pour faciliter le démoulage et réduire les défauts de surface. Parmi les finitions possibles :
- Polissage : permet d’obtenir une surface lisse et brillante.
- Texturation : produit une surface mate ou à motifs, pour des raisons fonctionnelles ou esthétiques.
Évents et emplacement des seuils
Une bonne ventilation et un bon positionnement des seuils sont essentiels pour prévenir les défauts et assurer un écoulement optimal des résines thermoplastiques. Gardez à l’esprit les points suivants :
- Évents : ils permettent à l’air de s’échapper de l’empreinte du moule et évitent les défauts dus à l’air emprisonné.
- Position des seuils : elle influe sur l’écoulement de la résine et peut affecter l’apparence et l’intégrité de la pièce.
CAO et logiciels de conception de moules
L’utilisation de la CAO (conception assistée par ordinateur) et de logiciels spécialisés facilite le processus de fabrication en vous permettant de :
- Effectuer une analyse d’écoulement : prévoir et améliorer la répartition de la résine dans le moule.
- Visualiser les emplacements des seuils et les formes des pièces : repérer les difficultés de fabrication potentielles avant la réalisation de l’outillage.
Lors du moulage du polycarbonate, ces détails de conception et d’ingénierie des moules façonnent chaque étape, de la matière première au produit fini, et fournissent une feuille de route claire vers la réussite.
Technique du processus de moulage par injection du polycarbonate
Les pièces en polycarbonate produites par moulage par injection présentent des propriétés remarquables, notamment une résistance aux chocs et à la chaleur. Le traitement du polycarbonate peut toutefois être complexe, car certaines variantes ont une faible fluidité à l’état fondu.
Lors du moulage du polycarbonate, la maîtrise des paramètres du procédé est essentielle à la qualité du produit final. Examinons les réglages en détail afin d’obtenir les meilleurs résultats.
Préparation du polycarbonate
- Les grades courants de polycarbonate comprennent les grades à usage général, haute résistance thermique, stabilisés aux UV et ignifugés. La résine PC doit être séchée avant le moulage jusqu’à une teneur en humidité inférieure à 0.02% afin d’éviter les défauts.
- Le séchage s’effectue généralement à 120°C pendant 2-4 heures.
Réglage de la presse à injection
- La force de fermeture doit être de 0.7-0.8 tonne par pouce carré de surface projetée de la pièce.
- La capacité de la machine doit être de 1.5-2 fois le poids de la pièce.
- La vis doit avoir un rapport L/D d’au moins 15:1, idéalement 20:1, et être équipée d’une bague anti-retour et d’une transition progressive.
- L’ouverture de la buse doit être légèrement inférieure à la taille du seuil d’injection.
Préparation du moule
- Le moule doit être nettoyé et enduit d’un agent de démoulage afin de faciliter l’éjection de la pièce.
- Les évents doivent être dégagés pour permettre à l’air de s’échapper lors du remplissage du moule.
- Les circuits de refroidissement doivent être optimisés pour assurer un refroidissement uniforme et réduire les temps de cycle.
Réglages du procédé
- Température de fusion : 280-320°C selon le grade.
- Température du moule : 70-120°C. Une température plus élevée améliore l’état de surface et réduit les contraintes.
- Pression d’injection : Aussi élevée que possible, généralement 850-1400 bar. Elle permet de remplir rapidement le moule.
- Vitesse d’injection : Plus lente avec des seuils petits ou latéraux, et plus rapide dans les autres cas.
- Pression de maintien : Aussi faible que possible afin de minimiser les contraintes résiduelles.
Opérations après moulage
- Les pièces en plastique sont éjectées lorsqu’elles sont suffisamment refroidies pour résister aux contraintes du démoulage.
- Les marques du seuil d’injection sont éliminées par ébavurage.
- Un recuit à 120-130°C pendant 30 mins – 1 heure peut réduire les contraintes résiduelles.
- Des contrôles dimensionnels et visuels sont effectués pour vérifier la qualité des pièces.
Détails du mécanisme d’éjection
Le processus d’éjection doit être soigneusement contrôlé afin d’éviter d’endommager les pièces moulées en polycarbonate solidifiées.
- Broches d’éjection : Veillez à positionner les broches de manière à répartir uniformément les forces d’éjection.
- Vitesse d’éjection : Réglez la vitesse pour éviter que la pièce ne reste collée ou ne se déforme.
En tenant compte de ces paramètres techniques, vous serez mieux à même de maîtriser le processus complexe de moulage par injection du polycarbonate.
Techniques avancées de moulage par injection du plastique polycarbonate
En approfondissant votre maîtrise du moulage du polycarbonate, vous découvrirez que les techniques avancées peuvent jouer un rôle déterminant dans l’amélioration de la résistance, de l’esthétique et de la fonctionnalité. Voyons comment ces méthodes innovantes peuvent valoriser vos produits.
Moulage par injection-compression
Dans le moulage par injection-compression, le polycarbonate est d’abord injecté dans un moule légèrement ouvert, puis comprimé davantage, ce qui améliore l’uniformité du produit. Cette méthode associe les principes du moulage par injection et du moulage par compression, afin de réduire les contraintes tout en produisant des composants plus minces et plus précis.
Moulage par injection assisté par gaz ou par eau
Le moulage par injection assisté par gaz consiste à introduire de l’azote dans l’empreinte après l’injection, afin de créer des canaux internes et de réduire la quantité de matière utilisée sans compromettre l’intégrité structurelle. À l’inverse, le moulage par injection assisté par eau permet d’obtenir des résultats similaires avec de l’eau, tout en améliorant le refroidissement et la durée du cycle.
- Avantages:
- Réduction du poids
- Résistance accrue
- Cycles plus courts
Moulage multi-matériaux et co-injection
Passons au moulage multi-matériaux (à deux composants) : vous pouvez mouler le polycarbonate avec différents matériaux au cours d’un même cycle afin de créer des structures composites. La co-injection , qui est une variante de cette technique, consiste à injecter successivement deux polymères distincts dans un même moule afin de produire une pièce aux propriétés stratifiées.
- Composition de la pièce composite:
- Matériau de cœur : généralement le matériau le moins coûteux ou le moins résistant.
- Matériau de peau : généralement le matériau plus durable qui forme la surface de la pièce.
Chaque méthode joue un rôle essentiel pour adapter vos composants en polycarbonate à des exigences précises, qu’elles soient structurelles ou esthétiques. Grâce à ces techniques avancées, vos produits en polycarbonate répondront aux attentes des applications les plus exigeantes, et pourront même les dépasser.
Durabilité et impact environnemental
Lorsque vous découvrez l’univers du polycarbonate, il est essentiel de comprendre non seulement ses applications pratiques, mais aussi l’impact de sa production et de son cycle de vie sur l’environnement. Cette section examine de plus près la contribution du recyclage et de l’efficacité des procédés de production à la durabilité.
Recyclage et réutilisation du polycarbonate
La robustesse du polycarbonate permet de l’utiliser dans de nombreux produits, des verres de lunettes aux vitrages pare-balles. Toutefois, lorsque ces produits arrivent en fin de vie, le recyclage et la réutilisation du polycarbonate deviennent essentiels pour réduire les déchets et l’impact environnemental. Heureusement, le polycarbonate peut être recyclé mécaniquement afin de réduire son empreinte écologique. Le procédé comprend les étapes suivantes :
- Broyage : les produits en polycarbonate sont broyés en petits morceaux.
- Nettoyage : les contaminants sont éliminés afin de préparer la matière à sa réintégration.
- Fusion : les chutes de polycarbonate propres sont rapidement chauffées puis remoulées pour fabriquer de nouveaux produits ou des plaques de polycarbonate.
La transformation des déchets de polycarbonate en granulés par extrusion permet de les incorporer à d’autres produits en plastique, prolongeant ainsi leur utilité et évitant la pollution.
Efficacité énergétique de la production
Pour améliorer la durabilité, il est essentiel de se concentrer sur l’efficacité énergétique de la production du polycarbonate. Le procédé de fabrication fait généralement appel à un chauffage rapide et à un contrôle précis pour produire des plaques ou des pièces en polycarbonate de haute qualité. Des avancées visant à économiser l’énergie permettent de :
- Optimiser les procédés : régler finement les paramètres de production afin de limiter le gaspillage énergétique.
- Intégrer des technologies vertes : utiliser, dans la mesure du possible, des équipements économes en énergie et des sources d’énergie renouvelables.
Cette démarche d’amélioration continue vise à réduire la consommation énergétique globale et l’empreinte carbone associées à la production du polycarbonate. En donnant la priorité à ces pratiques, vous pouvez contribuer à des initiatives plus respectueuses de l’environnement dans le secteur.
Foire aux questions
Quelles températures sont nécessaires au moulage par injection du polycarbonate ?
La maîtrise de la température est essentielle à la réussite du moulage par injection. Le polycarbonate nécessite généralement des températures comprises entre -40°C/-40°F et 120°C/248°F. Ces paramètres lui permettent de conserver sa résistance et sa stabilité pendant le procédé.
Quels sont les problèmes courants du moulage par injection du polycarbonate et comment les résoudre ?
Les problèmes courants comprennent le gauchissement, la formation de bulles et un remplissage insuffisant. Pour les prévenir, optimisez l’éventage, maîtrisez les paramètres du procédé et maintenez une épaisseur de paroi uniforme.
Comment se déroule le formage par drapage de plaques en polycarbonate ?
Le formage par drapage consiste à chauffer la plaque de polycarbonate jusqu’à ce qu’elle devienne malléable, puis à la draper sur un moule pour obtenir la forme souhaitée. Le refroidissement permet de conserver cette forme.
Quelles sont les étapes du traitement des matériaux en polycarbonate ?
Le traitement du polycarbonate consiste à chauffer la matière à la température recommandée, à l’injecter dans les moules, à la refroidir pour la solidifier, puis à éjecter les pièces moulées par injection.
Quelle est la méthode de thermoformage du polycarbonate ?
Le thermoformage du polycarbonate consiste à chauffer la plaque jusqu’à son point de ramollissement, à l’étirer sur un moule, puis à la refroidir pour obtenir un produit fini rigide et mis en forme.
Quels sont les inconvénients du moulage par injection du polycarbonate ?
La viscosité élevée du polycarbonate entraîne des cycles de moulage plus longs et des pressions de moulage plus importantes, et nécessite des moules plus robustes, ce qui peut augmenter le coût du moulage par injection. La maîtrise des défauts est également plus délicate.







