
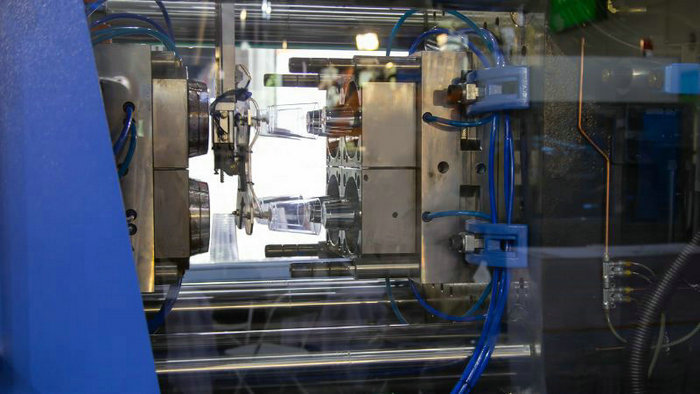
Úvod do lisovania polykarbonátu
Lisovanie polykarbonátu je technika, ktorou možno vyrábať predmety s presnou kombináciou vynikajúcej húževnatosti, čírosti a odolnosti proti nárazom. Polykarbonát je amorfný termoplast, ktorý je široko uznávaný pre svoje pozoruhodné vlastnosti.
Čo spôsobuje, že polykarbonát vyniká
Poďme rozlúštiť, čo robí tento materiál takým výnimočným.
Polykarbonát je druh termoplastického polyméru známy mimoriadnou tuhosťou a nízkou hmotnosťou. Často sa označuje skratkou „PC“ a má viacero žiaducich vlastností, vďaka ktorým sa hodí na rôzne aplikácie.
Z chemického hľadiska pozostáva tento plast z karbonátových skupín naviazaných medzi aromatickými kruhmi pozdĺž polymérneho reťazca. Táto chemická štruktúra dodáva polykarbonátu pevnosť a tuhosť. Je amorfný a priehľadný, takže ľahko prepúšťa svetlo. Zároveň má vysokú odolnosť proti nárazom a dokáže zniesť značnú silu bez toho, aby sa zlomil alebo praskol.
Výroba polykarbonátu sa začína reakciou bisfenolu A (BPA) s fosgénom, pri ktorej vzniká polymérna kostra. V závislosti od konečného použitia sa materiál následne spracuje na pevné dosky alebo vytvaruje do rôznych podôb.
Pri lisovaní možno polykarbonát vytvarovať do požadovaného tvaru a pritom zachovať jeho mechanické vlastnosti, ako sú pevnosť v ohybe a odolnosť proti nárazom. Materiál odoláva teplu, čo zvyšuje jeho trvácnosť a predurčuje ho na výrobky vystavené vysokým teplotám.
Optická čírosť tohto plastu je navyše porovnateľná s priehľadnosťou skla, takže z neho možno vyrábať pevné a číre diely. Vďaka týmto vlastnostiam je vynikajúcou voľbou pre rôzne aplikácie vrátane automobilových komponentov, spotrebnej elektroniky a ochranných pomôcok.
Návrh a konštrukcia foriem
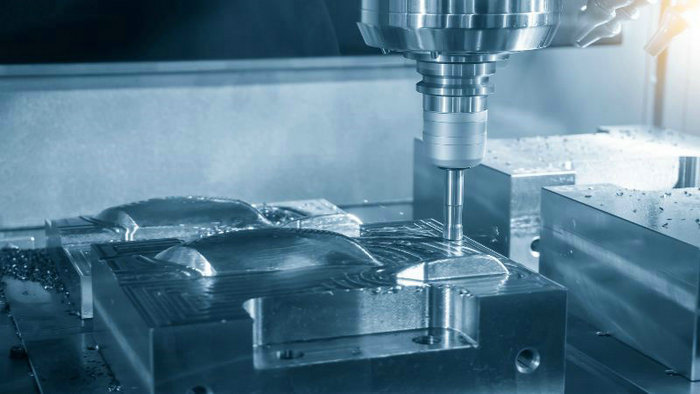
Pred začatím lisovania polykarbonátu treba venovať pozornosť návrhu a konštrukcii foriem, ktoré sú kľúčové pre dosiahnutie kvalitných a konzistentných dielov. Tento proces zahŕňa celý rad technických aspektov od výberu vhodných materiálov až po používanie pokročilého softvéru na presný návrh.
Výber materiálu formy
Výber materiálu formy priamo ovplyvňuje kvalitu a životnosť vašich polykarbonátových výrobkov. Nástrojové ocele sa bežne používajú pre svoju odolnosť a odolnosť proti opotrebovaniu. Pri výbere zvážte:
- Tepelná vodivosť: Ovplyvňuje rýchlosť chladenia a čas cyklu.
- Tvrdosť: Určuje odolnosť proti povrchovým chybám a oderu.
Presná konštrukcia foriem
Pri konštrukcii foriem je zásadné dosiahnuť úzke tolerancie. Presné obrábanie zabezpečuje, že formy spĺňajú presné špecifikácie potrebné na dosiahnutie požadovaného tvaru a rozmerov dielov. Zohľadnite, že:
- Tolerancie: Ovplyvňujú montáž a funkciu vašich zmontovaných častí.
- Rozmery dielov, od najmenších po veľké, závisia od presnosti vašich foriem.
Povrchové úpravy a dokončovanie
Povrchová úprava foriem je nevyhnutná na zlepšenie odformovania a zníženie povrchových chýb. Medzi dostupné možnosti povrchovej úpravy patria:
- Leštenie: Výsledky v hladkom, lesklom povrchu.
- Textúrovanie: Poskytuje matný alebo vzorovaný povrch, ktorý môže byť funkčný alebo estetický.
Odvzdušnenie a umiestnenie vtoku
Správne odvzdušnenie a umiestnenie vtoku sú kľúčové pre predchádzanie chybám a zabezpečenie optimálneho toku termoplastových živíc. Nezabúdajte na tieto zásady:
- Odvzdušnenie: Umožňuje únik vzduchu z dutiny formy, a tým predchádza chybám spôsobeným jeho zachytením.
- Umiestnenie vtokov: Ovplyvňuje tok živice a môže mať vplyv na vzhľad aj celistvosť dielu.
CAD a softvér na návrh foriem
Používanie CAD (počítačom podporovaného navrhovania) a špecializovaného softvéru na návrh foriem uľahčuje výrobný proces a umožňuje:
- Vykonávať analýzu toku: Predvídať a zlepšovať rozloženie živice v celej forme.
- Vizualizovať polohu vtokov a tvary dielov: Pomáha odhaliť možné výrobné problémy ešte pred výrobou nástrojov.
Pri lisovaní polykarbonátu tieto zložité aspekty návrhu a konštrukcie foriem sprevádzajú jeho cestu od suroviny až po hotový výrobok a poskytujú jasný plán úspešnej výroby.
Technika procesu vstrekovania polykarbonátu
Polykarbonátové diely vyrobené vstrekovaním majú vynikajúce vlastnosti, napríklad odolnosť proti nárazom a teplu. Spracovanie polykarbonátu však môže byť zložité, pretože niektoré varianty majú nízku tekutosť taveniny.
Pri lisovaní polykarbonátu je kontrola parametrov procesu kľúčová pre kvalitu hotového výrobku. Pozrime sa na podrobnosti, aby ste dosiahli čo najlepšie výsledky.
Pripravte si polykarbonát
- Medzi bežné triedy polykarbonátu patria univerzálne, tepelne odolné, UV stabilizované a samozhášavé typy. Pred lisovaním sa musí živica PC vysušiť na obsah vlhkosti nižší než 0,02 %, aby sa predišlo chybám.
- Sušenie sa zvyčajne vykonáva pri 120°C počas 2-4 hodín.
Nastavenie vstrekovacieho stroja
- Upínacia sila by mala byť 0,7 až 0,8 tony na štvorcový palec projektovanej časti plochy.
- Veľkosť stroja by mala byť 1,5-2 krát hmotnosť dielu.
- Skrutka by mala mať pomer L/D najmenej 15:1, ideálne 20:1, s kontrolným krúžkom a postupným prechodom.
- Otvor dýzy by mal byť o niečo menší než veľkosť vtoku.
Príprava formy
- Formu treba vyčistiť a naniesť na ňu separačný prostriedok, ktorý uľahčí vyhodenie dielu.
- Odvzdušňovacie kanáliky musia byť priechodné, aby pri plnení formy mohol unikať vzduch.
- Chladiace kanály by mali byť optimalizované pre rovnomerné chladenie a skrátenie času cyklu.
Nastavenie procesov
- Teplota taveniny: 280–320 °C v závislosti od triedy materiálu.
- Teplota formy: 70–120 °C. Vyššia teplota zlepšuje povrchovú úpravu a znižuje napätie.
- Vstrekovací tlak: Čo najvyšší, zvyčajne 850–1400 bar. Pomáha rýchlo naplniť formu.
- Rýchlosť vstrekovania: Pri malých alebo bočných vtokoch nižšia, v ostatných prípadoch vyššia.
- Dotlak: Čo najnižší, aby sa minimalizovalo zvyškové napätie.
Postupy po lisovaní
- Plastové časti sú vyradené, keď sú dostatočne chladné na to, aby zvládli demolačné namáhanie.
- Stopy po vtokoch sa odstránia orezaním.
- Usporiadanie pri 120-130°C na 30 minút – 1 hodina môže zmierniť zvyškové napätie.
- Dimensionálne kontroly a vizuálne kontroly sa vykonávajú s cieľom zabezpečiť kvalitu časti.
Podrobnosti o mechanizme vyháňania
Proces vyhadzovania musí byť starostlivo kontrolovaný, aby sa zabránilo poškodeniu solidifikovaných polykarbonátových formovaných častí.
- Vyhadzovacie kolíky: Dbajte na ich umiestnenie tak, aby sa sily pri vyhadzovaní rozložili rovnomerne.
- Rýchlosť vysunutia: Nastavte rýchlosť tak, aby sa zabránilo prilepeniu alebo deformácii časti.
Ak budete venovať pozornosť týmto technickým podrobnostiam, budete lepšie pripravení zvládnuť zložitý proces vstrekovania polykarbonátu.
Pokročilé techniky vstrekovania polykarbonátu
Pri osvojovaní si lisovania polykarbonátu zistíte, že pokročilé techniky môžu zásadne zlepšiť pevnosť, vzhľad a funkčnosť výrobkov. Pozrime sa, ako môžu tieto inovatívne metódy pozdvihnúť vaše produkty.
Vstrekovacie a lisovacie tvarovanie
Pri vstrekovacom a lisovacom tvarovaní sa polykarbonát najprv vstrekne do mierne otvorenej formy a následne sa ešte stlačí, čím sa zlepší rovnomernosť výrobku. Táto metóda spája princípy vstrekovania a lisovania v lisovacej forme, znižuje napätie a zároveň umožňuje vyrábať tenšie a presnejšie komponenty.
Vstrekovanie s podporou plynu a vody
Pri vstrekovaní s podporou plynu sa po vstrekovaní privádza do dutiny formy dusík, ktorý vytvára vnútorné kanály a znižuje spotrebu materiálu bez narušenia konštrukčnej celistvosti. Vstrekovanie s podporou vody dosahuje podobné výsledky použitím vody a zároveň zlepšuje chladenie a čas cyklu.
- Výhody:
- Zníženie telesnej hmotnosti
- Zvýšená sila
- Rýchlejšie časy cyklov
Vstrekovanie viacerých materiálov a spoločné vstrekovanie
Pri lisovaní z viacerých materiálov (dvojzložkovom lisovaní) možno polykarbonát kombinovať s inými materiálmi v jednom cykle a vytvárať tak kompozitné štruktúry. Spoločné vstrekovanie, ktoré je podtypom tejto techniky, zahŕňa postupné vstrekovanie dvoch odlišných polymérov do jednej formy, čím vznikne diel s vrstvenými vlastnosťami.
- Zloženie zloženej časti:
- Základný materiál: Zvyčajne lacnejší alebo menej robustný materiál.
- Kožný materiál: Typicky odolnejší materiál, ktorý je časťou.
Každá metóda zohráva kľúčovú úlohu pri prispôsobovaní polykarbonátových komponentov konkrétnym požiadavkám, od konštrukčných až po estetické. Vďaka týmto pokročilým technikám vaše polykarbonátové výrobky nielen splnia, ale aj prekonajú očakávania kladené na najnáročnejšie aplikácie.
Udržateľnosť a vplyv na životné prostredie
Pri skúmaní polykarbonátu je dôležité porozumieť nielen jeho praktickému využitiu, ale aj vplyvu jeho výroby a životného cyklu na životné prostredie. V tejto časti sa bližšie pozrieme na to, ako recyklácia a efektivita výrobných procesov prispievajú k udržateľnosti.
Recyklácia a opätovné použitie polykarbonátu
Vďaka vysokej odolnosti sa polykarbonát používa v rôznych výrobkoch, od okuliarových šošoviek až po nepriestrelné sklo. Keď sa však tieto výrobky dostanú na koniec svojej životnosti, recyklácia a opätovné použitie polykarbonátu sú zásadné pre zníženie odpadu v životnom prostredí. Našťastie možno polykarbonát mechanicky recyklovať a zmenšiť tak jeho ekologickú stopu. Proces zahŕňa:
- Brúsenie: Polykarbonátové produkty sú drvené na menšie kusy.
- Čistenie: Kontaminanty sa odstraňujú, aby sa pripravili na reintegráciu.
- Topenie: Čistá polykarbonátové zvyšky sú rýchlo zahriate a premieša do nových produktov alebo polykarbonátových plechov.
Premenou polykarbonátového odpadu na granule extrudovaním sa môže pridať do iných plastových výrobkov, čím sa účinne rozšíri jeho užitočnosť a zabráni sa znečisteniu.
Energetická účinnosť vo výrobe
Na zvýšenie udržateľnosti je kľúčové zamerať sa na energetickú efektivitu výroby polykarbonátu. Výrobný proces zvyčajne zahŕňa rýchle zahrievanie a presnú reguláciu, aby sa vyrábali kvalitné polykarbonátové dosky alebo výrobky. Na úsporu energie sa zaviedli tieto zlepšenia:
- Optimalizácia procesov: Dolaďovacie výrobné parametre na minimalizáciu odpadu energie.
- Začleniť zelenú technológiu: Využitie energeticky úsporných zariadení a obnoviteľných zdrojov energie, ak je to možné.
Cieľom tohto neustáleho úsilia o zlepšovanie je znížiť celkovú spotrebu energie a uhlíkovú stopu spojenú s výrobou polykarbonátu. Ak tieto postupy uprednostníte, môžete v odvetví podporiť ekologickejšie iniciatívy.
Často kladené otázky
Aké teploty sú potrebné pri vstrekovaní polykarbonátu?
Pri úspešnom vstrekovaní je riadenie teploty veľmi dôležité. Polykarbonát zvyčajne vyžaduje teploty v rozsahu od -40 °C/-40 °F do 120 °C/248 °F. Tieto parametre zabezpečujú, že si polykarbonát počas procesu zachová pevnosť a stabilitu.
Aké bežné problémy sa vyskytujú pri vstrekovaní polykarbonátu a ako ich možno riešiť?
Medzi bežné problémy patria deformácie, bubliny a nedostatočné plnenie. Riešte ich optimalizáciou požiadaviek na odvzdušnenie, reguláciou parametrov procesu a udržiavaním rovnomernej hrúbky stien.
Aký je postup pre krycie tvárnenie polykarbonátových fólií?
Pri tvarovaní napínaním sa polykarbonátová doska zahreje na teplotu, pri ktorej sa stane poddajnou, a potom sa natiahne cez formu do požadovaného tvaru. Ochladením si tvar zachová.
Aké kroky sa týkajú spracovania polykarbonátových materiálov?
Spracovanie polykarbonátu zahŕňa zahriatie materiálu na odporúčanú teplotu, jeho vstrekovanie do foriem, ochladenie a stuhnutie a následné vyhodenie hotových vstrekovaných dielov.
Aká je metodika termoformujúceho polykarbonátu?
Tepelné tvarovanie polykarbonátu zahŕňa zahriatie dosky na teplotu mäknutia, jej natiahnutie cez formu a následné ochladenie, pri ktorom vznikne pevný hotový výrobok požadovaného tvaru.
Aké nevýhody má vstrekovanie polykarbonátu?
Vyššia viskozita polykarbonátu vedie k pomalším cyklom lisovania a vyšším vstrekovacím tlakom, pričom si vyžaduje robustnejšie formy, čo môže zvýšiť náklady na vstrekovanie. Dôležitejšie je aj dôsledné riadenie chýb.







