
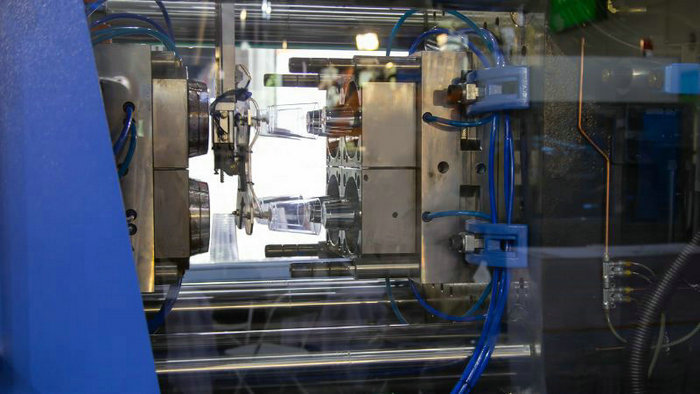
Введение к поликарбонатной модернизации
Формование поликарбоната позволяет изготавливать изделия с точным сочетанием высокой прочности, прозрачности и ударостойкости. Поликарбонат — аморфный термопласт , известный своими выдающимися свойствами.
Что мешает поликарбонату
Давайте разобьем то, что делает этот материал таким особенным.
Поликарбонат — это термопластичный полимер, известный высокой жесткостью и небольшим весом. Его часто обозначают аббревиатурой «PC». Поликарбонат обладает рядом ценных свойств, благодаря которым применяется для самых разных задач.
Этот пластик состоит из карбонатных групп, соединяющихся между ароматическими кольцами вдоль полимерной цепи. Эта химическая структура дает поликарбонату его прочность и жесткость. Он аморфный и прозрачный, позволяющий легко пропускать свет. Вместе с тем поликарбонат обладает высокой устойчивостью к удару и может выдерживать значительное воздействие без разрушения или трещин.
Поликарбонат получают в результате реакции бисфенола A (BPA) с фосгеном, в ходе которой образуется полимерная основа. В зависимости от конечного назначения его можно формовать в виде сплошных листов или придавать ему различные формы.
При формовании поликарбонату можно придать нужную форму , сохранив его механические свойства , такие как прочность при изгибе и ударная прочность. Этот материал устойчив к нагреву, что повышает его долговечность и делает подходящим для изделий, подвергающихся высоким температурам.
Кроме того, оптическая ясность этого пластика сродни транспарентности, создающей как сильные, так и ясные элементы, что делает его выдающимся выбором для различных видов применения, включая автомобильные компоненты, бытовую электронику и оборудование для обеспечения безопасности.
Проектирование и проектирование моллюсков
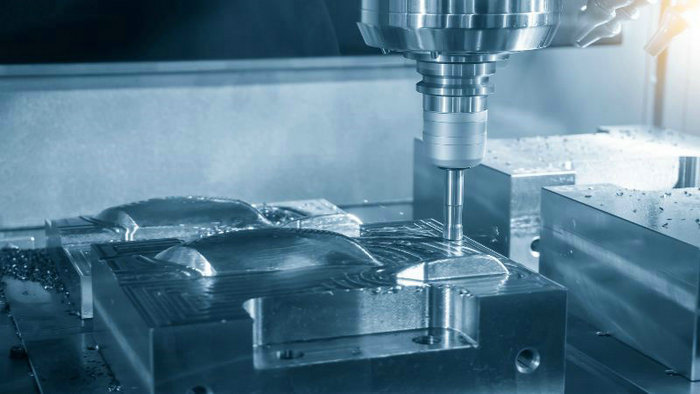
Перед началом формования поликарбоната необходимо учесть, что проектирование и инженерная разработка пресс-форм критически важны для получения качественных и стабильных деталей. Этот процесс включает целый ряд технических аспектов — от выбора подходящих материалов до использования современного программного обеспечения для точного проектирования.
Выбор мягких материалов
Выбор материала пресс-формы напрямую влияет на качество и срок службы изделий из поликарбоната. Инструментальные стали широко используют благодаря их прочности и стойкости к износу. При выборе учитывайте следующее:
- Теплопроводность: влияет на скорость охлаждения и продолжительность цикла.
- Твердость: Определяется устойчивость к поверхностным дефектам и абразиву.
Точное инженерное оборудование для болдов
В инженерном проектировании пресс-форм крайне важно обеспечить жесткие допуски . Прецизионная обработка гарантирует, что пресс-формы соответствуют точным спецификациям, необходимым для получения деталей требуемой формы и размера. Учитывайте следующее:
- Допуски: Затрагиваемость и функциональность собранных частей.
- Размеры частей: Перемещение из минуты в минуту зависит от точности форм.
Обработка и завершение обработки поверхностей
Обработка поверхности пресс-форм необходима для улучшения отделения деталей и уменьшения поверхностных дефектов. Возможны следующие варианты отделки:
- Полярная: получается гладкая, глянцевая поверхность.
- Текстирование: обеспечивает матовую или рисуноковую поверхность, которая может быть функциональной или эстетической.
Вентиляция и расположение врат
Правильная вентиляция пресс-формы и расположение впусков имеют решающее значение для предотвращения дефектов и обеспечения оптимального течения термопластичной смолы. Учитывайте следующее:
- Вентиляционные каналы: позволяют воздуху выходить из полости пресс-формы, предотвращая дефекты из-за запертого воздуха.
- Местоположение врат: влияет на поток смолы и может влиять на внешний вид и целостность части.
CAD и Mold Design Программное обеспечение
Использование CAD (систем автоматизированного проектирования) и специализированного программного обеспечения для проектирования пресс-форм упрощает производство , позволяя:
- Проводить анализ течения: прогнозировать и улучшать распределение смолы по пресс-форме.
- Визуализация расположения впусков и формы детали помогает заранее выявить потенциальные производственные трудности, ещё до изготовления оснастки.
При формовании поликарбоната эти тонкости проектирования и инженерной разработки пресс-форм определяют путь от сырья до готового изделия и обеспечивают четкий план успеха.
Методика процесса литья поликарбоната под давлением
Детали из поликарбоната, изготовленные методом литья под давлением, обладают впечатляющими свойствами, например ударостойкостью и термостойкостью. Однако обработка поликарбоната может быть сложной, поскольку у некоторых разновидностей низкая текучесть расплава.
При создании поликарбоната контроль за параметрами процесса имеет решающее значение для качества конечного продукта. Давайте погрузимся в детали, чтобы обеспечить достижение наилучших результатов.
Подготовить поликарбонат
- К распространенным маркам поликарбоната относятся универсальный, термостойкий, стабилизированный к ультрафиолету и огнестойкий. Перед формованием смолу PC необходимо высушить до влажности ниже 0.02%, чтобы предотвратить дефекты.
- Высушивание обычно производится при 120 °C в течение 2-4 часов.
Как установить впрыскивающую машину
- Усилие смыкания должно составлять 0.7-0.8 тонны на квадратный дюйм проецируемой площади детали.
- Размер машины должен в 1,5-2 раза превышать вес части.
- Соотношение L/D должно составлять не менее 15:1, в идеале 20:1, с контрольным кольцом и постепенным переходом.
- Отверстие ножницы должно быть несколько меньше размера врат.
Готовка к изгибу
- Для облегчения частичного выброса смолы должны быть очищены и покрыты агентом для высвобождения.
- Вентиляционные каналы должны быть чистыми, чтобы воздух мог выходить при заполнении пресс-формы.
- Следует оптимизировать каналы охлаждения, с тем чтобы они могли даже охлаждаться и сокращать продолжительность цикла.
Параметры процесса
- Температура плавления: 280-320°C в зависимости от класса.
- Холодная температура: 70-120°C. Более высокая для улучшения поверхностной отделки и уменьшения нагрузки.
- Давление впрыска: максимально возможное, обычно 850-1400 bar. Помогает быстро заполнить пресс-форму.
- Скорость впрыска: для небольших и кромочных впусков — ниже, в остальных случаях — выше.
- Давление упаковки: как можно меньше для сведения к минимуму остаточного напряжения.
Процедуры послемолвки
- Пластиковые части выбрасываются, когда они достаточно прохладны для того, чтобы справляться с демолодящими нагрузками.
- Отметины входных отверстий удаляются посредством зачистки.
- Отжиг при 120-130°C в течение 30 минут — 1 часа помогает снять остаточные напряжения.
- Для обеспечения качества части проводятся проверки размеров и визуальные осмотры.
Подробности механизма вычета
Процесс выброса должен тщательно контролироваться, с тем чтобы избежать повреждения затвердевших поликарбонатных частей.
- Ижектор Пинс: Убедиться в том, что булавки установлены таким образом, чтобы равномерно распределять силы выброса.
- Скорость впрыска: Отрегулировать скорость для предотвращения прилипания или деформации деталей.
Уделяя внимание этим техническим особенностям, вы будете лучше подготовлены к сложному процессу закачивания поликарбоната.
Передовые методы литья поликарбоната под давлением
В вашем путешествии к стилю поликарбоната вы обнаружите, что передовые методы могут играть ключевую роль в повышении силы, эстетики и функциональности. Давайте рассмотрим, как эти инновационные методы могут повысить вашу продукцию.
Впрыск-компрессия
При литье под давлением с последующим компрессионным формованием поликарбонат сначала впрыскивают в слегка приоткрытую пресс-форму, а затем дополнительно сжимают, повышая однородность изделия. Этот метод сочетает принципы литья под давлением и компрессионного формования, снижая напряжения и позволяя получать более тонкие и точные компоненты.
Газ-ассистент и водяной ассистент
При литье под давлением с газовой поддержкой после впрыска в полость пресс-формы подают азот, формируя внутренние каналы и сокращая расход материала без ущерба для прочности конструкции. При литье с водяной поддержкой аналогичный результат достигается с помощью воды, что улучшает охлаждение и сокращает время цикла.
- Преимущества:
- Снижение веса
- Увеличение численности
- Более быстрое время цикла
Многослойное и совместное впрыскивание
Переход к многоматериаловому (двухкомпонентному) формированию, вы можете формировать поликарбонат с различными материалами в одном цикле для композитных структур. Формирование с помощью совместного впрыскивания, подмножество этого метода, предполагает впрыскивание двух различных полимеров в одну форму, один за другим, чтобы создать часть с слоями свойств.
- Состав композитной части:
- Основной материал: обычно дешевый или менее надежный материал.
- Материал для кожи: как правило, более долговечный материал, покрывающий часть.
Каждый метод играет важнейшую роль в адаптации ваших поликарбонатных компонентов к конкретным требованиям – от структурных аспектов до эстетических особенностей. Используя эти передовые методы, ваши поликарбонатные продукты не только будут отвечать ожиданиям, но и превзойдут ожидания даже самых сложных видов применения.
Устойчивость и воздействие на окружающую среду
Изучая поликарбонат, важно понимать не только его практическое применение, но и влияние производства и жизненного цикла материала на окружающую среду. В этом разделе мы рассмотрим, как переработка и эффективность производственных процессов способствуют устойчивому развитию.
Рециркуляция и повторное использование поликарбоната
Надежная природа поликарбоната позволяет использовать ее в различных продуктах, от линз белья до пуленепробиваемого стекла. Однако, когда эти изделия заканчиваются, для сокращения экологических отходов важное значение приобретает рециркуляция и повторное использование поликарбоната. К счастью, поликарбонат может быть рециркулирован механическим образом, чтобы уменьшить его экологический след. Этот процесс включает:
- Грязь: Поликарбонатные продукты заземлены на мелкие куски.
- Уборка: Загрязнители удаляются для подготовки к реинтеграции.
- Плавка: Чистые отходы поликарбоната быстро нагреваются и переплавляются в новые продукты или поликарбонатные листы.
Преобразовав поликарбонатные отходы в гранулы через экструсию, они могут быть добавлены к другим пластиковым продуктам, эффективно расширяя их полезность и предотвращая загрязнение.
Энергоэффективность в производстве
Для повышения устойчивости крайне важно сосредоточить внимание на энергоэффективности производства поликарбоната. Процесс производства обычно предполагает быстрое отопление и точный контроль для производства высококачественных поликарбонатных листов или продуктов. Для экономии энергии были достигнуты следующие успехи:
- Оптимизация процессов: Отработка производственных параметров для сведения к минимуму энергетических отходов.
- Включение " зеленой " технологии: использование энергосберегающего оборудования и возобновляемых источников энергии, когда это возможно.
Эта работа по непрерывному совершенствованию направлена на снижение общего энергопотребления и углеродного следа, связанного с производством поликарбоната. Уделяя приоритетное внимание таким практикам, вы сможете участвовать во внедрении более экологичных инициатив в отрасли.
Часто задаваемые вопросы
Какие температуры необходимы для образования поликарбоната?
Для успешного впрыскивания очень важное значение имеет регулирование температуры. Поликарбонат, как правило, требует температуры от -40°C/-40°F до 120°C/248°F. Эти параметры обеспечивают поддержание прочности и устойчивости поликарбоната в ходе процесса.
Какие общие проблемы возникают в процессе формирования поликарбоната и каким образом их можно решить?
К распространенным проблемам относятся коробление, образование пузырей и недостаточное заполнение. Для их устранения оптимизируйте вентиляцию, контролируйте параметры процесса и поддерживайте равномерную толщину стенок.
Каков процесс образования поликарбонатных листов в дрейфе?
При драпировочном формовании лист поликарбоната нагревают до пластичного состояния, затем укладывают на пресс-форму, придавая ему нужную форму. После охлаждения форма сохраняется.
Какие меры принимаются для обработки поликарбонатных материалов?
Обработка поликарбоната включает нагрев материала до рекомендуемой температуры, впрыск в пресс-формы, охлаждение до затвердевания и извлечение готовых деталей, изготовленных литьём под давлением.
Какова методология термоформирования поликарбоната?
Термоформование поликарбоната включает нагрев листа до температуры размягчения, его растяжение по пресс-форме и последующее охлаждение для получения жесткого изделия заданной формы.
Каковы недостатки формации поликарбоната?
Из-за более высокой вязкости поликарбоната циклы формования становятся дольше, требуется более высокое давление, а также более прочные пресс-формы, что может увеличить стоимость литья под давлением. Контроль дефектов также требует особого внимания.







