
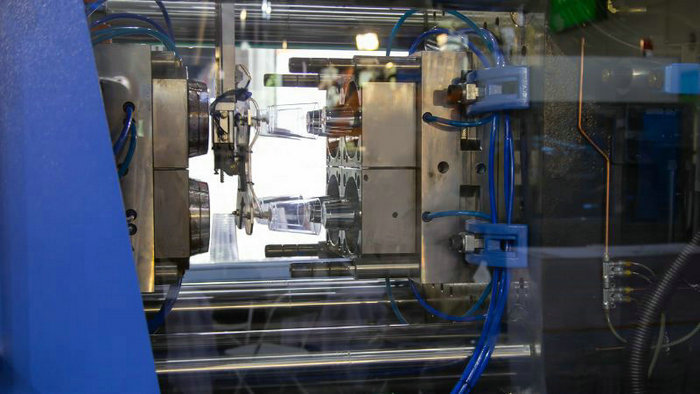
Uvod u polikarbonatno moldiranje
Polikarbonatno oblikovanje je tehnika koju možete koristiti za obrtne predmete s preciznom kombinacijom odlične tvrdoće, jasnoće i otpornosti na udar. Ovaj materijal, polikarbonatni, je amorfni termoplastik široko obilježen po svojim izvanrednim svojstvima.
Što čini da se polikarbonat ističe
Razbijmo što čini ovaj materijal tako posebnim.
Polikarbonat je oblik termoplastičnog polimera koji je poznat po tome da je iznimno krut i lagan. Često se spominje svojim kraticom “PC”, polikarbonat ima nekoliko poželjnih svojstava koja ga čine korisnim za različite primjene.
Kemijski gledano, ova plastika se sastoji od karbonatnih grupa vezanih između aromatičkih prstenova duž polimernog lanca. Ova kemijska struktura daje polikarbonatu svoju čvrstinu i krutost. To je amorfna i transparentna, omogućujući lako prolaze kroz svjetlo. Ipak, polikarbonat je visoko otporan na udar i može podnijeti značajnu silu bez razbijanja ili pukotine.
Proizvodnja polikarbonata započinje reakcijom bisfenola A (BPA) i fosgena kako bi se formirala polimerna kičma. Ovisno o svojoj krajnjoj primjeni, tada se može formirati u čvrste listove ili oblikovati u različite oblike.
Tijekom oblikovanja polikarbonata može se oblikovati u željeni oblik uz očuvanje njegovih mehaničkih svojstava kao što su fleksibilna i jačina udara. Materijal je otporan na toplinu, što ga čini pogodnim za proizvode podvrgnute visokim temperaturama.
Osim toga, optička jasnoća ove plastike sliči transparentnosti, stvarajući dijelove koji su i jaki i jasni. Te karakteristike čine iznimnu odluku za razne primjene, uključujući automobilske komponente, potrošačku elektroniku i sigurnosnu opremu.
Dizajn i inženjerstvo molda
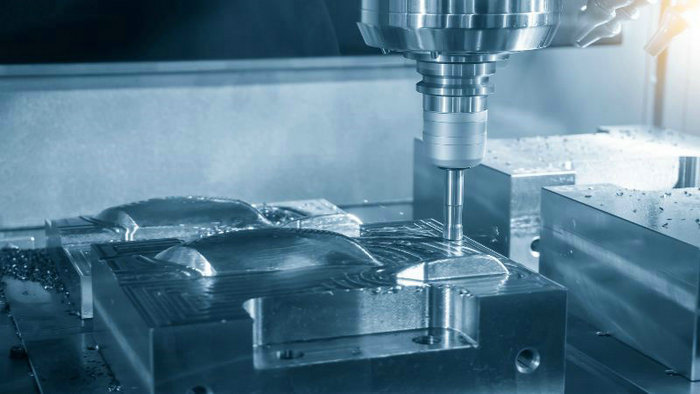
Prije početka kalupljenja polikarbonata važno je obratiti pozornost na dizajn i konstrukciju kalupa kako bi se postigli kvalitetni i ujednačeni dijelovi. Postupak obuhvaća niz tehničkih čimbenika, od odabira odgovarajućih materijala do uporabe naprednog softvera za precizno projektiranje.
Odabir Mliječnog materijala
Odabrani materijal kalupa izravno utječe na kvalitetu i vijek trajanja proizvoda od polikarbonata. Čelici za alate često se upotrebljavaju zbog trajnosti i otpornosti na trošenje. Pri odabiru uzmite u obzir:
- Termalna prevodivost: utjecaj na brzinu hlađenja i vrijeme ciklusa.
- Čvrstost: Određuje otpornost na površinske nedostatke i ogrebotine.
Precizni inženjering za molds
Dostizanje čvrste tolerancije je od ključne važnosti u inžinjeringu plijesni. Preciznost strojarstva osigurava da plijesni ispunjavaju točne specifikacije potrebne za željeni oblik i veličinu vaših dijelova. Shvatite da:
- Tolerancije: Utječu na uklapanje i funkciju vaših sastavljenih dijelova.
- Dijelovi veličine: Ranging od minute do velike su svi ovisni o preciznosti vaših kalupa.
Površinski tretmani i dovršavanje
Površinska obrada kalupa važna je za poboljšanje svojstava otpuštanja i smanjenje nedostataka na površini. Među dostupnim završnim obradama su:
- Poliranje: Rezultati na glatkoj, sjajnoj površini.
- Tekstura: Pruža mat ili uzorku površine, koja može biti funkcionalna ili estetska.
Ventilacija i postavljanje kapije
Pravilno ispušavanje i postavljanje kapija su od presudne važnosti u sprječavanju defekta i osiguravanju optimalnog protoka termoplastičnih smola. Imajte na umu:
- Venting: Omogućuje zrak da pobjegne iz šupljine kalup kako bi se spriječili zarobljeni defekti zraka.
- Položaj uljevnih otvora: Utječe na tok smole te može utjecati na izgled i cjelovitost dijela.
CAD i Mold Design Software
Uporaba CAD-a (računalom potpomognutog projektiranja) i specijaliziranog softvera za dizajn kalupa olakšava proizvodnju jer omogućuje:
- Analiza protoka protoka: Predviđanje i poboljšanje distribucije smole kroz kalup.
- Vizualizirajte lokacije kapija i djelomične oblike: Pomaže u rješavanju potencijalnih proizvodnih izazova prije tulinga.
Pri kalupljenju polikarbonata te pojedinosti dizajna i konstrukcije kalupa oblikuju put od sirovine do gotovog proizvoda i daju jasan nacrt za uspjeh.
Tehnika polikarbonatnog ubrizgavanja
Polikarbonatni dijelovi proizvedeni kroz injekciju imaju impresivne kvalitete kao što su otpornost na udar i toplinu. Unatoč tome, prerada polikarbonata može biti složena jer neke varijante pokazuju niske stope protoka topila.
Prilikom oblikovanja polikarbonata, kontroliranje parametara procesa je od presudne važnosti za kvalitetu vašeg konačnog proizvoda. Hajde da zaronimo u pojedinosti kako bi vam osigurali najbolje rezultate.
Pripremite polikarbonat
- Zajedničke ocjene polikarbonata uključuju opću svrhu, visoku toplinu, UV stabilizira i retardiran plamen. PC smola mora biti osušen prije oblikovanja do sadržaja vlage ispod 0,02% kako bi se spriječili nedostaci.
- Sušenje se obično obavlja na 120°C tijekom 2-4 sata.
Kako postaviti stroj za moldiranje injekcije
- Sila stezanja treba biti 0,7-0,8 tona po kvadratnom inču projiciranog dijela područja.
- Veličina stroja bi trebala biti 1,5-2 puta veća od dio težine.
- Vijak bi trebao imati L/D omjer od najmanje 15:1, idealno 20:1, s kontrolnim prstenom i postupnim prijelazom.
- Otvor mlaznice trebao bi biti nešto manji od veličine uljevnog otvora.
Priprema molda
- Mold se mora očistiti i premazati sredstvom za oslobađanje kako bi se olakšalo djelomično izbacivanje.
- Odzračni kanali moraju biti prohodni kako bi zrak mogao izaći tijekom punjenja kalupa.
- Kanale hlađenja treba optimizirati čak i za hlađenje i smanjenje ciklusa.
Postavke procesa
- Temperatura topila: 280-320°C ovisno o stupnju.
- Temperatura molda: 70-120°C. Viša za bolju površinu i niži stres.
- Tlak ubrizgavanja: Što je moguće viši, obično 850–1400 bar. Omogućuje brzo punjenje kalupa.
- Brzina ubrizgavanja: Niža za male ili rubne uljevne otvore, a viša u ostalim slučajevima.
- Pakiranje tlak: što je niže moguće kako bi se smanjio preostali stres.
Post-molding postupci
- Plastični dijelovi se izbacuju kada je dovoljno hladan da se nosi s stresovima degradiranja.
- Tragovi uljevnih otvora uklanjaju se obrezivanjem.
- Annealing na 120-130°C za 30 minuta – 1 sat može smanjiti ostatak stresa.
- Provode se dimenzijske provjere i vizualni pregledi kako bi se osigurala djelomična kvaliteta.
Detalji o mehanizmu izgona
Postupak izbacivanja mora se pažljivo kontrolirati kako bi se izbjeglo oštećenje čvrstih polikarbonata oblikovanih dijelova.
- Izbacivačke šipke: Osigurajte da su igle pozicionirane da ravnomjerno distribuiraju snage izbačenja.
- Brzina izbacivanja: Prilagodite brzinu kako bi se spriječilo ljepljenje ili deformacija dijela.
Obraćajući pažnju na ove tehničke pojedinosti, bit ćete bolje opremljeni za rukovanje složenim procesom polikarbonatne injekcije.
Napredne tehnike u polikarbonatnom plastičnom ubrizgavanju
U vašem putovanju da savladaju polikarbonatno oblikovanje, otkrit ćete da napredne tehnike mogu biti ključne u poboljšanju snage, estetike i funkcionalnosti. Hajde da istražimo kako ove inovativne metode mogu podići svoje proizvode.
Prigušena injekcija
Kod brizganja s kompresijom polikarbonat se najprije ubrizgava u djelomično otvoren kalup, a zatim dodatno sabija, čime se poboljšava ujednačenost proizvoda. Ova metoda spaja načela brizganja i kompresijskog kalupljenja, smanjuje naprezanje i omogućuje izradu tanjih i preciznijih komponenti.
Plin-asist i vodo-asist ubrizgavanje
Kod brizganja uz pomoć plina, nakon ubrizgavanja se u šupljinu kalupa uvodi dušik, koji stvara unutarnje kanale i smanjuje potrošnju materijala bez narušavanja konstrukcijske čvrstoće. Brizganje uz pomoć vode postiže slične rezultate vodom te poboljšava hlađenje i skraćuje ciklus.
- Prednosti:
- Smanjenje težine
- Povećana jačina
- Vrijeme bržeg ciklusa
Višematerijalno i suosjećajno moldiranje
Prelaskom na višematerijalnu (dvokomponentnu) kalpiranu, polikarbonat se može oblikovati s različitim materijalima u jednom ciklusu za kompozitne strukture. Koinjekcija, podskupina ove tehnike, uključuje ubrizgavanje dva različita polimera u jedan kalup, jedan za drugim, kako bi se stvorio dio s slojevim svojstvima.
- Sastav kompozitnih dijelova:
- Osnovni materijal: Obično jeftiniji ili manje robusni materijal.
- Materijal kože: Obično izdržljiviji materijal koji površno izrađuje dio.
Svaka metoda ima ključnu ulogu u prilagođavanju vaših polikarbonatnih komponenti za ispunjavanje posebnih zahtjeva – od strukturnih aspekata do estetskih značajki. Koristeći te napredne tehnike, vaši polikarbonatni proizvodi neće samo zadovoljiti, nego će premašiti očekivanja čak i najzahtjevnijih aplikacija.
Održivost i utjecaj na okoliš
Dok istražujete svijet polikarbonata, ključno je razumjeti ne samo njegove praktične primjene, već i utjecaj njenog proizvodnog i životnog ciklusa na okoliš. U ovom dijelu, detaljnije ćemo pogledati kako recikliranje i učinkovitost njegovih proizvodnih procesa doprinose održivosti.
Recycling i ponovna primjena polikarbonata
Polikarbonatova robusna priroda omogućuje da se koristi u raznim proizvodima, od očnih leća do neprobojnih stakla. Međutim, kada ti predmeti dođu do kraja svog životnog ciklusa, recikliranja i ponovnog korištenja polikarbonata postaje od ključne važnosti za smanjenje okolišnog otpada. Srećom, polikarbonat može biti mehanički recikliran kako bi se smanjio njegov ekološki otisak. Proces uključuje:
- Grijanje: polikarbonatni proizvodi su prizemljeni na manje dijelove.
- Čišćenje: Zagađivači se uklanjaju kako bi se pripremili za reintegraciju.
- Topljenje: Čisti polikarbonatni otpadci se brzo zagrijavaju i preoblikuju u nove proizvode ili polikarbonatne listove.
Pretvaranjem polikarbonatnih otpada u granule putem ekstrudiranja može se dodati drugim plastičnim proizvodima, čime se učinkovito proširuje njegova korisnost i sprječava onečišćenje.
Energetska učinkovitost u proizvodnji
Kako bi se poboljšala održivost, ključno je usredotočiti se na energetsku učinkovitost proizvodnje polikarbonata. Proces proizvodnje obično uključuje brzo grijanje i preciznu kontrolu za proizvodnju visokokvalitetnih polikarbonatnih listova ili proizvoda. Da bi se uštedjela energija, provedeni su napredaki koji:
- Optimizirati procese: Fino uravnavanje proizvodnih parametara za minimizaciju energetskog otpada.
- Inkorporativna zelena tehnologija: korištenje opreme za uštedu energije i obnovljivih izvora energije kad je to moguće.
Ovim kontinuiranim poboljšanjem cilj je smanjiti ukupnu potrošnju energije i ugljični otisak povezan s proizvodnjom polikarbonata. Prioritiranjem tih praksi, možete sudjelovati u ekološki povoljnijim inicijativama unutar industrije.
Česta pitanja
Koje su temperature potrebne za oblikovanje polikarbonatnih injekcija?
Za uspješno brizganje vrlo je važna kontrola temperature. Polikarbonat obično zahtijeva temperature od -40 °C/-40 °F do 120 °C/248 °F. Ti parametri omogućuju očuvanje čvrstoće i stabilnosti polikarbonata tijekom postupka.
Što su česti problemi u obliku polikarbonatne injekcije i kako ih se može riješiti?
Zajednička pitanja uključuju warping, škripanje, i loše punjenje. Obratite se tim optimiziranjem ventilacije zahtjeve, kontrolu parametara procesa, i održavanje jednake debljine zida.
Kakav je proces zavjese formiranja polikarbonatnih listova?
Formiranje drape uključuje grijanje polikarbonatne ploče na kliznu temperaturu, a zatim ga drapiranje preko kalup kako bi se postigao željeni oblik. Hlađenje ga čuva oblik.
Koje su mjere uključene u obradu polikarbonatnih materijala?
Obrada polikarbonata uključuje zagrijavanje materijala na preporučenu temperaturu, ubrizgavanje u kalupe, hlađenje radi skrućivanja i izbacivanje gotovih brizganih dijelova.
Koja je metodologija za termoformiranje polikarbonata?
Termoformirajući polikarbonat uključuje grijanje ploče do njegove mekane točke, protežući ga preko kalupa, a zatim ga hlađenje kako bi se formirao kruti, oblikovani završeni proizvod.
Koje su nedostatke polikarbonatnog oblikovanja?
Veća viskoznost polikarbonata dovodi do sporijeg kalupiranja ciklusa, viših tlaka bušenja, te potrebe za snažnijim plijenom koji mogu utjecati na troškove oblikovanja injekcije. Upravljanje defektom je također kritičnije.







