
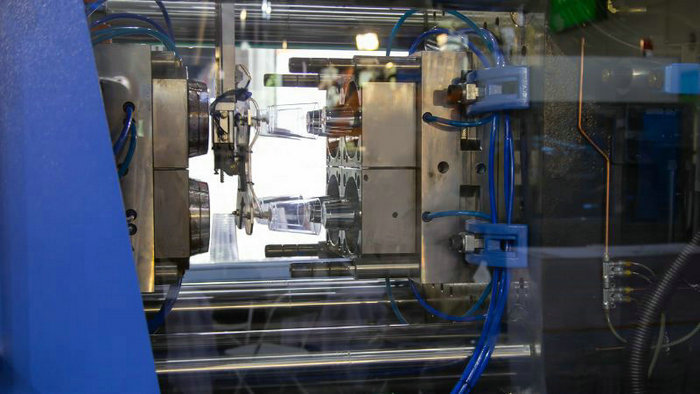
Introducere în topirea policarbonatului
Mulajul policarbonatului este o tehnică pe care o puteţi folosi pentru a crea obiecte cu o combinaţie precisă de rezistenţă excelentă la rezistenţă, claritate şi impact. Acest material, policarbonat, este un termoplastic amorf celebrat pe scară largă pentru proprietăţile sale remarcabile.
Ce face policarbonat iese în evidenţă
Să spargem ceea ce face acest material atât de special.
Policarbonatul este o formă a polimerului brut care se remarcă prin faptul că este extrem de rigid și ușor. De multe ori menționată prin abrevierea sa „PC,” policarbonatul are mai multe proprietăți dezirabile care îl fac util pentru diferite aplicații.
Din punct de vedere chimic, acest plastic este format din grupuri de carbonate legate între inele aromatice de-a lungul lanțului polimeric. Această structură chimică oferă policarbonatului puterea și rigiditatea sa. Este amorf și transparent, permițându-i luminii să treacă cu ușurință. Cu toate acestea, policarbonatul este foarte rezistent la impact și poate rezista unei forțe semnificative fără rupere sau fisurare.
Producţia de policarbonat începe cu reacţia de bisfenol A (BPA) şi fosgen pentru a forma coloana vertebrală polimer. În funcţie de utilizarea sa finală, acesta poate fi apoi format în foi solide sau modelate în diferite forme.
În timpul mulajului, policarbonatul poate fi modelat în forma dorită, păstrând în același timp proprietățile sale mecanice, cum ar fi puterea flexurală și de impact. Materialul este rezistent la căldură, care adaugă la durabilitatea sa și îl face potrivit pentru produsele supuse la temperaturi ridicate.
Mai mult decât atât, claritatea optică a acestui material plastic este similară cu transparenţa, creând părţi puternice şi clare. Aceste caracteristici îl fac o alegere remarcabilă pentru o varietate de aplicaţii, inclusiv componente auto, electronice de consum şi echipamente de siguranţă.
Proiectarea și ingineria matrițelor
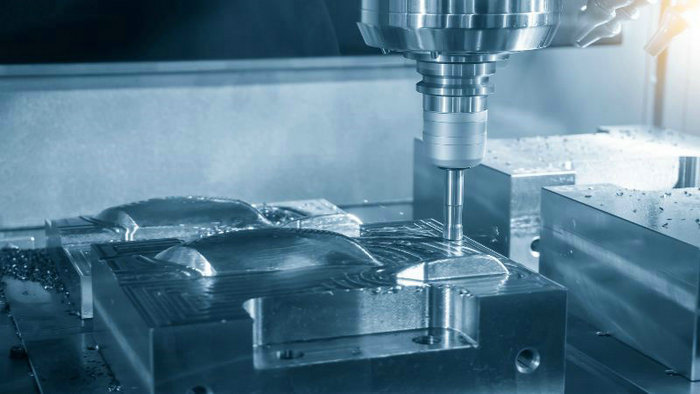
Înainte de a începe prelucrarea policarbonatului prin turnare, veți constata că proiectarea și ingineria matrițelor sunt esențiale pentru obținerea unor piese uniforme și de înaltă calitate. Acest proces cuprinde numeroase aspecte tehnice, de la alegerea materialelor potrivite până la utilizarea software-ului avansat pentru proiectarea de precizie.
Selecție de materiale Mold
Alegerea materialului pentru matriță influențează direct calitatea și durata de viață a produselor din policarbonat. Datorită durabilității și rezistenței la uzură, se utilizează frecvent oțelurile pentru scule. La alegere, luați în considerare:
- Conductivitatea termică: afectează viteza de răcire și durata ciclului.
- Duritate: Determină rezistența la defectele de suprafață și abraziune.
Inginerie de precizie pentru matrițe
Obținerea unor toleranțe strânse este esențială în ingineria matrițelor. Prelucrarea de precizie asigură că matrițele respectă specificațiile exacte necesare pentru forma și dimensiunea dorite ale pieselor. Rețineți că:
- Toleranțe: Afectați potrivirea și funcția pieselor asamblate.
- Dimensiuni piese: Ranging de la minut la mare sunt toate dependente de precizia mulajelor.
Tratamente de suprafață și finisare
Tratarea suprafeței matrițelor este esențială pentru a îmbunătăți proprietățile de demulare și a reduce defectele de suprafață. Printre opțiunile de finisare se numără:
- Polishing: Rezultate într-o suprafață netedă, lucioasă.
- Texturare: Oferă o suprafață mată sau modelată, care poate fi funcțională sau estetică.
Venturare și amplasarea porții
Ventilarea şi plasarea corectă a porţii sunt esenţiale pentru prevenirea defectelor şi asigurarea unui flux optim al răşinilor termoplastice.
- Aerisire: permite evacuarea aerului din cavitatea matriței pentru a preveni defectele cauzate de aerul prins.
- Poziția porților: influențează curgerea rășinii și poate afecta aspectul și integritatea piesei.
Software-ul CAD și Mold Design
Utilizarea CAD (proiectare asistată de calculator) și a software-ului specializat pentru proiectarea matrițelor facilitează fabricația, permițându-vă să:
- Efectuați analiza curgerii: preziceți și îmbunătățiți distribuția rășinii în întreaga matriță.
- Vizualizează locațiile porții și forme de parte: ajută la abordarea eventualelor provocări de fabricație înainte de instrumentare.
In calatoria voastra de modelare a policarbonatului, aceste complicatii in proiectarea si ingineria mulajelor formeaza calatoria de la materia bruta la produsul finit, oferind un plan clar de succes.
Tehnica procesului de topire a injecției de policarbonat
Piesele de policarbonat produse prin turnarea prin injecție au calități impresionante, cum ar fi impactul și rezistența la căldură. Cu toate acestea, prelucrarea policarbonatului poate fi complexă, deoarece unele variante prezintă debite scăzute de topire.
Atunci când modelarea policarbonat, controlul parametrilor procesului este crucială pentru calitatea produsului final. Să se scufunde în specificul pentru a vă asigura că obține cele mai bune rezultate.
Se prepară policarbonatul
- Gradele comune de policarbonat includ scop general, căldură ridicată, UV stabilizat, și ignifug ignifug. Rășina PC trebuie să fie uscat înainte de modelare la un conținut de umiditate sub 0,02% pentru a preveni defectele.
- Uscarea se face de obicei la 120°C timp de 2-4 ore.
Cum să setați mașina de muls injecție
- Forța de închidere trebuie să fie de 0.7-0.8 tone pentru fiecare inch pătrat din suprafața proiectată a piesei.
- Mărimea maşinii trebuie să fie de 1,5-2 ori mai mare decât greutatea părţii.
- Șurubul trebuie să aibă un raport L/D de cel puțin 15:1, ideal 20:1, cu un inel de verificare și tranziție treptată.
- Deschiderea duzei ar trebui să fie puţin mai mică decât mărimea porţii.
Pregătirea matriței
- Mold trebuie curăţat şi acoperit cu un agent de eliberare pentru a facilita ejecţia părţii.
- Aerisirile trebuie să fie libere pentru a permite evacuarea aerului pe măsură ce matrița se umple.
- Canalele de răcire ar trebui optimizate chiar și pentru răcire și timpi de ciclu reduși.
Configurări proces
- Temperatura topita: 280-320°C in functie de grad.
- Temperatura matriței: 70-120°C. O temperatură mai ridicată oferă un finisaj mai bun al suprafeței și solicitări mai mici.
- Presiunea de injecție: cât mai ridicată posibil, de obicei 850-1400 bar. Ajută la umplerea rapidă a matriței.
- Viteza de injectare: mai lent pentru porțile mici/de vârf, mai rapid altfel.
- Presiunea de ambalare: cât mai mică posibil pentru a minimiza stresul rezidual.
Proceduri post-schimbare
- Piesele din plastic sunt ejectate atunci când sunt suficient de reci pentru a manipula tensiunile de demolare.
- Urmele porților sunt îndepărtate prin debavurare.
- Recoacerea la 120-130°C timp de 30 de minute până la 1 oră poate reduce tensiunile reziduale.
- Se efectuează controale dimensionale și inspecții vizuale pentru a asigura calitatea părților.
Detalii privind mecanismul de ejectare
Procesul de ejecţie trebuie controlat cu atenţie pentru a evita deteriorarea părţilor solide din policarbonat.
- Știfturi ejectoare: asigurați-vă că sunt poziționate astfel încât forțele de ejectare să se distribuie uniform.
- Viteza de ejectare: Reglaţi viteza pentru a preveni lipirea sau deformarea părţii.
Acordând atenţie acestor specificaţii tehnice, veţi fi mai bine echipaţi să gestionaţi procesul complex al mulajului prin injecţie cu policarbonat.
Tehnici avansate de injectare din plastic policarbonat
În călătoria dumneavoastră pentru a stăpâni modelarea policarbonatului, veţi descoperi că tehnicile avansate pot fi esenţiale în îmbunătăţirea puterii, esteticii şi funcţionalităţii. Să explorăm modul în care aceste metode inovatoare pot ridica produsele dumneavoastră.
Turnare prin injecție-comprimare
În turnarea prin injecție-comprimare, policarbonatul este injectat mai întâi într-o matriță ușor deschisă, apoi este comprimat suplimentar, ceea ce îmbunătățește uniformitatea produsului. Metoda combină principiile turnării prin injecție și ale turnării prin comprimare, reducând solicitările și permițând realizarea unor componente mai subțiri și mai precise.
Injecție cu gaz-Assist și apă-Assist
Turnarea prin injecție asistată cu gaz introduce azot în cavitatea matriței după injecție, creând canale interne și reducând consumul de material fără a compromite integritatea structurală. În schimb, turnarea prin injecție asistată cu apă obține rezultate similare folosind apă, îmbunătățind răcirea și durata ciclului.
- Avantaje:
- Scădere în greutate
- Creşterea concentraţiei
- Timpi de ciclu mai rapizi
Turnare cu mai multe materiale și co-injecție
În continuare, prin turnarea cu mai multe materiale (două componente), policarbonatul poate fi turnat împreună cu alte materiale într-un singur ciclu pentru a crea structuri compozite. Co-injecția, o variantă a acestei tehnici, presupune injectarea succesivă a doi polimeri diferiți într-o singură matriță, rezultând o piesă cu proprietăți stratificate.
- Compoziție componentă compozită:
- Material de bază: de obicei, materialul mai ieftin sau mai puțin robust.
- Material de piele: De obicei, cu cât materialul este mai durabil, cu atât suprafața este mai mare.
Fiecare metodă joacă un rol critic în adaptarea componentelor dvs. de policarbonat pentru a satisface cerințe specifice . De la aspecte structurale la caracteristici estetice. Folosind aceste tehnici avansate, produsele dvs. de policarbonat nu numai că vor satisface, dar depășesc așteptările de chiar și cele mai dificile aplicații.
Sustenabilitatea și impactul asupra mediului
Pe măsură ce exploraţi lumea policarbonatului, este esenţial să înţelegeţi nu numai aplicaţiile sale practice, ci şi impactul pe care ciclul său de producţie şi de viaţă îl au asupra mediului. În această secţiune vom analiza mai îndeaproape modul în care reciclarea şi eficienţa proceselor sale de producţie contribuie la durabilitate.
Reciclarea și reutilizarea policarbonatului
Natura robustă a policarbonatului permite utilizarea sa în diferite produse, de la lentile de ochelari până la sticlă antiglonţ. Cu toate acestea, atunci când aceste elemente ajung la sfârşitul ciclului lor de viaţă, reciclarea şi reutilizarea policarbonatului devine esenţială pentru reducerea deşeurilor de mediu. Din fericire, policarbonatul poate fi reciclat mecanic pentru a-i scădea amprenta ecologică. Procesul implică:
- Grindare: Produsele policarbonat sunt măcinate în bucăți mai mici.
- Curățare: Contaminanții sunt eliminați pentru a se pregăti pentru reintegrare.
- Melting: Resturile curate de policarbonat sunt încălzite rapid și remodelate în noi produse sau foi de policarbonat.
Prin transformarea deșeurilor de policarbonat în granule prin extrudare, acesta poate fi adăugat altor produse din plastic, extinzându-și în mod eficient utilitatea și prevenind poluarea.
Eficiența energetică în producție
Pentru a spori durabilitatea, este esențial să se concentreze pe eficiența energetică a producției de policarbonat. Procesul de fabricație implică, de obicei, încălzire rapidă și control precis pentru a produce foi de policarbonat de înaltă calitate sau produse. Pentru a economisi energie, s-au implementat progrese care:
- Optimizarea proceselor: parametri de productie de reglaj fin pentru a minimiza deseurile de energie.
- Tehnologia verde incorporată: utilizarea echipamentelor de economisire a energiei și a surselor regenerabile de energie atunci când este posibil.
Acest efort continuu de îmbunătățire vizează reducerea consumului global de energie și a amprentei de carbon asociate cu producția de policarbonat. Prin prioritizarea acestor practici, puteți lua parte la inițiative mai ecologice în cadrul industriei.
Întrebări frecvente
Ce temperaturi sunt necesare pentru turnarea injecției de policarbonat?
Pentru turnarea cu succes a injecţiei, controlul temperaturii este foarte important. Policarbonatul necesită de obicei temperaturi variind de la -40°C/-40°F la 120°C/248°F. Aceşti parametri asigură menţinerea rezistenţei şi stabilităţii policarbonatului în timpul procesului.
Care sunt problemele comune ale mulajului prin injectarea policarbonatului şi cum pot fi ele abordate?
Printre problemele comune se numără deformarea, barbotarea şi umplerea slabă. Adresează-te acestor aspecte prin optimizarea cerinţelor de ventilare, controlul parametrilor procesului şi menţinerea grosimii uniforme a peretelui.
Care este procesul de formare a foilor de policarbonat pentru draperii?
Formarea prin drapare presupune încălzirea foii de policarbonat până devine maleabilă, apoi așezarea ei peste o matriță pentru a obține forma dorită. Răcirea păstrează forma.
Care sunt etapele implicate în prelucrarea materialelor din policarbonat?
Prelucrarea policarbonatului presupune încălzirea materialului la temperatura recomandată, injectarea lui în matrițe, răcirea pentru solidificare și apoi ejectarea pieselor finale turnate prin injecție.
Care este metodologia pentru termoformarea policarbonatului?
Termoformarea policarbonatului presupune încălzirea foii până la punctul de înmuiere, întinderea ei peste o matriță și apoi răcirea pentru a forma un produs finit rigid, modelat.
Care sunt dezavantajele mulajului prin injectarea policarbonatului?
Vâscozitatea mai ridicată a policarbonatului duce la cicluri de turnare mai lente, presiuni mai mari și necesitatea unor matrițe mai robuste, ceea ce poate influența costul turnării prin injecție. Gestionarea defectelor este, de asemenea, mai importantă.







