
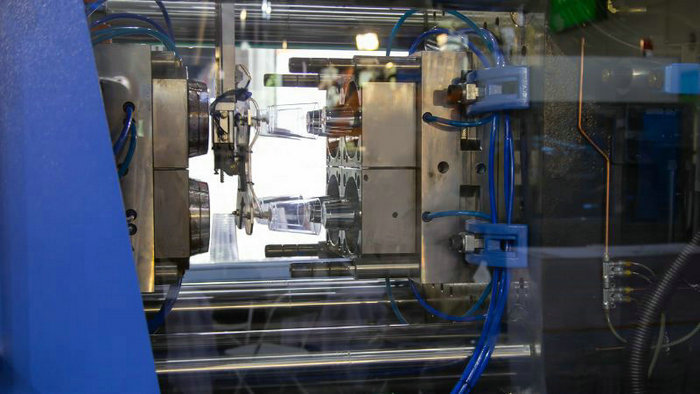
Ներածություն պոլիկարբոնատի ձուլմանը
Պոլիկարբոնատի ձուլումը տեխնիկա է, որի միջոցով կարելի է պատրաստել արտադրանք՝ ամրության, թափանցիկության և հարվածային դիմադրության ճշգրիտ համադրությամբ։ Պոլիկարբոնատը ամորֆ ջերմապլաստիկ է, որը հայտնի է իր ուշագրավ հատկություններով։
Ինչն է արգելում պորտուգալերենը
Եկեք վերցնենք, թե ինչն է դարձնում այս նյութը այդքան առանձնահատուկ:
Պոլիկարբոնատը ջերմապլաստիկ պոլիմերի տեսակ է, որն առանձնանում է բացառիկ կոշտությամբ և թեթևությամբ։ Հաճախ այն նշվում է «PC» հապավմամբ։ Պոլիկարբոնատն ունի մի շարք ցանկալի հատկություններ, որոնք այն օգտակար են դարձնում տարբեր կիրառությունների համար։
Քիմիական առումով այս պլաստիկը բաղկացած է պոլիմերային շղթայի երկայնքով արոմատիկ օղակների միջև միացած կարբոնատային խմբերից։ Այս քիմիական կառուցվածքն է պոլիկարբոնատին հաղորդում ամրություն և կոշտություն։ Այն ամորֆ ու թափանցիկ է, ուստի լույսը հեշտությամբ անցնում է դրա միջով։ Միևնույն ժամանակ պոլիկարբոնատը բարձր հարվածակայուն է և կարող է դիմանալ զգալի ուժի՝ առանց կոտրվելու կամ ճաքելու։
Պոլիկարբոնատի արտադրությունը սկսվում է բիսֆենոլ A-ի (BPA) և ֆոսգենի փոխազդեցությամբ, որի արդյունքում ձևավորվում է պոլիմերի հիմնական շղթան։ Կախված վերջնական կիրառությունից՝ այն այնուհետև կարող է պատրաստվել որպես պինդ թերթ կամ ձուլվել տարբեր ձևերով։
Ձուլման ընթացքում պոլիկարբոնատը կարելի է ձևավորել ըստ ցանկության՝ պահպանելով մեխանիկական հատկությունները, օրինակ՝ ծռման և հարվածային ամրությունը։ Նյութը ջերմակայուն է, ինչը մեծացնում է դիմացկունությունը և հարմար դարձնում այն բարձր ջերմաստիճանների ենթարկվող արտադրանքի համար։
Բացի այդ, այս պլաստիկի օպտիկական հստակությունը գրեթե թափանցիկություն է ապահովում՝ ստեղծելով միաժամանակ ամուր և թափանցիկ դետալներ։ Այս բնութագրերը այն հիանալի ընտրություն են դարձնում տարբեր կիրառությունների համար, այդ թվում՝ ավտոմոբիլային բաղադրիչների, սպառողական էլեկտրոնիկայի և անվտանգության սարքավորումների։
Կաղապարների նախագծում և ինժեներական մշակում
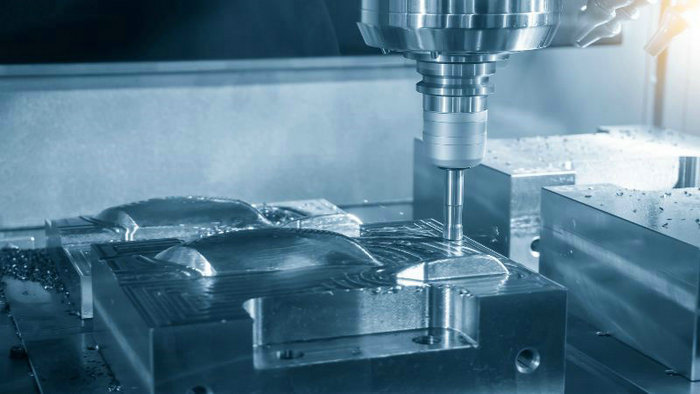
Նախքան պոլիկարբոնատի ձուլմանը անցնելը, կհամոզվեք, որ կաղապարների նախագիծն ու ինժեներական մշակումն առանցքային նշանակություն ունեն բարձրորակ և միատեսակ դետալներ ստանալու համար։ Այս գործընթացը ներառում է տարբեր տեխնիկական նկատառումներ՝ ճիշտ նյութերի ընտրությունից մինչև ճշգրիտ նախագծման համար առաջադեմ ծրագրակազմի կիրառում։
Կաղապարի նյութի ընտրություն
Կաղապարի նյութի ընտրությունն ուղղակիորեն ազդում է պոլիկարբոնատային արտադրանքի որակի և ծառայության ժամկետի վրա։ Գործիքային պողպատները տարածված են իրենց դիմացկունության և մաշվածության նկատմամբ դիմադրության շնորհիվ։ Ընտրություն կատարելիս հաշվի առեք՝
- Ջերմահաղորդականություն․ ազդում է հովացման արագության և ցիկլի տևողության վրա։
- Կարծրություն․ որոշում է մակերեսային թերությունների և քայքայման նկատմամբ դիմադրությունը։
Կաղապարների ճշգրիտ ինժեներական մշակում
Կաղապարների նախագծման մեջ չափային փոքր թույլատրելի շեղումների ապահովումը առաջնային է։ Ճշգրիտ մեխանիկական մշակումը երաշխավորում է, որ կաղապարները համապատասխանում են դետալների ցանկալի ձևի և չափի ճշգրիտ բնութագրերին։ Հաշվի առեք, որ՝
- Հանդուրժողական եղիր ։
- Դետալների չափերը՝ փոքրից մինչև մեծ, կախված են կաղապարների ճշգրտությունից։
Մխիթարություններ եւ կորստի զգացում
Կաղապարների մակերեսային մշակումը կարևոր է՝ արտանետման հատկությունները բարելավելու և մակերեսային թերությունները նվազեցնելու համար։ Հարդարման հնարավոր տարբերակներից են՝
- Մայրաքաղաքը ՝ շնաձուկ, սոսնձի մակերես ։
- Լրացուցիչ տեղեկություններ ։
Օդափոխություն և մուտքային անցքի տեղադրում
Պատշաճ օդափոխությունն ու մուտքային անցքի տեղադրությունը կարևոր են ջերմապլաստիկ խեժերի թերությունները կանխելու և հոսքը օպտիմալացնելու համար։ Հաշվի առեք հետևյալը․
- Օդափոխություն․ թույլ է տալիս օդին դուրս գալ կաղապարի խոռոչից՝ կանխելով փակված օդի պատճառով առաջացող թերությունները։
- Մուտքային անցքի տեղադրությունները․ ազդում են խեժի հոսքի վրա և կարող են փոխել դետալի արտաքին տեսքն ու ամբողջականությունը։
CAD և կաղապարի նախագծման ծրագրակազմ
CAD-ի (համակարգչային օժանդակությամբ նախագծման) և կաղապարի նախագծման մասնագիտացված ծրագրակազմի կիրառումը հեշտացնում է արտադրական գործընթացը՝ հնարավորություն տալով՝
- Կատարել հոսքի վերլուծություն․ կանխատեսել և բարելավել խեժի բաշխումը կաղապարում։
- Տեսապատկերել մուտքային անցքերի տեղադրությունն ու դետալների ձևերը․ օգնում է գործիքավորումից առաջ լուծել արտադրության հնարավոր մարտահրավերները։
Պոլիկարբոնատի ձուլման գործընթացում կաղապարի նախագծման և ինժեներական մշակման այս նրբությունները ձևավորում են հումքից մինչև պատրաստի արտադրանք տանող ուղին՝ ապահովելով հաջողության հստակ ծրագիր։
Պոլիկարբոնատի ներարկման ձուլման գործընթացի տեխնիկան
Ներարկման ձուլմամբ արտադրված պոլիկարբոնատային դետալներն ունեն տպավորիչ հատկություններ, օրինակ՝ հարվածների և ջերմության նկատմամբ դիմադրություն։ Այնուամենայնիվ, պոլիկարբոնատի մշակումը կարող է բարդ լինել, քանի որ որոշ տեսակներ ունեն հալույթի հոսքի ցածր արագություն։
Պոլիկարբոնատ ձուլելիս գործընթացի պարամետրերի վերահսկումը կարևոր է վերջնական արտադրանքի որակի համար։ Դիտարկենք մանրամասները՝ լավագույն արդյունքներն ապահովելու համար։
Պատրաստիր « պոլիգլոտը »
- Պոլիկարբոնատի տարածված տեսակներն են ընդհանուր նշանակության, ջերմակայուն, ուլտրամանուշակագույն ճառագայթներով կայունացված և բոցակայուն տեսակները։ Թերությունները կանխելու համար PC խեժը ձուլումից առաջ պետք է չորացնել մինչև 0.02%-ից ցածր խոնավության պարունակություն։
- Սովորաբար չորացումը կատարվում է 120°C-ում՝ 2-4 ժամ։
Ինչպես կարգավորել ներարկման ձուլման մեքենան
- Փակման ուժը պետք է լինի 0.7-0.8 տոննա՝ կանխատեսվող դետալի մակերեսի յուրաքանչյուր քառակուսի դյույմի համար։
- Մեքենայի չափը պետք է լինի դետալի քաշից 1.5-2 անգամ մեծ։
- Պտուտակի L/D հարաբերակցությունը պետք է լինի առնվազն 15:1, իսկ իդեալականը՝ 20:1, ստուգիչ օղակով և աստիճանական անցումով։
- Ծայրափողակի բացվածքը պետք է մի փոքր փոքր լինի մուտքային անցքի չափից։
Կաղապարի նախապատրաստում
- Դետալի արտանետումը հեշտացնելու համար կաղապարը պետք է մաքրել և պատել անջատող նյութով։
- Օդափոխման անցքերը պետք է մաքուր լինեն, որպեսզի օդը դուրս գա կաղապարը լցնելիս։
- Շոկոլադի խցանումները պետք է արդյունավետ լինեն նույնիսկ սառեցնելու եւ նվազեցնելու ժամանակ ։
Պարամետրեր
- Հալույթի ջերմաստիճան․ 280-320°C՝ կախված տեսակից։
- Կաղապարի ջերմաստիճան․ 70-120°C։ Ավելի բարձր ջերմաստիճանը բարելավում է մակերեսային հարդարումը և նվազեցնում լարումը։
- Ներարկման ճնշում․ հնարավորինս բարձր, սովորաբար՝ 850-1400 bar։ Օգնում է արագ լցնել կաղապարը։
- Ներարկման արագություն․ փոքր կամ եզրային անցքերի դեպքում՝ ավելի դանդաղ, մյուս դեպքերում՝ ավելի արագ։
- Պահման ճնշում․ հնարավորինս ցածր՝ մնացորդային լարումը նվազեցնելու համար։
Ձուլումից հետո ընթացակարգեր
- Պլազմայի որոշ մասեր բարձրանում են, երբ բավականաչափ սառեցնում են սթրեսները ։
- Մուտքային անցքի հետքերը հեռացվում են կտրման միջոցով։
- 120-130°C-ում 30 րոպեից մինչև 1 ժամ կռումը կարող է թեթևացնել մնացորդային լարումները։
- Հետազոտությունները եւ տեսողական ստուգումները իրականացվում են, որպեսզի համոզվեն, թե որ հատկությունն է բնորոշ ։
Հայտնաբերված մեխանիզմները
Այս պրոցեսը պետք է զգուշորեն ղեկավարվի, որպեսզի չվնասվի պորտուգալական մասերը ։
- Արտանետիչ քորոցներ․ համոզվեք, որ քորոցները տեղադրված են այնպես, որ արտանետման ուժերը հավասարաչափ բաշխվեն։
- ՓՈՐՁԵՔ ՀԵՏԵՎՅԱԼԸ ։
Այս տեխնիկական մանրամասներին ուշադրություն դարձնելով՝ ավելի լավ պատրաստ կլինեք պոլիկարբոնատի ներարկման ձուլման բարդ գործընթացին։
Պոլիկարբոնատային պլաստիկի ներարկման ձուլման առաջադեմ տեխնիկաներ
Պոլիկարբոնատի ձուլմանը տիրապետելիս կբացահայտեք, որ առաջադեմ տեխնիկաները կարող են վճռորոշ լինել ամրությունը, գեղագիտական տեսքն ու գործառնական հատկությունները բարելավելու համար։ Դիտարկենք, թե ինչպես կարող են այս նորարարական մեթոդները բարելավել ձեր արտադրանքը։
Ներարկում-կոմպրեսիոն ձուլում
Ներարկում-կոմպրեսիոն ձուլման ժամանակ պոլիկարբոնատը նախ ներարկվում է մի փոքր բաց կաղապարի մեջ, այնուհետև լրացուցիչ սեղմվում՝ արտադրանքի միատեսակությունը բարելավելու համար։ Այս մեթոդը համատեղում է ներարկման և կոմպրեսիոն ձուլման սկզբունքները՝ նվազեցնելով լարումը և միաժամանակ ապահովելով ավելի բարակ ու ճշգրիտ բաղադրիչներ։
Գազի և ջրի աջակցությամբ ներարկման ձուլում
Գազի աջակցությամբ ներարկման ձուլման ժամանակ ներարկումից հետո ազոտի գազը ներմուծվում է կաղապարի խոռոչ՝ ներքին ալիքներ ստեղծելով և նվազեցնելով նյութի օգտագործումը՝ առանց կառուցվածքային ամբողջականությունը խաթարելու։ Ջրի աջակցությամբ ներարկման ձուլումն ապահովում է նմանատիպ արդյունքներ ջրի միջոցով՝ բարելավելով հովացման գործընթացն ու ցիկլի տևողությունը։
- Առավելություններ:
- _Գաղտնաբառ
- Բազմազան զորություն
- Տեղեկություն փաստաթղթի մասին
Բազմանյութ և համատեղ ներարկման ձուլում
Անցնելով բազմանյութ (երկբաղադրիչ) ձուլմանը՝ մեկ ցիկլում կարելի է պոլիկարբոնատը ձուլել տարբեր նյութերի հետ՝ կոմպոզիտային կառուցվածքներ ստանալու համար։ Համատեղ ներարկման ձուլումը, որը այս տեխնիկայի ենթատեսակն է, ներառում է երկու տարբեր պոլիմերի՝ մեկը մյուսի հետևից նույն կաղապարի մեջ ներարկումը՝ շերտավորված հատկություններով դետալ ստեղծելու համար։
- Համաժողով
- Առաջարկ ։
- Մաշկի նյութը ։
Յուրաքանչյուր մեթոդ կարևոր դեր ունի պոլիկարբոնատային բաղադրիչները կոնկրետ պահանջներին համապատասխանեցնելու գործում՝ կառուցվածքային կողմերից մինչև գեղագիտական հատկանիշներ։ Այս առաջադեմ տեխնիկաների կիրառմամբ պոլիկարբոնատային արտադրանքը ոչ միայն կհամապատասխանի, այլև կգերազանցի ամենաբարդ կիրառությունների սպասելիքները։
Հաղթահարել անկայունությունն ու լարվածությունը
Պոլիկարբոնատի աշխարհն ուսումնասիրելիս կարևոր է հասկանալ ոչ միայն դրա գործնական կիրառությունները, այլև արտադրության ու կյանքի ցիկլի ազդեցությունը շրջակա միջավայրի վրա։ Այս բաժնում ավելի մանրամասն կդիտարկենք, թե ինչպես են վերամշակումն ու արտադրական գործընթացների արդյունավետությունը նպաստում կայունությանը։
Հետադարձ հայացք նետելով եւ վերադարձնելով պորտուգալերենը
Պոլիկարբոնատի ամուր բնույթը թույլ է տալիս այն օգտագործել տարբեր արտադրանքներում՝ ակնոցների ոսպնյակներից մինչև զրահակայուն ապակի։ Սակայն երբ այս իրերը հասնում են իրենց ծառայության ժամկետի ավարտին, պոլիկարբոնատի վերամշակումն ու կրկնակի օգտագործումը առաջնային են դառնում՝ շրջակա միջավայրում թափոնները նվազեցնելու համար։ Բարեբախտաբար, պոլիկարբոնատը կարելի է մեխանիկորեն վերամշակել՝ դրա էկոլոգիական ազդեցությունը նվազեցնելու նպատակով։ Գործընթացը ներառում է՝
- « Պոլիգլոտի արտադրությունը փոքր կտորների մեջ է ։
- Նշիր. Կոնգրեսի վերանորոգումները հեռացվում են, որպեսզի վերականգնվեն ։
- Մայրաքաղաքը ՝ « պոլինեզիկա » մաքուր սցենարը արագորեն մաքրվում է եւ նոր արտադրանքներ ստանում կամ պորտուգալական հյուսվածքներ է ստանում ։
Պլաստմասսայե խոռոչը վերածելը կարող է ավելացնել պլաստմասսայե մյուս պլաստմասսայե նյութերը ՝ իր օգտակարությունը տարածելով եւ կանխելով աղտոտումը ։
Առաջարկների արդյունավետությունը
Կայունությունը բարձրացնելու համար կարևոր է կենտրոնանալ պոլիկարբոնատի արտադրության էներգաարդյունավետության վրա։ Արտադրական գործընթացը սովորաբար ներառում է արագ տաքացում և ճշգրիտ վերահսկում՝ բարձրորակ պոլիկարբոնատային թերթեր կամ արտադրանք ստանալու համար։ Էներգիա խնայելու նպատակով ներդրվել են հետևյալ բարելավումները․
- Ճշգրիտ գործողություններ’ լավ արտադրողներ, որոնք նվազեցնում են էներգիայի նվազեցումը:
- Բացարձակ կանաչ տեխնոլոգիաներ’ էներգիայի էներգիայի սպառումը եւ հնարավորության դեպքում հնարավորինս նոր էներգիայի աղբյուրներ:
Շարունակական բարելավման այս ջանքերը նպատակ ունեն նվազեցնել պոլիկարբոնատի արտադրության հետ կապված էներգիայի ընդհանուր սպառումն ու ածխածնային հետքը։ Այս գործելակերպերին առաջնահերթություն տալով՝ դուք կարող եք մասնակցել ոլորտի ավելի էկոլոգիապես մաքուր նախաձեռնություններին։
Հաճախ տրվող հարցեր
Ի՞նչ ջերմաստիճաններ են անհրաժեշտ պոլիկարբոնատի ներարկման ձուլման համար։
Ներարկման հաջող ձուլման համար ջերմաստիճանի կառավարումը շատ կարևոր է։ Պոլիկարբոնատի համար սովորաբար պահանջվում է -40°C/-40°F-ից մինչև 120°C/248°F ջերմաստիճան։ Այս պարամետրերն ապահովում են, որ գործընթացի ընթացքում պոլիկարբոնատը պահպանի իր ամրությունն ու կայունությունը։
Որո՞նք են պոլիկարբոնատի ներարկման ձուլման տարածված խնդիրները և ինչպե՞ս կարելի է դրանք լուծել։
Տարածված խնդիրներից են ծռվածությունը, պղպջակները և վատ լցումը։ Դրանք լուծելու համար օպտիմալացրեք օդափոխման պահանջները, վերահսկեք գործընթացի պարամետրերը և պահպանեք պատի միատեսակ հաստությունը։
Ի ՞ նչ պրոցեսի է պատրաստում պլաստմասսայե խողովակները ։
Թերթի ձևավորմամբ պոլիկարբոնատային թերթը տաքացվում է մինչև ճկուն ջերմաստիճանի, այնուհետև փռվում կաղապարի վրա՝ ցանկալի ձևը ստանալու համար։ Հովացնելով՝ պահպանվում է ստացված ձևը։
Ի ՞ նչ քայլեր են ձեռնարկվում պլաստմասսայե նյութերը մշակելու համար ։
Պոլիկարբոնատի մշակումը ներառում է նյութը մինչև առաջարկվող ջերմաստիճանը տաքացնելը, կաղապարների մեջ ներարկելը, պնդացնելու համար հովացնելը, ապա ներարկմամբ ձուլված պատրաստի դետալներն արտանետելը։
Ո ՞ րն է պոլիոմիելիտի մեթոդը ։
Պոլիկարբոնատի ջերմաձևավորումը ներառում է թերթը մինչև փափկացման ջերմաստիճանը տաքացնելը, կաղապարի վրա ձգելը, ապա հովացնելը՝ կոշտ, ձևավորված պատրաստի արտադրանք ստանալու համար։
Որո՞նք են պոլիկարբոնատի ներարկման ձուլման թերությունները։
Պոլիկարբոնատի բարձր մածուցիկությունը հանգեցնում է ձուլման ավելի երկար ցիկլերի և ավելի բարձր ճնշման, ինչպես նաև պահանջում է ավելի ամուր կաղապարներ, ինչը կարող է ազդել ներարկման ձուլման արժեքի վրա։ Թերությունների կառավարումը նույնպես ավելի կարևոր է։







