
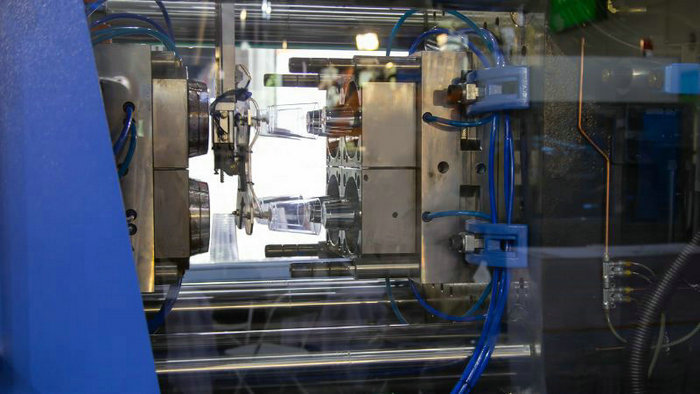
Въведение в поликарбонатно модулиране
Поликарбонатна формация е техника, която можете да използвате за занаятчийски предмети с точна комбинация от отлична твърдост, яснота и устойчивост на ударите. Този материал, поликарбонат, е аморфна термопластична широко празнувани за своите забележителни свойства.
Какво прави поликарбонатът да се изважда
Нека разрушим това, което прави този материал толкова специален.
Поликарбонатът е форма на термопластичен полимер, която е известна като изключително твърда и лесна. Често се споменава от своя кратък „PC“, поликарбонат има няколко желани свойства, които го правят полезен за различни приложения.
Химически, тази пластмаса се състои от карбонати групи, свързани между ароматни пръстени по веригата на полимер. Тази химична структура дава на поликарбонат неговата якост и твърдост. Тя е аморфна и прозрачна, позволяваща светлината да мине лесно.
Производството на поликарбонат започва с реакцията на бизофенол А (БПА) и фосген, за да образуват гръбнака на полимер. В зависимост от крайната си употреба, той може да се образува в твърди листове или да се оформи в различни форми.
По време на формацията поликарбонатът може да се оформи в желаната ви форма, като същевременно се запазват неговите механични свойства като флексибилна и якост на удара. Материалът е топлоустойчив, който го прави подходящ за продукти, подложени на високи температури.
Освен това оптичната яснота на тази пластмаса е сходна с прозрачност, създавайки части, които са силни и ясни. Тези характеристики го правят изключителен избор за различни приложения, включително автомобилни компоненти, потребителска електроника и оборудване за безопасност.
Проектиране и инженерство на молди
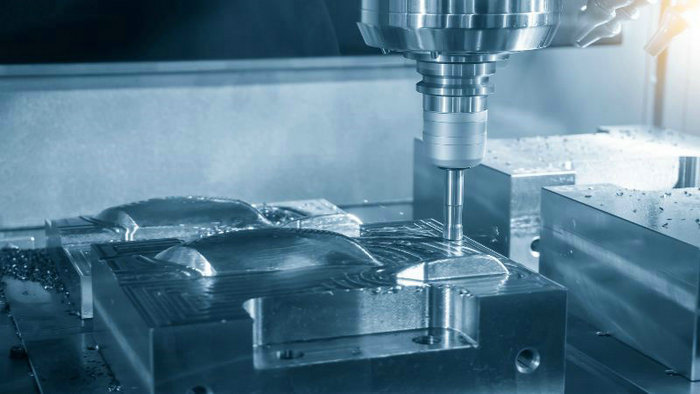
Преди да започнете формоването на поликарбонат, имайте предвид, че проектирането и конструирането на формите са критично важни за постигане на висококачествени и еднородни детайли. Процесът включва редица технически съображения — от избора на подходящи материали до използването на усъвършенстван софтуер за прецизно проектиране.
Избор на Mold материал
Избраният материал за формата влияе пряко върху качеството и експлоатационния живот на изделията от поликарбонат. Инструменталните стомани се използват често заради издръжливостта и устойчивостта си на износване. При избора им вземете предвид следното:
- Термопреводливост: въздействие на скоростта на охлаждане и цикълното време.
- Твърдота: Определя устойчивост на повърхностни дефекти и абразия.
Инженеринг за точност за молдове
Постигането на тесни допуски е от първостепенно значение при конструирането на форми. Прецизната механична обработка гарантира, че те отговарят на точните спецификации, необходими за желаната форма и размер на детайлите. Имайте предвид, че:
- Толерантност: Въздействие върху пригодността и функцията на събраните ви части.
- Размери на детайлите: те могат да варират от много малки до големи в зависимост от прецизността на формите.
Повърхностни третирания и завършване
Повърхностната обработка на формите е важна за подобряване на отделянето на детайлите и намаляване на повърхностните дефекти. Сред възможностите за финишна обработка са:
- Полиране: Резултати в гладка, блестяща повърхност.
- Текстове: Осигурява матирана или моделирана повърхност, която може да бъде функционална или естетична.
Вентилация и разполагане на затворите
Правилната вентилация и разполагане на затворите са от решаващо значение за предотвратяване на дефекти и осигуряване на оптимален поток на термопластичните смоли. Имайте предвид следното:
- Вентилация: позволява на въздуха да излезе от кухината на формата и предотвратява дефекти, причинени от задържан въздух.
- Местоположение на затворите: влияе върху потока на смолата и може да се отрази на външния вид и целостта на детайла.
CAD и софтуер за проектиране на форми
Използването на CAD (компютърно проектиране) и специализиран софтуер за проектиране на форми улеснява производствения процес и ви позволява да:
- Извършвате анализ на потока: предвиждате и подобрявате разпределението на смолата във формата.
- Визуализирате местоположението на затворите и формата на детайлите: това помага да се отстранят потенциални производствени затруднения още преди изработването на инструменталната екипировка.
При формоването на поликарбонат тези особености на проектирането и конструирането на формите определят пътя от суровината до готовото изделие и осигуряват ясна основа за успех.
Техника на процеса на поставяне на поликарбонатни инжекции
Поликарбонатните части, произведени чрез инжектиране, имат впечатляващи качества като удар и устойчивост на топлината. Въпреки това, обработката на поликарбонат може да бъде сложна, тъй като някои варианти показват ниски нива на топлинен поток.
При формация на поликарбонат, контролиране на параметрите на процеса е от решаващо значение за качеството на окончателния продукт. Да се потопим в специфичностите, за да гарантираме, че ще постигнете най-добрите резултати.
Приготви поликарбонат
- Общите класове поликарбонат включват обща цел, висока топлина, УВ стабилизирани, и пламъка ретардиран. PC смола трябва да се изсуши, преди да се оформи до съдържание на влага под 0.02%, за да се предотвратят дефекти.
- Сушенето обикновено се извършва при 120°C за 2-4 часа.
Как да настроите машината за хвърляне на инжекция
- Силата на стегане трябва да бъде 0,7-0,8 тона на квадратен инч от проектираната част.
- Размерът на машината трябва да бъде 1,5-2 пъти по-малко от частното тегло.
- Винтът трябва да има L/D съотношение най-малко 15:1, идеално 20:1, с контролен пръстен и постепенен преход.
- Отворът на дюзата трябва да бъде малко по-малък от размера на затвора.
Подготовка за мълда
- Молд трябва да се почисти и покрити с освобождаващо средство, за да се улесни частично изхвърляне.
- Вентилационните отвори трябва да са чисти, за да може въздухът да излиза при запълването на формата.
- Програмите за охлаждане трябва да бъдат оптимизирани за дори охлаждане и намаляване на цикъла.
Настройки на процеса
- Температура на топене: 280-320°C в зависимост от степента.
- Температура на пълнежа: 70-120°C. По-висока за по-добра повърхностна завършека и по-нисък стрес.
- Налягане на впръскване: възможно най-високо, обикновено 850-1400 bar. То помага за бързото запълване на формата.
- Скорост на инжектиране: По-бавно за малки/остри порти, по-бързо иначе.
- Опаковане налягане: Колкото е възможно по-ниско, за да се минимизира остатъчния стрес.
Процедури за пост-процедури
- Пластмасови части се изхвърлят, когато е достатъчно студено, за да се справят с демолиране на стреса.
- Следите от затворите се отстраняват чрез обрязване.
- Анален при 120-130°C за 30 минути – 1 час може да облекчи остатъчните стресове.
- Провеждат се измерни проверки и визуални проверки, за да се осигури качествено качество отчасти.
Подробности за механизма за изхвърляне
Процесът на изхвърчаване трябва да бъде внимателно контролиран, за да се избегне увреждането на твърдата поликарбонатна форма на части.
- Изхвърлени пини: Осигурете, че пините са разположени за равномерно разпределение на силите за изхвърчаване.
- Скорост на изхвърляне: Настройте скоростта, за да се предотврати залепване или деформация на частта.
Чрез обръщане на внимание на тези технически спецификации, вие ще бъдете по-добре оборудвани да се справят с комплексния процес на поликарбонат инжекционна формация.
Разширени техники в поликарбонатно пластмасово фолио
При пътуването ви към овладеване на поликарбонатна форма, ще откриете, че напредналите техники могат да бъдат от решаващо значение за повишаване на силата, естетиката и функционалността.
Инжекционно- компресионно закрепване
При компресионно шприцване поликарбонатът първо се впръсква в леко отворена форма, след което се подлага на допълнително пресоване, което подобрява еднородността на изделието. Методът съчетава принципите на шприцването и компресионното формоване, като намалява напреженията и позволява производството на по-тънки и по-прецизни компоненти.
Газо-асистент и водно-асистентен инжекционен модул
При шприцването с газова помощ азот се вкарва в кухината на формата след впръскването, образува вътрешни канали и намалява разхода на материал, без да се нарушава структурната цялост. При шприцването с водна помощ се постига подобен резултат с вода, като се подобряват охлаждането и времето на цикъла.
- Предимства:
- Намаляване на теглото
- Увеличена якост
- Време на по-бърз цикъл
Множество математически и съвместни молдинги
При формоването на детайли от няколко материала (двукомпонентно формоване) поликарбонатът може да се комбинира с различни материали в един цикъл за създаване на композитни структури. Коинжекционното формоване, което е разновидност на тази техника, включва последователно впръскване на два различни полимера в една форма за получаване на детайл със слоести свойства.
- Състав на съставната част:
- Основни материали: Обикновено по-евтините или по-малко здравите материали.
- Кожен материал: Обикновено по-трайният материал, който повърхността на тази част.
Всеки метод играе критична роля в адаптирането на вашите поликарбонати компоненти, за да отговарят на специфични изисквания – от структурни аспекти до естетични характеристики. Използването на тези напреднали техники, вашите поликарбонати продукти не само ще отговарят, но и ще надвишават очакванията на дори най-трудните приложения.
Устойчивост и въздействие върху околната среда
Когато разглеждате поликарбоната, е важно да разбирате не само практическите му приложения, но и въздействието на производството и жизнения му цикъл върху околната среда. В този раздел ще разгледаме по-подробно как рециклирането и ефективността на производствените процеси допринасят за устойчивостта.
Рециклиране и повторно използване на поликарбонат
Поликарбонатенът стабилен характер позволява използването му в различни продукти, от лещи за очни облекла до непрекъснато стъкло. Обаче, когато тези елементи достигнат края на жизнения им цикъл, рециклирането и повторното използване на поликарбонат става най-важното за намаляване на екологичните отпадъци. За щастие, поликарбонатът може да бъде механично рециклиран, за да намали екологичния си отпечатък. Процесът включва:
- Грифиране: Поликарбонатни продукти са смазани на по-малки парчета.
- Почистване: Замърсители се отстраняват, за да се подготвят за реинтеграция.
- Разтопление: Чистите отломки от поликарбонат се отопляват бързо и се превръщат в нови продукти или поликарбонати листове.
Чрез преобразуване на поликарбонатни отпадъци в гранули чрез екструзия, той може да бъде добавен към други пластмасови продукти, като ефективно се разширява неговата полезност и се предотвратява замърсяването.
Енергийната ефективност в производството
За да се подобри устойчивостта, важно е да се съсредоточи върху енергийната ефективност на производството на поликарбонат. Производственият процес обикновено включва бързо отопление и точен контрол за производство на висококачествени поликарбонати листове или продукти.
- Оптимизиране на процесите: Фино регулиране на производствените параметри за минимизиране на енергийните отпадъци.
- Инкорпоративна зелена технология: Използване на оборудване за спестяване на енергия и възобновяеми енергийни източници, когато е възможно.
Тези усилия за непрекъснато подобрение са насочени към намаляване на общото потребление на енергия и въглеродния отпечатък, свързани с производството на поликарбонат. Като дадете приоритет на тези практики, можете да подкрепите по-екологични инициативи в индустрията.
Често задавани въпроси
Какви температури са необходими за формиране на поликарбонатна инжекция?
Температурата на поликарбонат обикновено изисква температури от -40°C/-40°F до 120°C/248°F. Тези параметри гарантират, че поликарбонатът поддържа силата и стабилността си по време на процеса.
Какви са често срещаните проблеми при формиране на поликарбонатна инжекция и как могат да бъдат разгледани?
Общите въпроси включват изкривяване, хвърчане и лошо запълване. Отговаряйте тези чрез оптимизиране на вентилационните изисквания, контрол на процесите параметри и поддържане на еднакво дебелина на стената.
Какъв е процесът за завесата, образуваща поликарбонатни листове?
При формоването чрез обтягане поликарбонатният лист се нагрява до пластична температура, след което се полага върху форма, за да придобие желаната форма. Охлаждането фиксира формата.
Какви са стъпките, свързани с обработката на поликарбонати материали?
Обработката на поликарбонат включва нагряването му до препоръчителната температура, впръскването му във форми, охлаждането му до втвърдяване и изваждането на готовите шприцвани детайли.
Каква е методиката за термоформиране на поликарбонат?
Термоформоването на поликарбонат включва нагряване на листа до температурата му на омекване, разтягането му върху форма и последващо охлаждане, за да се получи твърдо изделие с оформена геометрия.
Какви са недостатъците на формиране на поликарбонатна инжекция?
По-високият вискозитет на поликарбоната води до по-бавни цикли на формоване и по-високи налягания, както и до необходимост от по-здрави форми, което може да увеличи разходите за шприцване. Контролът на дефектите също е по-важен.







