
Компресионното формоване и шприцването са два от най-често използваните производствени процеси за мащабно производство на пластмасови детайли. И при двата пластмасата се оформя във форма под въздействието на топлина и налягане, но има някои съществени разлики в начина на работа.
Разбирането на различията между компресия в сравнение с инжектирането е важно за производителите да определят кой подход е най-подходящ за дадено приложение. Въпреки това, спецификата на процесите може да бъде объркващо дори за тези, които са запознати с производството на пластмаса.
Тази статия има за цел да осигури ясен преглед на приликите и различията между компресия моделиране и инжектиране моделиране. Ние ще разбием основните стъпки, включени във всяка техника и как те варират. Фактори като част дизайн подходящост, цикъл време, материални отпадъци и разходна ефективност също ще бъдат разгледани.
Преглед на инжектирането и сгъстяването
Разбиране на инекцията
Шприцването е производствен метод, при който материал, обикновено термопласт, се нагрява и се впръсква в затворена форма през бункер и шнек. Материалът се охлажда и втвърдява, като приема желаната форма. Шприцването предлага различни предимства, например:
- Подходяща за сложни части: Подходяща е за части с сложни детайли и сложни форми.
- Висока автоматизация: Обикновено този процес не се нуждае от постоянен човешки надзор.
- Бързо време на производство: Инжекционната формация има по-кратък цикъл пъти, отколкото компресия мухлане.
При все това, формацията на инжекцията има своите недостатъци, включително високите първоначални разходи за пречистване и трудностите при производството на много големи части.
Определяне на сгъстяването
Компресионното формоване е производствен процес, при който предварително нагрят материал, обикновено термореактивна пластмаса, се поставя в кухината на формата. След това формата се затваря и се прилага натиск, който принуждава материала да приеме формата ѝ. Процесът е подходящ за прости геометрии и големи панели, но има и някои ограничения, сред които:
- Ограничени до по-прости дизайни: Компресирането не е най-добрият избор за сложни детайли или комплексни геометрии.
- По-бавно производство: времената на циклите са по-дълги в сравнение с инжекционното мулиране.
- Работно-интензивно: Материалното настаняване често изисква по-ръчна работа.
Основните различия между компресия и инжекционна формация:
- Компресионното формоване обикновено се използва за по-големи и по-прости детайли, например уплътнения. Шприцването е по-подходящо за малки, сложни и високоточни детайли.
- Компресията формация има по-ниски разходи за тюлене, но по-бавен цикъл пъти. Инжекционното мулиране има по-бърз цикъл пъти и е по-добре за висококачествени части, което го прави популярен избор за много индустрии.
- Инжектирането предлага по-висока димензионна точност и последователност.
В резюме, компресия моделиране е отличен избор за по-прости части с по-големи панели, а инжектирането е по-добро за по-сложни и подробни компоненти. Докато и двата процеса са полезни и универсални, разбирането на специфичните изисквания на вашия проект ще ви помогне да изберете най-добрата техника за вашите нужди.
Материални обозначения
Материална селекция за сгъстяване
Компресията използва термосет материали, които предлагат отлична сила, измерна стабилност и устойчивост на високите температури.
- Булк Молдиране Съединение (BMC): А смес от полиестерна смола, стъклени влакна и минерални пълнители, които осигуряват механична якост и измерна стабилност. Обикновено се използва за прилагане на автомобилни, електрически и потребителски продукти.
- Листа Молдиране Съединение (SMC): Подобна на BMC, SMC се състои от термостатична смола комбинирана със стъклени влакна. SMC разполага с по-високи нива на тегло и е подходяща за по-големи компоненти, като автомобилни части на тялото и аеропространствени компоненти.
- Diallyl Phthalate (DAP): А термостатична пластмаса, предлагаща отлични електрически изолационни свойства, DAP често се използва при електрически компоненти и приложения за превключване.
- Fenolics & Vinyl Esters: Тези материали се хвалят със силна устойчивост на химикали и топлина. Фенолиците често се използват за електрически компоненти, докато винилни естери намират пътя си в корозионно-устойчиви приложения.
Материално приложение при поставяне на инжекция
От друга страна, образуването на инжекция често се използва термопластичен материали, които могат да се стопят и използват отново.
- Полиетилен (PE): Универсална пластмаса, използвана в широк спектър от приложения като опаковка, играчки и потребителски стоки. Тя може да бъде намерена в различни форми, включително полиетилен с висока плътност (HDPE) и полиетилен с ниска плътност (LDPE).
- Полипропилен (PP): Ponn за химичната си устойчивост, якостта на удара и устойчивостта, PP се използва в автомобилни части, хранителни опаковки и медицински изделия.
- Поливинилов хлорид (PVC): Комплектът се използва само за тръби и фитинги, PVC предлага отлична устойчивост на химикали и временни условия.
- Полистирен (PS): От продукти за еднократна употреба на хранителни продукти до домашни уреди, PS е често използван материал поради ниските си разходи и леснота на обработка.
- Nylon: Разположена от силата и отоплителната си топлинна устойчивост, найлонът се използва в приложения като автомобилни части, текстил и електрически компоненти.
Машината за въртене
Компресионни машини за валцоване
Основните компоненти на машината за компресия включват:
- Форма — обикновено изработена от стомана, алуминий или епоксидна смола. Състои се от две половини, в които е оформена кухината на формата.
- Нагревателни плочи — нагряват формата, за да разтопят пластмасовата смола. Често се нагряват с масло или електричество.
- Хидравличен цилиндър — прилага високо налягане, за да затвори формата и да пресова материала.
- Система за изхвърляне – пини, ръкави, стриптизьорки, които помагат за премахване на моделираната част.
Суровината първоначално е под формата на гранули. Тя се нагрява предварително и се поставя в кухината на формата. Плочите се затварят и се прилага натиск, който придава на суровата пластмаса формата на матрицата. След охлаждане и втвърдяване формата се отваря и детайлът се изважда.
Инжекционни машини
Основните компоненти на машината за инжектиране включват:
- Hopper – Държи пластмасовите гранули или гранули преди формация
- Барел – Съдържа винт за възстановяване, който се върти, за да се стопи материала
- Шнек — върти се и смесва разтопяваната пластмаса, след което я впръсква във формата.
- Затварящ възел — отваря и затваря половините на формата.
- Нагреватели – Бандови нагреватели обкръжават барела, за да се стопи пластмаса
- Хидравлични системи – Натиснете за инжектиране и стегане
- Система за изхвърляне – Пинове, ръкави и стриптийзьорки помагат за премахване на частта
Гранулите се подават от бункера в цилиндъра. Докато шнекът се върти, триенето и топлината разтапят материала. След това шнекът впръсква разтопената пластмаса под високо налягане в кухината на формата. Материалът се охлажда и втвърдява до окончателната форма на детайла, след което той се изхвърля.
Инжекции срещу компресия: Процесът на молдиране подробно
Процесът на сгъстяване
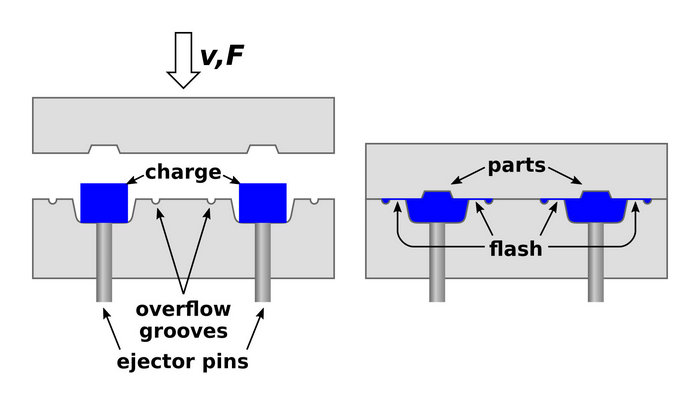
При компресионното формоване суровината, обикновено предварително нагрят каучук или термореактивна пластмаса, се поставя директно в кухината на формата. Тя е оформена според желания краен продукт и е предварително нагрята, което подпомага протичането на материала и втвърдяването му. След това формата се затваря и се прилага натиск, за да се гарантира пълното запълване на кухината.
Процесът на поставяне на инжекцията
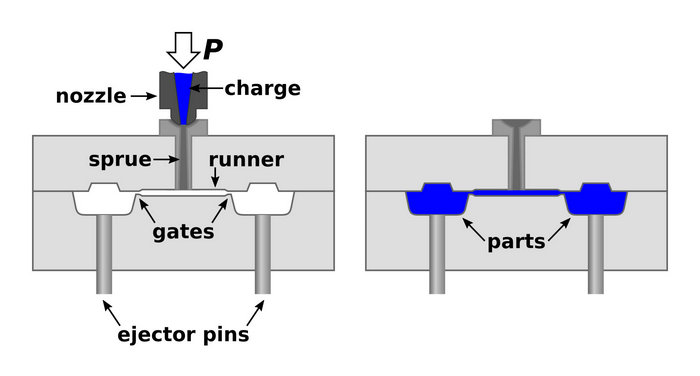
Първо, ще трябва да нахраните суровината, обикновено под формата на пластмасови пелети, в хавлия. След това материалът ще бъде бутан през винт, който затопля и топи пластмасата, превръщайки го в течно състояние.
След това втечнената пластмаса се впръсква под високо налягане в нагрятата кухина на формата и я запълва напълно. Материалът се охлажда и втвърдява във формата, като придобива желаната форма. Накрая формата се отваря и готовото изделие се изважда.
Този процес е идеален за високообхватно производство, като се има предвид потенциала му за производство на изключително детайлни и сложни части. Инжектирането може също така да постигне по-бързи нива на производство в сравнение с компресия.
Накратко, това е кратко сравнение на двата процеса:
| Компресионно формоване | Шприцване | |
| Равенство на суровините | Ръчно, в нагрята кухина на формата | Чрез бункер и шнек, в нагрятата кухина на формата |
| Налягане | Прилага се, когато формата е затворена | Високо налягане по време на инжектиране |
| Топлота | Предварително нагрята кухина на формата и материал | Шнекът нагрява материала; кухината на формата е нагрята |
| Подробна комплексност | Подходящ за по-прости дизайни | Способност за производство на сложни детайли и комплексни геометрии |
| Обем на производството | Среден обем | Висок обем |
| Дейност на труда | По-ръчен труд за материално разполагане | По-малко работна интензивност, тъй като материалът се храни чрез скакалец и винт |
Разходи за инструменти и производство
При разглеждане на компресия формация и инжектиране за вашия проект, от съществено значение е да се разберат различията в разнообразни и производствени разходи. Следната информация ще ви помогне да получите по-добро разбиране на тези процеси от гледна точка на разходите.
Разходи за инструментиране
Компресия Molding: Разходите за инструментиране на компресия обикновено са по-ниски от инжекционното мухване. Калъпите са по-лесни за поддържане и имат по-дълъг животен век. Това прави компресирането осъществима опция за разходно ефективен производствен процес, особено за по-малки производствени течения и по-прости части дизайни.
Шприцване: разходите за инструментална екипировка при шприцване може да са по-високи поради сложността на формите, които често изискват множество компоненти и охлаждащи системи. В дългосрочен план обаче първоначалната инвестиция в качествена екипировка може да се изплати, особено ако планирате големи производствени серии или се нуждаете от по-сложни детайли.
Производствен процес и разходи
Компресионно формоване: при този процес предварително нагретите материали се поставят в кухината на формата, която след това се затваря и се подлага на топлина и натиск. Тъй като процесът изисква много ръчен труд, разходите за детайл може да са по-високи, особено при по-малки производствени обеми.
Шприцване: процесът включва впръскване на разтопен материал под високо налягане в кухината на формата. Предимството му е по-високата производителност в сравнение с компресионното формоване, което може да намали разходите за детайл при големи серии. Автоматизираният процес на шприцване може също да осигури по-висока еднородност и качество на готовите детайли.
Да обобщя:
| Компресионно формоване | Шприцване | |
| Разходи за инструментиране | По-ниско, по-лесно за поддържане | По-високо, по-сложно |
| Производство | Работно-интензивни, по-бавни | Автоматизиран, по-бърз |
| Разходи за ефективност | По-малки производствени течения | Производство в голяма степен |
| Включени части | Не е идеално за сложни части | Подходящ за сложни части |
Заявления и фактори за уместност
Приложенията за компресия включват автомобилни, промишлени и потребителски продукти. Това е популярен избор за производство на гаскети, тюлени и други гумени компоненти.
Инжекционната формация също произвежда автомобилни продукти. Тя създава сложни, високопрецедентни части в индустрии като медицина.
Ето резюме:
| Процес на преместване | Използване на случаи |
| Компресионно формоване | – Автомотив: Газове, уплътнения, гумени компоненти – Медицински: Силиконови компоненти поради биосъвместимост – Индустриално: Големи, трайни части за оборудване с тежки задължения |
| Шприцване | – Автомобилен: Пластмасови компоненти за вътрешност, външни, двигателни части, конектори – Медицински: Високопрецизни медицински изделия, консумативи, диагностично оборудване – Потребителски продукти: Играчки, хранителни контейнери – висока производствена скорост и ефективност |
Сила и дълготрайност на сгъстяване и инжекционно завиване
При сравняване на компресия и инжекционна формация, от съществено значение е да се обмисли силата и издръжливостта на произведените части. И двата процеса могат да произвеждат високо-тежки материали, но някои фактори засягат общата сила.
Ето едно бързо сравнение на двата процеса по отношение на силата и устойчивостта:
| Компресионно формоване | Шприцване | |
| Избиране на материали | Уретан, съставки | Пластмаси, метали |
| Сила & amp; дълготрайност | Дълбоки, силни части | Материално зависими |
| Комплексни форми | Ограничени опции | По-голяма гъвкавост |
Често задавани въпроси
Какви са ключовите различия между компресия и инжекционна формация?
При компресионното формоване предварително измерено количество материал се поставя в кухината на формата, която след това се затваря и материалът се пресова под въздействието на топлина и налягане, за да придобие желаната форма. При шприцването, от друга страна, нагрят и втечнен материал, обикновено пластмаса, се впръсква в кухина на формата за създаване на компоненти и детайли. Шприцването обикновено е по-автоматизирано и по-подходящо за сложни детайли, докато компресионното формоване често се използва за по-прости геометрии и може да изисква повече човешка намеса.
Как се сравняват разходите между компресия и инжекционна формация?
Разходите за компресиране и инжектиране могат да варират в зависимост от специфичните изисквания за проекта. Компресията е обикновено по-достъпна за изграждането на прости компоненти, особено когато се вземат предвид разходите за предварителна обработка и разходи за оборудване. Въпреки това, по-голяма автоматизация и ефективност на инжектирането може да предложи разходи предимства в мащабното производство или при създаване на сложни компоненти.
Какви материали са подходящи за компресионно формоване и за шприцване?
И двата процеса могат да се справят с различни материали, включително термопластика, термосетиране пластмаси и еластомери. Инжектирането се използва предимно за термопластика, докато компресирането обикновено се използва с термостатичен пластмаси и гумени материали. От съществено значение е да се избере правилния процес на формация въз основа на специфичните свойства на материала и изискванията за прилагане.
В кои индустрии най-често се използват компресионни форми и инжекции?
Компресия и инжекционна формация са използвани в широк спектър от отрасли, като автомобилни, аеропространствени, медицински, електроника и потребителски стоки. Инжектирането се избира често за производство на сложни части за електроника и медицински изделия. Компресията обикновено се използва при създаване на гумени компоненти, като гаскети или уплътнения, както и за голямо производство на панели в автомобилната и космическата промишленост.
Какви са основните предимства от инжектирането на формация върху компресия?
Те включват по-голяма автоматизация, която намалява разходите за труд и необходимостта от постоянен надзор, повишена точност и подписване при създаването на сложни компоненти, както и по-бързи нива на производство поради намалени циклични времена. Това прави инжектирането на предпочитания избор за мащабно производство и сложни части дизайни.
Как се различават времето на цикъла и скоростта на производство между компресията и инжекционната формация?
Инжектирането обикновено има по-кратък цикъл време и по-висока производствена скорост в сравнение с компресия мухлане. Това е така, защото инжектирането е по-автоматичен процес, който позволява по-бързо инжектиране на материал, охлаждане и твърдяване. Компресията формация, от друга страна, изисква време за поставяне на материала в мухла, сгъстен, отоплен и след това охлаждане, преди да бъде отстранен. Следователно, по-бавните периоди на компресиране могат да доведат до по-ниска обща производствена скорост за този процес.







