
Puristusmuovaus ja ruiskumuovaus ovat kaksi yleisintä valmistusprosessia, joita käytetään suuren mittakaavan muoviosien valmistamiseen. Molemmissa on kyse muovin muokkaamisesta lämpö- ja painemuottiin, mutta kummassakin menetelmässä on joitakin keskeisiä eroja.
Puristusmuovauksen ja ruiskumuotin eron ymmärtäminen on tärkeää, jotta valmistajat voivat selvittää, mikä lähestymistapa sopii parhaiten tiettyyn sovellukseen. Prosessien yksityiskohdat voivat kuitenkin hämmentää jopa muovin tuotantoon perehtyneitä.
Tämän artikkelin tarkoituksena on antaa selkeä yleiskuva pakkausmuovauksen ja ruiskumuotin välisistä yhtäläisyyksistä ja eroista. Murramme kuhunkin tekniikkaan liittyvät perusvaiheet ja niiden vaihtelevuuden. Tutkitaan myös osasuunnittelun soveltuvuus, sykliajat, materiaalihävikki ja kustannustehokkuus.
Katsaus injektioon ja pakkausten muokkaukseen
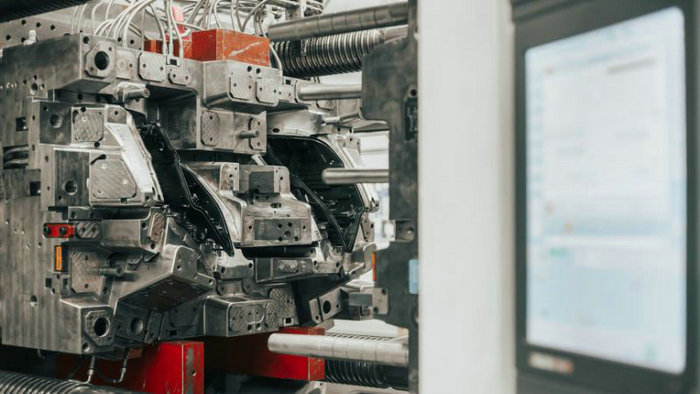
Ruiskutusmuokkaus ymmärtäminen
Ruiskutusmuovaus on valmistusmenetelmä, johon kuuluu materiaalin lämmittäminen, yleensä termomuovi, ja sen ruiskuttaminen suljettuun muottiin hylsyn ja ruuvin kautta. Materiaali jäähtyy ja jähmettyy halutun muotoisena. Ruiskutusmuoti tarjoaa erilaisia etuja, kuten:
- Soveltuvuus monimutkaisille osille: Se sopii hyvin osille, joissa on monimutkaisia yksityiskohtia ja monimutkaisia muotoja.
- Korkea automaatio: Tämä prosessi ei yleensä tarvitse jatkuvaa ihmisen valvontaa.
- Nopeat tuotantoajat: Ruiskumuovauksella on lyhyempi sykliaika kuin puristusmuovauksella.
Ruiskutusmuovauksella on kuitenkin haittansa, kuten korkeat alkutyökalukustannukset ja vaikeudet tuottaa hyvin suuria osia.
Puristusmuokkauksen määrittely
Puristusmuovauksessa esilämmitetty materiaali, tavallisesti kertamuovi, asetetaan muottipesään. Muotti suljetaan ja painetta käytetään materiaalin pakottamiseksi muotin muotoiseksi. Menetelmä soveltuu hyvin yksinkertaisiin geometrioihin ja suuriin paneeleihin. Siihen liittyy kuitenkin rajoituksia, kuten:
- Rajoitettu yksinkertaisempiin malleihin: Puristusmuovaus ei ole paras valinta monimutkaisiin yksityiskohtiin tai monimutkaisiin geometrioihin.
- Hitaammat tuotantonopeudet: Sykkyräajat ovat pidempiä kuin ruiskumuotit.
- Työvaltainen: Materiaalinen sijoittaminen vaatii usein enemmän ruumiillista työtä.
Tärkeimmät erot puristus- ja ruiskumuovauksen välillä:
- Puristusmuovausta käytetään tyypillisesti suurempiin, yksinkertaisempiin osiin, kuten tiivisteisiin. Ruiskutus on parempi pieniin, monimutkaisiin ja korkeatarkkuussiin osiin.
- Puristusmuoti on halvempaa, mutta hitaampaa. Ruiskutusmuoti on nopeampaa ja parempi korkealaatuisille osille, mikä tekee siitä suositun valinnan monille teollisuudenaloille.
- Ruiskutusmuovauksen tarkkuus ja yhtenäisyys ovat suuremmat.
Lyhyesti sanottuna pakkausmuovaus on erinomainen valinta yksinkertaisempiin osiin suuremmilla levyillä, kun taas ruiskumuovaus on parempi monimutkaisemmille ja yksityiskohtaisemmille komponenteille. Vaikka molemmat prosessit ovat käyttökelpoisia ja monipuolisia, projektisi erityisvaatimusten ymmärtäminen auttaa valitsemaan parhaan tekniikan tarpeisiisi.
Aineellisia huomioita
Puristusmuokkauksen materiaalivalinta
Puristusmuovauksessa käytetään termoset- ja nbsp-materiaaleja, jotka tarjoavat erinomaisen vahvuuden, koon vakauden ja kestävyyden korkeille lämpötiloille. Puristusmuotituksessa käytetään joitakin yleisesti käytettyjä materiaaleja:
- Bulk Molding Compound (BMC): Seos polyesterihartsia, lasikuituja ja mineraalitäyteaineita, jotka antavat mekaanista lujuutta ja ulottuvuuksien vakautta. Sitä käytetään yleisesti auto-, sähkö- ja kulutustuotesovelluksissa.
- Arkkimuokkausyhdiste (SMC): SMC:n ja BMC:n yhdistelmä koostuu lasikuituihin yhdistetystä termosetointihartsista. SMC:n lujuus-paino-suhde on suurempi, ja se soveltuu suurempiin komponentteihin, kuten auton korin osiin ja ilmailu- ja avaruuskomponentteihin.
- Diallyl Phthalate (DAP): Termostaattimuovi, jolla on erinomaiset sähköeristysominaisuudet, DAP:tä käytetään usein sähkökomponenteissa ja kytkinsovelluksissa.
- Fenoliikka ja Vinyl Esters: Näillä materiaaleilla on vahva vastustuskyky kemikaaleille ja lämmölle. Fenoliikkaa käytetään usein sähkökomponentteihin, kun taas vinyyliesterit päätyvät korroosionkestäviin sovelluksiin.
Materiaalin käyttö injektiomuokkauksessa
Toisaalta ruiskumuovauksessa käytetään usein termoplastista/nbsp:tä; materiaaleja, jotka voidaan sulattaa ja käyttää uudelleen. Injektoinnissa käytetään joitakin suosittuja termomuoveja:
- Polyetyleeni (PE): Monikäyttöinen muovi, jota käytetään monenlaisissa sovelluksissa, kuten pakkauksissa, leluissa ja kulutushyödykkeissä. Sitä on eri muodoissa, kuten HDPE- ja LDPE-polyetyleenissä.
- Polypropyleeniä (PP): PP:tä käytetään autonosien, elintarvikepakkausten ja lääkinnällisten laitteiden valmistuksessa, koska se on tunnettu kemiallisesta kestävyydestään, iskulujuudestaan ja kestävyydestään.
- Polyvinyylikloridi (PVC): , jota käytetään yleisesti putkien ja liitososien valmistukseen, PVC on erinomainen kemikaali- ja säänkestävyystekijä.
- Polystyreeni (PS): .Käytettävistä ruokatarvikkeista kodinkoneisiin PS on usein käytetty materiaali, koska sen käsittely on kallista ja helppoa.
- Nylon: .Nylonia käytetään vahvuuden ja lämmönkestävyyden vuoksi muun muassa autonosien, tekstiilien ja sähköosien sovelluksissa.
Molding-kone
Puristusmuokkauskoneet
Puristusmuovauskoneen pääosia ovat:
- Muotti – valmistetaan tavallisesti teräksestä, alumiinista tai epoksista. Se koostuu kahdesta puoliskosta, jotka muodostavat muottipesän.
- Lämpölevyjen kuumentaminen – Kuumenna muotia sulattamaan muovihartsia. Usein öljylämmitteinen tai sähkölämmitteinen.
- Hydraulinen Ram – soveltaa korkeapainetta sulkeakseen muotin ja puristaakseen ainetta.
- Ejektorijärjestelmä – neulat, hihat, stripparit, jotka auttavat poistamaan muottiosan.
Raaka-aine on aluksi rakeina; se esilämmitetään ja asetetaan muottipesään. Levyt sulkeutuvat ja kohdistavat painetta, joka muotoilee muoviraaka-aineen muotin mukaiseksi. Jäähdytyksen ja kovettumisen jälkeen muotti avautuu ja kappale työnnetään ulos.
Ruiskutusmuokkauskoneet
Ruiskutusmuovauskoneen tärkeimmät osat ovat:
- Hopper – Pidättelee muovisia pellettejä tai rakeita ennen muottia
- Barrel – Sisältää iskuruuvin, joka sulattaa materiaalin
- Ruuvi pyörittää sulavaa muovia ja ruiskuttaa sen muotiin
- Sulku-yksikkö – avaa ja sulkee muotin puoliskot
- Lämmittimet – Tynnyriä ympäröivät lämmittimet sulattavat muovin
- Hydrauliset järjestelmät – Käytä ruiskutus- ja puristuspainetta
- Ejektiojärjestelmä – Neulat, hihat ja stripparit auttavat poistamaan osan
Rakeet syötetään hylsyn piippuun. Ruuvin pyöriessä kitka ja kuumuus sulattavat materiaalin. Ruuvi ruiskuttaa sulan muovin korkeassa paineessa muottionteloon. Materiaali jäähtyy ja kovettuu lopulliseen osaan, ennen kuin se heitetään ulos.
Ruiskutus vs Puristus: Modding Process in Detail
Puristusprosessi
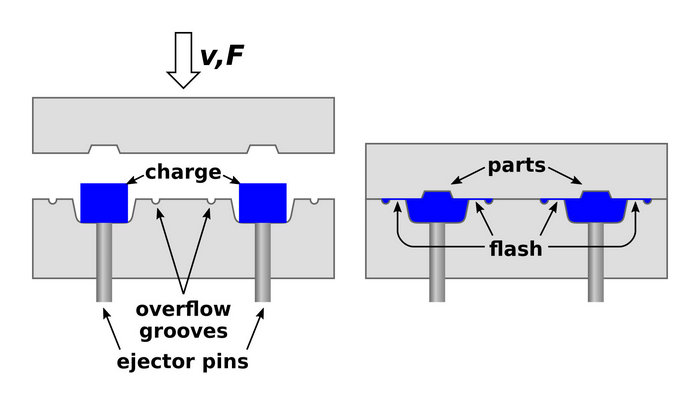
Puristusmuovausprosessissa raaka-aine, tavallisesti esilämmitetty kumi tai kertamuovi, asetetaan suoraan muottipesään. Pesä on muotoiltu lopputuotteen mukaiseksi ja esilämmitetty materiaalin virtauksen ja kovettumisen edistämiseksi. Muotti suljetaan ja siihen kohdistetaan painetta, jotta materiaali täyttää muottipesän kokonaan.
Ruiskutusmuokkaus
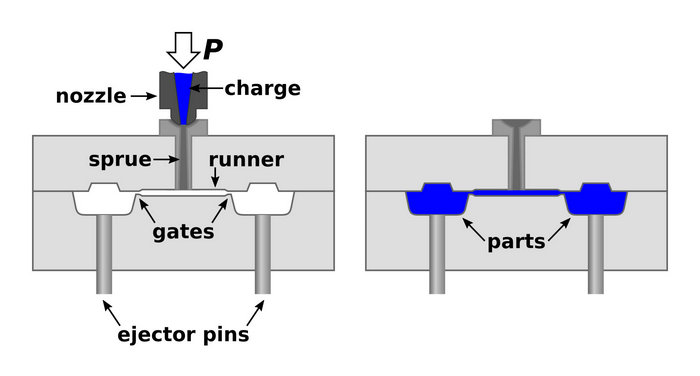
Ruiskutusmuovaus taas on hieman monimutkaisempaa. Ensin raaka-ainetta, yleensä muovipelletin muodossa, on syötettävä suppiloon, minkä jälkeen materiaali työnnetään ruuvin läpi, joka kuumentaa ja sulattaa muovin ja muuttaa sen nestemäiseksi.
Seuraavaksi nesteytetty muovi ruiskutetaan korkeassa paineessa lämmitettyyn muottipesään, jonka se täyttää kokonaan. Materiaali jäähtyy ja jähmettyy muotissa haluttuun muotoonsa. Lopuksi muotti avataan ja valmis tuote työnnetään ulos.
Tämä prosessi on ihanteellinen suuritehoiselle tuotannolle, kun otetaan huomioon sen mahdollisuudet tuottaa erittäin yksityiskohtaisia ja monimutkaisia osia. Ruiskumuovauksella voidaan myös saavuttaa nopeampi tuotantonopeus verrattuna kompressiomuottiin.
Lyhyesti sanottuna, tässä lyhyt vertailu kahdesta prosessista:
| Puristusmuovaus | Ruiskuvalu | |
| Raaka-aineen sijoittaminen | Manuaalisesti lämmitetyssä muottipesässä | Syöttösuppilon ja ruuvin kautta lämmitettyyn muottipesään |
| Paine | Sovelletaan, kun muotti on suljettu | Korkea paine injektion aikana |
| Lämpö | Esilämmitetty muottipesä ja materiaali | Ruuvi lämmittää materiaalin; muottipesä on lämmitetty |
| Yksityiskohtainen monimutkaisuus | Yksinkertaisempien mallien sarjat | Pystyy tuottamaan monimutkaisia yksityiskohtia ja monimutkaisia geometrioita |
| Tuotantomäärä | Keskisuuri määrä | Suuri määrä |
| Työvoiman voimakkuus | Enemmän manuaalista työtä materiaalisijoitteluun | Vähemmän työvoimavaltaista, kun materiaalia syötetään ruuvin ja ruuvin kautta |
Työkalu- ja valmistuskustannukset
Kun pohdit projektisi pakkausmuokkausta ja ruiskumuokkausta, on tärkeää ymmärtää työkalu- ja valmistuskustannusten erot. Seuraavat tiedot auttavat sinua ymmärtämään näitä prosesseja paremmin kustannusnäkökulmasta.
Työkalujen kustannukset
Puristusmuovaus: Puristusmuovauksen työkalukustannukset ovat yleensä pienemmät kuin ruiskumuovauksen. Muotit on helpompi säilyttää ja niillä on pidempi käyttöikä. Tämä tekee pakkausmuovauksesta kannattavan vaihtoehdon kustannustehokkaalle valmistusprosessille, erityisesti pienemmille tuotantojaksoille ja yksinkertaisemmille osamalleille.
Ruiskumuokkaus: Ruiskumuotin valmistuskustannukset voivat nousta, koska muotit ovat monimutkaisia, ja niissä tarvitaan usein useita osia ja jäähdytysjärjestelmiä. Pitkällä aikavälillä alkuinvestointi ruiskumuottien laatuun voi kuitenkin tuottaa tulosta, varsinkin jos suunnittelet suuria tuotantomääriä tai tarvitset monimutkaisempia osia.
Valmistusprosessi ja kustannukset
Puristusmuokkaus: Puristusmuotiprosessissa esilämmitetyt materiaalit sijoitetaan muottionteloon, joka on suljettu ja altis lämmölle ja paineelle. Työvaltaisen luonteensa vuoksi tämä menetelmä voi nostaa osakohtaisia kustannuksia erityisesti pienempien tuotantomäärien osalta.
Ruiskuvalu: ruiskuvaluprosessissa sula materiaali ruiskutetaan korkeassa paineessa muottipesään. Puristusmuovaukseen verrattuna menetelmä mahdollistaa nopeamman tuotannon, mikä voi alentaa kappalekustannuksia suurissa tuotantoerissä. Ruiskuvalun automatisointi voi myös parantaa valmiiden osien tasalaatuisuutta ja laatua.
Yhteenvetona:
| Puristusmuovaus | Ruiskuvalu | |
| Työkalujen kustannukset | Alempi, helpompi ylläpitää | Korkeammalla, monimutkaisemmalla |
| Tehdasteollisuus | Työvoimavaltainen, hitaampi | Automatisoitu, nopeampi |
| Kustannusvaikutus | Pienemmät tuotantoketjut | Suuret tuotantomäärät |
| Intrikaattiosat | Ei ihanteellinen monimutkaisille osille | Soveltuu monimutkaisiin osiin |
Sovellukset ja soveltuvuustekijät
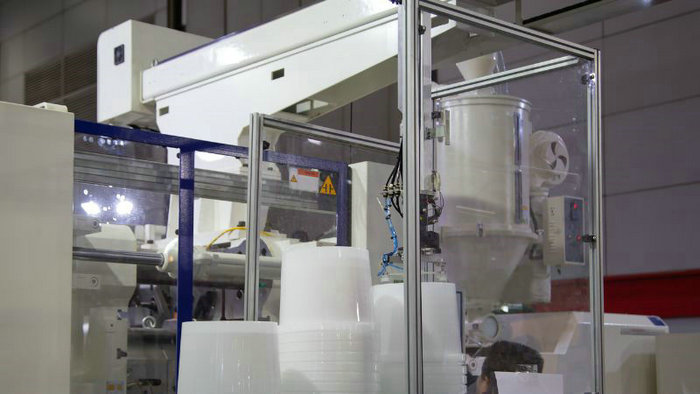
Puristusmuovauksen käyttökohteina ovat auto-, teollisuus- ja kuluttajatuotteet. Se on suosittu valinta tiivisteiden, tiivisteiden ja muiden kumikomponenttien valmistukseen.
Ruiskumuovaus tuottaa myös autotuotteita, ja se luo monimutkaisia, hyvin tarkkoja osia lääketeollisuuden kaltaisille teollisuudenaloille.
Seuraavassa on yhteenveto:
| Muokkausprosessi | Käytä tapauksia |
| Puristusmuovaus | – Autot: Tiivisteet, tiivisteet, kumiosat – Lääketieteellinen: Silikonikomponentit bioyhteensopivuuden vuoksi – Teollisuus: Suuret, kestävät osat raskaisiin laitteisiin |
| Ruiskuvalu | – Autot: Muoviosat sisätiloihin, ulkotiloihin, moottorin osiin, liittimiin – Lääketieteelliset: Erikoislääkinnälliset laitteet, kulutustarvikkeet, diagnostiikkalaitteet – Kuluttajatuotteet: Lelut, ruoka-astiat – nopea tuotanto ja tehokkuus |
Puristusmuokkauksen ja injektion muokkauksen voimakkuus ja kestävyys
Puristusmuovausta ja ruiskumuovausta vertailtaessa on tärkeää ottaa huomioon tuotettujen osien lujuus ja kestävyys. Molemmat prosessit voivat tuottaa korkeavahvoja materiaaleja, mutta tietyt tekijät vaikuttavat kokonaisvahvuuteen.
Tässä nopea vertailu vahvuuteen ja kestävyyteen liittyvistä prosesseista:
| Puristusmuovaus | Ruiskuvalu | |
| Aineelliset valinnat | Uretaani, komposiitit | Muovit, metallit |
| Vahvuus ja kestävyys | Tiheät, vahvat osat | Materiaaliriippuvainen |
| Kompleksiset muodot | Rajoitetut optiot | Joustavuuden lisääminen |
Usein kysytyt kysymykset
Mitkä ovat tärkeimmät erot pakkausmuovauksen ja ruiskumuovauksen välillä?
Puristusmuotituksessa esimitattu määrä materiaalia sijoitetaan muottionteloon, joka sitten suljetaan ja painetaan kuumuuden ja paineen alle halutun muodon muodostamiseksi. Ruiskutusmuoti sen sijaan tarkoittaa kuumennetun ja nesteytetyn materiaalin (tyypillisesti muovin) ruiskuttamista muottionteloon osien ja osien luomiseksi. Vaikka ruiskumuoti on yleensä automatisoidumpaa ja sopii paremmin monimutkaisiin osiin, pakkausmuotia käytetään usein yksinkertaisempiin geometrioihin ja se voi vaatia enemmän ihmisen toimenpiteitä.
Miten kustannuksia verrataan pakkausmuovauksen ja ruiskumuotin välillä?
Puristus- ja ruiskumuovauksen kustannukset voivat vaihdella projektin erityisvaatimusten mukaan. Puristusmuovaus on tyypillisesti edullisempaa yksinkertaisten komponenttien rakentamiseen, etenkin kun otetaan huomioon alusta alkaen työkalujen ja laitteiden kustannukset. Ruiskumuovauksen suurempi automaatio ja tehokkuus voivat kuitenkin tarjota kustannusetuja laajassa tuotannossa tai monimutkaisten komponenttien luomisessa.
Mitä materiaaleja voidaan käyttää promootio- ja ruiskumuovaukseen?
Molemmissa prosesseissa voidaan käsitellä erilaisia materiaaleja, kuten termomuoveja, termomuoveja ja elastomeerejä. Ruiskumuovausta käytetään pääasiassa termomuoveissa, kun taas kompressiomuovausta käytetään yleensä termomuoveissa ja kumimateriaaleissa. On tärkeää valita oikea muottiprosessi materiaaliominaisuuksien ja käyttövaatimusten perusteella.
Missä teollisuudessa pakkausmuovausta ja ruiskumuovausta käytetään yleisimmin?
Puristus- ja ruiskumuovausta käytetään monilla eri toimialoilla, kuten auto-, ilmailu-, lääkintä-, elektroniikka- ja kulutustuotteissa. Ruiskumuovaus valitaan usein monimutkaisten osien valmistamiseksi elektroniikka- ja lääkinnällisiin laitteisiin. Puristusmuovausta käytetään yleisesti kumiosien, kuten tiivisteiden ja tiivisteiden, luomiseen sekä auto- ja ilmailuteollisuuden suureen paneelituotantoon.
Mitkä ovat tärkeimmät edut, kun ruiskumuovaus on puristusmuovauksen yläpuolella?
Ruiskumuokkaus tarjoaa useita etuja pakkausmuotitukseen verrattuna. Näitä ovat muun muassa suurempi automaatio, joka vähentää työvoimakustannuksia ja tarvetta jatkuvaan valvontaan, parempi tarkkuus ja toistettavuus monimutkaisten komponenttien luomisessa ja nopeampi tuotantonopeus lyhennettyjen jaksojen vuoksi. Tämä tekee ruiskumuotituksesta suositun valinnan laajamittaiselle tuotannolle ja monimutkaisille osamalleille.
Miten sykliajat ja tuotantonopeudet eroavat puristusmuotituksesta ja ruiskumuotituksesta?
Ruiskumuovauksessa on tyypillisesti lyhyemmät sykliajat ja suuremmat tuotantonopeudet kuin kompressiomuovauksessa. Tämä johtuu siitä, että ruiskumuovaus on automatisoitu prosessi, joka mahdollistaa nopeamman materiaalin ruiskuttamisen, jäähdyttämisen ja kiinteytymisen. Puristusmuovaus taas vaatii aikaa, jotta materiaali voidaan sijoittaa muottiin, tiivistää, kuumentaa ja sitten jäähdyttää ennen sen poistoa. Näin ollen hitaammat puristusmuovauksen sykliajat voivat alentaa prosessin kokonaistuotantonopeutta.







