
Компрессионное формование и литье под давлением — два наиболее распространенных производственных процесса крупносерийного изготовления пластиковых деталей. Оба метода придают пластику форму в пресс-форме под воздействием тепла и давления, однако принципы их работы различаются.
Для того чтобы изготовители могли определить, какой подход лучше всего подходит для данного вида применения, важно понять различие между формированием системы сжатия и формацией системы впрыска, однако особенности процессов могут быть неясными даже для тех, кто знаком с производством пластмасс.
В этой статье представлен понятный обзор сходств и различий между компрессионным формованием и литьём под давлением. Мы разберём основные этапы каждого метода и объясним, чем они отличаются. Также рассмотрим такие факторы, как пригодность конструкции детали, длительность цикла, отходы материала и экономическая эффективность.
Обзор литья под давлением и компрессионного формования
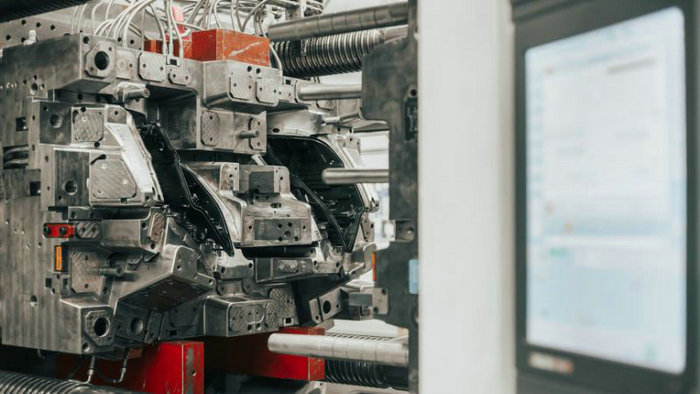
Разбираемся в литье под давлением
Литьё под давлением — это производственный метод, при котором материал, обычно термопласт, нагревают и впрыскивают в закрытую пресс-форму через бункер и шнек. Материал охлаждается и затвердевает, принимая нужную форму. Литьё под давлением имеет ряд преимуществ, например:
- Пригодность для сложных частей: она хорошо подходит для частей со сложными деталями и сложными формами.
- Высокая автоматизация: Этот процесс, как правило, не требует постоянного надзора со стороны человека.
- Быстрое производство: формация впрыска имеет более короткие циклические интервалы, чем формация сжатия.
Однако у литья под давлением есть и недостатки, включая высокие первоначальные затраты на оснастку и сложность изготовления очень крупных деталей.
Определение компрессии
Компрессионное формование — это производственный процесс, при котором предварительно нагретый материал, обычно термореактивный пластик, помещают в полость пресс-формы. Затем пресс-форму закрывают и прикладывают давление, заставляя материал принять ее форму. Этот процесс хорошо подходит для простых геометрических форм и крупных панелей. Однако у него есть ряд ограничений, в том числе:
- Ограничившись простыми дизайнами: комппрессионное формирование не является лучшим выбором для сложных деталей или сложных геометрий.
- Более низкая скорость производства: по сравнению с литьём под давлением длительность цикла увеличивается.
- Трудоинтенсивность: Материальное трудоустройство часто требует больше ручного труда.
Основные различия между компримированием и инжекцией:
- Для более крупных, простых частей, таких, как прокладки, обычно используется компримирование.
- Компрессионное формование требует меньших затрат на оснастку, но характеризуется более длительным циклом. Литье пластмасс под давлением обеспечивает более короткий цикл и лучше подходит для изготовления высококачественных деталей, поэтому этот метод популярен во многих отраслях.
- Формирование впрыскивания обеспечивает более высокую степень точности и последовательности измерений.
В целом компрессионное формование отлично подходит для более простых деталей с крупными панелями, а литье под давлением — для более сложных и детализированных компонентов. Оба процесса полезны и универсальны, но понимание конкретных требований проекта поможет выбрать наиболее подходящую технологию.
Соображения, касающиеся материалов
Отбор материала для компрессии
В компримировании используются термосет и нбсп; материалы, которые обеспечивают прекрасную прочность, размерную стабильность и устойчивость к высоким температурам.
- Объемный формовочный компаунд (BMC): смесь полиэфирной смолы, стекловолокон и минеральных наполнителей, обеспечивающая механическую прочность и стабильность размеров. Обычно применяется в автомобильной и электротехнической промышленности, а также при производстве потребительских товаров.
- Композит SMC (листовой формовочный материал): подобно BMC, он состоит из термореактивной смолы, армированной стекловолокном. У SMC выше отношение прочности к массе, поэтому он подходит для изготовления более крупных деталей, например кузовных компонентов автомобилей и элементов авиационно-космической техники.
- Dyallil fthalate (DAP): термоотводящий пластик, обладающий прекрасными свойствами электрической изоляции, DAP часто используется в электрических компонентах и переключателях.
- Фенолии и Vinil Esters: Эти материалы обладают высокой устойчивостью к воздействию химических веществ и тепла. " Фенолии " часто используются для производства электрических компонентов, в то время как винилэстеры находят пути к коррозии.
Использование материалов при впрыске топлива
Для литья под давлением, напротив, часто используют термопластичные материалы, которые можно расплавлять и применять повторно. Ниже перечислены популярные термопласты для литья под давлением:
- Полиэтилен (PE): Универсальный пластик, используемый в самых различных видах применения, таких, как упаковка, игрушки и потребительские товары, можно найти в различных формах, включая полиэтилен высокой плотности (HDPE) и полиэтилен низкой плотности (LDPE).
- Полипропилен (PP): известен химической стойкостью, ударной прочностью и долговечностью. PP используют в автомобильных деталях, упаковке для пищевых продуктов и медицинских устройствах.
- Поливинилхлорид (ПВХ): обычно используемый для трубопроводов и фитингов, ПВХ обладает высокой устойчивостью к воздействию химических веществ и выветриванию.
- Полистирол (PS): От одноразовых продуктов питания до бытовых приборов, PS является часто используемым материалом из-за его низкой стоимости и простоты обработки.
- Nylon: Разоряемый своей силой и теплостойкостью, нейлон используется в таких видах применения, как автомобильные части, текстиль и электрические компоненты.
Машина для смолы
Компрессионные аппараты
К основным компонентам компримирующей машины относятся:
- Пресс-форма — обычно изготавливается из стали, алюминия или эпоксидного материала. Состоит из двух половин, образующих полость.
- Нагревательные плиты — нагревают пресс-форму, чтобы расплавить пластиковую смолу. Часто используют масляный или электрический нагрев.
- Гидравлический шток — создает высокое давление, закрывающее пресс-форму и сжимающее материал.
- Система выталкивания — штифты, втулки и съемники, помогающие извлечь сформованную деталь.
Сырье в виде гранул предварительно нагревают и помещают в полость пресс-формы. Плиты закрываются, и прикладываемое давление придает пластику форму пресс-формы. После охлаждения и отверждения пресс-форма открывается, и деталь выталкивается.
Литьевые машины
К основным компонентам инжекторного устройства относятся:
- Hopper — держит пластиковые гранулы или гранулы перед склеиванием
- Барель — содержит винтовку, которая вращается для расплавления материала
- Шнек — вращается и перемешивает расплавляющийся пластик, а затем впрыскивает его в пресс-форму.
- Узел смыкания — открывает и закрывает половины пресс-формы.
- Нагреватели — пластики окружают ствол, чтобы расплавить пластик
- Гидравлические системы — Приложить давление для впрыска и зажима
- Система инжекции — Удаление части суставов, рукавов и стриптизёрш
Гранулы из бункера подаются в цилиндр. При вращении шнека трение и нагрев расплавляют материал. Затем шнек под высоким давлением впрыскивает расплавленный пластик в полость пресс-формы. Материал охлаждается и затвердевает, принимая форму готовой детали, после чего ее выталкивают.
Литьё под давлением и компрессионное формование: подробное описание процесса
Процесс подавления
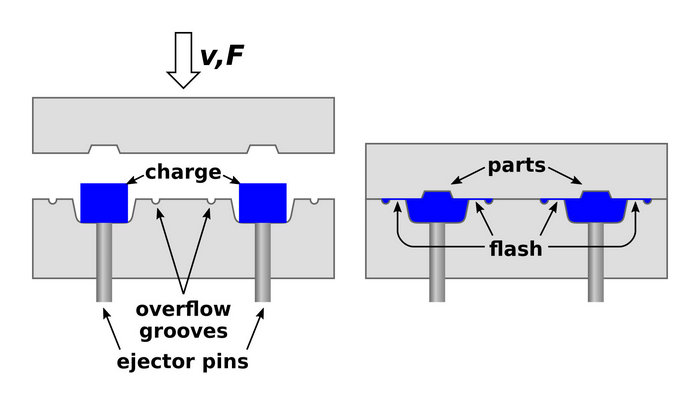
При процессе компрессионного формования сырье, обычно предварительно нагретую резину или термореактивный пластик, помещают непосредственно в полость пресс-формы. Полость имеет форму требуемого готового изделия и предварительно нагревается, что улучшает течение и отверждение материала. Затем пресс-форму закрывают и прикладывают давление, обеспечивая полное заполнение полости.
Процесс литья под давлением
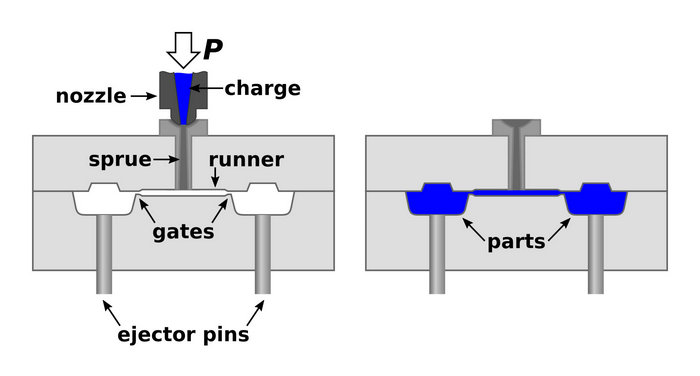
Литьё под давлением устроено несколько сложнее. Сначала исходный материал, обычно пластиковые гранулы, загружают в бункер. Затем его подают шнеком, который нагревает и расплавляет пластик, переводя его в жидкое состояние.
Затем сжиженный пластик под высоким давлением впрыскивают в нагретую полость пресс-формы, полностью заполняя ее. Материал охлаждается и затвердевает внутри пресс-формы, принимая нужную форму. Наконец, пресс-форму открывают, а готовое изделие выталкивают.
Этот процесс идеально подходит для крупносерийного производства, поскольку позволяет выпускать детали с высокой степенью детализации и сложной геометрией. Литье под давлением также обеспечивает более высокую скорость производства по сравнению с компрессионным формованием.
Короче говоря, ниже приводится краткое сопоставление двух процессов:
| Компрессионное формование | Литьё под давлением | |
| Размещение сырья | Вручную, в нагретую полость пресс-формы | Через бункер и шнек — в нагретую полость пресс-формы |
| Давление | Прикладывается после закрытия пресс-формы | Высокое давление при впрыске |
| Тепло | Предварительно нагретая полость пресс-формы и материал | Шнек нагревает материал; полость пресс-формы нагрета |
| Подробная сложность | Пригоден для более простых дизайнов | Способность производить сложные детали и сложные геометрии |
| Объём производства | Средний объем | Высокий объем |
| Интенсивность труда | Больше ручного труда для материального размещения | Менее трудоемкий, поскольку материал питается через хоппер и винт |
Затраты на наставничество и производство
Выбирая для проекта компрессионное формование или литьё под давлением, важно понимать различия в стоимости оснастки и производства. Следующая информация поможет лучше разобраться в этих процессах с точки зрения затрат.
Затраты на наполнение
Компрессионное формование: стоимость оснастки обычно ниже, чем при литье под давлением. Такие формы проще обслуживать, и они служат дольше. Поэтому компрессионное формование может быть экономичным производственным решением, особенно для небольших партий и деталей простой конструкции.
Литьё под давлением: стоимость оснастки может быть выше из-за сложности пресс-форм, для которых часто требуются несколько компонентов и системы охлаждения. Однако в долгосрочной перспективе первоначальные вложения в качественную оснастку для литья под давлением могут окупиться, особенно если вы планируете крупные производственные партии или хотите изготавливать более сложные детали.
Процесс и издержки производства
Компрессионное формование: предварительно нагретые материалы помещают в полость пресс-формы, затем ее закрывают и подвергают нагреву и давлению. Из-за высокой трудоемкости этого метода стоимость одной детали может быть выше, особенно при небольших объемах производства.
Литье под давлением: в этом процессе расплавленный материал впрыскивают в полость пресс-формы под высоким давлением. По сравнению с компрессионным формованием этот метод обеспечивает более высокую скорость производства, что может снизить стоимость детали при крупных партиях. Автоматизация литья под давлением также может повысить стабильность и качество готовых изделий.
Подводя итог:
| Компрессионное формование | Литьё под давлением | |
| Затраты на наполнение | Ниже, легче поддерживать | Высшее, более сложное |
| обрабатывающая промышленность | Трудоемкие, медленные | Автоматизированная, быстрее |
| Эффективность с точки зрения затрат | Меньшее производство | Крупные производственные пробеги |
| Нечетные части | Не идеально для сложных частей | Пригодно для сложных частей |
Заявки и факторы пригодности
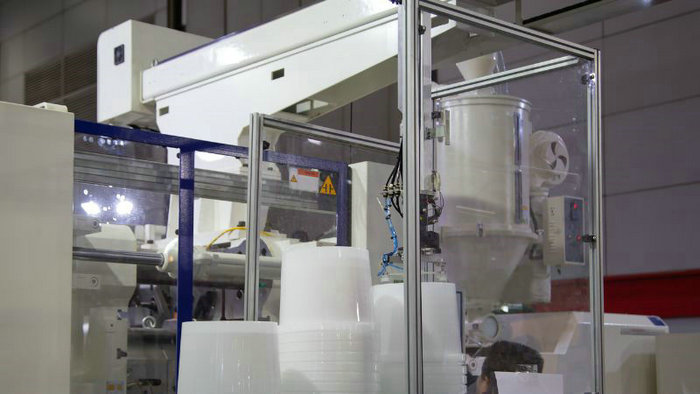
Применение компрессионной формации включает автомобильные, промышленные и потребительские товары, это популярный выбор для изготовления прокладк, пломб и других компонентов резины.
Литьём под давлением также производят автомобильную продукцию. Этот метод позволяет изготавливать сложные высокоточные детали для таких отраслей, как медицина.
Вот резюме:
| Процесс смолирования | Случаи использования |
| Компрессионное формование | — Автомобиль: прокладки, пломбы, резиновые компоненты — Медицинское обслуживание: компоненты силикона из-за биосовместимостью — Промышленность: крупные, долговечные детали для тяжелого оборудования |
| Литьё под давлением | — Автомобиль: пластмассовые элементы внутренней, внешней, части двигателя, соединители Медицинское обслуживание: высокоточные медицинские приборы, расходные материалы, диагностическое оборудование — Потребительская продукция: игрушки, пищевые контейнеры — высокая скорость и эффективность производства |
Прочность и износоустойчивость компрессионной смолы и впрыскивания
При сравнении компрессионного формования и литья под давлением важно учитывать прочность и долговечность производимых деталей. Оба процесса позволяют получать прочные материалы, однако на общую прочность влияют определенные факторы.
Вот быстрая сравнительная оценка обоих процессов относительно прочности и прочности:
| Компрессионное формование | Литьё под давлением | |
| Материальный выбор | Уретан из композитных материалов | Пластмассы, металлы |
| Прочность и износоустойчивость | Гневные, сильные части | Зависящие от материалов |
| Сложные формы | Ограниченные варианты | Более гибкий подход |
Часто задаваемые вопросы
В чём заключаются основные различия между компрессионным формованием и литьём под давлением?
При компрессионном формовании заранее отмеренное количество материала помещают в полость пресс-формы, которую затем закрывают и сжимают под воздействием тепла и давления, придавая материалу требуемую форму. При литье под давлением нагретый сжиженный материал, обычно пластик, впрыскивают в полость пресс-формы для изготовления компонентов и деталей. Литье под давлением обычно более автоматизировано и лучше подходит для сложных деталей, тогда как компрессионное формование часто используют для более простых геометрических форм, и оно может требовать большего участия человека.
Как соотносятся затраты на компрессионное формование и литьё под давлением?
Стоимость компрессионного формования и литья под давлением зависит от конкретных требований проекта. Компрессионное формование обычно обходится дешевле при изготовлении простых компонентов, особенно с учетом первоначальных затрат на оснастку и оборудование. Однако более высокая автоматизация и эффективность литья под давлением могут снизить затраты при крупносерийном производстве и изготовлении сложных компонентов.
Какие материалы подходят для компрессионного формования и литья под давлением?
Оба процесса подходят для различных материалов, включая термопласты, термореактивные пластики и эластомеры. Литье под давлением преимущественно используют для термопластов, а компрессионное формование — для термореактивных пластиков и резины. Выбирайте процесс формования с учетом конкретных свойств материала и требований к его применению.
В каких отраслях чаще всего применяют компрессионное формование и литьё под давлением?
Компрессионное формование и литье под давлением применяются во многих отраслях, включая автомобилестроение, аэрокосмическую и медицинскую промышленность, электронику и производство потребительских товаров. Литье под давлением часто выбирают для изготовления сложных компонентов электроники и медицинских устройств. Компрессионное формование обычно используют для производства резиновых компонентов, таких как прокладки и уплотнения, а также крупных панелей для автомобильной и аэрокосмической отраслей.
Каковы основные преимущества литья под давлением перед компрессионным формованием?
Литьё под давлением имеет ряд преимуществ перед компрессионным формованием. К ним относятся более высокий уровень автоматизации, снижающий затраты на рабочую силу и потребность в постоянном надзоре; повышенная точность и повторяемость при изготовлении сложных компонентов; а также более высокая производительность благодаря сокращению длительности циклов. Поэтому для крупносерийного производства и деталей сложной конструкции обычно предпочитают литьё под давлением.
Чем различаются длительность циклов и производительность при компрессионном формовании и литье под давлением?
По сравнению с компрессионным формованием литье под давлением обычно обеспечивает более короткие циклы и более высокую производительность. Это связано с большей автоматизацией процесса, позволяющей быстрее впрыскивать материал, охлаждать его и доводить до затвердевания. При компрессионном формовании материал сначала помещают в пресс-форму, затем сжимают и нагревают, после чего охлаждают перед извлечением. Поэтому более длительный цикл компрессионного формования может снижать общую производительность.







