
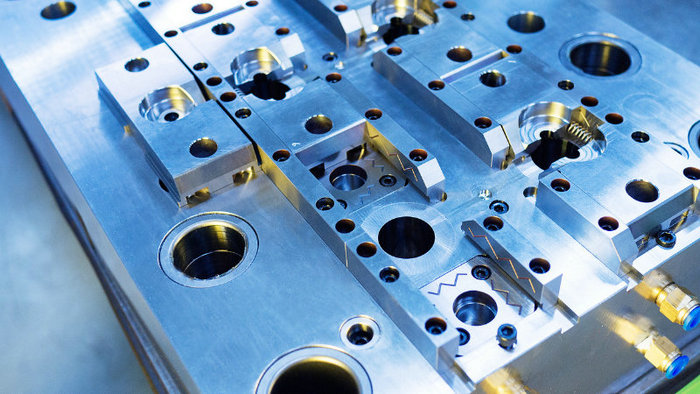
Introduction au moulage par injection de plastique transparent
Pour fabriquer des pièces en plastique transparent offrant une grande clarté optique, le moulage par injection est un procédé de fabrication éprouvé. Extrêmement polyvalent, il est utilisé dans de nombreux secteurs, de l’automobile aux biens de consommation. Il permet de façonner le plastique pour obtenir des composants transparents et durables, tels que des lentilles et des luminaires.
Matériaux utilisés pour le moulage de plastique transparent
Pour vos projets de moulage de plastique transparent, le choix des matériaux influe fortement sur les propriétés du produit fini, notamment sa transparence, sa résistance et sa tenue aux UV et aux produits chimiques.
Propriétés de l’acrylique (PMMA)
L’acrylique, également appelé PMMA (polyméthacrylate de méthyle), est un plastique apprécié pour le moulage par injection en raison de son excellente transmission optique de la lumière et de sa résistance aux UV. Cette résine non toxique est relativement fragile, mais elle peut être polie pour conserver une finition transparente.
Avantages du polycarbonate (PC)
Le polycarbonate (PC) offre une remarquable résistance aux chocs, ce qui en fait un matériau idéal pour le moulage par injection de produits tels que les lunettes de protection et les écrans thermiques. Il allie résistance et transparence, ce qui le rend adapté à de nombreuses applications.
Polyéthylène (PEHD) et utilisations
Le polyéthylène haute densité (PEHD) est un thermoplastique résistant, utilisé pour les produits qui nécessitent une structure durable mais relativement souple, comme les bouteilles et les contenants. Il est également non toxique, et convient donc aux applications alimentaires.
Autres résines transparentes
Outre les matériaux principaux mentionnés, d’autres résines, comme le PET et le PEI, offrent une bonne transparence. Le PET est souvent utilisé pour les bouteilles de boissons et les emballages, tandis que le PEI résiste aux températures élevées et est souvent utilisé pour les composants de moteurs d’aéronefs.
Thermoplastiques et plastiques techniques
Les thermoplastiques, comme l’acrylique et le PEHD, sont couramment utilisés en moulage par injection pour leur facilité de transformation et leur polyvalence. Les plastiques techniques, comme le polycarbonate, offrent des propriétés avancées, notamment une meilleure résistance aux chocs, adaptées aux applications plus exigeantes.
Additifs et modificateurs
Pour améliorer certaines propriétés des plastiques transparents, il est possible d’incorporer des additifs et des modificateurs, tels que des stabilisants anti-UV et des colorants. Ces substances peuvent améliorer la résistance aux UV de la résine, modifier sa souplesse et ajouter différentes couleurs tout en préservant sa transparence.
Voici un récapitulatif :
| Matériau | Propriétés principales | Applications typiques |
| Acrylique (PMMA) | Excellente clarté optique, résistance aux UV, grande résistance | Lentilles, luminaires, pièces transparentes |
| Polycarbonate (PC) | Grande résistance aux chocs, bonne clarté optique | Lunettes de protection, pièces automobiles, écrans thermiques |
| Polyéthylène (PEHD) | Résistant et souple, excellente résistance chimique | Bouteilles, contenants alimentaires |
| PET | Bonne transparence, grande résistance, barrière contre l’humidité | Emballages, bouteilles de boissons |
| Polyétherimide (PEI) | Résiste aux hautes températures, bonne transparence, résistance chimique | Composants de moteur, applications aérospatiales |
| Thermoplastiques | Faciles à transformer, polyvalents | Moulage par injection à usage général |
| Plastiques techniques | Propriétés avancées, comme la résistance aux chocs ou à la chaleur | Applications exigeantes, par exemple dans l’automobile |
Conception et ingénierie de pièces en plastique transparent
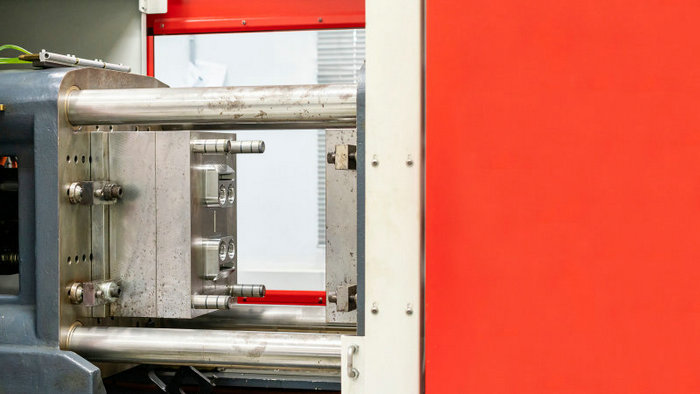
Lors de la conception de pièces transparentes, l’obtention d’une clarté et d’une transparence élevées est primordiale. Les propriétés du matériau et les considérations structurelles jouent un rôle essentiel dans la transparence optique et la durabilité du produit fini.
Garantir une clarté optimale
Pour obtenir une clarté optique et une transmission lumineuse optimales dans vos pièces moulées transparentes, le choix du matériau est essentiel. Privilégiez des matériaux naturellement transparents, comme l’acrylique et le polycarbonate, qui offrent une transparence maximale et un faible voile. L’épaisseur des parois doit être soigneusement maîtrisée afin d’éviter des défauts tels que les retassures, qui nuisent à la clarté. Maintenez une épaisseur uniforme pour préserver les propriétés optiques et éviter les irrégularités de surface susceptibles de déformer l’image.
Prise en compte des propriétés des matériaux
Le choix du matériau approprié implique également de tenir compte de la manière dont le plastique interagira avec son environnement. Soyez attentif aux risques d’exposition aux produits chimiques : les pièces transparentes sont souvent utilisées lorsque la visibilité de leur contenu est essentielle, et des substances telles que l’humidité, les solvants et les acides, ainsi que d’autres matières corrosives, peuvent entrer en contact avec le plastique. Par exemple, l’acrylique est plus cassant, mais offre une excellente transparence, tandis que le polycarbonate est plus résistant, mais peut absorber l’humidité, ce qui risque d’affecter sa stabilité dimensionnelle.
Considérations structurelles
Vos pièces en plastique transparent doivent résister aux contraintes liées à leur application. Pour garantir leur stabilité dimensionnelle et éviter la fissuration sous contrainte, concevez-les en tenant compte des charges potentielles et des conditions environnementales. Vous devez notamment prendre en considération les nervures de renfort, en évitant les sections trop épaisses qui refroidissent de façon inégale et génèrent des contraintes internes.
Esthétique et finition
Enfin, l’aspect esthétique de votre pièce en plastique transparent dépend de sa finition de surface. Vous pouvez opter pour un polissage très brillant ou une finition mate plus discrète. Dans tous les cas, une finition lisse et homogène est essentielle pour préserver l’esthétique et la résistance aux rayures. N’oubliez pas que les imperfections de surface sont plus visibles sur les plastiques transparents : le polissage ou la texturation doit donc être réalisé avec soin pour obtenir une finition de qualité esthétique.
Procédé et équipements de fabrication
Pour obtenir une surface de produit lisse, il faut accorder une attention minutieuse aux matières premières, aux équipements, au moule et même à la conception du produit tout au long du processus de moulage par injection. Des exigences strictes, parfois spécifiques, sont souvent appliquées. Les plastiques transparents, qui présentent généralement un point de fusion élevé et une faible fluidité, nécessitent souvent un réglage précis des paramètres du procédé. Il faut notamment ajuster la température du moule, la pression et la vitesse d’injection afin d’assurer un remplissage complet de l’empreinte. Ces réglages contribuent également à prévenir les déformations ou les fissures du produit susceptibles de résulter de contraintes internes.
Cette section présente en détail les procédures d’injection et les presses spécialisées de moulage par injection indispensables à la fabrication de composants transparents moulés par injection.
Équipements de moulage par injection
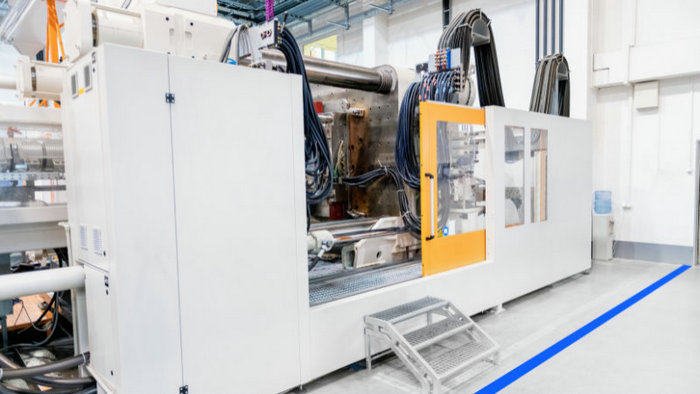
Le choix des équipements de moulage par injection adaptés est essentiel pour fabriquer des pièces en plastique transparent de haute qualité. Il vous faut une machine capable de traiter le matériau plastique utilisé, comme l’acrylique, apprécié pour sa stabilité dimensionnelle et sa résistance aux rayures. La machine doit permettre de contrôler précisément la vitesse et la pression d’injection afin d’obtenir une finition transparente. L’usinage CNC est couramment utilisé pour réaliser des moules complexes, car il offre la souplesse de conception et la précision nécessaires à une production de haute qualité.
Procédé de moulage par injection
1. Préparation des matières :
Les granulés ou la résine de plastique transparent, préparés selon la formulation requise, sont séchés afin d’éliminer l’humidité et d’éviter les défauts sur la pièce finale.
- Les granulés de plastique transparent sont acheminés depuis des sécheurs qui éliminent l’humidité absorbée pendant le stockage.
- Les sécheurs utilisent de la chaleur et un dessiccant pour réduire le taux d’humidité à moins de 0.1%.
- Un séchage adéquat est indispensable pour éviter la formation de petites bulles et de fissures : l’humidité emprisonnée se vaporise lors de la fusion et du moulage.
2. Unité d’injection :
Le plastique séché est introduit dans l’unité d’injection, un grand fourreau équipé d’une vis rotative. Des éléments chauffants portent le plastique à son point de fusion.
- Les granulés de plastique pénètrent dans l’unité d’injection, composée d’un fourreau chauffé et d’une vis d’Archimède.
- Le fourreau comporte des zones de chauffe contrôlées individuellement, qui élèvent progressivement la température du plastique.
- En tournant, la vis fait avancer le plastique tout en le faisant fondre et en le mélangeant grâce aux forces de cisaillement et à la chaleur transmise.
- À ce stade, les additifs tels que les stabilisants UV et les lubrifiants sont soigneusement dispersés afin d’obtenir des propriétés homogènes.
3. Fusion et mélange :
Pendant la rotation de la vis, le plastique fond et se mélange de manière homogène. Les éventuels additifs sont soigneusement dispersés pour garantir des propriétés uniformes.
4. Fermeture du moule :
Les deux parties du moule usinées avec précision sont rapprochées et serrées fermement afin d’empêcher toute fuite de plastique fondu. Les moules à empreintes multiples peuvent produire plusieurs pièces simultanément.
- Le moule, fabriqué en acier pour sa conductivité thermique, se compose de deux parties, supérieure et inférieure, portant les formes de la pièce.
- Les unités de fermeture exercent une force de plusieurs tonnes pour maintenir les deux parties du moule fermement assemblées ; elles sont scellées le long du plan de joint.
- Les moules à empreintes multiples comportent plusieurs jeux d’empreintes permettant de produire plusieurs pièces en même temps.
5. Injection :
Sous haute pression, le plastique fondu est injecté dans les empreintes du moule par un système de carotte et de canaux. L’air est évacué pour éviter la formation de bulles.
- Lorsque le plastique est entièrement fondu et homogène, il est injecté sous haute pression, entre 500-1500 psi.
- Il s’écoule à travers des canaux d’injection étroits, appelés canaux d’alimentation et carottes, jusqu’à chaque empreinte du moule.
- L’air emprisonné est évacué par des évents spécifiques afin d’éviter la formation de bulles dans les pièces.
6. Refroidissement :
Des fluides caloporteurs circulent dans les canaux de refroidissement du moule afin de solidifier le plastique à l’intérieur de celui-ci.
- L’eau ou le glycol circule dans les conduites de refroidissement à l’intérieur du moule afin d’extraire rapidement la chaleur du plastique.
- Les temps de refroidissement habituels sont de 10-60 secondes, selon le matériau et l’épaisseur de la pièce.
- Un refroidissement adéquat assure la solidification du plastique avec une structure moléculaire homogène.
7. Éjection :
Une fois le plastique solidifié, le moule s’ouvre et les broches d’éjection poussent la pièce terminée vers l’extérieur. L’excédent de plastique reste attaché aux carottes et aux canaux d’alimentation.
- Lorsque le plastique est entièrement solidifié, mais encore chaud et rigide, le moule s’ouvre et les broches d’éjection expulsent les pièces.
- L’excédent de plastique reste attaché aux carottes et aux canaux d’alimentation à l’extérieur du moule.
8. Ébarbage :
À un poste distinct, les carottes et les canaux d’alimentation sont coupés ou détachés des pièces pour leur donner leur forme finale.
- Les pièces sont transférées vers un poste d’ébarbage automatique.
- Les vestiges de carotte et de canal d’alimentation sont coupés ou détachés des pièces.
- Cette opération confère aux pièces leurs dimensions et surfaces finales.
9. Contrôle qualité :
Avant l’emballage, les pièces font l’objet de contrôles visuels et mécaniques afin de vérifier leur précision dimensionnelle et l’absence de défauts.
- Les dimensions des pièces sont mesurées et leur état visuel est inspecté afin de détecter d’éventuels défauts.
- Les essais peuvent inclure des tests de traction ou de résistance aux chocs sur des pièces échantillons.
- Seules les pièces conformes sont emballées pour l’expédition.
Défis du moulage des plastiques transparents
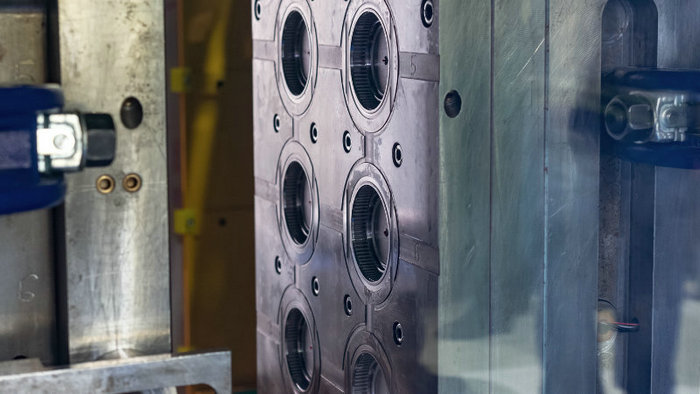
Le moulage par injection de plastiques transparents présente plusieurs défis importants. De l’uniformité de l’épaisseur à la gestion des réactions chimiques, chaque étape exige de la précision afin de préserver l’esthétique et la fonctionnalité de vos pièces transparentes.
1. Maintien de la régularité du produit
Garantir la stabilité dimensionnelle est essentiel ; toutefois, les retassures dans les sections épaisses peuvent nuire à la régularité. Pour obtenir une épaisseur de paroi uniforme et préserver la transparence, les mouleurs doivent équilibrer avec soin les temps de remplissage et les vitesses de refroidissement. En outre, les taux de dilatation thermique peuvent varier et modifier les dimensions et les propriétés de vos pièces transparentes.
2. Maîtrise
La maîtrise de la température est essentielle pour le moulage des plastiques transparents. Des températures extrêmes peuvent provoquer des contraintes qui réduisent la transparence. Une gestion précise de la température du moule pendant la transformation évite les défauts tels que le voile ou la décoloration, et garantit la transparence de vos pièces.
3. Gestion du retrait et du gauchissement
Lors du refroidissement des pièces moulées, un retrait ou un gauchissement peut se produire et compromettre leur intégrité et leur transparence. Des ajustements du processus de refroidissement et de la conception du moule contribuent à atténuer ces problèmes et à préserver exactement les formes souhaitées.
4. Compatibilité chimique
Choisissez des matériaux capables de résister à l’exposition à divers produits chimiques, notamment aux acides, aux matières corrosives et aux solvants, sans perdre leur transparence. La résistance chimique permet aux plastiques transparents de conserver leur apparence et leur structure au contact de ces substances.
5. Résistance aux chocs et aux contraintes
Les plastiques transparents peuvent parfois être plus cassants et donc se fissurer sous l’effet d’un choc ou d’une contrainte. Le choix de matériaux à haute résistance aux chocs et l’ajustement du moulage par injection pour accroître la résistance peuvent prévenir ces défaillances et améliorer la durabilité de vos produits en plastique transparent.
Considérations environnementales
Dans le domaine du moulage par injection de plastiques transparents, il est essentiel de prêter attention aux facteurs environnementaux. Cela implique non seulement d’utiliser des matériaux écologiques, mais aussi de respecter les normes de sécurité et la réglementation, de réduire les déchets et d’envisager des solutions biodégradables.
- Recyclage et bioplastiques : Les plastiques biodégradables et recyclés sont au cœur des pratiques durables dans votre secteur. Envisagez d’utiliser des polymères biodégradables, comme le PLA, pour vos projets : ils contribuent à réduire leur empreinte environnementale. La mise en place de programmes de recyclage des plastiques post-industriels et post-consommation peut également favoriser la durabilité.
- Réduction des déchets de fabrication : La réduction des déchets en fabrication est bénéfique pour l’environnement et peut aussi diminuer vos coûts. Optimisez vos processus de production pour économiser les matières premières et l’énergie. Les technologies favorisant les systèmes de fabrication en boucle fermée permettent de récupérer et de réutiliser les déchets, contribuant ainsi à une fabrication durable.
- Conformité réglementaire et sécurité : Le respect des réglementations est impératif. Les procédés de fabrication doivent respecter les normes environnementales, sanitaires et de sécurité. Prenez connaissance des directives des organismes de réglementation et appliquez-les afin de garantir des produits non toxiques, sûrs et durables.
Foire aux questions
Comment se déroule le moulage par injection de pièces en plastique transparent ?
Le moulage par injection de pièces en plastique transparent exige une conception précise de l’outillage et une préparation soignée des matières premières. Une planification détaillée est essentielle pour garantir la transparence et la qualité du produit final.
Quels sont les meilleurs matériaux pour fabriquer des objets en plastique transparent ?
Le polycarbonate et l’acrylique sont très appréciés pour leur transparence et leur résistance. Chacun présente des avantages différents : l’acrylique résiste aux rayures, tandis que le polycarbonate résiste aux chocs.
Comment préserver la transparence et éviter le voile dans le moulage par injection du plastique ?
Pour préserver la transparence et éviter le voile, utilisez des résines de haute qualité et maîtrisez correctement le procédé de moulage. L’entretien régulier des équipements et une préparation minutieuse des matières contribuent à réduire les défauts.
Quels défis pose le moulage par injection des plastiques rigides transparents ?
L’un des principaux défis consiste à éviter les défauts, comme les bulles ou les stries, qui sont particulièrement visibles sur les plastiques transparents. Il est essentiel de maîtriser l’environnement de moulage et les paramètres du procédé pour résoudre ces problèmes.
Comment ajouter des filetages à des composants en plastique moulés par injection ?
Les filetages peuvent être moulés directement dans les pièces ou usinés après le moulage. Les filetages moulés exigent une conception soignée et une ingénierie de précision afin d’en garantir l’intégrité et le bon fonctionnement.
Quels facteurs influent sur la résistance et la durabilité des plastiques transparents moulés par injection ?
Le choix du matériau, la conception de la pièce et les conditions de moulage jouent tous un rôle. La présence d’impuretés, les concentrations de contraintes et des paramètres de transformation inadaptés peuvent compromettre la résistance et la durabilité de la pièce finie.







