
Einführung in den Spritzguss transparenter Kunststoffe
Wenn Sie transparente Kunststoffteile mit hoher Klarheit herstellen möchten, ist der Spritzguss transparenter Kunststoffe ein bewährtes Fertigungsverfahren. Es ist äußerst vielseitig und kommt in zahlreichen Branchen zum Einsatz – von der Automobilindustrie bis zu Konsumgütern. Beim Spritzguss wird Kunststoff zu langlebigen, klaren Komponenten wie Linsen und Leuchten geformt.
Materialien für das Formen transparenter Kunststoffe
Bei der Auswahl eines transparenten Kunststoffs für Ihr Projekt beeinflussen die Materialeigenschaften des Endprodukts maßgeblich – etwa Klarheit, Festigkeit und Beständigkeit gegen UV-Strahlung und Chemikalien.
Eigenschaften von Acryl (PMMA)
Acryl, auch bekannt als PMMA (Polymethylmethacrylat), ist aufgrund seiner hervorragenden optischen Lichtdurchlässigkeit und UV-Beständigkeit. Es ist ein ungiftiges Harz, das etwas spröde ist, sich aber polieren lässt, um seine klare Oberfläche zu erhalten.
Vorteile von Polycarbonat (PC)
Polycarbonat (PC) weist eine bemerkenswerte Schlagzähigkeit auf und eignet sich deshalb als Spritzgussmaterial für Produkte wie Schutzbrillen und Hitzeschilde. Seine Stärke liegt darin, dass es die Transparenz nicht beeinträchtigt und für unterschiedliche Anwendungen eine hohe Klarheit bietet.
Polyethylen (HDPE) und seine Anwendungen
Hochdichtes Polyethylen (HDPE) ist ein thermoplastischer Werkstoff, der für seine Festigkeit bekannt ist und in Produkten verwendet wird, die eine robuste, aber etwas flexible Struktur erfordern, etwa Flaschen und Behälter. Es ist außerdem ungiftig und deshalb sicher für Anwendungen mit Lebensmittelkontakt.
Weitere transparente Kunstharze
Neben den genannten Hauptmaterialien bieten auch andere Harze wie PET und PEI Transparenz. Während PET häufig in Getränkeflaschen und Verpackungen verwendet wird, PEI sich für Hochtemperaturanwendungen eignet und oft in Triebwerkskomponenten der Luft- und Raumfahrt zum Einsatz kommt.
Thermoplaste und technische Kunststoffe
Thermoplaste wie Acryl und HDPE werden aufgrund ihrer einfachen Verarbeitung und Vielseitigkeit häufig im Spritzguss verwendet. Dagegen bieten technische Kunststoffe wie Polycarbonat verbesserte Eigenschaften wie höhere Schlagfestigkeit für anspruchsvollere Anwendungen.
Additive und Modifikatoren
Um bestimmte Eigenschaften transparenter Kunststoffe zu verbessern, können Additive und Modifikatoren wie UV-Stabilisatoren und Farbmittel beigemischt werden. Diese Stoffe können die UV-Beständigkeit des Harzes verbessern, seine Flexibilität verändern und verschiedene Farben ermöglichen, ohne die Transparenz zu beeinträchtigen.
Hier die Zusammenfassung:
| Werkstoff | Wichtige Eigenschaften | Typische Anwendungen |
| Acryl (PMMA) | Ausgezeichnete optische Klarheit, UV-Beständigkeit und hohe Festigkeit | Linsen, Leuchten, transparente Bauteile |
| Polycarbonat (PC) | Hohe Schlagzähigkeit und gute optische Klarheit | Schutzbrillen, Automobilteile, Hitzeschilde |
| Polyethylen (HDPE) | Zäh und dennoch flexibel, mit ausgezeichneter Chemikalienbeständigkeit | Flaschen, Lebensmittelbehälter |
| PET | Gute Transparenz, hohe Festigkeit, Feuchtigkeitsbarriere | Verpackungen, Getränkeflaschen |
| Polyetherimid (PEI) | Hitzebeständig, transparent und chemikalienbeständig | Motorteile, Anwendungen in der Luft- und Raumfahrt |
| Thermoplaste | Einfach zu verarbeiten und vielseitig | Allgemeiner Spritzguss |
| Konstruktionskunststoffe | Erweiterte Eigenschaften wie Schlagzähigkeit oder Hitzebeständigkeit | Anspruchsvolle Anwendungen, etwa im Automobilbereich |
Konstruktion und Entwicklung transparenter Kunststoffteile
Bei der Konstruktion transparenter Bauteile steht eine hohe Klarheit und Transparenz im Vordergrund. Die Berücksichtigung der Materialeigenschaften und der konstruktiven Aspekte spielt eine entscheidende Rolle für die optische Klarheit und Haltbarkeit des fertigen Produkts.
Optimale Klarheit sicherstellen
Für maximale optische Klarheit und Lichtdurchlässigkeit Ihrer transparenten Formteile ist die Materialauswahl entscheidend. Wählen Sie möglichst von Natur aus klare Materialien wie Acryl und Polycarbonat, die eine größtmögliche Transparenz und minimale Trübung ermöglichen. Faktoren wie die Wandstärke müssen sorgfältig kontrolliert werden, damit keine Fehler wie Einfallstellen entstehen, die die Klarheit beeinträchtigen. Halten Sie die Wandstärke gleichmäßig, um die besten optischen Eigenschaften zu erhalten und unebene Oberflächen zu vermeiden, die Verzerrungen verursachen können.
Materialeigenschaften berücksichtigen
Bei der Auswahl des richtigen Materials müssen Sie auch berücksichtigen, wie der Kunststoff mit seiner Umgebung interagiert. Bedenken Sie eine mögliche Chemikalienbelastung: Transparente Bauteile werden häufig dort eingesetzt, wo der Inhalt gut sichtbar sein muss, und Stoffe wie Feuchtigkeit, Lösungsmittel, Säuren und andere korrosive Stoffe können mit dem Kunststoff in Kontakt kommen. Zum Beispiel ist Acryl spröder, bietet jedoch eine ausgezeichnete Klarheit, während Polycarbonat langlebiger ist, aber Feuchtigkeit aufnehmen kann, was die Maßhaltigkeit beeinträchtigen könnte.
Konstruktive Aspekte
Ihre transparenten Kunststoffteile müssen den Anforderungen ihres Einsatzbereichs standhalten. Um Maßhaltigkeit sicherzustellen und Spannungsrisse zu vermeiden, müssen Sie mögliche Belastungen und Umgebungsbedingungen bei der Konstruktion berücksichtigen. Dazu gehören Faktoren wie Verstärkungsrippen. Vermeiden Sie dabei dicke Bereiche, die ungleichmäßig abkühlen und dadurch innere Spannungen verursachen.
Ästhetik und Oberflächenfinish
Schließlich wird die ästhetische Wirkung Ihres transparenten Kunststoffteils auch durch das Oberflächenfinish bestimmt. Möglich ist beispielsweise eine Hochglanz- politur oder ein dezentes mattes Finish. In jedem Fall ist eine glatte, gleichmäßige Oberfläche wichtig für die Optik und Kratzfestigkeit. Denken Sie daran, dass Oberflächenfehler bei transparenten Kunststoffen stärker auffallen. Sorgfalt beim Polieren oder Strukturieren ist daher entscheidend für ein optisches Finish in Sichtqualität.
Fertigungsverfahren und Maschinen
Für eine glatte Produktoberfläche müssen Rohmaterialien, Anlagen, Spritzgussform und Produktdesign während des gesamten Spritzgießprozesses sorgfältig aufeinander abgestimmt werden. Häufig gelten strenge, mitunter spezielle Anforderungen. Transparente Kunststoffe haben typischerweise einen hohen Schmelzpunkt und eine geringe Fließfähigkeit. Daher müssen Prozessparameter oft fein angepasst werden. Dazu gehören Änderungen der Formtemperatur, des Einspritzdrucks und der Einspritzgeschwindigkeit, damit die Spritzgussform vollständig gefüllt wird. Diese Anpassungen helfen außerdem, Produktverformungen und Risse infolge innerer Spannungen zu vermeiden.
Dieser Abschnitt bietet einen detaillierten Einblick in die Spritzgießverfahren und speziellen Spritzgießmaschinen, die für die Herstellung transparenter Spritzgussteile entscheidend sind.
Spritzgießanlagen
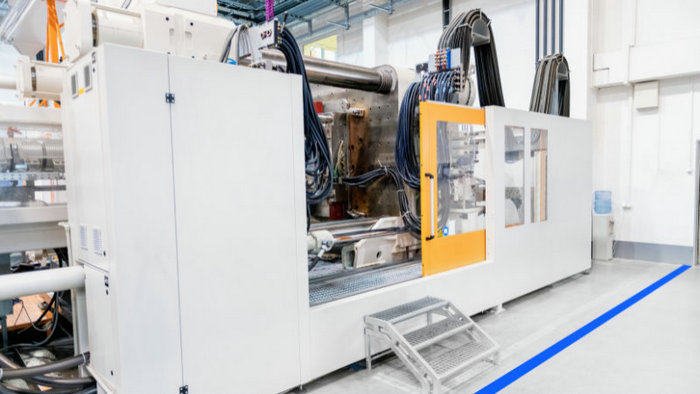
Die Wahl der richtigen Spritzgießanlage ist entscheidend für die Herstellung hochwertiger transparenter Kunststoffteile. Die Maschine muss für den verwendeten Kunststoff, beispielsweise Acryl, geeignet sein und Maßhaltigkeit sowie Kratzfestigkeit gewährleisten. Außerdem muss sie Einspritzgeschwindigkeit und -druck präzise steuern können, damit eine klare Oberfläche entsteht. Bei der Herstellung komplexer Spritzgussformen kommt häufig CNC-Bearbeitung zum Einsatz, da sie die erforderliche Flexibilität und Präzision für hochwertige Ergebnisse bietet.
Spritzgussprozess
1. Materialvorbereitung:
Transparente Kunststoffgranulate oder Harze in der erforderlichen Zusammensetzung werden getrocknet, um Feuchtigkeit zu entfernen. So lassen sich Fehler im fertigen Bauteil vermeiden.
- Transparente Kunststoffgranulate werden aus Trocknern zugeführt, die während der Lagerung aufgenommene Feuchtigkeit entfernen.
- Trockner senken mithilfe von Wärme und Trockenmittel den Feuchtigkeitsgehalt auf unter 0,1 %.
- Eine gründliche Trocknung ist entscheidend, damit eingeschlossene Feuchtigkeit beim Schmelzen und Formen nicht verdampft und kleine Blasen oder Risse verursacht.
2. Einspritzeinheit:
Der getrocknete Kunststoff wird der Einspritzeinheit zugeführt – einem großen Zylinder mit einer rotierenden Schnecke. Heizelemente erwärmen den Kunststoff bis zu seinem Schmelzpunkt.
- Kunststoffgranulat gelangt in die Einspritzeinheit, die aus einem beheizten Zylinder und einer archimedischen Schnecke besteht.
- Der Zylinder ist in einzeln steuerbare Heizzonen unterteilt, die den Kunststoff schrittweise erwärmen.
- Während sich die Schnecke dreht, fördert sie den Kunststoff nach vorn und schmilzt und mischt ihn durch Scherkräfte und Wärmeleitung.
- Zusätze wie UV-Stabilisatoren und Schmiermittel werden in dieser Phase gründlich verteilt, damit gleichmäßige Eigenschaften entstehen.
3. Schmelzen und Mischen:
Beim Drehen der Schnecke schmilzt und mischt sich der Kunststoff gleichmäßig. Etwaige Zusätze werden gründlich verteilt, damit gleichmäßige Eigenschaften erzielt werden.
4. Schließen der Spritzgussform:
Die präzisionsgefertigten Formhälften werden zusammengeführt und fest eingespannt, damit kein geschmolzener Kunststoff austritt. Mehrfachformen können mehrere Teile gleichzeitig herstellen.
- Die aus Gründen der Wärmeleitfähigkeit aus Stahl gefertigte Spritzgussform besteht aus Ober- und Unterteil mit den jeweiligen Bauteilkonturen.
- Die Schließeinheit übt eine Kraft von mehreren Tonnen aus, um die Formhälften fest zusammenzupressen. Die Trennebene dichtet sie ab.
- Mehrfachformen verfügen über mehrere Kavitätensätze, um mehrere Teile gleichzeitig herzustellen.
5. Einspritzen:
Der geschmolzene Kunststoff wird unter hohem Druck über ein Anguss- und Kanalsystem in die Formkavitäten eingespritzt. Entlüftungen leiten die Luft ab und verhindern Blasen.
- Sobald der Kunststoff vollständig geschmolzen und homogen ist, wird er mit hohem Druck von 500–1500 psi eingespritzt.
- Er fließt durch schmale Einspritzkanäle, die als Verteiler- und Angusskanäle bezeichnet werden, in jede Formkavität.
- Eingeschlossene Luft wird über spezielle Entlüftungen abgeführt, damit keine Blasen in den Teilen entstehen.
6. Abkühlen:
Kühlkanäle in der Spritzgussform führen wärmeübertragende Flüssigkeiten hindurch, damit der Kunststoff in der Form erstarrt.
- In den Kühlleitungen zirkulieren Wasser oder Glykol in der Form, um dem Kunststoff schnell Wärme zu entziehen.
- Typische Kühlzeiten liegen je nach Material und Bauteildicke bei 10–60 Sekunden.
- Durch die richtige Kühlung erstarrt der Kunststoff mit einer gleichmäßigen Molekularstruktur.
7. Entformen:
Nach dem Erstarren öffnet sich die Spritzgussform, und Auswerferstifte drücken das fertige Teil heraus. Überschüssiger Kunststoff hängt noch an Anguss und Verteilerkanälen.
- Sobald die Teile vollständig erstarrt, noch warm, aber bereits steif sind, öffnet sich die Spritzgussform. Auswerferstifte drücken die Teile heraus.
- Außerhalb der Spritzgussform bleibt überschüssiger Kunststoff an Anguss und Verteilerkanälen hängen.
8. Entgraten:
An einer separaten Station werden Anguss und Verteilerkanäle von den Teilen abgeschnitten oder abgebrochen, um die endgültige Form herzustellen.
- Die Teile werden zu einer automatischen Entgratstation transportiert.
- Anguss- und Verteilerreste werden von den Teilen abgeschnitten oder abgebrochen.
- Dadurch erhalten die Teile ihre endgültigen Abmessungen und Oberflächen.
9. Qualitätskontrolle:
Vor dem Verpacken werden die Teile visuell und mechanisch geprüft, um Maßgenauigkeit und Fehlerfreiheit sicherzustellen.
- Die Teile werden auf ihre Abmessungen vermessen und visuell auf Fehler geprüft.
- Die Prüfung kann Zug- oder Schlagversuche an Stichproben umfassen.
- Nur Teile, die den Anforderungen entsprechen, werden für den Versand verpackt.
Herausforderungen beim Formen transparenter Kunststoffe
Beim Spritzgießen transparenter Kunststoffe ist ein einwandfreies Ergebnis mit mehreren erheblichen Herausforderungen verbunden. Von gleichmäßigen Wandstärken bis zum Umgang mit chemischen Reaktionen erfordert jeder Schritt Präzision, damit Optik und Funktionalität der transparenten Teile erhalten bleiben.
1. Gleichbleibende Produktqualität sicherstellen
Das Einhalten Maßhaltigkeit zu erreichen; allerdings können Einfallstellen in dickeren Bereichen die Gleichmäßigkeit beeinträchtigen. Um eine gleichmäßige Wandstärke und hohe Klarheit zu erzielen, müssen Verarbeiter Füllzeiten und Abkühlgeschwindigkeiten sorgfältig aufeinander abstimmen. Außerdem kann die Wärmeausdehnung unterschiedlich ausfallen und dadurch Abmessungen und Eigenschaften der transparenten Teile verändern.
2. Steuerung
Die Temperaturregelung ist beim Formen transparenter Kunststoffe entscheidend. Extreme Temperaturen können Spannungen verursachen, die die Klarheit beeinträchtigen. Eine präzise Regelung der Formtemperatur während der Verarbeitung verhindert Fehler wie Trübungen oder Verfärbungen und sorgt dafür, dass die Teile transparent bleiben.
3. Schrumpfung und Verzug beherrschen
Beim Abkühlen der Formteile können Schrumpfung und und Verzug auftreten und die Integrität sowie Transparenz des Bauteils beeinträchtigen. Anpassungen am Abkühl- Prozess und am Formenkonstruktion helfen, diese Probleme zu verringern und die gewünschten Abmessungen exakt einzuhalten.
4. Chemikalienbeständigkeit
Wählen Sie Materialien, die dem Kontakt mit verschiedenen Chemikalien, darunter Säuren, korrosive Stoffe, und Lösungsmitteln ohne dass Klarheit. Chemikalienbeständigkeit die transparenten Kunststoffe bei Kontakt mit diesen Stoffen ihr Aussehen und ihre Struktur verlieren.
5. Schlag- und Spannungsbeständigkeit
Transparente Kunststoffe können mitunter spröder sein spröde, was zu Rissen bei Stoß- oder Spannungsbelastung führen kann. Die Auswahl von Materialien mit hoher Schlagzähigkeit und eine Anpassung des Spritzgießprozesses zur Erhöhung der Festigkeit können solche Ausfälle verhindern und die Haltbarkeit Ihrer transparenten Kunststoffprodukte verbessern.
Umweltaspekte
Beim Spritzgießen transparenter Kunststoffe müssen Sie Umweltfaktoren berücksichtigen. Dazu gehören nicht nur umweltfreundliche Materialien, sondern auch die Einhaltung von Sicherheits- und Vorschriften, die Verringerung von Abfällen sowie die Prüfung biologisch abbaubarer Optionen.
- Recycling und Biokunststoffe: Biologisch abbaubare und recycelte Kunststoffe stehen im Mittelpunkt nachhaltiger Verfahren in Ihrer Branche. Erwägen Sie für Ihre Projekte biologisch abbaubare Polymere wie PLA, die die Umwelt weniger belasten. Außerdem können Recyclingprogramme für Kunststoffabfälle aus der Produktion und von Verbrauchern zur Nachhaltigkeit beitragen.
- Abfallreduzierung in der Fertigung: Weniger Abfall in der Fertigung ist nicht nur gut für die Umwelt, sondern kann auch Ihre Kosten senken. Optimieren Sie Ihre Produktionsabläufe, um Rohstoffe und Energie einzusparen. Technologien für geschlossene Fertigungskreisläufe können Abfälle auffangen und wiederverwerten – ein wichtiger Schritt hin zu einer nachhaltigen Fertigung.
- Einhaltung von Vorschriften und Sicherheit: Die Einhaltung von Vorschriften ist zwingend erforderlich. Fertigungsprozesse müssen Umwelt-, Gesundheits- und Sicherheitsstandards erfüllen. Informieren Sie sich über die Vorgaben der zuständigen Behörden und halten Sie diese ein, um ungiftiges, sichere, und und nachhaltige Produkte zu gewährleisten.
Häufig gestellte Fragen
Wie werden transparente Kunststoffteile spritzgegossen?
Beim Spritzgießen transparenter Kunststoffteile sind Präzision bei der Werkzeugkonstruktion und eine sorgfältige Vorbereitung der Rohmaterialien erforderlich. Eine detaillierte Planung ist unerlässlich, damit Transparenz und Qualität des Endprodukts sichergestellt sind.
Welche Materialien eignen sich am besten für transparente Kunststoffprodukte?
Polycarbonat und Acryl sind aufgrund ihrer Transparenz und Festigkeit beliebte Optionen. Beide Materialien bieten unterschiedliche Vorteile: Acryl ist beispielsweise kratzfest, Polycarbonat dagegen schlagfest.
Wie lassen sich beim Kunststoffspritzguss Transparenz sicherstellen und Trübungen vermeiden?
Verwenden Sie hochwertige Harze und steuern Sie den Spritzgießprozess sorgfältig, um Transparenz zu gewährleisten und Trübungen zu vermeiden. Regelmäßige Anlagenwartung und eine gründliche Materialvorbereitung helfen, Fehler zu reduzieren.
Welche Herausforderungen gibt es beim Spritzgießen transparenter Hartkunststoffe?
Eine wesentliche Herausforderung besteht darin, Fehler wie Blasen oder Schlieren zu vermeiden, die bei transparenten Kunststoffen besonders sichtbar sind. Eine kontrollierte Fertigungsumgebung und präzise Prozessparameter sind entscheidend, um diese Probleme zu beheben.
Wie lassen sich Gewinde in spritzgegossene Kunststoffteile einbringen?
Gewinde können direkt an die Teile angeformt oder nach dem Spritzgießen spanend bearbeitet werden. Angeformte Gewinde erfordern eine sorgfältige Konstruktion und präzise Auslegung, damit ihre Festigkeit und Funktion gewährleistet sind.
Welche Faktoren beeinflussen Festigkeit und Haltbarkeit transparenter Kunststoffe beim Spritzgießen?
Materialauswahl, Bauteilkonstruktion und Spritzgießbedingungen spielen dabei eine Rolle. Verunreinigungen, Spannungsspitzen und ungeeignete Prozessparameter können Festigkeit und Haltbarkeit des fertigen Teils beeinträchtigen.






