
Úvod do vstrekovania priehľadných plastov
Ak chcete vyrábať priehľadné plastové diely s vysokou čírosťou, pravdepodobne sa stretnete s osvedčeným výrobným procesom, ktorým je vstrekovanie priehľadných plastov. Táto metóda je mimoriadne všestranná a používa sa v rôznych odvetviach, od automobilového priemyslu až po spotrebný tovar. Podstatou vstrekovania je schopnosť tvarovať plast na odolné a priehľadné komponenty, napríklad šošovky a svietidlá.
Materiály používané pri lisovaní priehľadných plastov
Pri výbere materiálu na lisovanie priehľadných plastov pre vaše projekty treba počítať s tým, že výrazne ovplyvní vlastnosti hotového výrobku, napríklad čírosť, pevnosť a odolnosť voči UV žiareniu a chemikáliám.
Vlastnosti akrylu (PMMA)
Akryl, známy aj ako PMMA (polymetylmetakrylát), je obľúbeným plastom na vstrekovanie vďaka vynikajúcej priepustnosti svetla a odolnosti voči UV žiareniu. Je to netoxická živica, ktorá je pomerne krehká, no možno ju vyleštiť, aby si zachovala číry povrch.
Výhody polykarbonátu (PC)
Polykarbonát (PC) sa vyznačuje pozoruhodnou odolnosťou proti nárazom, vďaka čomu je ideálnym materiálom na vstrekovanie výrobkov, ako sú ochranné okuliare a tepelné štíty. Jeho výhodou je, že vysoká pevnosť nie je na úkor priehľadnosti, takže ponúka vynikajúcu čírosť pre rôzne aplikácie.
Polyetylén (HDPE) a jeho použitie
Vysokohustotný polyetylén (HDPE) je termoplast známy svojou pevnosťou. Používa sa pri výrobkoch, ktoré si vyžadujú odolnú, no do istej miery pružnú konštrukciu, napríklad pri fľašiach a nádobách. Zároveň nie je toxický, takže je bezpečný aj na použitie v potravinárstve.
Ďalšie zdroje na zabezpečenie transparentnosti
Okrem uvedených základných materiálov poskytujú priehľadnosť aj ďalšie živice, napríklad PET a PEI. PET sa často používa na nápojové fľaše a obaly, zatiaľ čo PEI zvláda vysoké teploty a často sa využíva pri komponentoch leteckých motorov.
Termoplasty vs. Inžinierske plasty
Termoplasty, ako sú akryl a HDPE, sa na vstrekovanie bežne používajú vďaka jednoduchej spracovateľnosti a všestrannosti. Konštrukčné plasty, napríklad polykarbonát, naopak ponúkajú pokročilé vlastnosti, ako je zvýšená odolnosť proti nárazom, a hodia sa do náročnejších aplikácií.
Prídavné látky a modifikátory
Na zlepšenie určitých vlastností priehľadných plastov možno pridať aditíva a modifikátory, napríklad UV stabilizátory a farbivá. Tieto látky môžu zvýšiť odolnosť živice voči UV žiareniu, zmeniť jej pružnosť a dodať jej rôzne farby pri zachovaní priehľadnosti.
Tu je sumarizácia:
| Materiál | Hlavné vlastnosti | Typické aplikácie |
| Akryl (PMMA) | Vynikajúca optická jasnosť, UV odolnosť, vysoká pevnosť | Šošovky, svietidlá, priehľadné časti |
| Polykarbonát (PC) | Vysoká pevnosť nárazu, dobrá optická jasnosť | Bezpečnostné okuliare, automobilové diely, tepelné štíty |
| Polyetylén (HDPE) | Tvrdá, ale flexibilná, vynikajúca chemická odolnosť | Fľaše, potravinové nádoby |
| PET | Dobrá jasnosť, vysoká pevnosť, vlhkosť bariéry | Balenie, fľašky na nápoje |
| Polyéterimid (PEI) | Stojany vysoké teploty, dobrá prehľadnosť, chemická odolnosť | Časti motora, letecké aplikácie |
| Termoplasty | Jednoduché spracovanie, univerzálne | Vstrekovanie plastov na všeobecné použitie |
| Konštrukčné plasty | Pokročilé vlastnosti ako náraz alebo tepelná odolnosť | Dopytové aplikácie ako automobilový priemysel |
Dizajn a inžinierstvo čistých plastových dielov
Pri návrhu priehľadných dielov je prvoradým cieľom dosiahnuť vysokú čírosť a priehľadnosť. Vlastnosti materiálu a konštrukčné aspekty zohrávajú kľúčovú úlohu pri optickej čírosti a odolnosti hotového výrobku.
Zabezpečenie optimálnej jasnosti
Ak chcete pri lisovaných priehľadných dieloch dosiahnuť čo najvyššiu optickú čírosť a priepustnosť svetla, kľúčový je výber materiálu. Zvoľte materiály, ktoré sú prirodzene číre, napríklad akryl a polykarbonát, pretože umožňujú maximálnu priehľadnosť a minimálny zákal. Hrúbku steny treba starostlivo kontrolovať, aby sa predišlo chybám, ako sú prepadliny, ktoré zhoršujú čírosť. Na zachovanie najlepších optických vlastností a predchádzanie nerovným povrchom spôsobujúcim skreslenie musí byť hrúbka steny rovnomerná.
Vlastnosti adresovacieho materiálu
Pri výbere materiálu treba zvážiť aj to, ako bude plast reagovať na okolité prostredie. Myslite na možné pôsobenie chemikálií, pretože priehľadné diely sa často používajú tam, kde je dôležitá viditeľnosť obsahu, a plast môže prísť do kontaktu s vlhkosťou, rozpúšťadlami, kyselinami aj inými korozívnymi látkami. Akryl je napríklad krehkejší, no ponúka vynikajúcu čírosť, zatiaľ čo polykarbonát je odolnejší, ale môže absorbovať vlhkosť, čo môže ovplyvniť rozmerovú stabilitu.
Štrukturálne aspekty
Priehľadné plastové diely musia odolávať požiadavkám svojho použitia. Na zabezpečenie rozmerovej stability a predchádzanie praskaniu spôsobenému napätím navrhujte diely so zreteľom na možné zaťaženie a podmienky prostredia. Zohľadnite pritom napríklad výstužné rebrá, ktoré treba navrhnúť tak, aby nevznikali hrubé úseky s nerovnomerným chladením a následným vnútorným napätím.
Estetika a dokončenie
Vzhľad priehľadného plastového dielu napokon ovplyvňuje aj povrchová úprava. Na výber máte od vysokého lesku po jemne matný povrch. V každom prípade je na zachovanie estetického vzhľadu a odolnosti proti poškriabaniu nevyhnutná hladká a rovnomerná povrchová úprava. Na priehľadných plastoch sú nedokonalosti povrchu viditeľnejšie, preto treba pri leštení alebo textúrovaní dbať na každý detail, aby sa dosiahla pohľadová kvalita.
Výrobný proces a stroje
Na dosiahnutie hladkého povrchu výrobku treba počas celého procesu vstrekovania dôsledne dbať na suroviny, zariadenie, formu aj samotný návrh výrobku. Často sa uplatňujú prísne, prípadne osobitné požiadavky. Pri priehľadných plastoch, ktoré majú zvyčajne vysoký bod tavenia a slabú tekutosť, býva potrebné jemne doladiť parametre procesu. Patrí sem úprava teploty formy, vstrekovacieho tlaku a rýchlosti vstrekovania, aby sa forma úplne naplnila. Tieto úpravy zároveň pomáhajú predchádzať deformácii alebo praskaniu výrobku spôsobenému vnútorným napätím.
V tejto časti sa podrobne pozrieme na postupy vstrekovania a špecializované vstrekovacie stroje, ktoré sú nevyhnutné na výrobu priehľadných dielov vstrekovaním.
Zariadenia na vstrekovanie plastov
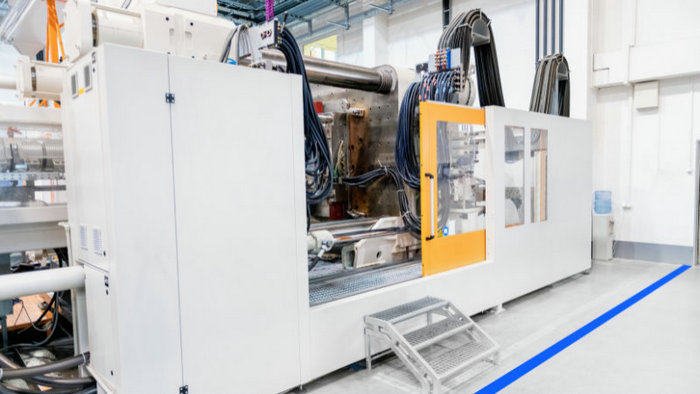
Výber správneho vstrekovacieho zariadenia je kľúčový pri výrobe kvalitných priehľadných plastových dielov. Potrebujete stroj vhodný pre konkrétny používaný plast, napríklad akryl, ktorý sa vyznačuje rozmerovou stabilitou a odolnosťou proti poškriabaniu. Stroj musí umožňovať presné riadenie rýchlosti vstrekovania a tlaku, aby sa dosiahol číry povrch. Pri výrobe zložitých foriem sa bežne používa CNC obrábanie, ktoré poskytuje flexibilitu pri návrhu a presnosť potrebnú na dosiahnutie kvalitných výrobkov.
Proces vstrekovania plastov
1. Materiály Prep:
Priehľadné plastové granuly alebo živica v požadovanom zložení sa sušia, aby sa odstránila vlhkosť a predišlo chybám na hotovom diele.
- Priezračné plastické pelety sú napájané zo sušičov, ktoré odstraňujú vlhkosť absorbovanú počas skladovania.
- Sušičky používajú teplo a vysúšadlo na zníženie obsahu vlhkosti na menej ako 0,1%.
- Dôkladné sušenie je nevyhnutné, aby sa zabránilo tvorbe drobných bublín a prasklín, ktoré počas tavenia a lisovania vznikajú pri odparovaní zachytenej vlhkosti.
2. Vstrekovacia jednotka:
Vysušený plast sa privádza do vstrekovacej jednotky – veľkého valca s rotujúcou skrutkou. Ohrievače zohrejú plast na teplotu tavenia.
- Plastové granuly vstupujú do vstrekovacej jednotky, ktorú tvorí vyhrievaný valec a Archimedova skrutka.
- Valec je vybavený samostatne riadenými vykurovacími zónami, ktoré postupne zvyšujú teplotu plastu.
- Ako skrutka sa otáča, prenáša plast dopredu, zatiaľ čo sa topí a mieša pomocou strihovej sily a vykonáva teplo.
- Prídavné látky ako UV stabilizátory a mazivá sú v tejto fáze dôkladne rozptýlené pre jednotné vlastnosti.
3. Topenie a miešanie:
Ako skrutka otočí, roztápa a mieša plast rovnomerne. Všetky prísady sú dôkladne rozptýlené pre konzistentné vlastnosti.
4. Uzatvorenie formy:
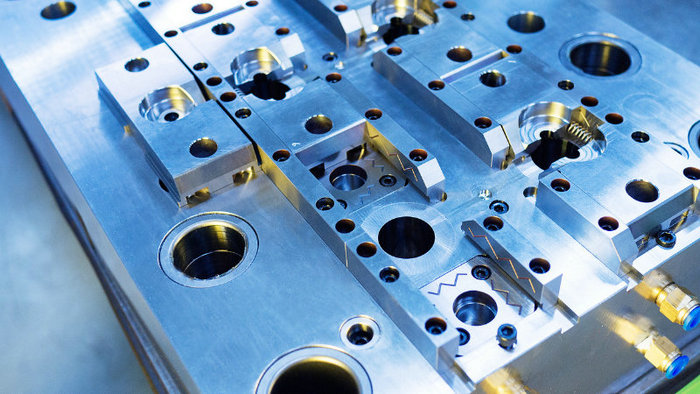
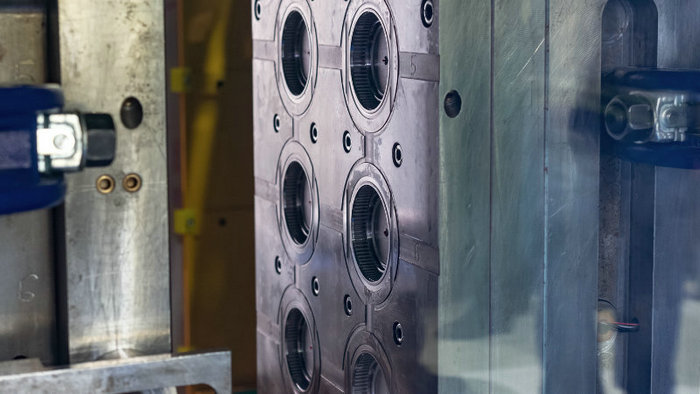
Presne obrobené polovice formy sa spoja a pevne uzavrú, aby roztavený plast neunikal. Formy s viacerými dutinami dokážu vyrobiť viacero dielov naraz.
- Forma je vyrobená z ocele kvôli jej tepelnej vodivosti a skladá sa z hornej a dolnej polovice s geometriou dielu.
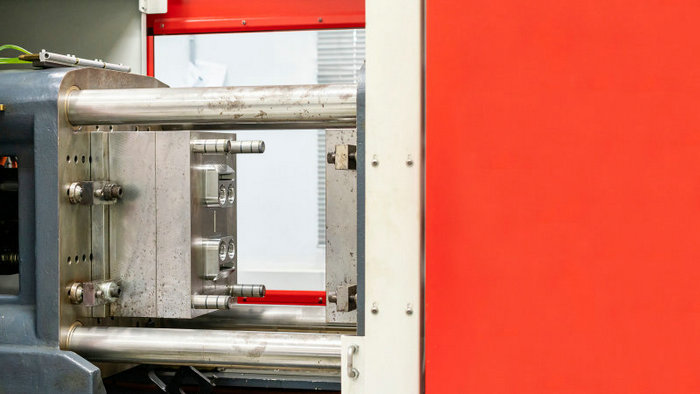
- Uzatváracie jednotky vyvíjajú silu v tonách, aby polovice formy pevne pritlačili k sebe; spoj je utesnený deliacou rovinou.
- Formy s viacerými dutinami obsahujú niekoľko súprav dutín, vďaka ktorým možno súčasne vyrábať viacero dielov.
5. Vstrekovanie:
Roztavený plast sa pod vysokým tlakom vstrekuje do dutín formy cez vtokovú vložku a systém vtokových kanálov. Vzduch sa odvádza, aby sa predišlo vzniku bublín.
- Keď je plast úplne roztavený a homogénny, vstrekuje sa pod vysokým tlakom 500–1500 psi.
- Prúdi úzkymi vstrekovacími kanálmi nazývanými vtokové kanály a vtokové vložky do každej dutiny formy.
- Uväznený vzduch je vymazaný špeciálnymi ventilmi, aby sa zabránilo bublinám v častiach.
6. Chladenie:
Chladiace kanály vo forme vedú teplonosné kvapaliny, ktoré plast vo forme nechajú stuhnúť.
- Chladiace vedenia cirkulujú vo forme vodu alebo glykol, aby rýchlo odviedli teplo z plastu.
- Typické časy chladenia sú 10-60 sekúnd v závislosti od materiálu a hrúbky dielov.
- Správne ochladzovanie zaisťuje plast stuhnutie s rovnomernou molekulárnou štruktúrou.
7. Odmietnutie:
Po stuhnutí sa forma otvorí a vyhadzovacie kolíky vytlačia hotový diel z formy. Prebytočný plast zostáva pripojený k vtokovým vložkám a kanálom.
- Po úplnom stuhnutí, keď sú diely ešte teplé, ale už pevné, sa forma otvorí a vyhadzovacie kolíky ich vytlačia.
- Prebytočný plast zostáva pripojený k vtokovým vložkám a kanálom mimo formy.
8. Orezávanie:
Na samostatnom pracovisku sa vtokové vložky a kanály odrežú alebo odlomia od dielov, aby získali konečný tvar.
- Časti sú prevedené na automatickú orezávaciu stanicu.
- Zvyšky vtokových vložiek a kanálov sa z dielov odrežú alebo odlomia.
- To dáva častiam konečné rozmery a povrchy.
9. Kontrola kvality:
Časti sa podrobia vizuálnym a mechanickým skúškam, aby sa zabezpečila rozmerová presnosť a neprítomnosť chýb pred balením.
- Časti sa skúšajú na rozmery a vizuálnu kontrolu chýb.
- Skúška môže zahŕňať skúšky ťahom alebo nárazom na časti vzorky.
- Iba vyhovujúce časti sa balia na prepravu.
Výzvy pri lisovaní priehľadných plastov
Pri vstrekovaní priehľadných plastov je dosiahnutie bezchybných výsledkov spojené s viacerými závažnými výzvami. Každý krok, od zabezpečenia rovnomernej hrúbky až po riadenie reakcií s chemikáliami, si vyžaduje presnosť, aby sa zachoval vzhľad aj funkčnosť priehľadných dielov.
1. Zachovanie súladu výrobkov
Dosiahnutie rozmerovej stability je kľúčové, no prepadliny v hrubších častiach môžu narušiť rovnomernosť. Na zabezpečenie rovnomernej hrúbky stien a zachovanie čírosti musia spracovatelia starostlivo vyvážiť časy plnenia a rýchlosti chladenia. Rýchlosť tepelnej rozťažnosti sa navyše môže líšiť, čo môže zmeniť rozmery a vlastnosti priehľadných dielov.
2. Liečba
Pri lisovaní priehľadných plastov je nevyhnutné riadiť teplotu. Extrémne teploty môžu vyvolať napätie a znížiť čírosť. Presná regulácia teploty formy počas spracovania predchádza chybám, ako sú zakalenie alebo zmena farby, a zabezpečuje priehľadnosť dielov.
3. Zaobchádzanie so zmlátením a Warping
Počas chladenia vylisovaných dielov môže dôjsť k zmršťovaniu a deformácii, ktoré narušia ich celistvosť aj priehľadnosť. Úpravy procesu chladenia a návrhu formy pomáhajú tieto problémy zmierniť a zachovať presne požadovaný tvar.
4. Chemická kompatibilita
Vyberajte materiály, ktoré odolávajú pôsobeniu rôznych chemikálií vrátane kyselín, korozívnych látok a rozpúšťadiel bez straty čírosti. Chemická odolnosť zabezpečuje, že si priehľadné plasty zachovajú vzhľad a štruktúru aj pri kontakte s týmito látkami.
5. Vplyv a stresová odolnosť
Priehľadné plasty môžu byť niekedy krehkejšie, a preto pri náraze alebo namáhaní praskajú. Takýmto poruchám možno predísť výberom materiálov s vysokou odolnosťou proti nárazom a úpravou procesu vstrekovania na zvýšenie pevnosti, čím sa zlepší aj životnosť priehľadných plastových výrobkov.
Environmentálne aspekty
Pri vstrekovaní priehľadných plastov je nevyhnutné venovať pozornosť environmentálnym faktorom. Patrí sem nielen používanie ekologických materiálov, ale aj dodržiavanie bezpečnostných a regulačných noriem, znižovanie odpadu a zváženie biologicky rozložiteľných možností.
- Recyklácia a bioplasty: Biologicky rozložiteľné a recyklované plasty patria medzi najdôležitejšie udržateľné postupy vo vašom odvetví. Zvážte použitie biologicky rozložiteľných polymérov, ako je PLA, ktoré znižujú environmentálnu záťaž vašich projektov. K udržateľnosti môžu prispieť aj recyklačné programy pre priemyselné a spotrebiteľské plastové odpady.
- Znižovanie odpadu vo výrobe: Minimalizácia odpadu vo výrobe je prospešná nielen pre životné prostredie, ale môže znížiť aj vaše náklady. Optimalizujte výrobné procesy, aby ste šetrili suroviny a energiu. Technológie umožňujúce uzavreté výrobné cykly dokážu zachytávať a opätovne využívať odpadové produkty, čo predstavuje krok k udržateľnej výrobe.
- Dodržiavanie predpisov a bezpečnosť: Dodržiavanie predpisov je nevyhnutné. Výrobné procesy musia spĺňať normy ochrany životného prostredia, zdravia a bezpečnosti. Oboznámte sa s usmerneniami regulačných orgánov a dodržiavajte ich, aby ste zabezpečili, že výrobky budú netoxické, bezpečné a udržateľné.
Často kladené otázky
Ako prebieha vstrekovanie priehľadných plastových dielov?
Vstrekovanie priehľadných plastových dielov si vyžaduje presný návrh a prípravu nástrojov aj surovín. Dôkladné plánovanie je nevyhnutné na zabezpečenie priehľadnosti a kvality hotového výrobku.
Aké sú najlepšie materiály na vytvorenie priehľadných plastových predmetov?
Polykarbonát a akryl sú obľúbené pre svoju čírosť a pevnosť. Každý z týchto materiálov ponúka iné výhody: akryl je napríklad odolný proti poškriabaniu a polykarbonát proti nárazom.
Ako pri vstrekovaní plastov zabezpečiť čírosť a predísť zakaleniu?
Na zabezpečenie čírosti a predchádzanie zákalu používajte kvalitné živice a dôsledne riadte proces lisovania. Pravidelná údržba zariadenia a dôkladná príprava materiálu pomáhajú znižovať výskyt chýb.
Aké výzvy prináša práca s priehľadným tvrdým plastom pri vstrekovaní?
Jednou z hlavných výziev je predchádzať nedokonalostiam, ako sú bubliny alebo pruhy, ktoré sú na priehľadných plastoch viditeľnejšie. Na riešenie týchto problémov je kľúčové kontrolovať prostredie lisovania a parametre procesu.
Ako možno na vstrekovaných plastových komponentoch vytvoriť závity?
Závity možno vytvoriť priamo počas lisovania dielu alebo dodatočným obrábaním. Závity vytvorené vo forme si vyžadujú dôkladný návrh a presné konštrukčné spracovanie, aby sa zabezpečila ich celistvosť a funkčnosť.
Aké faktory ovplyvňujú pevnosť a odolnosť priehľadných plastových materiálov pri vstrekovaní?
Úlohu zohráva výber materiálu, návrh dielu aj podmienky lisovania. Pevnosť a odolnosť hotového dielu môžu znížiť nečistoty, koncentrácia napätia a nesprávne parametre spracovania.







