
Uvod u čišćenje plastičnih injekcija
Kada želite stvoriti transparentne plastične dijelove s visokom jasnoćom, bistro plastično ubrizgavanje je pouzdan proizvodni proces na koji ćete naići. Ova metoda je nevjerojatno svestrana i koristi se u raznim industrijama – od automobila do potrošačkih proizvoda. Suština oblikovanja injekcije leži u svojoj sposobnosti da oblikuje plastiku u trajne, bistre komponente kao što su leće i svjetlo.
Materijali u čistom plastičnom moldingu
Pri razmatranju bistre plastične formacije za vaše projekte, vaš izbor materijala će značajno utjecati na svojstva konačnog proizvoda kao što su jasnoća, čvrstoća, i otpornost na UV zrake i kemikalije.
Svojstva akrilnog (PMMA)
Akrilna, poznata i kao PMMA (Polymetil Metakrilat), popularna je plastika za injekciju koja se oblikuje za odličnu optičku prijenosnost svjetlosti i UV otpornost. To je netoksična smola koja je nešto krhka, ali se može polirati kako bi se održala bistra završnica.
Polikarbonat (PC) Prednosti
Polikarbonat (PC) ima iznimnu otpornost na utjecaj, što ga čini idealnim materijalom za ubrizgavanje za proizvode kao što su sigurnosne naočale i toplinski štitovi. Njegova snaga je da ne kompromituje transparentnost, nudeći veliku jasnoću za različite primjene.
Polietilen (HDPE) i njegove primjene
Visoka gustoća Polyetilen (HDPE) je termoplastik poznat po svojoj snazi i koristi se u proizvodima koji zahtijevaju trajnu, ali pomalo fleksibilnu strukturu, kao što su boce i kontejneri. Također nije toksičan, čineći ga sigurnom za nanošenje hrane.
Ostale vrijednosti za transparentnost
Osim spomenutih primarnih materijala, postoje i druge smole poput PET i PEI koje isporučuju transparentnost. Dok se PET često koristi u bocama pića i pakiranju, PEI može rukovati aplikacijama visoke temperature, često se koristi u komponentama zrakoplovnog motora.
Termoplastika protiv strojarnice
Termoplastika kao što su Akril i HDPE obično se koristi za ubrizgavanje zbog jednostavnosti obrade i svestranosti. S druge strane, inženjerska plastika kao što su polikarbonat nudi napredna svojstva kao što je poboljšana otpornost na udar prikladna za zahtjevnije primjene.
Dodaci i modificirani proizvodi
Za poboljšanje određenih kvaliteta bistre plastike, aditiva i modifikacije kao što su UV stabilizatori i bojila može se uključiti. Ove tvari mogu poboljšati UV otpornost smole, promijeniti njegovu fleksibilnost i uvesti razne boje uz održavanje transparentnosti.
Evo sažetka:
| Materijal | Ključna svojstva | Tipične aplikacije |
| Akrilna (PMMA) | Odlična optička jasnoća, UV otpornost, visoka čvrstoća | Leće, rasvjetne prikolice, prozirni dijelovi |
| Polikarbonat (PC) | Visoka čvrstoća udara, dobra optička jasnoća | Naočale za sigurnost, automobilski dijelovi, toplinski štitovi |
| Polietilen (HDPE) | Čvrsta ali fleksibilna, izvrsna kemijska otpornost | Boce, spremnici za hranu |
| PET | Dobra jasnoća, visoka snaga, vlažna barijera | Pakiranje, boce pića |
| Polieterimid (PEI) | Održava visoke temperature, dobra jasnoća, kemijska otpornost | Dijelovi motora, aerospace aplikacije |
| Termoplastika | Lako za obradu, svestran | Ubrizgavanje opće svrhe |
| Plastike za inženjerstvo | Napredna svojstva poput udara ili otpora na toplinu | Zahtjev za aplikacijama poput automobila |
Dizajn i inženjerstvo čistih plastičnih dijelova
Pri projektiranju jasnih dijelova, usredotočenost na postizanje visoke jasnoće i transparentnosti ključna je. Obrađivanje materijalnih svojstava i strukturnih razmatranja igra ključnu ulogu u optičkoj jasnoći i izdržljivosti završenog proizvoda.
Osiguranje optimalne jasnoće
Za vrhunsku optičku jasnoću i propusnost svjetlosti prozirnih kalupljenih dijelova presudan je odabir materijala. Odaberite prirodno prozirne materijale, poput akrila i polikarbonata, koji omogućuju maksimalnu prozirnost i minimalnu zamućenost. Pažljivo kontrolirajte čimbenike poput debljine stijenke kako biste spriječili nedostatke kao što su udubljenja zbog skupljanja koja mogu narušiti jasnoću. Ujednačena debljina stijenke pomaže očuvati optička svojstva i spriječiti neravne površine koje uzrokuju izobličenje.
Orijentacija svojstava materijala
Odabir pravog materijala također uključuje razmatranje kako će plastika komunicirati sa svojim okolišem. Budite svjesni potencijalne kemijske izloženosti, jer se često koriste prozirni dijelovi gdje je vidljivost sadržaja od presudne važnosti, a tvari poput vlage, otapala, kiselina i drugih korozivnih materijala mogu doći u kontakt s plastikom. Na primjer, akril je mršaviji, ali nudi odličnu jasnoću, dok je polikarbonat izdržljiviji, ali može apsorbirati vlagu koja može utjecati na dimenzijsku stabilnost.
Strukturno razmatranje
Vaši bistri plastični dijelovi moraju izdržati zahtjeve njihove primjene. Da bi se osigurala dimenzijska stabilnost i izbjegla pukotina stresa, morate dizajnirati s potencijalnim opterećenjem i uvjetima okoliša na umu. To podrazumijeva razmatranje čimbenika poput pojačanja rebara koji bi trebali biti dizajnirani kako bi izbjegli debele dijelove koji hlade nedosljedno, uzrokuje unutarnje stresove.
Estetika i dovršenje
Konačno, na estetsku privlačnost vašeg čistog plastičnog dijela utječe površinski cilj. Imate mogućnosti u rasponu od visokog gloss laka do suptilne mat finting. No, bez obzira na to, glatko i dosljedno završetak je od presudne važnosti za održavanje estetske i ogrebotine otpora. Zapamtite, površinske nesavršenosti su više uočiti u bistroj plastici, pa je pozornost na detalje tijekom faze poliranja ili teksturiranja ključna za kozmetičku ocjenu.
Proizvodni proces i strojevi
Za postizanje glatke završne obrade površine proizvoda tijekom cijelog postupka brizganja potrebno je pažljivo nadzirati sirovine, opremu, kalup, pa čak i dizajn proizvoda. Često se primjenjuju strogi ili posebni zahtjevi. Prozirni plastični materijali, koji obično imaju visoku temperaturu taljenja i slabu tečljivost, često zahtijevaju precizno podešavanje parametara procesa. To uključuje prilagodbu temperature kalupa, tlaka ubrizgavanja i brzine ubrizgavanja kako bi se kalup potpuno ispunio. Takve prilagodbe pomažu i u potpunom sprječavanju deformacije ili pucanja proizvoda zbog unutarnjeg naprezanja.
Ovaj dio će pružiti detaljan pregled postupaka injekcije i specijaliziranih strojeva za ubrizgavanje koji su kritični za proizvodnju jasnih komponenti oblikovanih ubrizgavanjem.
Oprema za držanje injekcije
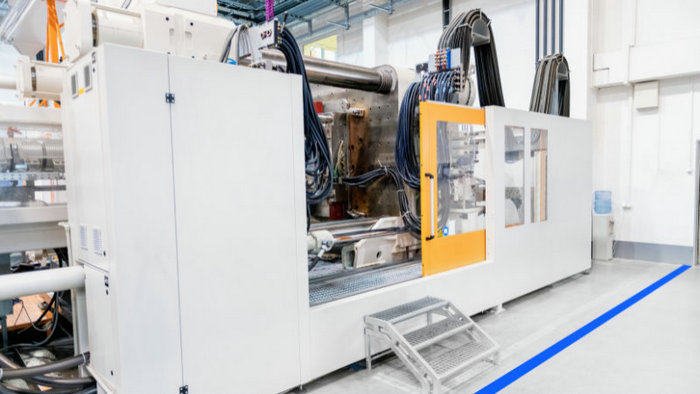
Odabir prave opreme za ubrizgavanje je od presudne važnosti za proizvodnju visokokvalitetnih čistih plastičnih dijelova. Trebat će vam stroj koji može rukovati s specifičnim plastičnim materijalom koji koristite, kao što je akril, za svoju dimenzijsku stabilnost i otpornost na ogrebotine. Stroj mora pružiti preciznu kontrolu nad brzinom i pritiskom ubrizgavanja kako bi osigurao jasan završetak. Često je koristiti CNC mašiniranje tijekom stvaranja složenih dizajna kalupa, jer pruža fleksibilnost dizajna i preciznost potrebne za visokokvalitetne izlaze.
Proces modiranja injekcije
1. Materijali Prep:
Bistre plastične kuglice ili smole u potrebnoj formulaciji suše se kako bi se uklonila vlaga. Time se sprječavaju nedostaci u završnom dijelu.
- Bistre plastične kuglice hrane se sušilicom koja uklanjaju upijanje vlage tijekom čuvanja.
- Sušila koriste toplinu i sušilo za smanjenje sadržaja vlage na manje od 0,1%.
- Ispravno sušenje od presudne je važnosti kako bi se spriječilo da se mali mjehurići i pukotine formiraju tijekom topljenja i kalpiranja iz zarobljenog isparenja vlage.
2. Jedinica za injekciju:
Suha plastika se hrani u jedinicu za injekciju – veliko bačvu s rotirajućim vijkom. Grijači podižu plastiku na topilište.
- Plastične kuglice ulaze u jedinicu za injekciju, koja se sastoji od zagrijanog bačve i vijka od Archimeda.
- Bačva je prekrivena individualno kontroliranim zonama grijanja kako bi se postupno povisila temperatura plastike.
- Kako se vijak okreće, ona prenosi plastiku naprijed dok se topi i miješa koristeći silu škara i provodi toplinu.
- Dodaci poput UV stabilizatora i maziva temeljito se rasprše u ovoj fazi radi jedinstvenih svojstava.
3. Topljenje i mješavina:
Kako se vijak okreće, topi i miješa plastiku ujednačeno. Svaki se aditivi temeljito rasprše zbog dosljednih svojstava.
4. Mold stezaljka:
Precizno strojno obrađene polovice kalupa spajaju se i čvrsto zatvaraju kako bi se spriječilo istjecanje rastaljene plastike. Kalupi s više šupljina mogu istodobno proizvesti više dijelova.
- Kalup, izrađen od čelika za svoju toplotnu prevodivost, sastoji se od gornje i donje polovice s dijelovima dizajna.
- Jedinice za zatvaranje primjenjuju silu od više tona kako bi čvrsto spojile polovice kalupa, koje su zatvorene uz razdjelnu liniju.
- Više kalupe imaju nekoliko setova šupljina za proizvodnju više dijelova istovremeno.
5. Injekcija:
Pod visokim pritiskom, rastopljena plastika se ubrizgava u šupljine kalupa kroz sprue i trkački sustav. Zrak je ventiliran kako bi se izbjegli mjehurići.
- Kada je plastika potpuno otopljena i homogena, ubrizgava se pod visokim pritiskom, 500-1500 psi.
- Proteče kroz uske kanale za ubrizgavanje koji se zovu trkači i sprues u svaku šupljinu.
- Zrak zarobljen je izvučen iz posebnih ventila kako bi se izbjegli mjehurići u dijelovima.
6. Hlađenje:
Kanali hlađenja u kalupu nose tekućine koje prenose toplinu kako bi učvrstili plastiku unutar kalup.
- Linije za hlađenje kružile su vodom ili glikolom unutar kalup kako bi brzo izvukli toplinu iz plastike.
- Tipično vrijeme hlađenja je 10-60 sekundi ovisno o materijalu i debljini dijela.
- Pravilno hlađenje osigurava da se plastika učvrsti s jedinstvenom molekularnom strukturom.
7. Izbacivanje:
Nakon skrućivanja kalup se otvara, a izbacivački klinovi izbacuju gotov dio. Višak plastike i dalje je povezan s uljevnim i razvodnim kanalima.
- Mold otvara i izbacivačke igle guraju dijelove van kada su potpuno čvrsta i još uvijek topla, ali kruta.
- Višak plastike ostaje pričvršćen na sprues i trkače izvan kalup.
8. Rezanje:
U odvojenoj stanici, sprues i trkači su odrezani/prekinuti od dijelova kako bi se dao konačni oblik.
- Dijelovi se prebacuju na automatsku stanicu za rezanje.
- Sprue i trkački strugovi su odsječeni ili razdvojeni od dijelova.
- To daje konačne dimenzije i površine na dijelove.
9. Provjera kvalitete:
Dijelovi su podvrgnuti vizualnim i mehaničkim testovima kako bi se osigurala dimenzijska točnost i odsutnost defekta prije pakiranja.
- Dijelovi se provode u potrazi za dimenzijama i vizualnim pregledom zbog defekta.
- Ispitivanje može uključivati natezanje ili ispitivanja udara na dijelovima uzorka.
- Samo su prilagođeni dijelovi pakirani za isporuku.
Izazovi u čistom plastičnom molding
Kada se radi o jasnom plastičnom ubrizgavanju, postizanje besprijekornih rezultata predstavlja nekoliko značajnih izazova. Od osiguravanja ujednačenosti u debljini do upravljanja reakcijama s kemikalijama, svaki korak zahtijeva preciznost za održavanje estetike i funkcionalnosti vaših prozirnih dijelova.
1. Održavanje konzistencije proizvoda
Dostizanje dimenzijske stabilnosti je od presudne važnosti; međutim, pomivaonici u debljim dijelovima mogu utjecati na konzistentnost. Da bi se osigurala jednaka debljina zida i održala jasnoća, modeleri moraju pažljivo ravnoteža vrijeme popunjavanja i brzine hlađenja. Osim toga, stope termalne ekspanzije mogu varirati, potencijalno promjene dimenzija i svojstava vaših prozirnih dijelova.
2. Uprava
Kontrola temperature je od presudne važnosti za bistre plastične plijeske. Ekstremne temperature mogu uvesti stres, koji smanjuje jasnoću. Precizno upravljanje temperaturom kalup tijekom obrade sprječava mane kao što su maglovitost ili obojenost, osiguravajući transparentnu kvalitetu vaših dijelova.
3. Bavljanje smanjenje i zagrevanje
Kako se oblikovani dijelovi mogu ohladiti, smanjiti i iskriviti, ugrožavajući integritet i transparentnost dijela. Prilagođavanja procesu hlađenja i dizajna plijesni pomažu ublažavanje tih problema i održavaju točne željene oblike.
4. Kemijska kompatibilnost
Odaberite materijale koji mogu izdržati izloženost različitim kemikalijama, uključujući kiseline, korozivne materijale, i otapala bez gubitka jasnoće. Kemijska otpornost osigurava da bistra plastika zadrži svoj izgled i strukturu kada je u kontaktu s tim tvarima.
5. Utjecaj i otpor na stres
Bistra plastika ponekad može biti krhka, što dovodi do pukotine pod udarom ili stresom. Identificirati materijale s visokom otpornošću na udar i prilagođavanje procesa ubrizgavanja za poboljšanje čvrstoće može spriječiti takve neuspjehe i poboljšati izdržljivost vaših jasnih plastičnih proizvoda.
Razmatranje okoliša
U području jasnog plastičnog ubrizgavanja, vaša pozornost na faktore okoliša je od presudne važnosti. To uključuje ne samo korištenje ekološki prihvatljivih materijala, ali i pridržavanje sigurnosnih i regulatornih standarda, smanjenje otpada, i razmatranje biorazgradljivih opcija.
- Recycling i bioplastika:Biorazgradljiva i reciklirana plastika su na čelu održivih praksi u vašoj industriji. Razmotrite korištenje biorazgradivih polimera kao što su PLA za vaše projekte, koji nude smanjeni okolišni otisak. Osim toga, provedba programa recikliranja za postindustrijsku i postpotrošačku plastiku također može pridonijeti održivosti.
- Smanjenje otpada u proizvodnji: minimizacija otpada u proizvodnji nije samo dobra za okoliš; također može smanjiti vaše troškove. Optimizirajte proizvodne procese kako bi sačuvali sirovine i energiju. Tehnologije koje omogućuju zatvorene sustave proizvodnje mogu hvatati i prenamjeniti otpadne proizvode, što je korak ka održivoj proizvodnji.
- Regulatorna sukladnost i sigurnost: Pridržavanje propisa ne može se pregovarati. Proizvodni procesi moraju biti u skladu s ekološkim, zdravstvenim i sigurnosnim standardima. Razumjeti i slijediti smjernice koje regulatorna tijela postavljaju kako bi osigurali netoksične, sigurne i održive proizvode.
Česta pitanja
Koji je proces injekcije oblikovanja jasnih plastičnih dijelova?
Proces oblikovanja ubrizgavanja bistrih plastičnih dijelova uključuje preciznost u oglašavanju dizajna i pripreme sirovina. Detaljno planiranje je od ključne važnosti kako bi se osigurala transparentnost i kvaliteta konačnog proizvoda.
Koji su najbolji materijali za stvaranje transparentnih plastičnih proizvoda?
Polikarbonat i akril su popularni izbori za njihovu jasnoću i snagu. Svaki materijal nudi različite prednosti, kao što je akril je otporan na ogrebotine i polikarbonat je otporan na utjecaj.
Kako osiguravate jasnoću i sprječavate oblačnost u obliku plastične injekcije?
Kako bi se osigurala jasnoća i spriječila izmaglica, koristite visokokvalitetne smole i održavajte odgovarajuću kontrolu nad procesom oblikovanja. Redovito održavanje opreme i temeljita priprema materijala pomažu u smanjenju defekta.
Koji su izazovi rada s jasnom tvrdom plastikom u obliku injekcije?
Jedan od glavnih izazova je izbjegavanje blemiša, kao što su mjehurići ili strune, koji su vidljiviji u jasnoj plastici. Kontroliranje kalpiranog okruženja i procesnih parametara je ključno za rješavanje tih problema.
Kako možete dodati niti u injekciju oblikovane plastične komponente?
Nit se može izravno oblikovati u dijelove ili strojno post-molding. Za mold-in nit je potrebno pažljivo dizajniranje i precizno inženjerstvo kako bi se osiguralo integritet niti i funkcionalnost.
Koji čimbenici utječu na čvrstoću i izdržljivost bistrog plastičnog materijala u obliku injekcije?
Odabir materijala, djelomični dizajn i uvjeti oblikovanja sve igraju ulogu. Prisutnost nečistoća, koncentracije stresa, i neprimjereni parametri obrade može ugroziti snagu i izdržljivost završenog dijela.







