
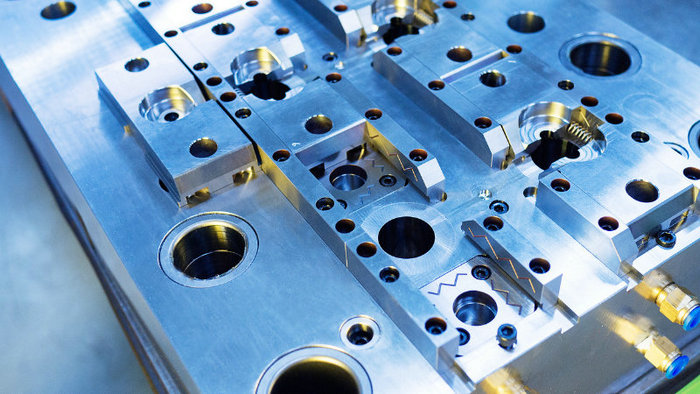
Johdatus selkeän muovisen ruiskun muokkaukseen
Kun haluat luoda läpinäkyviä muoviosia, selkeä ruiskumuovaus on luotettava valmistusprosessi, johon törmäät. Tämä menetelmä on uskomattoman monikäyttöinen ja sitä käytetään eri teollisuudenaloilla – autoilusta kulutushyödykkeisiin. Ruiskumuovauksen ydin on sen kyky muokata muovi kestäviksi, selkeiksi komponenteiksi, kuten linsseiksi ja valaisimiksi.
Materiaalit selkeässä muovimuokkauksessa
Pohdittaessa selkeää muovimuokkausta projekteihisi, materiaalivalikoimasi vaikuttaa merkittävästi lopputuotteen ominaisuuksiin, kuten selkeyteen, lujuuteen sekä UV-säteiden ja kemikaalien vastustuskykyyn.
Akryylin (PMMA) ominaisuudet
Akryyli, joka tunnetaan myös nimellä PMMA (Polymetyylimetakrylaatti), on suosittu ruiskumuovausmuovi, joka on erinomainen optinen valonläpäisykyky ja UV-kestävyys. Se on myrkytön hartsi, joka on hieman hauras, mutta jota voidaan kiillottaa, jotta se pysyy kirkkaana.
Polykarbonaattiedut (PC)
Polykarbonaatti (PC) on merkittävä iskunkestävyys, mikä tekee siitä ihanteellisen ruiskutusmuovausmateriaalin tuotteille, kuten suojalaseille ja lämpösuojille. Sen vahvuus on se, että se ei vaaranna läpinäkyvyyttä, mikä tuo suurta selvyyttä eri sovelluksiin.
Polyeteeni (HDPE) ja sen käyttö
Korkeatiheyksinen polyetyleeni (HDPE) on vahvuudestaan tunnettu termomuovi, jota käytetään tuotteissa, jotka vaativat kestävää mutta hieman joustavaa rakennetta, kuten pulloissa ja astioissa. Se on myös myrkytön, mikä tekee siitä turvallisen ruokaan liittyville sovelluksille.
Muita huijauksia läpinäkyvyyden puolesta
Ensimmäisten materiaalien lisäksi PET:n ja PEI:n kaltaiset hartsit tuovat läpinäkyvyyttä. Vaikka PET:tä käytetään usein juomapulloissa ja pakkauksissa, PEI pystyy käsittelemään korkealämpötilaisia sovelluksia, joita käytetään usein ilmailu- ja avaruusmoottoreiden komponenteissa.
Lämpömuoveja vastaan Engineering Plastics
Akryylin ja HDPE:n kaltaisia lämpömuovauksia käytetään yleensä ruiskumuovaukseen, koska niiden käsittely on helppoa ja ne ovat monipuolisia. Toisaalta polykarbonaattien kaltaiset insinöörimuovit tarjoavat kehittyneitä ominaisuuksia, kuten vaativampiin sovelluksiin soveltuvaa parempaa iskunkestävyyttä.
Lisäaineet ja muokkaimet
Selkeiden muovien tiettyjen ominaisuuksien parantamiseksi voidaan käyttää UV-stabilointiaineiden ja väriaineiden kaltaisia lisäaineita ja muokkaimia. Nämä aineet voivat parantaa hartsin UV-kestävyyttä, muuttaa sen joustavuutta ja ottaa käyttöön erilaisia värejä säilyttäen samalla läpinäkyvyyden.
Tässä on yhteenveto:
| Materiaali | Tärkeimmät ominaisuudet | Tyypilliset sovellukset |
| Akryyli (PMMA) | Erinomainen optinen kirkkaus, UV-kestävyys, korkea lujuus | Linssit, valaistuslaitteet, läpinäkyvät osat |
| Polykarbonaatti (PC) | Korkea iskulujuus, hyvä optinen selkeys | Turvalasit, autonosat, lämpösuojat |
| Polyeteeni (HDPE) | Kova mutta joustava, erinomainen kemiallinen kestävyys | Pullot, ruoka-astiat |
| PET | Hyvä selkeys, korkea lujuus, kosteusraja | Pakkaus, juomapullot |
| Polyeetteriimidi (PEI) | Kestää korkeat lämpötilat, hyvä selkeys, kemiallinen kestävyys | Moottorin osat, ilmailusovellukset |
| Lämpömuoveja | Helppo käsitellä, monikäyttöinen | Yleiskäyttöinen ruiskumuovaus |
| Insinöörimuovit | Kehittyneet ominaisuudet, kuten törmäys tai lämmönkestävyys | Vaativat sovellukset, kuten autot |
Clear Plastic Parts -tuotteiden suunnittelu ja suunnittelu
Selkeitä osia suunniteltaessa on ensiarvoisen tärkeää keskittyä suuren selkeyden ja läpinäkyvyyden saavuttamiseen. Aineellisten ominaisuuksien ja rakenteellisten näkökohtien huomioiminen on ratkaisevan tärkeää valmiin tuotteen optisen selvyyden ja kestävyyden kannalta.
Optimaalisen selkeyden varmistaminen
Selkeiden osien äärimmäisen optisen selkeyden ja valonsiirron kannalta materiaalivalinta on kriittinen. Valitkaa materiaaleja, jotka ovat luonnostaan selkeitä, kuten akryylia ja polykarbonaattia, jotka mahdollistavat mahdollisimman suuren läpinäkyvyyden ja mahdollisimman pienen hämmennyksen. Seinän paksuuden kaltaiset tekijät on hallittava huolellisesti, jotta voidaan välttää altaan jäljet, jotka voivat heikentää selvyyttä. Pidä seinän paksuus yhtenäisenä, jotta säilytät parhaat optiset ominaisuudet ja estät epätasaiset pinnat, jotka voivat aiheuttaa vääristymiä.
Aineellisten ominaisuuksien käsittely
Oikean materiaalin valintaan kuuluu myös se, miten muovi vaikuttaa ympäristöönsä. Ole tietoinen mahdollisesta kemiallisesta altistumisesta, sillä läpinäkyviä osia käytetään usein silloin, kun sisällön näkyvyys on ratkaisevaa, ja aineet, kuten kosteus, liuottimet, hapot ja muut syövyttävät aineet, saattavat joutua kosketuksiin muovin kanssa. Esimerkiksi akryyli on hauraampaa mutta antaa erinomaisen selvyyden, kun taas polykarbonaatti on kestävämpää, mutta se voi imeä kosteutta, joka voi vaikuttaa ulottuvuuksien vakauteen.
Rakenteellisia huomioita
Selkeiden muoviosien on kestettävä sovelluksen vaatimukset. Jotta ulottuvuus pysyy vakaana ja stressin murtuminen voidaan välttää, on suunniteltava mahdolliset kuormitus- ja ympäristöolosuhteet huomioon ottaen. Tämä edellyttää sellaisia tekijöitä kuin vahvistekylkiluita, jotka on suunniteltava siten, että vältetään epätasaisesti viilenevät paksut osat, jotka aiheuttavat sisäistä rasitusta.
Estetiikka ja viimeistely
Lopuksi selkeän muoviosasi esteettiseen vetovoimaan vaikuttaa pinnan viimeistely. Sinulla on vaihtoehtoja, jotka vaihtelevat kiiltävästä kiillosta hienovaraiseen mattapintaan. Mutta huolimatta siitä, että tasainen ja johdonmukainen viimeistely on välttämätöntä esteettisen ja naarmuuntuneen vastuksen säilyttämiseksi. Muista, että pinnan epätäydellisyydet ovat näkyvämpiä selvissä muoveissa, joten kiillotus- tai tekstitysvaiheen yksityiskohtiin kiinnittäminen on tärkeää kosmeettisen tason viimeistelyn kannalta.
Valmistusprosessit ja koneet
Tuotteen sileän pintaviimeistelyn saavuttaminen edellyttää koko ruiskuvaluprosessin aikana tarkkaa huomiota raaka-aineisiin, laitteistoon, muottiin ja myös tuotteen suunnitteluun. Vaatimukset ovat usein tiukkoja tai erityisiä. Läpinäkyvät muovit, joiden sulamispiste on yleensä korkea ja juoksevuus heikko, vaativat usein prosessiparametrien hienosäätöä. Tähän sisältyvät muotin lämpötilan, ruiskutuspaineen ja ruiskutusnopeuden säädöt, jotta muotti täyttyy kokonaan. Näillä säädöillä voidaan myös ehkäistä sisäisen jännityksen aiheuttamaa tuotteen vääntymistä tai halkeilua.
Tässä jaksossa tarkastellaan perusteellisesti injektiomenetelmiä ja erikoisia injektiomuovauskoneita, jotka ovat kriittisiä selkeiden injektiomuovauskomponenttien tuottamiseksi.
Ruiskutusmuokkauslaitteet
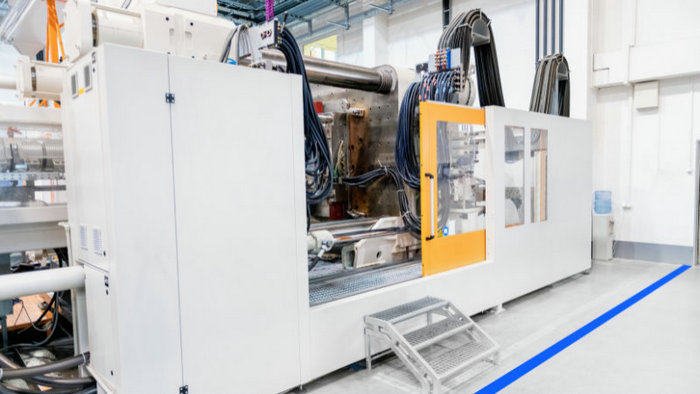
Oikean ruiskutusmuovauslaitteiston valitseminen on ratkaisevan tärkeää laadukkaiden, selkeiden muoviosien valmistamiseksi. Tarvitset laitteen, joka pystyy käsittelemään käyttämääsi tiettyä muovimateriaalia, kuten akryylia, ulottuvuuteensa ja naarmuuntumiskestävyyteensä. Koneen on annettava tarkka ohjaus ruiskutuksen nopeuteen ja paineeseen, jotta se on selkeä. CNC:n koneistus monimutkaisten muottimallien luomisessa on yleistä, koska se mahdollistaa muotoilun joustavuuden ja tarkkuuden, joita korkealaatuiset lähdöt edellyttävät.
Ruiskutusmuokkausprosessi
1. Materiaalien valmistelu:
Kosteuden poistamiseksi kuivataan puhtaat muovipelletit tai hartsit, mikä ehkäisee vikoja viimeisessä osassa.
- Kuivureista syötetään selkeitä muovipellettejä, jotka poistavat kosteuden imeytymisestä varastoinnin aikana.
- Kuivaimet käyttävät lämpöä ja kuivausainetta kosteuspitoisuuden laskemiseen alle 0.1%:iin.
- Asianmukainen kuivuminen on tärkeää, jotta pienet kuplat ja halkeamat eivät muodostu sulamisen ja muottien kuivumisen aikana loukkuun jääneestä kosteudesta höyrysty.
2. Injektioyksikkö:
Kuivattua muovia syötetään ruiskutusyksikköön, isoon tynnyriin, jossa on pyörivä ruuvi. Kuumentimet nostavat muovin sulamispisteeseensä.
- Muoviset pelletit päätyvät injektioyksikköön, joka koostuu kuumennetusta tynnyristä ja Arkhimedes-ruuvista.
- Tynnyri on vuorattu yksilöllisesti valvotuilla lämmitysvyöhykkeillä muovin lämpötilan nostamiseksi asteittain.
- Ruuvin pyöriessä se kuljettaa muovia eteenpäin sulaessaan ja sekoittaessaan sitä leikkausvoimalla ja johtaessaan lämpöä.
- UV-stabilointiaineiden ja voiteluaineiden kaltaiset lisäaineet ovat tässä vaiheessa täysin hajallaan yhtenäisten ominaisuuksien vuoksi.
3. Sulattaminen ja sekoittaminen:
Ruuvin pyöriessä se sulaa ja sekoittaa muovin tasaiseksi. Lisäaineet on dispergoitu perusteellisesti yhdenmukaisten ominaisuuksien vuoksi.
4. Mold Clamping:
Tarkassa koneistetussa muotissa olevat puolikkaat kootaan yhteen ja kiristetään tiukasti sulan muovin vuotamisen estämiseksi. Monikerroksiset muotit voivat tuottaa useita osia kerralla.
- Lämmönjohtavuutensa puolesta teräsmuoti koostuu osan mallien ylä- ja alapuolisista osista.
- Sulku-yksikkö kohdistaa useiden tonnien voiman, joka painaa muotin puoliskot tiiviisti yhteen; puoliskot sulkeutuvat jakopintaa vasten.
- Monikaistamuoteilla on useita onkaloita, jotka tuottavat useita osia samanaikaisesti.
5. Ruiskutus:
Sula muovi ruiskutetaan korkeassa paineessa muottipesiin valukanavan ja jakokanaviston kautta. Ilma johdetaan ulos kuplien välttämiseksi.
- Kun muovi on täysin sulanutta ja homogeenista, se injisoidaan korkeassa paineessa, 500-1500 psi.
- Muovi virtaa kapeita ruiskutuskanavia eli jakokanavia ja valukanavia pitkin kuhunkin muottipesään.
- Ilmasta irrotetaan erikoisventtiilit, jotta vältytään kuplimiselta osissa.
6. Jäähdytys:
Muotin jäähdytyskanavat kuljettavat lämpöä siirtäviä nesteitä, jotka kiinteyttävät muovia muotin sisällä.
- Jäähdytyslinjat kiersivät vettä tai glykolia muotin sisällä, jotta muovista saataisiin nopeasti lämpöä.
- Tyypilliset jäähdytysajat ovat 10-60 sekuntia materiaalista ja osan paksuudesta riippuen.
- Oikealla jäähdytyksellä varmistetaan, että muovi kiinteytyy yhtenäisellä molekyylirakenteella.
7. Hylkäys:
Kun muotti on kiinteytynyt, se aukeaa ja työnnetään pois muotista. Liiallinen muovi on yhä kiinni pyörteissä ja juoksijoissa.
- Mold avaa ja työnnä nastat ulos, kun osat ovat täysin kiinteytyneitä ja vielä lämpimiä mutta jäykkiä.
- Ylimääräistä muovia jää muotin ulkopuolella oleviin valukanaviin ja jakokanaviin kiinni.
8. Trimming:
Erillisessä työvaiheessa syöttökanavat ja jakokanavat katkaistaan tai murretaan irti kappaleista lopullisen muodon saavuttamiseksi.
- Osat siirretään automaattiselle leikkausasemalle.
- Syöttökanavan ja jakokanavan päät katkaistaan tai murretaan irti kappaleista.
- Tämä antaa lopulliset mitat ja pinnat osiin.
9. Laatutarkistukset:
Osat testataan visuaalisesti ja mekaanisesti, jotta varmistetaan mittatarkkuus ja vikojen puuttuminen ennen pakkausta.
- Osat punnitaan mittojen ja vikojen silmämääräinen tarkastus.
- Testeihin voi kuulua veto- tai iskutestejä näytekappaleille.
- Lähetystä varten pakataan vain vastaavat osat.
Haasteita selkeässä muovimuokkauksessa
Kun kyseessä on selkeä ruiskutusmuoti, virheettömien tulosten saavuttaminen on useita merkittäviä haasteita. Paksuuden varmistamisesta reaktioiden hallintaan kemikaaleilla jokainen vaihe vaatii tarkkuutta, jotta läpinäkyvät osat säilyvät esteettisinä ja toimivina.
1. Tuotejohdonmukaisuuden säilyttäminen
Dimensionaalisen vakauden saavuttaminen on tärkeää, mutta paksummissa osissa olevat nielumerkit voivat kuitenkin vaikuttaa johdonmukaisuuteen. Jotta seinämän paksuus pysyy yhtenäisenä ja selkeys säilyy, muottien on tasapainotettava huolellisesti täyttöajat ja jäähdytysnopeudet. Lisäksi lämpölaajenemisnopeus voi vaihdella, mikä voi muuttaa läpikuultavien osien mittoja ja ominaisuuksia.
2. Johtaminen
Lämpötilan hallinta on olennaista kirkkaiden muoviosien muovauksessa. Äärilämpötilat voivat aiheuttaa jännityksiä, jotka heikentävät kirkkautta. Muotin lämpötilan tarkka hallinta prosessoinnin aikana ehkäisee sameuden ja värimuutosten kaltaisia vikoja ja varmistaa osien läpinäkyvyyden.
3. Kuivumisen ja sodankäynnin torjuminen
Kun muottien osat viilenevät, kutistuvat ja vääristyvät, mikä vaarantaa osan eheyden ja läpinäkyvyyden. Jäähdytysprosessiin ja muottisuunnitteluun tehtävät muutokset auttavat lieventämään näitä ongelmia ja säilyttämään halutut muodot.
4. Kemiallinen yhteensopivuus
Valitse materiaaleja, jotka kestävät altistumisen eri kemikaaleille, kuten hapoille, syövyttäville materiaaleille ja liuottimille menettämättä selkeyttä. Kemiallinen vastus varmistaa, että kirkkaat muovit säilyttävät ulkonäkönsä ja rakenteensa joutuessaan kosketuksiin näiden aineiden kanssa.
5. Isku- ja stressivastus
Selkeät muovit voivat joskus olla hauraita, mikä aiheuttaa halkeilua iskun tai stressin alla. Iskunkestävyyden omaavien materiaalien tunnistaminen ja ruiskun muottiprosessin säätäminen vahvuuden parantamiseksi voi estää tällaiset virheet ja parantaa selkeiden muovituotteiden kestävyyttä.
Ympäristönäkökohdat
Selkeän muovin ruiskutusmuotituksen alalla huomiosi ympäristötekijöihin on ratkaisevan tärkeää. Tähän kuuluu paitsi ympäristöystävällisten materiaalien käyttö myös turvallisuus- ja sääntelystandardien noudattaminen, jätteiden vähentäminen ja biohajoavien vaihtoehtojen harkitseminen.
- Kierrätys ja biomuovit: Biohajoavat ja kierrätetyt muovit ovat alasi kestävien käytäntöjen kärjessä. Harkitse biohajoavien polymeerien, kuten PLA:n, käyttöä projekteissasi, mikä pienentää ympäristöjalanjälkeä. Lisäksi jälki- ja jälkikuluttajamuovien kierrätysohjelmien toteuttaminen voi edistää kestävyyttä.
- Jätteiden vähentäminen tuotannossa: Jätteiden minimointi tuotannossa ei ole hyväksi vain ympäristölle, vaan se voi myös vähentää kustannuksiasi. Optimoi tuotantoprosessisi raaka-aineiden ja energian säästämiseksi. Suljettuja tuotantojärjestelmiä helpottavat tekniikat voivat ottaa talteen ja käyttää uudelleen jätetuotteita, mikä on askel kohti kestävää valmistusta.
- Sääntelyn noudattaminen ja turvallisuus: Sääntöjen noudattaminen ei ole neuvoteltavissa. Valmistusprosessien on oltava ympäristö-, terveys- ja turvallisuusnormien mukaisia. Ymmärrä ja noudata sääntelyelinten antamia ohjeita, joilla varmistetaan myrkyttömät, turvalliset ja kestävät tuotteet.
Usein kysytyt kysymykset
Miten ruiskutetaan kirkkaat muoviosat?
Selkeiden muoviosien ruiskutusmuovausprosessi edellyttää tarkkuutta raaka-aineiden suunnittelussa ja valmistelussa. Yksityiskohtainen suunnittelu on olennaisen tärkeää lopputuotteen läpinäkyvyyden ja laadun varmistamiseksi.
Mitkä ovat parhaat materiaalit läpinäkyvien muoviesineiden luomiseen?
Polykarbonaatti ja akryyli ovat suosittuja valintoja niiden selvyyden ja vahvuuden kannalta. Jokainen materiaali tarjoaa erilaisia etuja, kuten akryyli on naarmuuntumatonta ja polykarbonaatti on iskunkestävää.
Miten varmistat selvyyden ja estät sameuden ruiskutusmuotituksessa?
Varmistaaksesi selkeyden ja estääksesi sumun, käytä korkealaatuisia hartseja ja hallitse muottiprosessia kunnolla. Säännöllinen laitteiden huolto ja perusteellinen materiaalinvalmistus auttavat vähentämään vikoja.
Mitä haasteita on työskennellä kirkkaan kovan muovin kanssa ruiskumuotituksessa?
Yksi suuri haaste on välttää virheet, kuten kuplat tai raidat, jotka näkyvät selkeässä muovissa. Muovausympäristön ja prosessiparametrien hallinta on ratkaisevan tärkeää näiden ongelmien ratkaisemiseksi.
Miten voit lisätä lankoja ruiskutettavaan muovattuun muovikomponenttiin?
Säikeet voidaan muotoilla suoraan osiin tai koneistaa jälkimuokkauksen jälkeen. Lankojen eheys ja toimivuus edellyttävät huolellista suunnittelua ja tarkkuussuunnittelua.
Mitkä tekijät vaikuttavat selkeiden muovimateriaalien vahvuuteen ja kestävyyteen ruiskumuotituksessa?
Materiaalin valinnalla, osasuunnittelulla ja muottiolosuhteilla on kaikki merkitys. Epäpuhtauksien, stressipitoisuuksien ja epäasianmukaisten prosessointiparametrien esiintyminen voi vaarantaa valmiin osan vahvuuden ja kestävyyden.







