
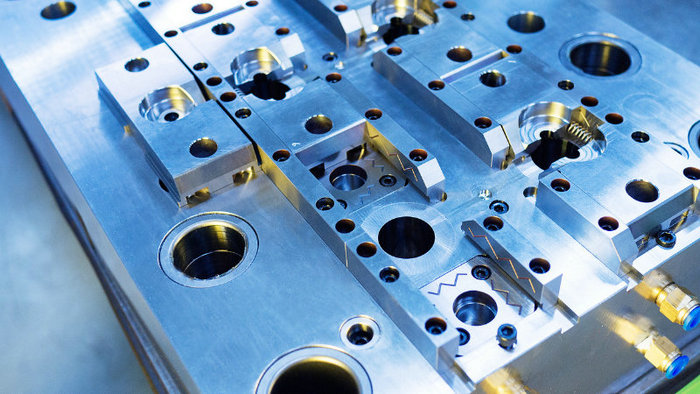
Introdução à moldagem por injeção de plástico transparente
Quando você deseja criar peças plásticas transparentes com alta clareza, a moldagem por injeção de plástico transparente é um processo de fabricação confiável que você encontrará. Este método é incrivelmente versátil e usado em uma variedade de indústrias do automotivo aos bens de consumo. A essência da moldagem por injeção reside na sua capacidade de moldar o plástico em componentes duráveis e claros, como lentes e luminárias.
Materiais em moldagem de plástico transparente
Ao considerar a moldagem plástica clara para seus projetos, sua seleção de materiais influenciará significativamente as propriedades do produto final, como clareza, resistência e resistência aos raios UV e produtos químicos.
Propriedades de acrílico (PMMA)
Acrílico, também conhecido como PMMA (Metacrilato de Polimetilo), é um plástico popular para moldagem por injeção por sua excelente transmitância de luz óptica e resistência aos raios UV. É uma resina não tóxica que é um pouco frágil, mas pode ser polida para manter seu acabamento claro.
Vantagens do policarbonato (PC)
O policarbonato (PC) possui notável resistência ao impacto, tornando-o um material de moldagem por injeção ideal para produtos como óculos de segurança e protetores de calor. Sua força é que não compromete a transparência, oferecendo grande clareza para várias aplicações.
Polietileno (HDPE) e seus usos
O polietileno de alta densidade (HDPE) é um termoplástico conhecido por sua resistência e usado em produtos que exigem uma estrutura durável, mas um pouco flexível, como garrafas e recipientes. Também é não tóxico, tornando-o seguro para aplicações relacionadas a alimentos.
Outras resinas para transparência
Além dos materiais primários mencionados, existem outras resinas como PET e PEI que oferecem transparência. Enquanto o PET é frequentemente usado em garrafas de bebidas e embalagens, o PEI pode lidar com aplicações de alta temperatura, frequentemente utilizadas em componentes de motores aeroespaciais.
Termoplásticos vs. Plásticos de Engenharia
Os termoplásticos como o acrílico e o HDPE são comumente usados para moldagem por injeção devido à sua facilidade de processamento e versatilidade. Por outro lado, os plásticos de engenharia, como o policarbonato, oferecem propriedades avançadas, como maior resistência ao impacto, adequada para aplicações mais exigentes.
Aditivos e modificadores
Para melhorar certas qualidades de plásticos claros, aditivos e modificadores como estabilizadores UV e corantes podem ser incorporados. Essas substâncias podem melhorar a resistência UV de uma resina, alterar sua flexibilidade e introduzir várias cores, mantendo a transparência.
Eis a sumarização:
| Material | Principais propriedades | Aplicações típicas |
| Acrílico (PMMA) | Excelente clareza óptica, resistência UV, alta resistência | Lentes, luminárias, peças transparentes |
| Policarbonato (PC) | Alta resistência ao impacto, boa clareza óptica | culos de segurança, peças automotivas, escudos térmicos |
| Polietileno (HDPE) | Resistência química resistente mas flexível, excelente | Garrafas, recipientes de alimentos |
| PET | Boa clareza, alta resistência, barreira de umidade | Embalagem, garrafas de bebidas |
| Polieterimida (PEI) | Suporta altas temperaturas, boa clareza, resistência química | Peças de motor, aplicações aeroespaciais |
| Termoplásticos | Fácil de processar, versátil | Moldagem por injeção de uso geral |
| Plásticos de engenharia | Propriedades avançadas como resistência ao impacto ou ao calor | Aplicações exigentes como o automóvel |
Projeto e engenharia de peças plásticas claras
Ao projetar peças claras, o foco em alcançar alta clareza e transparência é primordial. Abordar as propriedades do material e considerações estruturais desempenha um papel crucial na clareza óptica e durabilidade do produto acabado.
Garantindo a clareza ideal
Para a máxima clareza óptica e transmissão de luz em suas peças moldadas claras, a seleção de materiais é crítica. Você vai querer escolher materiais que são inerentemente claros, como acrílico e policarbonato, que permitem a máxima transparência e neblina mínima. Fatores como a espessura da parede devem ser cuidadosamente gerenciados para evitar defeitos como marcas de retração, o que pode prejudicar a clareza. Mantenha sua espessura de parede uniforme para manter as melhores propriedades ópticas e evitar superfícies irregulares que podem causar distorção.
Abordando propriedades materiais
Selecionar o material certo também envolve considerar como o plástico interagirá com seu ambiente. Esteja ciente da exposição química potencial, pois as peças transparentes são frequentemente usadas onde a visibilidade do conteúdo é crucial, e substâncias como umidade, solventes, ácidos e outros materiais corrosivos podem entrar em contato com o plástico. Por exemplo, o acrílico é mais quebradiço, mas oferece excelente clareza, enquanto o policarbonato é mais durável, mas pode absorver a umidade que pode afetar a estabilidade dimensional.
Considerações Estruturais
As peças plásticas transparentes precisam resistir às exigências de sua aplicação. Para garantir a estabilidade dimensional e evitar fissuras por tensão, considere as cargas potenciais e as condições ambientais no projeto. Isso inclui avaliar nervuras de reforço, que devem ser projetadas para evitar seções espessas com resfriamento irregular, capazes de gerar tensões internas.
Estética e acabamento
Finalmente, o apelo estético da sua peça de plástico transparente é influenciado pelo acabamento superficial. Você tem opções que variam de um polimento de alto brilho a um acabamento mate sutil. Mas, independentemente disso, um acabamento suave e consistente é essencial para manter a resistência estética e a riscos. Lembre-se, as imperfeições da superfície são mais perceptíveis em plásticos transparentes, portanto, a atenção aos detalhes durante a fase de polimento ou texturização é crucial para um acabamento de grau cosmético.
Processo de fabricação e máquinas
Para um acabamento suave da superfície do produto, é necessário um foco meticuloso em matérias-primas, hardware, molde e até mesmo no design do produto durante todo o processo de injeção. Requisitos rigorosos ou às vezes especiais são frequentemente aplicados. Materiais plásticos transparentes, que normalmente têm um alto ponto de fusão e baixa fluidez, geralmente exigem modificações no parâmetro do processo afinadas. Isso inclui ajustes à temperatura do molde, à pressão da injeção e à velocidade da injeção para garantir a injeção completa do molde. Esses ajustes também podem ajudar na mitigação completa da deformação do produto ou rachamento interno.
Esta seção fornecerá uma visão aprofundada dos procedimentos de injeção e das máquinas de moldagem por injeção especializadas, essenciais para a produção de componentes moldados por injeção clara.
Equipamento de moldagem por injeção
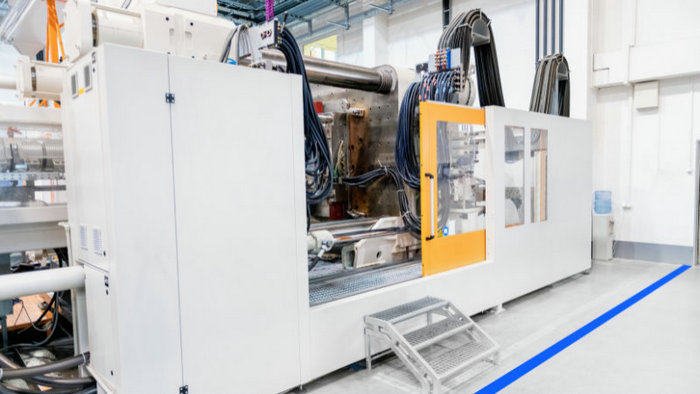
Escolher o equipamento de moldagem por injeção certo é crucial para a fabricação de peças de plástico transparente de alta qualidade. Você precisará de uma máquina que possa lidar com o material plástico específico que você usa, como o acrílico, por sua estabilidade dimensional e resistência a arranhões. A máquina deve oferecer controle preciso sobre a velocidade e a pressão da injeção para garantir um acabamento claro. É comum usar a usinagem CNC durante a criação de projetos complexos de moldes, pois fornece a flexibilidade e a precisão de design necessárias para saídas de alta qualidade.
Processo de moldagem por injeção
1. Prep dos materiais:
Pellets de plástico transparente ou resina na formulação necessária são secos para remover a umidade. Isso evita defeitos na parte final.
- Pellets de plástico transparente são alimentados a partir de secadores que removem a umidade absorvida durante o armazenamento.
- Os secadores usam calor e dessecante para reduzir o teor de umidade para menos de 0,1%.
- A secagem adequada é crucial para evitar que pequenas bolhas e rachaduras se formem durante o derretimento e a moldagem da vaporização da umidade presa.
2. Unidade de injeção:
O plástico seco é alimentado na unidade de injeção – um grande barril com um parafuso rotativo. Aquecedores elevam o plástico ao seu ponto de fusão.
- Pellets de plástico entram na unidade de injeção, que consiste em um barril aquecido e um parafuso de Arquimedes.
- O barril é forrado com zonas de aquecimento controladas individualmente para aumentar gradualmente a temperatura do plástico.
- medida que o parafuso gira, ele transmite o plástico para a frente enquanto o derrete e mistura usando força de cisalhamento e calor conduzido.
- Aditivos como estabilizadores UV e lubrificantes são completamente dispersos nesta fase para propriedades uniformes.
3. derretimento e mistura:
medida que o parafuso gira, ele derrete e mistura o plástico uniformemente. Quaisquer aditivos são dispersos completamente para propriedades consistentes.
4. braçadeira do molde:
As metades de molde usinadas com precisão são unidas e apertadas firmemente para evitar o vazamento de plástico fundido. Os moldes de múltiplas cavidades podem produzir várias peças de uma só vez.
- O molde, feito de aço por sua condutividade térmica, consiste em metades superiores e inferiores com os projetos da peça.
- As unidades de fixação exercem toneladas de força para unir as metades do molde firmemente, seladas por uma linha de separação.
- Os moldes multicavidade têm vários conjuntos de cavidades para produzir várias partes simultaneamente.
5. Injeção:
Sob alta pressão, o plástico fundido é injetado nas cavidades do molde através de um sistema de sprue e canal de alimentação. O ar é ventilado para evitar bolhas.
- Quando o plástico é totalmente derretido e homogêneo, é injetado sob alta pressão, 500-1500 psi.
- Ele flui através de canais de injeção estreitos chamados canais de alimentação e sprues em cada cavidade do molde.
- O ar preso é ventilado para fora respiradouros especiais para evitar bolhas nas peças.
6. Refrigeração:
Os canais de resfriamento no molde transportam fluidos de transferência de calor para solidificar o plástico dentro do molde.
- Linhas de resfriamento circulavam água ou glicol dentro do molde para extrair rapidamente o calor do plástico.
- Os tempos de resfriamento típicos são de 10 a 60 segundos, dependendo da espessura do material e da peça.
- O resfriamento adequado garante que o plástico se solidifique com uma estrutura molecular uniforme.
7. Ejeção:
Uma vez solidificado, o molde se abre e os pinos do ejetor empurram a parte acabada para fora do molde. O excesso de plástico ainda está ligado a abetos e canais de alimentação.
- O molde abre e os pinos ejetores empurram as peças para fora quando totalmente solidificadas e ainda quentes, mas rígidas.
- O excesso de plástico permanece ligado a abetos e canais de alimentação fora do molde.
8. Aparar:
Em uma estação separada, os sprues e os canais de alimentação são cortados/quebrados das peças para dar a forma final.
- As peças são transferidas para uma estação de corte automática.
- Sprue e stubs canal de alimentação são cortados ou quebrados longe das partes.
- Isso dá as dimensões finais e superfícies para as peças.
9. Verificações da qualidade:
As peças são submetidas a testes visuais e mecânicos para garantir precisão dimensional e ausência de defeitos antes da embalagem.
- As peças são submetidas à medição de dimensões e inspeção visual de defeitos.
- Os testes podem incluir testes de tração ou impacto em peças de amostra.
- Somente as peças conformadas são embaladas para a expedição.
Desafios na moldagem de plástico transparente
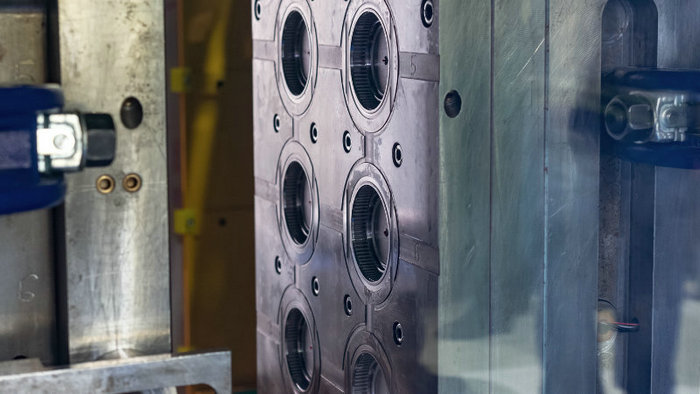
Quando se trata de moldagem por injeção de plástico transparente, alcançar resultados perfeitos representa vários desafios significativos. Desde garantir uniformidade na espessura até gerenciar reações com produtos químicos, cada etapa exige precisão para manter a estética e a funcionalidade de suas peças transparentes.
1. Manter a consistência do produto
Alcançar a estabilidade dimensional é crucial; no entanto, as marcas de retração em seções mais grossas podem afetar a consistência. Para garantir a espessura da parede uniforme e manter a clareza, os moldadores devem equilibrar cuidadosamente os tempos de preenchimento e as taxas de resfriamento. Além disso, as taxas de expansão térmica podem variar, alterando potencialmente as dimensões e propriedades de suas peças transparentes.
2. Gestão
O controle de temperatura é essencial para a moldagem de plástico transparente. Temperaturas extremas podem introduzir estresse, o que diminui a clareza. O gerenciamento preciso da temperatura do molde durante o processamento evita defeitos, como preguiça ou descoloração, garantindo a qualidade transparente de suas peças.
3. Lidando com encolhimento e deformação
medida que as peças moldadas esfriam, o encolhimento e a deformação podem ocorrer, comprometendo a integridade e a transparência da peça. Os ajustes no processo de resfriamento e no design do molde ajudam a mitigar esses problemas e a manter as formas exatas desejadas.
4. Compatibilidade química
Escolha materiais que possam suportar a exposição a vários produtos químicos, incluindo ácidos, materiais corrosivos e solventes sem perder a clareza. A resistência química garante que os plásticos transparentes mantenham sua aparência e estrutura quando em contato com essas substâncias.
5. Resistência do impacto e do esforço
Os plásticos transparentes podem às vezes ser mais quebradiços, levando a rachaduras sob impacto ou estresse. Identificar materiais com alta resistência ao impacto e ajustar o processo de moldagem por injeção para aumentar a resistência pode evitar tais falhas e melhorar a durabilidade de seus produtos de plástico transparente.
Considerações ambientais
No campo da moldagem por injeção de plástico transparente, sua atenção a fatores ambientais é crucial. Isso inclui não apenas o uso de materiais ecológicos, mas também a adesão a padrões de segurança e regulatórios, reduzindo o desperdício e considerando opções biodegradáveis.
- Reciclagem e Bioplásticos: Os plásticos biodegradáveis e reciclados estão na vanguarda das práticas sustentáveis em sua indústria. Considere o uso de polímeros biodegradáveis como o PLA para seus projetos, que oferecem uma pegada ambiental reduzida. Além disso, a implementação de programas de reciclagem para plásticos pós-industriais e pós-consumo também pode contribuir para a sustentabilidade.
- Redução de resíduos na fabricação: A minimização de resíduos na fabricação não é apenas boa para o meio ambiente; também pode reduzir seus custos. Otimize seus processos de produção para conservar matérias-primas e energia. As tecnologias que facilitam os sistemas de fabricação em circuito fechado podem capturar e reutilizar produtos residuais, o que é um passo em direção à fabricação sustentável.
- Conformidade e segurança regulatórias: Aderir às regulamentações não é negociável. Os processos de fabricação devem estar em conformidade com os padrões ambientais, de saúde e de segurança. Entenda e siga as diretrizes estabelecidas pelos órgãos reguladores para garantir produtos não tóxicos, seguros e sustentáveis.
Perguntas frequentes
Qual é o processo para moldagem por injeção de peças de plástico transparente?
O processo de moldagem por injeção para peças de plástico transparente envolve precisão no design de ferramentas e preparação de matérias-primas. O planejamento detalhado é essencial para garantir a transparência e a qualidade do produto final.
Quais são os melhores materiais para criar itens de plástico transparente?
O policarbonato e o acrílico são escolhas populares por sua clareza e força. Cada material oferece benefícios diferentes, como o acrílico sendo resistente a riscos e o policarbonato sendo resistente ao impacto.
Como você garante clareza e evita a nebulosidade na moldagem por injeção de plástico?
Para garantir a clareza e evitar neblina, use resinas de alta qualidade e mantenha o controle adequado sobre o processo de moldagem. A manutenção regular do equipamento e a preparação completa do material ajudam na redução de defeitos.
Quais são os desafios de trabalhar com plástico duro transparente na moldagem por injeção?
Um grande desafio é evitar manchas, como bolhas ou estrias, que são mais visíveis em plásticos transparentes. Controlar o ambiente de moldagem e os parâmetros do processo é crucial para resolver esses problemas.
Como você pode adicionar fios aos componentes plásticos moldados por injeção?
As roscas podem ser moldadas diretamente nas peças ou usinadas após a moldagem. As roscas moldadas exigem design cuidadoso e engenharia de precisão para garantir a integridade e a funcionalidade das roscas.
Quais fatores afetam a resistência e durabilidade de materiais plásticos transparentes na moldagem por injeção?
Seleção de materiais, design de peças e condições de moldagem desempenham um papel. A presença de impurezas, concentrações de estresse e parâmetros de processamento inadequados podem comprometer a resistência e durabilidade da peça acabada.







