
Introducere în turnarea din plastic limpede
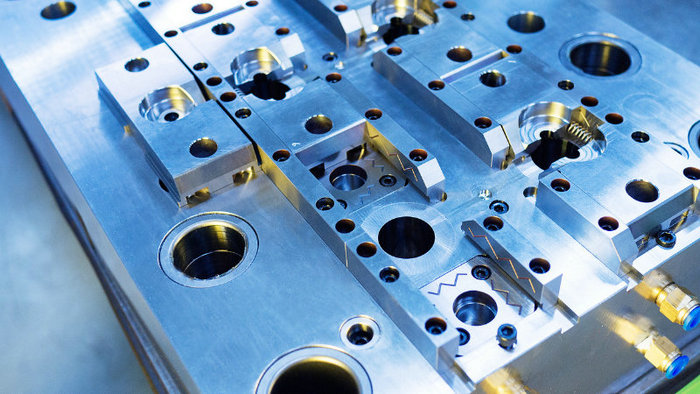
Atunci când doriți să creați piese din plastic transparente cu claritate ridicată, injectarea din plastic transparent este un proces de fabricație de încredere va veni peste. Această metodă este incredibil de versatil și utilizat într-o varietate de industrii de la autoturism la bunuri de consum. Esența de turnare injecție constă în capacitatea sa de a modela plastic în componente durabile, clare, cum ar fi lentilele și corpurile de iluminat.
Materiale pentru turnarea plasticului transparent
Când vă gândiţi la modelarea plastică clară pentru proiectele dumneavoastră, selectarea materialelor va influenţa semnificativ proprietăţile produsului final, cum ar fi claritatea, rezistenţa şi rezistenţa la razele UV şi substanţele chimice.
Proprietăți acrilice (PMMA)
Acrilic, de asemenea, cunoscut sub numele de PMMA (Polimetil metacrilat), este un plastic popular pentru turnarea injecției pentru excelenta sa transmisie optică a luminii și rezistența UV. Este o rășină non-toxică, care este oarecum fragilă, dar poate fi lustruită pentru a menține finisajul clar.
Avantaje din policarbonat (PC)
Policarbonatul (PC) se mândreşte cu o rezistenţă remarcabilă la impact, ceea ce îl face un material ideal de turnare prin injecţie pentru produse precum ochelari de protecţie şi scuturi termice. Puterea sa este că nu compromite transparenţa, oferind o mare claritate pentru diferite aplicaţii.
Polietilenă (HDPE) și utilizările sale
Polietilenă de înaltă densitate (HDPE) este un termoplastic cunoscut pentru puterea sa și utilizat în produse care necesită o structură durabilă, dar oarecum flexibilă, cum ar fi sticle și containere. Este, de asemenea, non-toxic, ceea ce face sigur pentru aplicații legate de alimente.
Alte refugii pentru transparență
Dincolo de materialele primare menţionate, există şi alte răşini precum PET şi PEI care oferă transparenţă. În timp ce PET este frecvent utilizat în sticle de băuturi şi ambalaje, PEI se poate ocupa de aplicaţii la temperaturi ridicate, adesea utilizate în componentele motoarelor aerospaţiale.
Plastice termoplastice vs. Inginerie
Pe de altă parte, materialele plastice de inginerie, cum ar fi policarbonatul, oferă proprietăţi avansate, cum ar fi rezistenţa sporită la impact, potrivită pentru aplicaţii mai exigente.
Aditivi și modificatori
Pentru a îmbunătăţi anumite calităţi de plastic clar, aditivi şi modificatori cum ar fi stabilizatori UV şi coloranţi pot fi încorporate. Aceste substanţe pot îmbunătăţi rezistenţa UV a unei răşină, modifica flexibilitatea sa, şi introduce diferite culori în timp ce menţine transparenţa.
Aici este sumarizarea:
| Material | Proprietăți cheie | Aplicații tipice |
| Acrilic (PMMA) | Claritate optica excelenta, rezistenta UV, rezistenta mare | Lentile, corpuri de iluminat, piese transparente |
| Policarbonat (PC) | Putere de impact mare, claritate optică bună | Ochelari de siguranță, piese auto, scuturi termice |
| Polietilenă (HDPE) | Rezistenţă chimică dură, dar flexibilă, excelentă | Sticle, recipiente alimentare |
| PET | Claritate bună, rezistenţă ridicată, barieră de umiditate | Ambalaje, sticle de băuturi |
| Polieterimidă (PEI) | Rezistă la temperaturi ridicate, claritate bună, rezistență chimică | Piese de motor, aplicații aerospațiale |
| Aparate termoplastice | Ușor de procesat, versatil | Mulaje pentru injectare cu scop general |
| Materiale plastice pentru inginerie | Proprietăți avansate, cum ar fi impactul sau rezistența la căldură | Cererea de aplicații cum ar fi automobile |
Proiectare și inginerie de piese de plastic clare
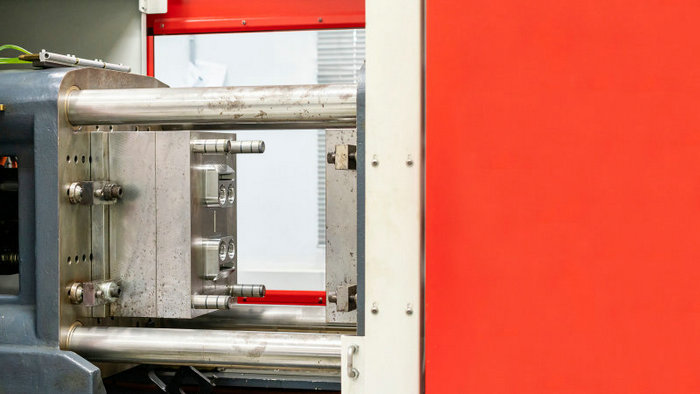
Atunci când se proiectează piese clare, accentul pus pe obținerea unei clarități și transparenței ridicate este esențial. Abordarea proprietăților materiale și a considerentelor structurale joacă un rol esențial în claritatea optică și durabilitatea produsului finit.
Asigurarea clarităţii optime
Pentru claritatea optica finala si transmiterea luminii in partile clare modelate, selectia materialelor este critica. Veti dori sa alegeti materiale care sunt in mod inerent clare, cum ar fi acrilic si policarbonat, care permit o transparenta maxima si cea mai minima ceata. Factorii precum grosimea peretelui trebuie sa fie reusiti cu atentie pentru a preveni defecte cum ar fi urmele de chiuveta, care pot scadea de la claritate. Mentineti grosimea peretelui uniforma pentru a mentine cele mai bune proprietati optice si pentru a preveni suprafetele inegale care pot provoca distorsiuni.
Adresarea de proprietăți materiale
Selectarea materialului potrivit implică, de asemenea, luarea în considerare a modului în care plasticul va interacţiona cu mediul său. Fiţi conştienţi de expunerea chimică potenţială, deoarece părţile transparente sunt adesea utilizate în cazul în care vizibilitatea conţinutului este crucială, iar substanţe precum umiditatea, solvenţii, acizii şi alte materiale corozive pot intra în contact cu plasticul. De exemplu, acrilicul este mai fragil, dar oferă o claritate excelentă, în timp ce policarbonatul este mai durabil, dar poate absorbi umiditatea care ar putea afecta stabilitatea dimensională.
Considerații structurale
Pentru a asigura stabilitatea dimensională și pentru a evita fisurarea stresului, trebuie să proiectați cu potențial de sarcină și condiții de mediu. Acest lucru presupune luarea în considerare a unor factori, cum ar fi coastele de întărire, care ar trebui să fie concepute pentru a evita secțiuni groase care se răcesc inconsistent, provocând tensiuni interne.
Estetică şi finisaj
În cele din urmă, atracţia estetică a părţii din plastic clar este influenţată de finisajul de suprafaţă. Aveţi opţiuni variind de la un luciu mare la un finisaj mat subtil. Dar indiferent, un finisaj neted şi consistent este esenţial pentru menţinerea rezistenţei estetice şi la zero. Amintiţi-vă, imperfecţiunile de suprafaţă sunt mai vizibile în plastic limpede, astfel încât atenţia la detalii în timpul fazei de lustruire sau texturare este crucială pentru un finisaj de grad cosmetic.
Proces de fabricație și mașini
Obținerea unui finisaj neted al suprafeței produsului necesită atenție riguroasă la materiile prime, echipamente, matriță și chiar proiectarea produsului pe tot parcursul procesului de injecție. Se aplică adesea cerințe stricte sau chiar speciale. Materialele plastice transparente, care au de obicei un punct de topire ridicat și fluiditate redusă, necesită frecvent reglarea fină a parametrilor procesului. Aceasta include ajustarea temperaturii matriței, presiunii de injecție și vitezei de injecție pentru a asigura umplerea completă a matriței. Aceste ajustări ajută și la prevenirea deformării sau fisurării produsului din cauza tensiunilor interne.
Această secţiune va oferi o analiză aprofundată a procedurilor de injectare şi a maşinilor specializate de mulaj pentru injecţie, care sunt esenţiale pentru producerea unor componente clare de injectare.
Echipament de topire a injecției
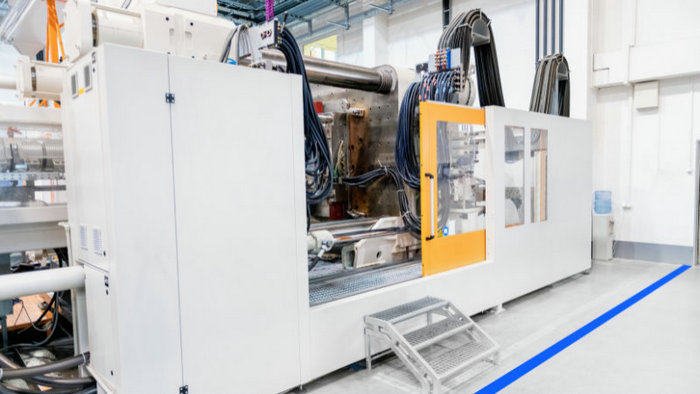
Alegerea echipamentului potrivit pentru turnarea prin injecție este esențială pentru fabricarea unor piese transparente din plastic de înaltă calitate. Aveți nevoie de o mașină capabilă să prelucreze materialul specific utilizat, precum acrilul, datorită stabilității dimensionale și rezistenței sale la zgârieturi. Mașina trebuie să permită controlul precis al vitezei și presiunii de injecție pentru a obține un finisaj clar. La fabricarea proiectelor complexe de matrițe se utilizează frecvent prelucrarea CNC, deoarece oferă flexibilitatea și precizia necesare unor rezultate de înaltă calitate.
Procesul de topire a injecției
1. Prep materiale:
Peleții de plastic clare sau rășină în formula necesară sunt uscate pentru a elimina umiditatea. Acest lucru previne defectele în partea finală.
- Peleții de plastic clar sunt hrăniți de la uscătoare care elimină umiditatea absorbită în timpul depozitării.
- Uscatoarele folosesc căldură și desicant pentru a reduce conținutul de umiditate la mai puțin de 0,1%.
- Uscarea adecvată este esențială pentru a preveni formarea bulelor mici și a fisurilor în timpul topirii și modelării de la vaporizarea umezelii prinse.
2. Unitate injectabilă:
Plasticul uscat este alimentat în unitatea de injectare – un butoi mare cu un şurub rotativ. Încălţătoarele ridică plasticul la punctul său de topire.
- Granule de plastic intră în unitatea de injectare, care constă dintr-un butoi încălzit și un șurub Archimedes.
- Butoiul este căptușit cu zone de încălzire controlate individual pentru a ridica treptat temperatura plasticului.
- Pe măsură ce șurubul se rotește, el transmite plasticul înainte în timp ce se topește și se amestecă folosind forța de forfecare și a condus căldura.
- Aditivii, cum ar fi stabilizatorii UV și lubrifianții sunt bine dispersați în acest stadiu pentru proprietăți uniforme.
3. Topirea şi amestecarea:
Pe măsură ce șurubul se transformă, se topește și amestecă plasticul uniform. Orice aditivi sunt dispersați bine pentru proprietăți consistente.
4. Închiderea matriței:
Jumătățile matriței prelucrate cu precizie sunt apropiate și strânse ferm pentru a preveni scurgerea plasticului topit. Matrițele multicavitate pot produce mai multe piese simultan.
- Matrița, fabricată din oțel pentru conductivitatea sa termică, este alcătuită din jumătăți superioară și inferioară, cu formele piesei.
- Unitățile de închidere exercită o forță de mai multe tone pentru a uni strâns jumătățile matriței, etanșate de-a lungul liniei de separație.
- Matrițele multicavitate au mai multe seturi de cavități pentru a produce simultan mai multe piese.
5. Injecţie:
Plasticul topit este injectat sub presiune ridicată în cavitățile matriței printr-un sistem de canale de turnare și distribuție. Aerul este evacuat pentru a preveni bulele.
- Atunci când plasticul este complet topit și omogen, acesta este injectat sub presiune ridicată, 500-1500 psi.
- Plasticul curge prin canale înguste de injecție, numite canale de distribuție și canale de turnare, în fiecare cavitate a matriței.
- Aerul prins este evacuat prin aerisire specială pentru a evita bulele din părţi.
6. Congelare:
Canalele de răcire din matriță transportă fluide de transfer termic pentru a solidifica plasticul în interiorul acesteia.
- Liniile de răcire au circulat apă sau glicol în interiorul matriței pentru a extrage rapid căldura din plastic.
- Timpii tipici de racire sunt 10-60 secunde in functie de material si grosimea partii.
- Răcirea corespunzătoare asigură solidificarea plasticului cu o structură moleculară uniformă.
7. Ejectare:
După solidificare, matrița se deschide, iar știfturile ejectoare împing piesa finită afară. Plasticul în exces rămâne atașat de canalele de turnare și distribuție.
- Când piesele sunt complet solidificate, dar încă calde și rigide, matrița se deschide, iar știfturile ejectoare le împing afară.
- Plasticul în exces rămâne atașat de canalele de turnare și de distribuție, în afara matriței.
8. Trimming:
Într-o stație separată, canalele de turnare și de distribuție sunt tăiate sau rupte de pe piese pentru a obține forma finală.
- Piesele sunt transferate într-o stație de tăiere automată.
- Capetele canalelor de turnare și de distribuție sunt tăiate sau rupte de pe piese.
- Acest lucru oferă dimensiunile și suprafețele finale ale părților.
9. Controale de calitate:
Piesele sunt supuse unor teste vizuale și mecanice pentru a asigura acuratețea dimensională și absența defectelor înainte de ambalare.
- Piesele sunt supuse unor acvarii pentru dimensiuni şi inspecţii vizuale pentru defecte.
- Încercarea poate include încercări de tracțiune sau de impact pe părți ale eșantionului.
- Doar părţile conforme sunt ambalate pentru transport.
Provocări în topirea plastică clară
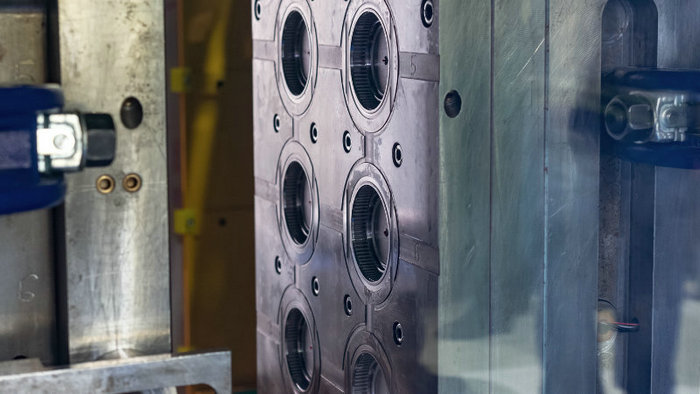
Când vine vorba de injectarea din plastic transparent, obţinerea de rezultate impecabile reprezintă mai multe provocări semnificative. De la asigurarea uniformităţii în grosime până la gestionarea reacţiilor cu substanţe chimice, fiecare pas necesită precizie pentru a menţine estetica şi funcţionalitatea părţilor transparente.
1. Menținerea coerenței produselor
Atingerea stabilității dimensionale este crucială; cu toate acestea, marcajele de chiuvetă în secțiuni mai groase pot afecta coerența. Pentru a asigura grosimea uniformă a peretelui și a menține claritatea, mulerele trebuie să echilibreze cu atenție timpul de umplere și ratele de răcire. În plus, ratele de expansiune termică pot varia, modificând potențial dimensiunile și proprietățile părților transparente.
2. Management
Controlul temperaturii este esențial la turnarea plasticului transparent. Temperaturile extreme pot provoca tensiuni care reduc claritatea. Gestionarea precisă a temperaturii matriței în timpul prelucrării previne defecte precum aspectul tulbure sau decolorarea și asigură transparența pieselor.
3. De-a face cu Shrinkage și Warping
Pe măsură ce piesele turnate se răcesc, pot apărea contracția și deformarea, compromițând integritatea și transparența acestora. Ajustările procesului de răcire și ale proiectării matriței ajută la atenuarea acestor probleme și la menținerea formelor exacte dorite.
4. Compatibilitatea chimică
Alegeți materiale care pot rezista expunerii la diferite substanțe chimice, inclusiv acizi, materiale corozive și solvenți fără a pierde claritate. Rezistența chimică asigură menținerea aspectului și structurii lor în contact cu aceste substanțe.
5. Impact și rezistență la stres
Plasticul clar poate fi uneori mai fragil, ceea ce duce la fisurarea sub impact sau stres. Identificarea materialelor cu rezistență la impact ridicat și ajustarea procesului de injecție pentru a spori puterea poate preveni astfel de eșecuri și îmbunătăți durabilitatea produselor din plastic clare.
Considerații privind mediul
În domeniul injecției din plastic transparent, atenția dumneavoastră asupra factorilor de mediu este crucială. Aceasta include nu doar utilizarea materialelor ecologice, ci și respectarea standardelor de siguranță și reglementare, reducerea deșeurilor și luarea în considerare a opțiunilor biodegradabile.
- Reciclarea şi bioplastia: Materialele plastice biodegradabile şi reciclate se află în fruntea practicilor durabile din industria dumneavoastră. Luați în considerare utilizarea polimerilor biodegradabili precum PLA pentru proiectele dumneavoastră, care oferă o amprentă ecologică redusă. În plus, implementarea programelor de reciclare a materialelor plastice postindustriale şi post-consum poate contribui şi la durabilitatea acestora.
- Reducerea deşeurilor în producţie: Minimizarea deşeurilor în procesul de fabricaţie nu este doar bună pentru mediu; de asemenea, vă poate reduce costurile. Optimizaţi procesele de producţie pentru a conserva materii prime şi energie. Tehnologiile care facilitează sistemele de producţie închise pot captura şi refuncţiona deşeurile produse, care reprezintă un pas către producţia durabilă.
- Conformitatea și siguranța în materie de reglementare: Admiterea la reglementări nu este negociabilă. Procesele de fabricație trebuie să respecte standardele de mediu, sănătate și siguranță. Înțelegeți și urmați orientările stabilite de organismele de reglementare pentru a asigura produse netoxice, sigure și durabile.
Întrebări frecvente
Care este procesul de injectare prin turnarea unor părţi din plastic clare?
Procesul de injecție pentru piese din plastic clare implică precizie în proiectarea sculelor și pregătirea materiilor prime. Planificarea detaliată este esențială pentru a asigura transparența și calitatea produsului final.
Care sunt cele mai bune materiale pentru crearea de produse din plastic transparente?
Policarbonatul și acrilicul sunt alegeri populare pentru claritatea și rezistența lor. Fiecare material oferă diferite beneficii, cum ar fi acrilicul fiind rezistent la zgârieturi și policarbonatul fiind rezistent la impact.
Cum asiguraţi claritatea şi prevenirea întunecimii în mulajul de plastic?
Pentru a asigura claritatea şi prevenirea ceţii, folosiţi răşini de înaltă calitate şi menţineţi un control adecvat asupra procesului de modelare. Întreţinerea periodică a echipamentelor şi pregătirea completă a materialelor ajută la reducerea defectelor.
Care sunt provocările de a lucra cu plastic clar dur în turnarea injecției?
O provocare majoră este evitarea defectelor, cum ar fi bule sau dungi, care sunt mai vizibile în plasticul clar. Controlul mediului de modelare și parametrii de proces este crucială pentru a aborda aceste probleme.
Cum puteţi adăuga fire la componentele din plastic modelate pentru injecţie?
Firele pot fi modelate direct în piese sau prelucrate post-molding. Firele topite necesită proiectare atentă și inginerie de precizie pentru a asigura integritatea și funcționalitatea firelor.
Ce factori influenţează rezistenţa şi durabilitatea materialelor plastice clare în turnarea prin injecţie?
Selectarea materialelor, proiectarea partilor si conditiile de modelare toate joaca un rol. Prezenţa impurităţilor, concentraţiile de stres şi parametrii de prelucrare necorespunzătoare pot compromite puterea şi durabilitatea părţii finite.







