
Введение к прозрачному пластиковому впрыску
Если вам нужно изготовить прозрачные пластиковые детали с высокой светопроницаемостью, надёжным производственным методом будет литьё прозрачного пластика под давлением. Это чрезвычайно универсальная технология, применяемая во многих отраслях — от автомобильной промышленности до производства потребительских товаров. Суть литья под давлением заключается в способности придавать пластику форму долговечных прозрачных компонентов, например линз и осветительных приборов.
Материалы в прозрачном пластиковом плавке
При рассмотрении вопроса о прозрачной пластиковой формации для ваших проектов выбор материалов окажет значительное влияние на такие свойства конечного продукта, как ясность, прочность и устойчивость к ультрафиолетовым лучам и химическим веществам.
Свойства акрилов (ПММА)
Акрил, также известный как PMMA (полиметилметакрилат), популярен для литья под давлением благодаря превосходному светопропусканию и устойчивости к ультрафиолету. Эта нетоксичная смола довольно хрупкая, но её можно полировать, чтобы сохранить прозрачную поверхность.
Преимущества поликарбоната (ПХ)
Поликарбонат (PC) отличается высокой ударопрочностью и поэтому идеально подходит для литья под давлением таких изделий, как защитные очки и тепловые экраны. При этом его прочность не достигается за счёт прозрачности: материал сохраняет отличную оптическую чистоту для самых разных применений.
Полиэтилен (HDPE) и его применение
Полиэтилен высокой плотности (HDPE) является термопластиком, известным своей прочностью и используемым в продуктах, требующих прочной, но в то же время довольно гибкой конструкции, таких, как бутылки и контейнеры.
Другие меры по обеспечению транспарентности
Помимо основных материалов, есть и другие прозрачные смолы, например PET и PEI . PET часто используют для бутылок и упаковки для напитков, а PEI выдерживает высокие температуры и часто применяется в компонентах авиационных двигателей.
Термопластика или инженерная пластика
Термопласты, такие как акрил и HDPE, часто используют для литья под давлением благодаря простоте обработки и универсальности. Инженерные пластики, например поликарбонат, обладают улучшенными свойствами — в частности повышенной ударопрочностью — и подходят для более сложных условий эксплуатации.
Принадлежности и модификаторы
Для повышения некоторых качеств прозрачных пластмасс, присадок и модификаторов, таких как УФ-стабилизаторы и окраски, эти вещества могут повысить ультрафиолетовую стойкость смолы, изменить ее гибкость и ввести различные цвета, сохраняя при этом прозрачность.
Вот резюме:
| Материал | Ключевые свойства | Типичные приложения |
| Акрилик (ПММА) | Отличная оптическая ясность, ультрафиолетовое сопротивление, высокая прочность | Лебеди, осветительные приборы, прозрачные части |
| Поликарбонат (PC) | Высокая ударная прочность, хорошая оптическая ясность | Защитные очки, запасные части для автомобилей, теплозащитные экраны |
| Полиэтилен (HDPE) | Тяжелое, но гибкое, отличное химическое сопротивление | Бутылки, пищевые контейнеры |
| ПЕТ | Хорошая ясность, высокая прочность, влажный барьер | Упаковка, бутылки с напитками |
| Полиэтеримид (ПЕИ) | Выдерживает высокую температуру, хорошую ясность, химическую стойкость | Запчасти двигателя, аэрокосмическое применение |
| Термопластика | Легкое в процессе, разностороннее | Впрыск для общего назначения |
| Инженерная пластмасса | Усовершенствованные свойства, такие как удар или теплостойкость | Спрос на такие виды применения, как автомобильный транспорт |
Проектирование и проектирование чистых пластмассовых частей
При проектировании прозрачных деталей первостепенное значение имеет достижение высокой прозрачности и четкости. Свойства материала и конструктивные особенности играют важную роль в оптической прозрачности и долговечности готового изделия.
Обеспечение оптимальной ясности
Для конечной оптической ясности и передачи света в ваших прозрачных формируемых частях выбор материала имеет решающее значение. Вы хотите выбрать материалы, которые по своей сути являются ясными, такие, как акриловый и поликарбонат, которые обеспечивают максимальную прозрачность и минимальную дымность. Такие факторы, как толщина стенок, должны тщательно учитываться для предотвращения дефектов, таких, как отметины поглотителей, которые могут ослабить ясность. Сохраняйте однородность своей стенки, чтобы сохранить лучшие оптические свойства и предотвратить неровные поверхности, которые могут привести к искажениям.
Удовлетворение материальных свойств
Выбирая материал, необходимо также учитывать, как пластик будет взаимодействовать с окружающей средой. Помните о возможном воздействии химических веществ: прозрачные детали часто используют там, где важно видеть содержимое, и пластик может контактировать с влагой, растворителями, кислотами и другими коррозионными веществами. Например, акрил более хрупкий, но обладает отличной прозрачностью, а поликарбонат прочнее, однако может поглощать влагу, что влияет на стабильность размеров.
Структурные соображения
Ваша прозрачная пластиковая часть должна выдерживать требования, предъявляемые к ее применению. Для обеспечения стабильности размеров и предотвращения растрескивания, вы должны проектировать ее с учетом потенциальной нагрузки и состояния окружающей среды. Это предполагает учет таких факторов, как усиливающие ребра, которые должны быть сконструированы таким образом, чтобы избегать тупых участков, которые охлаждаются непоследовательно, вызывая внутреннее напряжение.
Эстетика и завершение
Наконец, эстетическая привлекательность вашей прозрачной пластиковой части зависит от поверхности. У вас есть различные варианты: от высокоглазых лаков до тонких матов. Но, несмотря на это, для поддержания эстетической и царапинной устойчивости необходимо гладкое и последовательное завершение. Помните, недостатки поверхности более заметны в прозрачных пластмассах, поэтому внимание к деталям во время полировки или текстирования имеет решающее значение для косметического финала.
Обрабатывающая промышленность
Для получения гладкой поверхности изделия необходимо тщательно контролировать сырье, оборудование, пресс-форму и даже конструкцию детали на протяжении всего процесса литья под давлением. Часто предъявляются строгие, а иногда и специальные требования. Прозрачные пластики обычно имеют высокую температуру плавления и низкую текучесть, поэтому параметры процесса часто требуется точно настраивать. Это включает корректировку температуры пресс-формы, давления и скорости впрыска, чтобы обеспечить ее полное заполнение. Такие настройки также помогают полностью устранить деформацию и растрескивание изделия, вызванные внутренними напряжениями.
В этом разделе будет проведен углубленный анализ процедур инжекции и специализированных формирующих устройств для инжекции, имеющих важное значение для получения прозрачных инжекторных компонентов.
Оборудование для впрыскивания
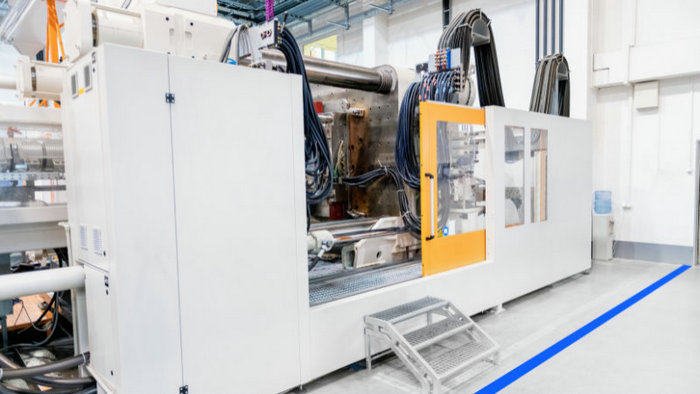
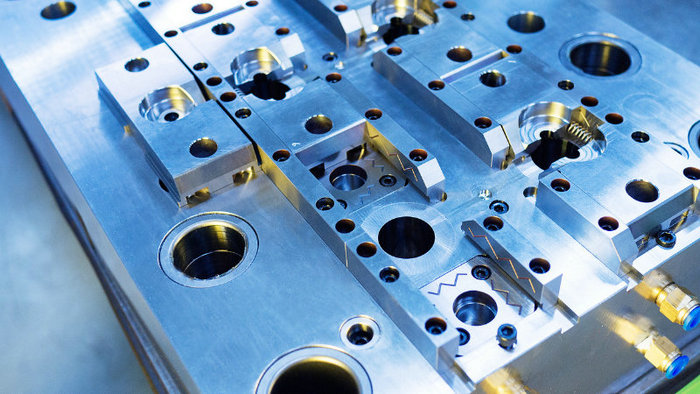
Для производства высококачественных прозрачных пластиковых деталей важно выбрать подходящее оборудование для литья под давлением. Машина должна работать с конкретным используемым материалом, например акрилом, и обеспечивать стабильность размеров и стойкость к царапинам. Она должна точно контролировать скорость и давление впрыска, чтобы обеспечить прозрачную поверхность. При изготовлении сложных пресс-форм часто используют обработку на станках с ЧПУ, поскольку она обеспечивает необходимую гибкость проектирования и точность для получения высококачественных изделий.
Процесс впрыскивания
1. Подготовка материалов:
Для удаления влаги высушиваются чистые пластмассовые окатыши или смолы в требуемом составе, что предотвращает дефекты в последней части.
- Из сушилок, которые удаляют влагу, поглощаемую во время хранения, подается чистый пластиковый осадок.
- Сухожилия используют тепло и осушитель для снижения содержания влаги до менее 0,1%.
- Надлежащая сушка имеет решающее значение для предотвращения образования небольших пузырей и трещин во время таяния и образования влагоиспарения.
2. Инжекторный блок:
Сушеный пластик подается в инжектор большой ствол с вращающимся винтом.
- Пластмассовые окатыши входят в инжекторную установку, состоящую из нагреваемого ствола и винта архимеда.
- Для постепенного повышения температуры пластика ствол крепится к индивидуально регулируемым тепловым зонам.
- Когда винт вращается, он передает пластик вперед, плавляя и смешивая его с помощью сдвига и проводя тепло.
- На данном этапе такие добавки, как УФ-стабилизаторы и смазочные материалы, тщательно рассредоточены для обеспечения однородности.
3. Плавка и смешивание:
Когда винт вращается, он тает и смешивает пластик равномерно.
4. Осветительные приборы:
В целях предотвращения утечки расплавленного пластика клетчатые полуфабрикаты с высокой точностью соединяются и плотно зажимаются.
- Площадь, изготовленная из стали с учетом ее теплопроводности, состоит из верхних и нижних половинок с частью конструкции.
- Узел смыкания создает усилие в несколько тонн, плотно прижимая половины пресс-формы друг к другу; они герметично соединяются по линии разъема.
- Многогнёздные пресс-формы содержат несколько комплектов полостей, что позволяет изготавливать несколько деталей одновременно.
5. Впрыск:
Под высоким давлением расплавленный пластик через систему впускного литника и литниковых каналов впрыскивается в полости пресс-формы. Для предотвращения пузырей из нее выпускают воздух.
- Когда пластик полностью расплавлен и однороден, он вводится под высоким давлением 500-1500 psi.
- Он поступает в каждую полость пресс-формы по узким каналам впрыска, называемым литниковыми каналами и литниками.
- Воздушная ловушка выбрасывается через специальные вентиляционные отверстия, чтобы избежать пузырей в частях.
6. Охлаждение:
Каналы охлаждения в пресс-форме переносят теплоносители, чтобы пластик затвердел внутри формы.
- По линиям охлаждения внутри пресс-формы циркулирует вода или гликоль, быстро отводя тепло от пластика.
- Типичное время охлаждения составляет 10 — 60 секунд в зависимости от материала и толщины частей.
- Надлежащее охлаждение обеспечивает пластиковое отвердение единой молекулярной структуры.
7. Выброс:
После затвердевания пресс-форма открывается, а выталкивающие штифты выталкивают готовую деталь. К литникам и литниковым каналам по-прежнему прикреплены излишки пластика.
- Отверстие и откидные булавки выталкивают части, когда они полностью затвердевают и все еще теплые, но жесткие.
- За пределами пресс-формы к литникам и литниковым каналам остаются прикреплены излишки пластика.
8. Обрезка:
На отдельной станции литники и разводящие каналы срезают или отламывают от деталей, придавая им окончательную форму.
- Части переносятся на автоматическую станцию обрезки.
- Литниковые остатки и остатки разводящих каналов срезают или отламывают от деталей.
- Это дает окончательные размеры и поверхности частей.
9. Контроль качества:
Части подвергаются визуальным и механическим испытаниям для обеспечения точности размеров и отсутствия дефектов перед упаковкой.
- Части подвергаются проверке для определения размеров и визуального осмотра дефектов.
- Испытания могут включать испытания образцов на растяжение или удар.
- К отгрузке упаковываются только соответствующие им части.
Проблемы с четкими пластиковыми плавками
Когда речь заходит о четком пластиковом впрыске, достижение безупречных результатов сопряжено с рядом серьезных проблем: от обеспечения однородности по толщине до регулирования реакций с химическими веществами, каждый шаг требует точности для поддержания эстетики и функциональности ваших транспарентных частей.
1. Поддержание соответствия продукции
Для обеспечения однородной толщины стенок и обеспечения ясности форматоры должны тщательно сбалансировать время заполнения и скорость охлаждения. Кроме того, скорость тепловой экспансии может быть различной, что может изменить размеры и свойства ваших транспарентных частей.
2. Управление
Контроль температуры крайне важен при формовании прозрачного пластика. Экстремальные температуры могут создавать напряжения, снижающие прозрачность. Точное регулирование температуры пресс-формы во время обработки предотвращает такие дефекты, как помутнение и изменение цвета, сохраняя прозрачность деталей.
3. Борьба со сморщиванием и варпингом
При охлаждении формованных деталей могут возникнуть усадка и коробление , что ухудшит целостность и прозрачность детали. Корректировка процесса охлаждения и конструкции пресс-формы помогает уменьшить эти проблемы и сохранить точную требуемую форму.
4. Совместимость химических веществ
Выбирайте материалы, способные выдерживать контакт с различными химикатами, включая кислоты, коррозионные вещества и растворители , без потери прозрачности. Химическая стойкость помогает прозрачному пластику сохранять внешний вид и структуру при контакте с такими веществами.
5. Стойкость к воздействию и сопротивление стрессу
Прозрачные пластики иногда бывают более хрупкими и могут растрескаться при ударе или нагрузке. Выбор материалов с высокой ударостойкостью и настройка процесса литья под давлением для повышения прочности помогают предотвратить такие повреждения и повысить долговечность изделий из прозрачного пластика.
Экологические соображения
В области прозрачного пластикового впрыскивания, ваше внимание к экологическим факторам имеет решающее значение, к числу которых относится не только использование экологически безопасных материалов, но и соблюдение стандартов безопасности и нормативных положений, сокращение отходов и рассмотрение биоразлагаемых вариантов.
- Рециркуляция и биопластика: Биодоградируемая и рециркулируемая пластмасса находятся в авангарде устойчивой практики в вашей промышленности. Рассмотрите возможность использования биоразлагаемых полимеров, таких, как ПЛА, для ваших проектов, которые позволяют уменьшить воздействие на окружающую среду. Кроме того, осуществление программ рециркуляции пластмасс послепромышленного и послепотребительного производства также может способствовать обеспечению устойчивости.
- Сокращение отходов в обрабатывающей промышленности: минимизация отходов в обрабатывающей промышленности не только полезна для окружающей среды; она может также снизить ваши издержки. Оптимизация производственных процессов для сохранения сырья и энергии. Технологии, облегчающие системы производства закрытого типа, могут улавливать и перенаправлять отходы, что является шагом в направлении устойчивого производства.
- Соблюдение нормативных требований и обеспечение безопасности: применение нормативных положений не подлежит обсуждению, производственные процессы должны соответствовать экологическим, медико-санитарным нормам и нормам безопасности, а также понимать и соблюдать руководящие принципы, установленные регулирующими органами для обеспечения нетоксичных, безопасных и устойчивых продуктов.
Часто задаваемые вопросы
Как изготавливают прозрачные пластиковые детали методом литья под давлением?
Процесс литья прозрачных пластиковых деталей под давлением требует точного проектирования оснастки и подготовки сырья. Для обеспечения прозрачности и качества готового изделия необходимо тщательно спланировать все этапы.
Каковы наилучшие материалы для создания прозрачных пластмассовых изделий?
Поликарбонат и акрилик являются популярным выбором в пользу их ясности и силы. Каждый материал обеспечивает различные выгоды, такие как устойчивость акрилов к царапинам и устойчивость поликарбоната к удару.
Как обеспечить прозрачность пластика и предотвратить его помутнение при литье под давлением?
Чтобы обеспечить прозрачность и предотвратить помутнение, используйте высококачественные смолы и тщательно контролируйте процесс формования. Регулярное обслуживание оборудования и тщательная подготовка материала помогают сократить количество дефектов.
С какими трудностями связана работа с прозрачным жёстким пластиком при литье под давлением?
Одна из основных задач заключается в том, чтобы избежать пятен, таких, как пузыри или полоски, которые более заметны в прозрачной пластмассе.
Как нарезать резьбу на пластиковых компонентах, изготовленных литьём под давлением?
Резьбу можно сформовать непосредственно на детали или нарезать после формования. Для резьбы, сформованной в пресс-форме, необходимы тщательное проектирование и точная инженерная проработка, чтобы обеспечить ее целостность и функциональность.
Какие факторы влияют на прочность и долговечность прозрачных пластиковых материалов при литье под давлением?
Наличие примесей, концентраций напряжения и ненадлежащих параметров обработки может поставить под угрозу прочность и долговечность готовой части.







