
Литьё акрила под давлением — популярный способ производства прозрачных, прочных и долговечных компонентов из полиметилметакрилата (PMMA). Этот термопласт широко используют благодаря его светопроницаемости, устойчивости к ультрафиолету и погодным условиям, а также стабильности при различных условиях эксплуатации. В этой статье вы узнаете об основах литья акрила под давлением и его различных особенностях.
Понимание акрилов
Познакомимся с PMMA. Это прозрачный универсальный пластик, известный ударопрочностью и простотой обработки. К распространённым изделиям из PMMA относятся экраны мобильных телефонов, панели аквариумов и автомобильные стёкла. Литьё акрила (PMMA) под давлением имеет множество преимуществ, включая отличные оптические свойства, невысокую стоимость и гибкость проектирования.
Функциональные свойства акрилов
Многие пластиковые продукты, которые мы используем каждый день, изготавливаются из акриловой смолы.
Предел прочности акрила при растяжении составляет около 75 MPa, что делает его относительно прочным пластиковым материалом. При изгибе акрил также показывает хорошие результаты — 90 MPa. Это означает, что готовые акриловые детали выдерживают значительное давление, не ломаясь и не деформируясь.
Что касается размерной стабильности, акриловые детали, изготовленные литьём под давлением, дают минимальную усадку и сохраняют исходную форму даже после многих циклов нагрева и охлаждения. Прозрачность акрила — ещё одно из его самых привлекательных свойств. При светопропускании 92 % акрил оптически прозрачен, поэтому отлично подходит для линз, световодов и других изделий, для которых особенно важна прозрачность.
Акрил также отличается высокой твердостью и стойкостью к царапинам. Благодаря твердости по Роквеллу M100 он подходит для задач, требующих хорошей износостойкости. Ударостойкость акрила может быть ниже, чем у других полимеров, например поликарбоната, но он все же обеспечивает надежную защиту от ударов; ударная прочность составляет около 16 kJ/m².
Помимо механических свойств, акрил обладает хорошей химической стойкостью к различным растворителям и чистящим средствам. Благодаря этому готовые детали хорошо противостоят химическому разрушению с течением времени.
Наконец, рассмотрим модуль упругости акрила при изгибе — около 3.2 GPa. Это означает, что акриловые детали обладают подходящей жесткостью и сохраняют форму при высоких нагрузках, не становясь чрезмерно гибкими.
Акрилические в различных элементах
Одним из основных преимуществ акрила является его ясность и прозрачность, что делает его идеальным для многих видов применения, таких, как линзы, экраны, окна и знаки. При впрыске акриловые части известны своей впечатляющей эстетикой и долговечностью. Автомобильная промышленность, например, использует акрилы для окон и задних огней, что требует как прозрачности, так и прочности.
В дополнение к компонентам, акрилик также может быть найден в виде краски, потому что он хорошо прилегает к широкому спектру поверхностей и водостойкий. Если вы работаете над проектами, требующими прочного и легкого раствора краски, то акрилик может быть тем способом.
Этапы процесса впрыскивания акрилов
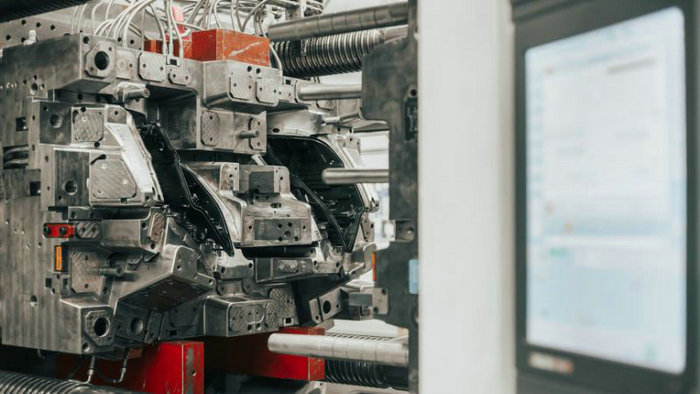
Литье акрила под давлением — популярный способ изготовления различных компонентов из пластика PMMA с превосходными эстетическими характеристиками. В этом руководстве мы рассмотрим основные этапы процесса, чтобы вы лучше понимали, как производятся нужные вам изделия.
- Подготовка материалов: Прежде чем начать процесс формования, необходимо обеспечить, чтобы пластиковый материал был подготовлен правильно. Для достижения оптимальных результатов содержание влаги должно составлять менее 0,1%, предпочтительно около 0,04%.
- Продувка и впрыск: После подготовки материалов их подают в нагретый ствол, где они плавятся и становятся расплавленным пластиком. Скорость впрыска играет решающую роль в определении качества конечного продукта. Для достижения безупречного завершения и уменьшения дефектов рекомендуется ввести расплавленный пластик на умеренной скорости.
- Охлаждение и затвердевание: после впрыска расплавленного пластика в полость пресс-формы ему необходимо остыть и затвердеть. Скорость охлаждения нужно тщательно контролировать, чтобы избежать коробления, усадки и других дефектов. Процесс охлаждения может требовать точной настройки, но грамотное управление позволяет получить акриловые изделия нужной формы и прочности.
- Выталкивание и извлечение детали: после охлаждения и затвердевания акрилового компонента его можно аккуратно извлечь из пресс-формы. Соблюдайте осторожность, чтобы не повредить поверхность или структуру детали.
- Постобработка: В зависимости от ваших потребностей в конечном продукте могут быть предприняты дополнительные шаги для завершения:
- Посадка: если акриловая часть имеет неровные поверхности или неровные края, то мягкое песчаное покрытие материала помогает его сгладить.
- Полярное: Для высокоглазых финишных блюд, повышающих прозрачность акрилов и общий внешний вид, полирование является важным шагом. Для достижения зеркального блеска вы можете использовать лакирующие соединения или манжетные инструменты.
Эстетика и завершение
Чтобы получить желаемую отделку поверхности акриловых деталей, в процессе литья под давлением необходимо учитывать несколько факторов:
- Выбор материала: для получения эстетически привлекательного изделия крайне важно правильно выбрать акриловый материал. Некоторые добавки могут улучшить прозрачность, цвет и качество поверхности готовой детали.
- Конструкция пресс-формы: правильное проектирование обеспечивает равномерное заполнение и минимальное количество дефектов готовой детали. Текстуру пресс-формы также можно подобрать для получения различной отделки поверхности — от глянцевой до матовой.
- Скорость и параметры впрыска: скорость впрыска и тщательно выбранные параметры формования могут помочь достичь гладкой, глянцевой поверхности. Однако будьте осторожны, чтобы не пожертвовать качеством продукта для внешнего вида, поскольку чрезмерные скорости могут привести к другим проблемам.
- Некоторые части могут потребовать дополнительных процессов обработки после заделки, таких, как полировка, покраска или нанесение покрытий, для достижения желаемого окончательного вида.
Регулирование температуры при впрыске топлива
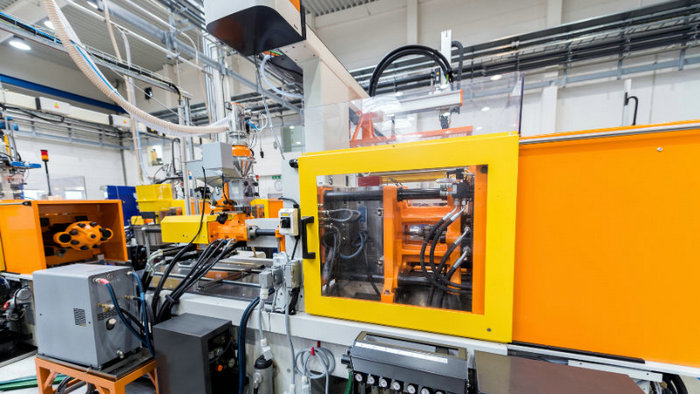
Акриловый плавится при температуре 130-140 градусов по Цельсию и может функционировать при максимальной температуре 65-93 градуса по Цельсию, что делает акрил пригодным для операций при умеренно высоких температурах, и он также может быть легко формирован с помощью тепла.
При литье акрила под давлением для обеспечения качества и эффективности процесса важно поддерживать оптимальную температуру. В этом разделе мы расскажем о важности контроля температуры и дадим несколько советов, как его обеспечить.
Во-первых, температура сушки играет важнейшую роль в подготовке пластика для переработки. Акриловый, или PMMA, имеет скорость поглощения воды 0,3-0,4%. Для того чтобы избежать пузырей, газопроводов и уменьшения ясности в конечном продукте, крайне важно поддерживать уровень влажности ниже 0,1%, как правило около 0,04%.
При выборе температуры расплава важно учитывать качество изделия и длительность цикла. Для литья акрила под давлением требуется правильно подобрать температуру расплава, поскольку она существенно влияет на готовое изделие. Следует учитывать, что температура плавления акрила составляет примерно 130–140 градусов Цельсия. В этом диапазоне необходимо найти оптимальную температуру, обеспечивающую баланс между качеством и длительностью цикла.
Теперь поговорим о температуре пресс-формы.
Важно учитывать температуру пресс-формы — она напрямую влияет на качество готового изделия. Например, при более высокой температуре цилиндра влажность акриловых листов должна быть ниже (0.02%), а при более низкой температуре цилиндра необходимо удалить больше влаги (0.05%).
Температура пресс-формы влияет на стабильность размеров и качество поверхности готового изделия. Поэтому во время литья под давлением крайне важно контролировать ее. Вот три совета, которые помогут поддерживать нужную температуру:
- Используйте систему контроля температуры: интегрируйте точную систему контроля, чтобы поддерживать температуру пресс-формы.
- Тщательно следите за температурой пресс-формы: контролируйте фактическую температуру и при необходимости корректируйте ее.
- Оптимизируйте каналы охлаждения: качественная конструкция пресс-формы включает эффективные каналы охлаждения. Поддерживайте их в хорошем состоянии, чтобы обеспечить эффективный отвод тепла.
Дополнительные соображения по поводу акрилового смолы
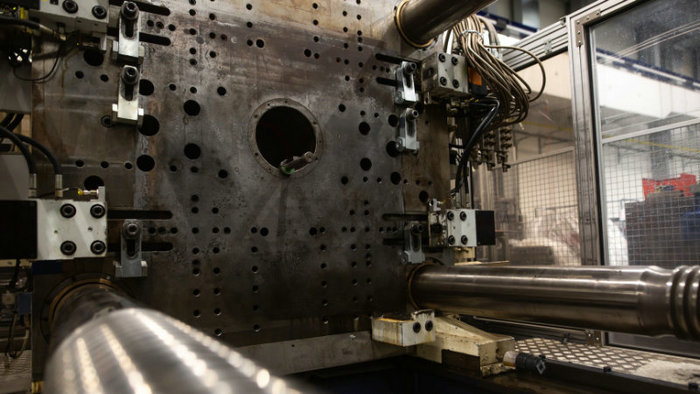
При литье акрила под давлением необходимо учитывать еще несколько факторов, чтобы обеспечить бесперебойный процесс и высокое качество. В этом разделе мы обсудим температуру тепловой деформации, ультразвуковую сварку и стоимость пресс-формы.
Температура теплоотвода: Важно учитывать температуру теплового смещения (HDT) акрила во время процесса формации. HDT представляет температуру, при которой материал начинает деформироваться при конкретной нагрузке. Для большинства акрилов HDT находится в диапазоне от 80 до 100 °C. Поддержание температуры ниже HDT обеспечит, чтобы ваш конечный продукт сохранял свою форму, имел хорошие оптические свойства и имел высокую размерную точность.
Ультразвуковая сварка: В случаях, когда вам нужно объединить две или более акриловые части, вы, возможно, захотите рассмотреть ультразвуковую сварку в качестве подходящего метода. Ультразвуковая сварка использует высокочастотные звуковые волны для генерирования тепла, который затем расплавляет пластик и плавит части вместе. Это быстрый и эффективный метод, который не оставляет видимых следов и особенно полезен для акриловых продуктов, требующих ясного и чистого завершения.
Стоимость пресс-формы: наконец, учитывайте расходы на изготовление пресс-формы для литья акрила под давлением. Высококачественные пресс-формы могут быть дорогими из-за сложности, размера и материала. Чтобы снизить стоимость пресс-формы, рассмотрите следующие варианты:
- Упрощение дизайна вашей части
- По возможности используйте компоненты пресс-формы повторно
- Выбор подходящих материалов для пресс-формы
Воздействие литья акрила под давлением на окружающую среду и здоровье
Некоторые аспекты литья акрила под давлением могут создавать экологические проблемы. Хотя машины для литья под давлением стали эффективнее и теперь потребляют на 20%-50% меньше энергии по сравнению с теми, что использовались десять лет назад, расход электроэнергии по-прежнему необходимо учитывать, поскольку он существенно влияет на окружающую среду.
В процессе литья акрила под давлением могут образовываться различные опасные газы и пары могут при вдыхании представлять опасность для здоровья. Для защиты людей, участвующих в процессе, на производстве необходимо установить надлежащую вентиляцию и системы контроля испарений.
Альтернативы и сопоставления
В этом разделе мы сравним различные материалы для формования, включая поликарбонат, ABS и другие синтетические пластики, и рассмотрим их свойства и применение.
- Поликарбонат (ПХ): Этот прозрачный термопластик известен высокой степенью ударной сопротивляемости, что делает его отличной альтернативой акрилу для видов применения, требующих большей износостойкости. Поликарбонат часто используется для создания таких продуктов, как безопасное оборудование, автомобильные компоненты и линзы для глазных стекол.
- Акрилонитрилбутадиенстирол (ABS): этот синтетический пластик стал популярным благодаря невысокой стоимости, удобству литья под давлением и хорошим механическим свойствам. Хотя ABS не такой прозрачный, как акрил или поликарбонат, он отлично подходит для проектов, где высокая оптическая прозрачность не требуется. ABS широко применяют, например, в автомобильных деталях, игрушках и бытовой технике.
- Полипропилен (ПП): Этот разнородный термопластик имеет хороший баланс химической устойчивости, прочности и гибкости. Хотя полипропилен не является транспарентным, как акриловый, он широко используется в различных видах применения, таких, как упаковка, автомобильные компоненты и потребительские товары. Если вы ищете материал, который обеспечивает отличную устойчивость к воздействию химических веществ и усталости, PP может быть подходящим выбором.
- Другие прозрачные термопласты: для литья под давлением доступно несколько других прозрачных материалов. Например:
- ASA (Acrilonitrile Stiren Acrylate): Известное за свою отличную ультрафиолетовую стойкость и погоду, ASA часто используется для применения на открытом воздухе.
- COC (Cyclic Olefin Copolymer): имеет уникальное сочетание транспарентности, химической устойчивости и низкого уровня поглощения воды, что делает его пригодным для медицинских устройств и оптических прикладных программ.
- PCT (Polycolyhoxexenedimeэтилен терефталат): обеспечивает повышенную теплостойкость и оптическую ясность, делая ее идеальной для таких сложных условий, как автомобильное освещение.
Часто задаваемые вопросы
Каковы преимущества литья акрила под давлением?
Литьё акрила под давлением имеет множество преимуществ, например высокую оптическую прозрачность, отличное светопропускание и хорошую стабильность цвета. Светопропускание акрила превышает 92 %, поэтому по прозрачности он близок к стеклу. Кроме того, акриловые детали отличаются прочностью, долговечностью, устойчивостью к атмосферным воздействиям и ультрафиолету, что делает их подходящими для самых разных областей применения.
Как выбрать нужный материал для акрила?
Выбор материала пресс-формы для литья акрила под давлением зависит от таких факторов, как бюджет, требуемый срок службы формы и сложность детали. Стальные пресс-формы часто предпочитают благодаря их долговечности и способности обеспечивать высокое качество готовых деталей. Однако алюминиевые пресс-формы могут быть экономичной альтернативой для небольших партий и менее требовательных задач. Сотрудничество с производителем пресс-форм поможет выбрать материал, который лучше всего соответствует требованиям проекта.
Где обычно применяются изделия из акрила, изготовленные литьём под давлением?
Изделия из акрила, изготовленные литьём под давлением, находят множество применений: автомобильные детали, например задние фонари и компоненты приборной панели; линзы для камер и очков; рассеиватели света; вывески; корпуса электронных устройств и декоративные изделия. Благодаря превосходным оптическим свойствам и долговечности акрил популярен в самых разных областях.
Какие факторы влияют на качество акриловых деталей, изготовленных литьём под давлением?
На качество деталей из акрила, изготовленных методом литья под давлением, могут влиять несколько факторов. К наиболее важным относятся материал и конструкция пресс-формы, влажность пластика (предпочтительно ниже 0.1%), параметры процесса литья под давлением (например, температура, давление и время охлаждения), а также правильное обращение с материалом. Эти факторы помогают уменьшить количество таких дефектов, как пузыри, газовые линии и снижение оптической прозрачности.
Чем литьё акрила под давлением отличается от других технологий?
Литье акрила под давлением — универсальный и эффективный процесс, позволяющий изготавливать сложные детали с высокой точностью и качеством поверхности. Обычно он быстрее и экономичнее других методов, например механической обработки или литья. Литье под давлением также позволяет производить большие партии, что не всегда возможно при использовании других технологий. Однако необходимо учитывать, что первоначальные вложения в изготовление пресс-формы могут быть значительными, особенно для сложных конструкций.
Как предотвратить дефекты в акриловых изделиях, изготовленных литьём под давлением?
Чтобы свести к минимуму дефекты изделий из акрила, сформованных под давлением, необходимо оптимизировать параметры процесса и правильно обращаться с материалом. В первую очередь следует ограничить поглощение влаги акрилом (обычно 0.3-0.4%) и поддерживать влажность ниже 0.1%. Правильная конструкция пресс-формы и стабильный контроль процесса помогают избежать пузырей, газовых линий и снижения прозрачности. Вместе с поставщиком услуг литья под давлением разработайте рекомендации по предотвращению дефектов в акриловых деталях.







