
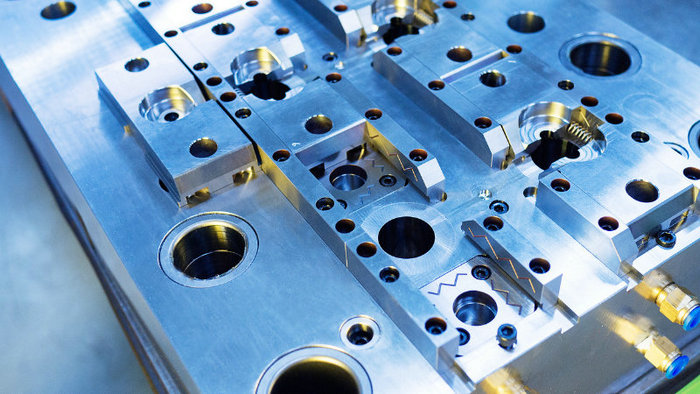
透明プラスチック射出成形の概要
透明度の高いプラスチック部品を作る際に利用される、信頼性の高い製造方法が透明プラスチック射出成形です。この方法は非常に汎用性が高く、自動車から消費財まで幅広い業界で使われています。射出成形では、レンズや照明器具など、耐久性と透明性を備えた部品を成形できます。
透明プラスチック成形に使われる材料
透明プラスチック成形をプロジェクトに採用する場合、材料の選択は、透明度、強度、紫外線や薬品への耐性など、最終製品の特性に大きく影響します。
アクリル(PMMA)の特性
アクリルは、PMMA(ポリメチルメタクリレート)とも呼ばれ、優れた光学的光透過率と耐紫外線性を備えた、射出成形でよく使われるプラスチックです。無毒の樹脂で、やや脆いものの、表面を研磨して透明な仕上がりを保つことができます。
ポリカーボネート(PC)の利点
ポリカーボネート(PC)は優れた耐衝撃性を備えており、保護ゴーグルや遮熱板などの製品に適した射出成形材料です。透明性を損なわず、さまざまな用途に求められる高い透明度を実現できるのが特長です。
ポリエチレン(HDPE)とその用途
高密度ポリエチレン(HDPE)は、強度に優れた熱可塑性樹脂です。ボトルや容器など、耐久性とある程度の柔軟性が求められる製品に使われます。また、無毒のため、食品関連用途にも安全に使用できます。
透明性を実現するその他の樹脂
主な材料のほかにも、透明性を備えた樹脂としてPETやPEIなどがあります。PETは飲料ボトルや包装材によく使われる一方、PEIは高温環境に対応できるため、航空宇宙分野のエンジン部品などに使用されます。
熱可塑性樹脂とエンジニアリングプラスチック
熱可塑性樹脂は、加工しやすく汎用性に優れているため、射出成形によく使用されます。たとえば、アクリルやHDPEなどが挙げられます。一方、エンジニアリングプラスチックは、より厳しい条件が求められる用途に適した高い耐衝撃性など、優れた特性を備えています。たとえば、ポリカーボネートがその一例です。
添加剤と改質剤
透明プラスチックの特性を高めるため、添加剤や改質剤として、紫外線安定剤や着色剤を加えることができます。これらの物質は樹脂の耐紫外線性を高めたり、柔軟性を調整したり、透明性を保ちながらさまざまな色を加えたりできます。
以下にまとめました:
| 材料 | 主な特性 | 代表的な用途 |
| アクリル(PMMA) | 優れた光学的透明性、耐紫外線性、高強度 | レンズ、照明器具、透明部品 |
| ポリカーボネート(PC) | 高い耐衝撃性、良好な光学的透明性 | 保護ゴーグル、自動車部品、遮熱板 |
| ポリエチレン(HDPE) | 高い靭性と柔軟性、優れた耐薬品性 | ボトル、食品容器 |
| PET | 良好な透明性、高強度、バリア性 | 包装材、飲料ボトル |
| ポリエーテルイミド(PEI) | 高温に耐え、良好な透明性と耐薬品性を備える | エンジン部品、航空宇宙用途 |
| 熱可塑性樹脂 | 成形しやすく、汎用性が高い | 一般的な射出成形 |
| エンジニアリングプラスチック | 耐衝撃性や耐熱性などの優れた特性 | 自動車などの高度な性能が求められる用途 |
透明プラスチック部品の設計とエンジニアリング
透明部品の設計では、高い透明度を実現することが何より重要です。材料特性と構造上の要件を考慮することが、完成品の光学的透明性と耐久性を大きく左右します。
最適な透明性を確保する
透明成形部品で最高の光学的透明性と光透過性を実現するには、材料選びが重要です。アクリルやポリカーボネートなど、本来透明度が高く、最大限の透明性と低い曇り度を実現できる材料を選びましょう。肉厚などの要素を慎重に管理し、透明性を損なうヒケなどの成形不良を防ぐ必要があります。最適な光学特性を保ち、歪みの原因となる表面の凹凸を防ぐため、肉厚を均一にしてください。
材料特性への対応
適切な材料を選ぶ際には、プラスチックが使用環境とどのように相互作用するかも考慮する必要があります。透明部品は内容物の視認性が重要な用途でよく使われるため、化学物質への曝露にも注意しましょう。プラスチックが水分、溶剤、酸や、その他の腐食性物質に接触する可能性があります。たとえば、アクリルは割れやすいものの優れた透明性を備えています。一方、ポリカーボネートは耐久性に優れていますが、水分を吸収し、寸法安定性に影響することがあります。
構造上の考慮事項
透明プラスチック部品は、用途に応じた負荷に耐えられる必要があります。寸法安定性を確保し、応力による亀裂を防ぐには、想定される荷重や使用環境を踏まえて設計することが重要です。補強リブなどを設ける場合は、冷却が不均一になって内部応力が生じる厚肉部を避ける必要があります。
外観と仕上げ
透明プラスチック部品の美しさは、表面仕上げによっても左右されます。高光沢の研磨仕上げから、控えめなマット仕上げまで、さまざまな選択肢があります。いずれの場合も、外観を美しく保ち、傷への耐性を高めるには、滑らかで均一な仕上げが欠かせません。透明プラスチックでは表面の欠陥が目立ちやすいため、外観品質を高めるには、研磨やテクスチャ加工の工程で細部まで丁寧に仕上げることが重要です。
製造工程と設備
製品表面を滑らかに仕上げるには、射出成形の全工程を通して、原材料、設備、金型、さらには製品設計にまで細心の注意を払う必要があります。厳格な要件や、場合によっては特別な要件が適用されることも少なくありません。透明プラスチック材料は一般に融点が高く流動性が低いため、成形条件を細かく調整する必要があります。金型への充填を確実にするため、金型温度、射出圧力、射出速度などを調整します。これらの調整は、内部応力によって生じる製品の変形や亀裂を防ぐうえでも役立ちます。
このセクションでは、透明な射出成形部品の製造に欠かせない射出成形の手順と専用成形機について詳しく説明します。
射出成形設備
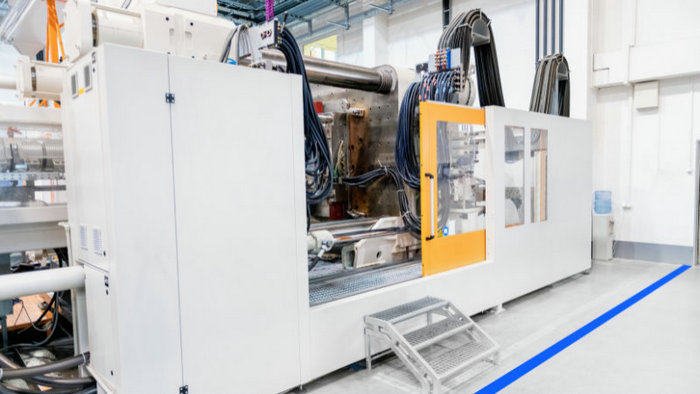
高品質な透明プラスチック部品を製造するには、適切な射出成形設備を選ぶことが重要です。寸法安定性や耐傷性を備えたアクリルなど、使用するプラスチック材料に対応できる成形機が必要です。また、透明感のある仕上がりを実現するため、射出速度と射出圧力を精密に制御できなければなりません。複雑な金型設計にはCNC加工がよく用いられます。高品質な製品に求められる設計の自由度と精度を確保できるためです。
射出成形の工程
1. 材料の準備:
所定の配合の透明プラスチックペレットまたは樹脂を乾燥させ、水分を取り除きます。これにより、最終製品の欠陥を防ぎます。
- 透明プラスチックペレットは、保管中に吸収した水分を除去する乾燥機から供給されます。
- 乾燥機は熱と乾燥剤を用いて、水分含有量を0.1%未満に下げます。
- 適切に乾燥させることで、溶融・成形時に閉じ込められた水分が蒸発し、小さな気泡や亀裂が生じるのを防げます。
2. 射出ユニット:
乾燥したプラスチックは、回転スクリューを備えた大型の筒状部品である射出ユニットに送られます。ヒーターでプラスチックを融点まで加熱します。
- プラスチックペレットは、加熱シリンダーとアルキメデス式スクリューで構成される射出ユニットに投入されます。
- シリンダーには個別に制御できる加熱ゾーンが設けられており、プラスチックの温度を段階的に上昇させます。
- スクリューが回転すると、せん断力と伝導熱によってプラスチックを溶融・混合しながら前方へ送り出します。
- この段階で、紫外線安定剤や潤滑剤などの添加剤を十分に分散させ、均一な特性を実現します。
3. 溶融と混合:
スクリューの回転によってプラスチックを均一に溶かして混合します。添加剤も十分に分散させ、特性を均一に整えます。
4. 金型の型締め:
精密加工された金型の半型を合わせ、溶融プラスチックが漏れないようしっかりと型締めします。多個取り金型を使えば、一度に複数の部品を成形できます。
- 熱伝導性に優れた鋼製の金型は、部品の形状が加工された上型と下型で構成されます。
- 型締め装置が大きな力を加えて金型の半型をしっかりと合わせ、パーティングラインで密閉します。
- 多個取り金型には複数のキャビティがあり、複数の部品を同時に成形できます。
5. 射出:
高圧で溶融プラスチックをスプルーとランナーを通じて金型のキャビティに射出します。気泡を防ぐため、空気を排出します。
- プラスチックが完全に溶融して均質になったら、500~1500 psiの高圧で射出します。
- プラスチックはランナーやスプルーと呼ばれる細い射出流路を通り、各キャビティに流れ込みます。
- 部品に気泡ができないよう、閉じ込められた空気を専用のベントから排出します。
6. 冷却:
金型内の冷却流路に熱を運ぶ流体を流し、プラスチックを金型内で固化させます。
- 冷却ラインに水やグリコールを循環させ、プラスチックの熱をすばやく取り除きます。
- 一般的な冷却時間は、材料や部品の厚さに応じて10~60秒です。
- 適切に冷却することで、プラスチックが均一な分子構造で固化します。
7. 取り出し:
固化すると金型が開き、エジェクターピンが完成部品を押し出します。余分なプラスチックはスプルーやランナーに付いたままです。
- 部品が完全に固化すると、まだ温かくても剛性がある状態で金型が開き、エジェクターピンが部品を押し出します。
- 余分なプラスチックは、金型の外側でスプルーやランナーに付いたまま残ります。
8. トリミング:
別工程でスプルーやランナーを部品から切り取る、または折り取って、最終形状に仕上げます。
- 部品を自動トリミングステーションに移します。
- スプルーやランナーの残り部分を部品から切り取る、または折り取ります。
- これにより、部品を最終寸法と表面状態に仕上げます。
9. 品質検査:
寸法精度と欠陥の有無を確認するため、梱包前に部品の外観検査と機械的試験を行います。
- 寸法測定と、欠陥の有無を確認する外観検査を行います。
- サンプル部品を使って、引張試験や衝撃試験を行う場合があります。
- 規格に適合した部品のみを出荷用に梱包します。
透明プラスチック成形の課題
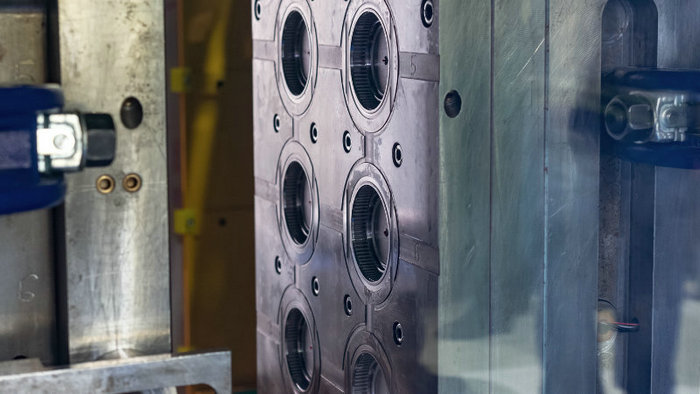
透明プラスチックの射出成形で完璧な仕上がりを実現するには、いくつもの大きな課題を克服する必要があります。厚みを均一に保つことから、薬品との反応への対処まで、透明部品の美観と機能性を維持するには、各工程で精密さが求められます。
1. 製品の一貫性を保つ
寸法安定性を実現することは重要ですが、厚肉部に発生するヒケは、品質の一貫性に影響を及ぼすことがあります。均一な肉厚を確保し、透明度を維持するには、充填時間と冷却速度を慎重に調整する必要があります。また、熱膨張の度合いは変化する可能性があり、透明部品の寸法や特性が変わることがあります。
2. 温度管理
透明プラスチックの成形では、温度管理が欠かせません。極端な温度は応力を生じさせ、透明性を損なうおそれがあります。成形中に金型温度を正確に管理することで、曇りや変色などの欠陥を防ぎ、部品の透明感を維持できます。
3. 収縮や反りへの対処
成形品の冷却時には、収縮や反りが生じ、部品の完全性や透明性が損なわれることがあります。冷却工程や金型設計を調整すれば、こうした問題を軽減し、狙いどおりの形状を維持できます。
4. 耐薬品性
薬品、酸、腐食性物質、溶剤など、さまざまな物質にさらされても透明性を失わない材料を選びましょう。耐薬品性があれば、こうした物質に接触しても透明プラスチックの外観と構造を保てます。
5. 耐衝撃性と耐応力性
透明プラスチックは、比較的脆く、衝撃や応力によってひび割れが生じることがあります。耐衝撃性の高い材料を選び、強度を高めるよう射出成形工程を調整すれば、こうした不具合を防ぎ、透明プラスチック製品の耐久性を向上させられます。
環境への配慮
透明プラスチックの射出成形では、環境要因への配慮が欠かせません。環境に優しい材料の使用だけでなく、安全性や規制基準の順守、廃棄物の削減、生分解性材料の検討も重要です。
- リサイクルとバイオプラスチック:生分解性プラスチックや再生プラスチックは、業界の持続可能な取り組みをリードしています。環境負荷を抑えられるPLAなどの生分解性ポリマーを、プロジェクトに活用することを検討しましょう。また、製造工程から出るプラスチックや使用済みプラスチックを対象としたリサイクルプログラムの導入も、持続可能性の向上につながります。
- 製造時の廃棄物削減:製造時の廃棄物を減らすことは環境に良いだけでなく、コスト削減にもつながります。原材料とエネルギーを節約できるよう、生産工程を最適化しましょう。クローズドループ型の製造システムを実現する技術を活用すれば、廃棄物を回収して再利用でき、持続可能な製造の推進につながります。
- 規制順守と安全性:規制の順守は必須です。製造工程は、環境・衛生・安全に関する基準に適合していなければなりません。規制当局が定めるガイドラインを理解し、従うことで、無毒で安全かつ持続可能な製品を確実に製造できます。
よくある質問
透明プラスチック部品の射出成形は、どのような工程ですか?
透明プラスチック部品の射出成形では、金型の設計・製作と原材料の準備に精密さが求められます。最終製品の透明性と品質を確保するには、綿密な計画が欠かせません。
透明なプラスチック製品には、どの材料が最適ですか?
透明度と強度に優れたポリカーボネートとアクリルがよく使われます。材料ごとに特長があり、アクリルは傷が付きにくく、ポリカーボネートは耐衝撃性に優れています。
射出成形で透明性を確保し、曇りを防ぐにはどうすればよいですか?
透明性を確保して曇りを防ぐには、高品質の樹脂を使用し、成形工程を適切に管理します。設備の定期的なメンテナンスと材料の入念な準備も、欠陥の低減に役立ちます。
射出成形で透明な硬質プラスチックを扱う際の課題は何ですか?
大きな課題の一つは、気泡や筋など、透明プラスチックでは目立ちやすい外観不良を防ぐことです。こうした問題への対処には、成形環境と工程条件の管理が欠かせません。
射出成形したプラスチック部品にねじ山を付けるには?
ねじ山は部品と一体で成形する方法と、成形後に機械加工する方法があります。一体成形の場合は、ねじ山の強度と機能性を確保するため、慎重な設計と精密な加工技術が必要です。
射出成形において、透明プラスチック材料の強度と耐久性に影響する要因は何ですか?
材料の選定、部品設計、成形条件はいずれも影響します。不純物や応力集中、不適切な加工条件があると、完成品の強度や耐久性が損なわれることがあります。







