
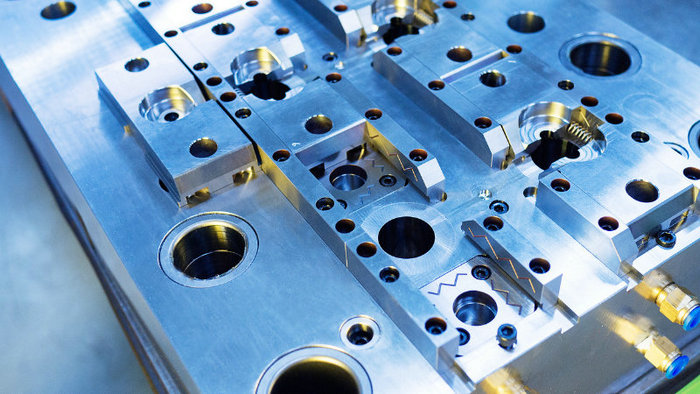
Introduzione allo stampaggio a iniezione di plastica trasparente
Quando si desidera creare parti in plastica trasparente con elevata chiarezza, lo stampaggio a iniezione di plastica trasparente è un processo di produzione affidabile che incontrerai. Questo metodo è incredibilmente versatile e utilizzato in una varietà di settori, dall’automotive ai beni di consumo. L’essenza dello stampaggio a iniezione risiede nella sua capacità di modellare la plastica in componenti durevoli e trasparenti come lenti e dispositivi di illuminazione.
Materiali in plastica trasparente
Quando si considera lo stampaggio di plastica trasparente per i vostri progetti, la selezione dei materiali influenzerà in modo significativo le proprietà del prodotto finale come chiarezza, resistenza e resistenza ai raggi UV e ai prodotti chimici.
Proprietà acriliche (PMMA)
Acrilico, noto anche come PMMA (polimetilmetacrilato), è una plastica popolare per lo stampaggio a iniezione per la sua eccellente ottica trasmittanza della luce e Resistenza ai raggi UV. È un non tossico resina che è in qualche modo fragile ma può essere lucidato per mantenere la sua finitura chiara.
Policarbonato (PC) Vantaggi
Policarbonato (PC) vanta notevoli resistenza agli urti, rendendolo un materiale di stampaggio a iniezione ideale per prodotti come Occhiali di sicurezza e scudi di calore. Il suo punto di forza è che non compromette la trasparenza, offrendo grande chiarezza per varie applicazioni.
Polietilene (HDPE) e suoi usi
Polietilene ad alta densità (HDPE) è un termoplastico noto per la sua forza e utilizzato in prodotti che richiedono una struttura durevole ma un po ‘flessibile, come bottiglie e contenitori. E’ anche non tossico, rendendolo sicuro per applicazioni legate al cibo.
Altre Resine per Trasparenza
Oltre ai materiali primari menzionati, ci sono altre resine come PET e PEI che offrono trasparenza. Mentre PET è spesso utilizzato in bottiglie per bevande e imballaggi, PEI può gestire applicazioni ad alta temperatura, spesso utilizzate nei componenti del motore aerospaziale.
Termoplastiche vs. Ingegneria Plastica
Termoplastiche come Acrilico e HDPE sono comunemente utilizzati per lo stampaggio a iniezione grazie alla loro facilità di lavorazione e versatilità. D’altra parte, ingegneria delle materie plastiche come Policarbonato offrono proprietà avanzate come una maggiore resistenza agli urti adatta ad applicazioni più esigenti.
Additivi e modificatori
Per migliorare alcune qualità della plastica trasparente, additivi e modificatori come Stabilizzatori UV e coloranti può essere incorporato. Queste sostanze possono migliorare la resina Resistenza ai raggi UV, alterano la sua flessibilità e introducono vari colori mantenendo la trasparenza.
Ecco la sintesi:
| Materiale | Proprietà chiave | Applicazioni tipiche |
| Acrilico (PMMA) | Eccellente chiarezza ottica, resistenza ai raggi UV, alta resistenza | Lenti, apparecchi di illuminazione, parti trasparenti |
| Policarbonato (PC) | Elevata resistenza all’impatto, buona chiarezza ottica | Occhiali di sicurezza, parti automobilistiche, scudi termici |
| Polietilene (HDPE) | Robusta ma flessibile, eccellente resistenza chimica | Bottiglie, contenitori per alimenti |
| PET | Buona chiarezza, alta resistenza, barriera all’umidità | Imballaggio, bottiglie di bevande |
| Polieterimmide (PEI) | Resiste alle alte temperature, buona chiarezza, resistenza chimica | Parti del motore, applicazioni aerospaziali |
| Termoplastiche | Facile da lavorare, versatile | Stampaggio ad iniezione per uso generale |
| Ingegneria materie plastiche | Proprietà avanzate come impatto o resistenza al calore | Applicazioni esigenti come l’automotive |
Progettazione e ingegneria di parti in plastica trasparente
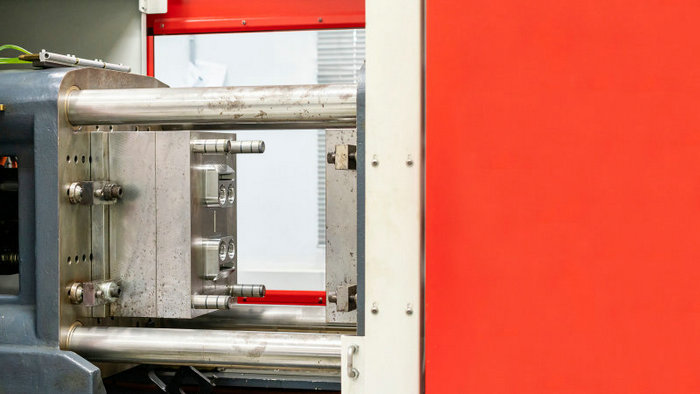
Quando si progettano parti chiare, l’attenzione al raggiungimento di un’elevata chiarezza e trasparenza è fondamentale. Affrontare le proprietà dei materiali e le considerazioni strutturali gioca un ruolo cruciale nella chiarezza ottica e nella durata del prodotto finito.
Garantire una chiarezza ottimale
Per la massima chiarezza ottica e la trasmissione della luce nelle vostre parti modellate in chiaro, la selezione del materiale è fondamentale. Dovrai scegliere materiali che sono intrinsecamente chiari, come acrilico e policarbonato, che consentono la massima trasparenza e la minima foschia. Fattori come lo spessore della parete devono essere attentamente gestiti per prevenire difetti come i segni del lavandino, che possono sminuire la chiarezza. Mantieni uniforme lo spessore della parete per mantenere le migliori proprietà ottiche e prevenire superfici irregolari che possono causare distorsioni.
Proprietà del materiale di indirizzamento
Scegliere il materiale giusto implica anche considerare come la plastica interagirà con il suo ambiente. Essere consapevoli della potenziale esposizione chimica, poiché le parti trasparenti sono spesso utilizzate dove la visibilità del contenuto è cruciale e sostanze come umidità, solventi, acidi, e altro materiali corrosivi possono entrare in contatto con la plastica. Ad esempio, acrilico è più fragile ma offre un’eccellente chiarezza, mentre policarbonato è più durevole ma può assorbire l’umidità che potrebbe influenzare la stabilità dimensionale.
Considerazioni strutturali
Le tue parti in plastica trasparente devono resistere alle esigenze della loro applicazione. Per garantire stabilità dimensionale ed evitare lo stress cracking, è necessario progettare con potenziale carico e condizioni ambientali in mente. Ciò comporta la considerazione di fattori come le costole di rinforzo che dovrebbero essere progettate per evitare sezioni spesse che si raffreddano in modo incoerente, causando sollecitazioni interne.
Estetica e Finitura
Infine, il fascino estetico della parte in plastica trasparente è influenzato dalla finitura superficiale. Hai opzioni che vanno da un high-gloss polacco ad un sottile opaco Finisci. Ma indipendentemente da ciò, una finitura liscia e coerente è essenziale per mantenere la resistenza estetica e ai graffi. Ricorda, le imperfezioni della superficie sono più evidenti nelle plastiche trasparenti, quindi l’attenzione ai dettagli durante la fase di lucidatura o di testurizzazione è fondamentale per cosmetico Finitura di grado.
Processo di fabbricazione e macchinari
Per una finitura liscia della superficie del prodotto, è necessaria un’attenzione meticolosa su materie prime, hardware, stampi e persino sulla progettazione del prodotto durante l’intero processo di iniezione. Spesso vengono applicati requisiti rigorosi o talvolta speciali. I materiali plastici trasparenti, che in genere hanno un alto punto di fusione e una scarsa fluidità, spesso richiedono modifiche dei parametri di processo ottimizzate. Ciò include le regolazioni alla temperatura della stampo, alla pressione di iniezione e alla velocità di iniezione per garantire l’iniezione completa della stampo. Queste regolazioni aiutano anche a mitigare completamente la deformazione del prodotto o le crepe che potrebbero derivare dallo stress interno.
Questa sezione fornirà uno sguardo approfondito alle procedure di iniezione e alle macchine specializzate per lo stampaggio a iniezione critiche per la produzione di componenti stampati a iniezione.
Attrezzature per lo stampaggio a iniezione
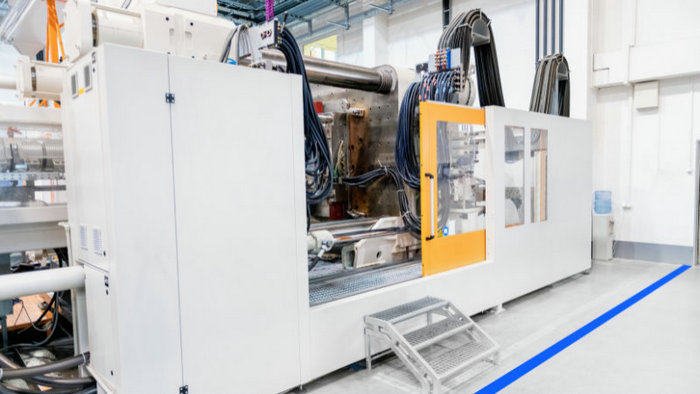
La scelta delle giuste attrezzature per lo stampaggio a iniezione è fondamentale per la produzione di parti in plastica trasparente di alta qualità. Avrai bisogno di una macchina in grado di gestire il materiale plastico specifico che usi, come l’acrilico, per la sua stabilità dimensionale e resistenza ai graffi. La macchina deve offrire un controllo preciso della velocità e della pressione di iniezione per garantire una finitura chiara. È comune utilizzare la lavorazione CNC durante la creazione di progetti di stampi complessi, in quanto fornisce la flessibilità di progettazione e la precisione richiesta per le uscite di alta qualità.
Processo di stampaggio ad iniezione
1. Materiali Prep:
Pellet di plastica trasparente o resina nella formulazione richiesta vengono essiccati per rimuovere l’umidità. In questo modo si evitano difetti nella parte finale.
- I pellet di plastica trasparenti vengono alimentati da essiccatori che rimuovono l’umidità assorbita durante lo stoccaggio.
- Essiccatori utilizzano calore e essiccante per abbassare il contenuto di umidità a meno dello 0,1%.
- Una corretta asciugatura è fondamentale per evitare che piccole bolle e crepe si formino durante la fusione e lo stampaggio dall’umidità intrappolata.
2. Unità di iniezione:
La plastica essiccata viene immessa nell’unità di iniezione – un grande barile con una vite rotante. I riscaldatori sollevano la plastica al suo punto di fusione.
- I pellet di plastica entrano nell’unità di iniezione, che consiste in una canna riscaldata e una vite Archimede.
- La canna è rivestita con zone di riscaldamento controllate individualmente per aumentare gradualmente la temperatura della plastica.
- Mentre la vite ruota, trasmette la plastica in avanti mentre si scioglie e la mescola usando la forza di taglio e il calore condotto.
- Additivi come stabilizzatori UV e lubrificanti sono completamente dispersi in questa fase per proprietà uniformi.
3. Fusione e miscelazione:
Quando la vite gira, si scioglie e mescola la plastica in modo uniforme. Tutti gli additivi sono dispersi accuratamente per proprietà coerenti.
4. Clamping della stampo:
Le metà dello stampo lavorate con precisione sono riunite e serrate strettamente per evitare perdite di plastica fusa. Gli stampi multi-cavità possono produrre più parti contemporaneamente.
- Lo stampo, realizzato in acciaio per la sua conducibilità termica, è costituito da metà superiore e inferiore con i disegni delle parti.
- Le unità di serraggio esercitano tonnellate di forza per unire strettamente le metà dello stampo, sigillate da una linea di separazione.
- Gli stampi multi-cavità hanno diversi set di cavità per produrre più parti contemporaneamente.
5. Iniezione:
Sotto alta pressione, la plastica fusa viene iniettata nelle cavità dello stampo attraverso un sistema di canale di colata e canale di alimentazione. L’aria è ventilata per evitare bolle.
- Quando la plastica è completamente fusa e omogenea, viene iniettata ad alta pressione, 500-1500 psi.
- Fluisce attraverso stretti canali di iniezione chiamati canali di alimentazione e sprues in ogni cavità stampo.
- L’aria intrappolata viene espulsa da prese d’aria speciali per evitare bolle nelle parti.
6. Raffreddamento:
I canali di raffreddamento nello stampo trasportano fluidi che trasferiscono il calore per solidificare la plastica all’interno dello stampo.
- Le linee di raffreddamento circolavano acqua o glicole all’interno dello stampo per estrarre rapidamente calore dalla plastica.
- I tempi di raffreddamento tipici sono di 10-60 secondi a seconda del materiale e dello spessore della parte.
- Un corretto raffreddamento assicura che la plastica si solidifichi con una struttura molecolare uniforme.
7. Eiezione:
Una volta solidificato, lo stampo si apre e i perni dell’espulsione spingono la parte finita fuori dallo stampo. La plastica in eccesso è ancora attaccata ai canali di colata e ai canali di alimentazione.
- La stampo si apre e i perni dell’espulsione spingono fuori le parti quando sono completamente solidificate e ancora calde ma rigide.
- L’eccesso di plastica rimane attaccato agli canali di colata e ai canali fuori dallo stampo.
8. Rifilatura:
In una stazione separata, gli canali di colata e i canali vengono tagliati/rotti lontano dalle parti per dare la forma finale.
- Le parti vengono trasferite in una stazione di taglio automatica.
- Sprue e canale di alimentazione stub sono tagliati o staccati dalle parti.
- Questo dà le dimensioni finali e le superfici alle parti.
9. Controlli di qualità:
Le parti vengono sottoposte a test visivi e meccanici per garantire l’accuratezza dimensionale e l’assenza di difetti prima dell’imballaggio.
- Le parti vengono sottoposte a misura per dimensioni e ispezione visiva per difetti.
- Le prove possono includere prove di trazione o di impatto su parti del campione.
- Solo le parti conformi sono imballate per la spedizione.
Sfide nello stampaggio di plastica trasparente
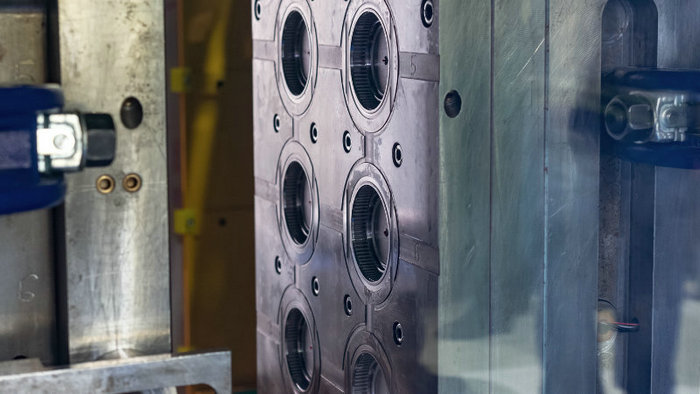
Quando si tratta di stampaggio a iniezione di plastica trasparente, il raggiungimento di risultati impeccabili pone diverse sfide significative. Dal garantire l’uniformità dello spessore alla gestione delle reazioni con sostanze chimiche, ogni passo richiede precisione per mantenere l’estetica e la funzionalità delle parti trasparenti.
1. Mantenere la coerenza del prodotto
Raggiungere stabilità dimensionale è fondamentale; tuttavia, segni di ritiro in sezioni più spesse può influenzare la consistenza. Per garantire l’uniforme spessore della parete e mantenere la chiarezza, gli stampi devono bilanciare attentamente i tempi di riempimento e le velocità di raffreddamento. Inoltre, i tassi di espansione termica possono variare, alterando potenzialmente le dimensioni e le proprietà delle parti trasparenti.
2. Gestione
Il controllo della temperatura è essenziale per lo stampaggio in plastica trasparente. Temperature estreme può introdurre stress, che diminuisce chiarezza. La gestione precisa della temperatura della stampo durante la lavorazione previene difetti come la foschia o lo scolorimento, garantendo la qualità trasparente delle tue parti.
3. Trattare con restringimento e deformazione
Come le parti modellate raffreddano, restringimento e ordito può verificarsi, compromettendo l’integrità e la trasparenza della parte. Adeguamenti alla raffreddamento processo e progettazione della stampo contribuire a mitigare questi problemi e mantenere le forme esatte desiderate.
4. Compatibilità chimica
Scegliere materiali in grado di sopportare l’esposizione a vari prodotti chimici, tra cui acidi, materiali corrosivi, e solventi senza perdere chiarezza. Resistenza chimica assicura che le plastiche trasparenti mantengano il loro aspetto e la loro struttura a contatto con queste sostanze.
5. Impatto e resistenza allo stress
Le plastiche trasparenti a volte possono essere più fragile, che porta a cracking sotto impatto o stress. Identificare i materiali con alta resistenza agli urti e la regolazione del processo di stampaggio a iniezione per migliorare la forza può prevenire tali guasti e migliorare la durata dei vostri prodotti in plastica trasparente.
Considerazioni ambientali
Nel regno dello stampaggio a iniezione di plastica trasparente, la tua attenzione ai fattori ambientali è fondamentale. Ciò include non solo l’utilizzo di materiali eco-compatibili, ma anche l’adesione a standard di sicurezza e normativi, la riduzione degli sprechi e la considerazione di opzioni biodegradabili.
- Riciclo e bioplasticheLa plastica biodegradabile e riciclata è in prima linea nelle pratiche sostenibili nel tuo settore. Prendi in considerazione l’utilizzo di polimeri biodegradabili come PLA per i tuoi progetti, che offrono un’impronta ambientale ridotta. Inoltre, l’implementazione programmi di riciclaggio Anche la plastica post-industriale e post-consumo può contribuire alla sostenibilità.
- Ridurre i rifiuti nella produzione: La minimizzazione dei rifiuti nella produzione non è solo un bene per l’ambiente; può anche ridurre i costi. Ottimizza i tuoi processi produttivi per conservare materie prime ed energia. Tecnologie che facilitano sistemi di produzione a circuito chiuso può catturare e riutilizzare i prodotti di scarto, che è un passo avanti verso produzione sostenibile.
- Conformità normativa e sicurezza: Aderendo a regolamenti Non è negoziabile. I processi di produzione devono essere conformi agli standard ambientali, sanitari e di sicurezza. Comprendere e seguire le linee guida stabilite dagli organismi di regolamentazione per garantire non tossico, sicuro, e sostenibile prodotti.
Domande frequenti
Qual è il processo per lo stampaggio a iniezione di parti in plastica trasparente?
Il processo di stampaggio a iniezione per parti in plastica trasparente comporta precisione nella progettazione e preparazione di utensili di materie prime. Una pianificazione dettagliata è essenziale per garantire la trasparenza e la qualità del prodotto finale.
Quali sono i materiali migliori per creare oggetti in plastica trasparente?
Policarbonato e acrilico sono scelte popolari per la loro chiarezza e resistenza. Ogni materiale offre diversi vantaggi, come l’acrilico resistente ai graffi e il policarbonato resistente agli urti.
Come si fa a garantire la chiarezza e prevenire la nuvolosità nello stampaggio a iniezione di plastica?
Per garantire chiarezza e prevenire la foschia, utilizzare resine di alta qualità e mantenere un controllo adeguato sul processo di stampaggio. La manutenzione regolare delle attrezzature e l’accurata preparazione del materiale aiutano a ridurre i difetti.
Quali sono le sfide di lavorare con plastica dura trasparente nello stampaggio a iniezione?
Una sfida importante è evitare imperfezioni, come bolle o striature, che sono più visibili nelle plastiche trasparenti. Controllare l’ambiente di stampaggio e i parametri di processo è fondamentale per affrontare questi problemi.
Come si possono aggiungere fili ai componenti in plastica stampati a iniezione?
I fili possono essere modellati direttamente nelle parti o lavorati post-molding. I fili stampati richiedono un’attenta progettazione e un’ingegneria di precisione per garantire l’integrità e la funzionalità dei fili.
Quali fattori influenzano la resistenza e la durata dei materiali plastici trasparenti nello stampaggio a iniezione?
La selezione dei materiali, la progettazione delle parti e le condizioni di stampaggio svolgono tutti un ruolo. La presenza di impurità, concentrazioni di stress e parametri di lavorazione impropri possono compromettere la resistenza e la durata della parte finita.







