
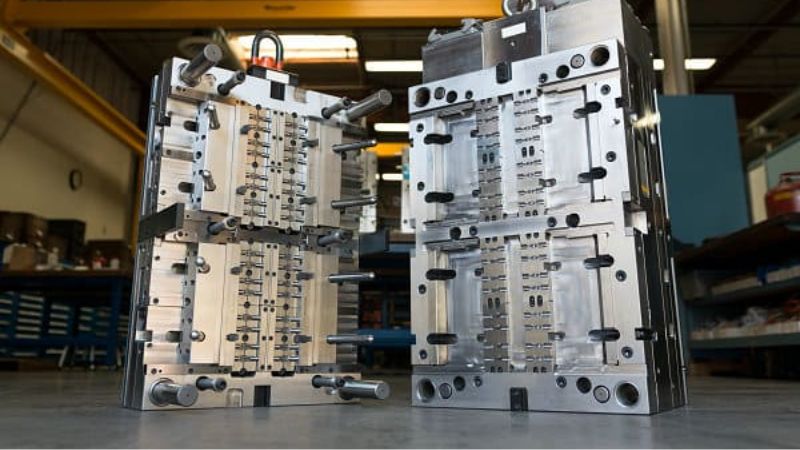
Dok i bušenje udubljenja i oblikovanje injekcije služe temeljnoj svrsi oblikovanja plastičnih materijala, oni djeluju kroz različite mehanizme i prikladni su za različite primjene.
Razumijevanje ključnih razlika između bušenja i oblikovanja injekcije od presudne je važnosti za proizvođače koji imaju za cilj optimizirati svoje proizvodne procese i postići željene ishode.
Ovaj članak istražuje jedinstvene karakteristike, prednosti i idealnu upotrebu slučajeva svake metode, pružajući sveobuhvatnu usporedbu za usmjeravanje informiranog donošenja odluka u proizvodnom krajoliku.
Što je Molding za injekciju
Injekcijsko prešanje plastike postupak je oblikovanja pri kojem se rastaljena plastika ubrizgava u kalup složene geometrije, a zatim se ostavlja da se ohladi i stvrdne. Idealno je za precizne i složene čvrste dijelove, primjerice automobilske komponente i medicinske uređaje.
Koje su vrste moldinga za injekciju
- Termoplastična injekcija Molding: To je najčešći oblik injekcija modeliranje, a termoplastika se može zagrijati, otopiti i preoblikovati više puta bez značajne degradacije.
- Injekcijsko prešanje duroplasta: Za razliku od termoplasta, duroplasti tijekom stvrdnjavanja (zagrijavanja) prolaze kemijsku promjenu zbog koje postaju tvrdi i nepovratni. Nakon stvrdnjavanja ne mogu se ponovno rastaliti, pa su proizvodi od duroplasta otporniji na toplinu i izdržljiviji.
- Injekcijsko prešanje metala (MIM): Ovim se postupkom izrađuju mali i složeni metalni dijelovi. Fini metalni prahovi miješaju se s vezivom kako bi nastala sirovina za oblikovanje, koja se zatim ubrizgava u kalup. Nakon oblikovanja sinteriranjem se uklanja vezivo i metalni se prahovi spajaju u čvrst dio.
- Liquid Silicon Gume Molding (LSR): Liquid Silicon Gume (LSR) injekcija modeliranje je proces dizajniran za silikonske dijelove. Ovaj proces odlikuje u proizvodnji fleksibilnih, elastičnih dijelova koji mogu izdržati ekstremne temperature, čineći ih idealnim za medicinske primjene, kuhinjske alate i industrijske brtve.
- Plinsko-pomognuta injekcija Molding: U ubrizgavanju plina uz pomoć injekcije, plin (obično dušik) se ubrizgava u otopljenu plastiku unutar kalup, smanjujući količinu potrebnog materijala i stvarajući šuplje dijelove unutar oblikovanog dijela. Ova tehnika smanjuje korištenje materijala i omogućuje lakši, strukturalno zvučni proizvodi.
- Reakcijska injekcija Molding (RIM): Koristi se prvenstveno za poliuretan i druge termoseptujuće polimere, Reakcijska injekcija molding (RIM) uključuje miješanje dvije tekućinske komponente koje kemijski reagiraju unutar kalup kako bi se formirao konačni čvrsti dio. Ovaj proces je idealan za izradu laganih i jakih dijelova s različitim debljinama.
Što je puhanje
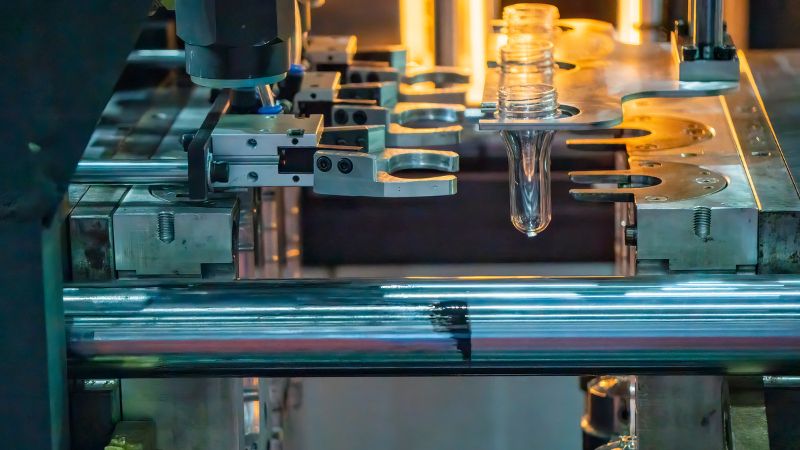
Puhanje započinje oblikovanjem šuplje plastične cijevi koja se naziva predoblik. Zatim stlačeni zrak širi cijev prema obliku kalupa. Ovaj se postupak uglavnom koristi za proizvode poput boca i spremnika jer omogućuje brzu izradu ujednačenih šupljih proizvoda.
Koje su vrste puhanja
- Ekstrudiranje Blow Molding (EBM): Ekstrudiranje bušenje je najjednostavniji i najčešći oblik bušenja. U ovom procesu, rastopljena cjevčica plastike (parison) se ekstrudira vertikalno prema dolje u otvoreni kalup. Nakon zatvaranja kalup oko parisona, kompresirani zrak se duva u cijev, šireći plastiku kako bi se uklopila u obliku kalup.
- Injekcija Blow Molding (IBM): Ubrizgavanje bušenja ubrizgava kombinuira modeliranje i bušenje ubrizgavanja kako bi se stvorili vrlo precizni i ravnopravni šuplji dijelovi. Proces počinje ubrizgavanjem predoblika ili parisona u obliku epruvete. Ova se predoblika prebacuje na bušenje, gdje se ponovno zagrijava i duva u svoj konačni oblik.
- Stretch Blow Molding (SBM): Raztezanje bušenja često se koristi za proizvodnju laganih, bistrih i snažnih plastičnih boca, kao što su one koje se koriste za piće. Materijal je prva injekcija oblikovana u predoblik. Zatim se prethodno zagrijava i proteže aksiozno i radijalno dok se zrak diže u njega. Postupak rastezanja usklađuje polimerne lance, poboljšava snagu i jasnoću konačnog proizvoda.
- Co-Extrusion Blow Molding: Co-extrusion bušenje bušenje je varijacija ekstrudiranje bušenje bušenje koji omogućuje izvlačenje više slojeva plastičnog materijala u isto vrijeme. To pomaže postići specifična svojstva kao što su poboljšana barijerska performansa, čvrstoća, ili izgled kombiniranjem različitih materijala u isti dio.
- Injekcije Stretch Blow Molding (ISBM): Napredna verzija protezanje bušenje, Injekcije Stretch Blow Molding (ISBM) je dvokorak proces. Ona počinje s injekcija oblikovanjem, gdje se stvara predoblik u preciznim dimenzijama. Predoblik se zatim prebacuje na mašinu za modiranje u kojoj se rasteže i duva u jednoj operaciji. Raztezanje orijentacija povećava jačinu i jasnoću materijala.
- Kontinuirano puhanje: Pri kontinuiranom puhanju predoblik (plastična cijev) neprekidno se ekstrudira dok se dijelovi izbacuju iz kalupa. Ovaj se postupak često primjenjuje u proizvodnji velikog opsega, gdje se proizvodnja odvija neprekidno, a kalupi brzo cikliraju kako bi zadovoljili visoke proizvodne zahtjeve.
Ključne razlike između moldiranja injekcije i puhanja
Materijali i aplikacije
U injekcija modeliranje, materijali poput termoplastika i elastomera često se koriste. Ovi materijali mogu izdržati visok tlak i toplinu, stvarajući čvrste stavke.
Za bušenje, popularni materijali uključuju polietilen, posebice HDPE, i polivinilklorid (PVC). HDPE se široko koristi za svoju snagu i izdržljivost, dok PVC nudi fleksibilnost.
Dizajn i složenost molda
Kod injekcijskog prešanja kalupi se izrađuju od čelika ili aluminija. Kalup ima jednu ili više šupljina oblikovanih prema željenom proizvodu. Rastaljena plastika utiskuje se u te šupljine.
Puhanje, uključujući ekstruzijsko puhanje i injekcijsko puhanje, također koristi kalupe. Ti kalupi mogu biti jednostavniji, osobito kod ekstruzijskog puhanja. Kalup oblikuje šuplji dio tako što zrakom širi zagrijani plastični predoblik. Za rastezno puhanje potreban je složeniji kalup koji omogućuje precizne dimenzije i prikladan je za izradu prozirnih boca.
Troškovi alata obično su veći za ubrizgavanje zbog detaljnog dizajna kalupa.
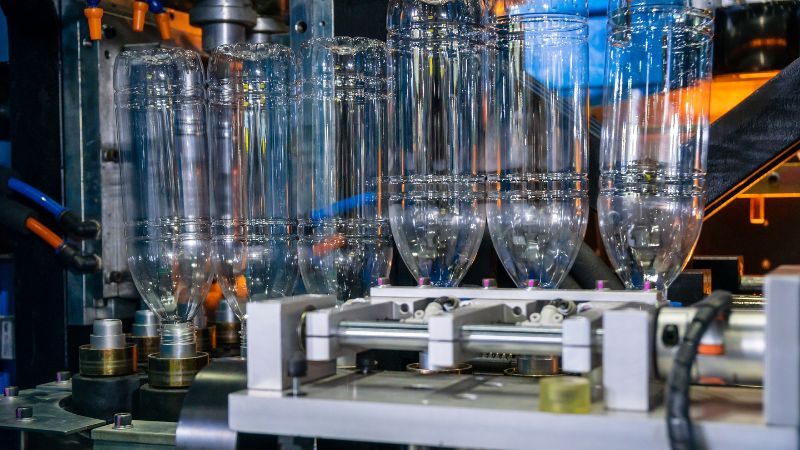
Proizvodna oprema
Mašina za ubrizgavanje sadrži jedinicu za injekcija i jedinicu za stezanje. Jedinica za ubrizgavanje topi plastiku i siluje je u plijesni. Ovi strojevi trebaju visok tlak, ali omogućuju visoku preciznost, čineći ih izvrsnim za složene plastične dijelove.
Postoji nekoliko vrsta bušenja udaraca, kao što su izlučivanje bušenje i ubrizgavanje bušenje. Ekstrudiranje bušenje bušenje strojevi kreirati cijev (parison) a zatim ga formirati s zračnim tlakom. Stretch bušenje udarac koristi zagrijanog predoblik, rastegnuti u obliku. Ovi strojevi su manje složeni, često dovodi do nižih troškova za jednostavne plastične proizvode.
Obujam proizvodnje i učinkovitost
Ubrizgavanje je savršeno za velikom produkcijom. Ako je proizvodnja visokog obuhvata ono što želite, ova tehnika lako može zadovoljiti vaše potrebe. Poznata je po svojoj sposobnosti pumpanja tisućama identičnih komada u kratkom vremenu.
Puhanje je također učinkovito, osobito za izradu šupljih predmeta poput boca. Zbog jednostavnijeg alata trošak može biti niži kod velikih serija. Osim toga, puhanjem se brzo izrađuju velike količine uz malo otpada.
Efikasnost proizvodnje je ključni faktor u obje metode. Oblikovanje injekcija često ima veći prednji trošak zbog složenih kalupova, ali se isplaćuje u brzini i volumenu. Bušenje puhanja, sa svojim jednostavnijim postavkama, može biti trošnije za manje složene oblike. Odabir prave metode utječe na proizvodnu učinkovitost na veliki način.
Ponovljivost i preciznost
Ubrizgavanje nudi visoku nuždu, što znači da svaki put dobijete isti rezultat. Za proizvode s složenim dizajnima ili malim dijelovima, pruža točnost koja vam je potrebna. Svaki detalj je uhvaćen, čineći ga idealnim za složene komponente.
S druge strane, puhanjem se možda ne može postići jednaka razina preciznosti. Prikladnije je za jednostavnije oblike kod kojih nisu potrebni iznimno sitni detalji. Ipak, osigurava dobru ponovljivost za šuplje i veće predmete.
Razmatranje troškova
Oblikovanje injekcije obično ima visoke početne troškove setup. Molds i strojevi za taj proces može biti skupo. Međutim, kada se postavi, injekcija modeliranje je troškovno učinkovita za proizvodnju velike količine. To znači da za visoke volume radi, možete uštedjeti novac tijekom vremena.
S druge strane, bušenje puhanja često uključuje niže početne troškove. Tockanje je općenito manje skupo, a taj proces može biti pristupačniji za manje proizvodne pogone. Imajte na umu, iako, da je bušenje udaraca ne može biti tako učinkovit za vrlo velike volumene kao injekcija modeliranje.
Dizajn i složenost
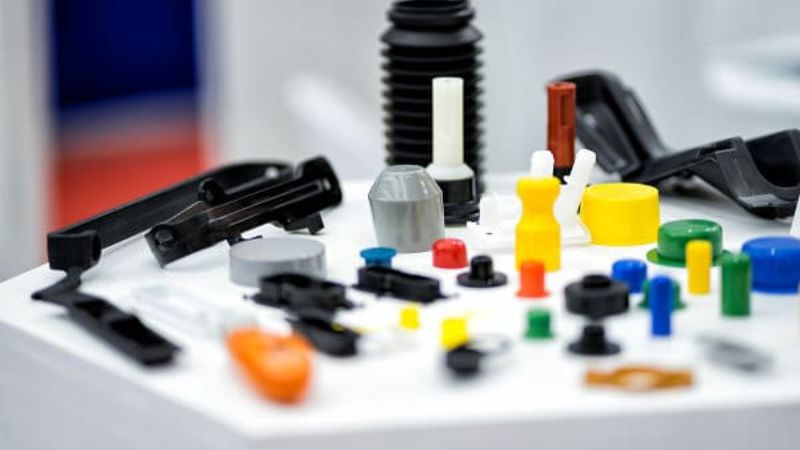
Ubrizgavanje modela nudi nevjerojatnu fleksibilnost dizajna. Možete stvoriti kompleksne oblike i detaljne dizajne s visokom preciznošću. To ga čini idealnim za dijelove koji zahtijevaju složene detalje i tesne tolerancije. Možete proizvoditi komponente s više značajki u jednom procesu, što može biti značajna prednost ako vaši dijelovi trebaju takvu složenost.
Puhanje je izvrsno za šuplje predmete iz jednog komada, poput boca i spremnika. Iako ne podržava jednako složene izvedbe kao injekcijsko prešanje, odlično je za izradu ujednačenih, čvrstih i laganih proizvoda. Ako dizajn proizvoda nije previše složen, puhanje bi moglo biti pravi izbor.
Ovdje je tablica pruža brzu usporedbu ključnih aspekata bušenja i ubrizgavanja, ističući njihove razlike u procesu, aplikacijama i sposobnostima. Možete brzo provjeriti.
| Aspekt | Injekcijsko prešanje | Bacanje udubljenja |
| Vrsta proizvoda | Dijelovi iz plastičnih materijala | Šuplji plastični dijelovi |
| Tipični proizvodi | Ručke, kućišta, igračke, složene komponente | Boce, spremnici, spremnici |
| Proces | Otopljena plastika ubrizgana u plijesni pod visokim pritiskom | Plastični parison naduvan zrakom u plijesni |
| Složenost | Mogu proizvoditi složene, detaljne dijelove | Općenito jednostavniji dizajni |
| Debljina zida | Kontrola preciznosti, jednaka debljina | Varijabla debljine, manje precizna |
| Upotreba materijala | Općenito koristi više materijala | Koristi manje materijala, proizvodi lakše dijelove |
| Troškovi alata | Više, zbog složenih kalupova i zahtjeva visokog tlaka | Niži, jednostavniji dizajn kalupa |
| Brzina proizvodnje | Brzina za male dijelove | Brzina za velike šuplje plastične dijelove |
| Preciznost | Visoka preciznost i čvrsta tolerancija | Donja preciznost, posebno za debljinu zida |
| Opcije materijala | široki raspon materijala, uključujući inžinjerske plastike | Ograničenija, uglavnom termoplastika |
| Primjene | Automobilska, elektronika, potrošačka roba | Pakiranje, kontejneri, veliki šuplji proizvodi |
| Proizvodnja volumena | Idealan za proizvodnju malih dijelova | Prikladno za proizvodnju šupljih dijelova s visokim brojem |
| fleksibilnost projektiranja | Visoko fleksibilan za čvrste dijelove | Ograničeni na šuplje dizajne |
| Kontrola kvalitete | Manje problema uz pravilan dizajn kalupa | Mogu se suočiti s problemima poput razrjeđivanja zida, curenja zraka |
| Efikasnost troškova | Troškovi oblikovanja injekcije veći su, učinkoviti za velike volumene | Niži početni troškovi, učinkoviti za šuplje dijelove |







