
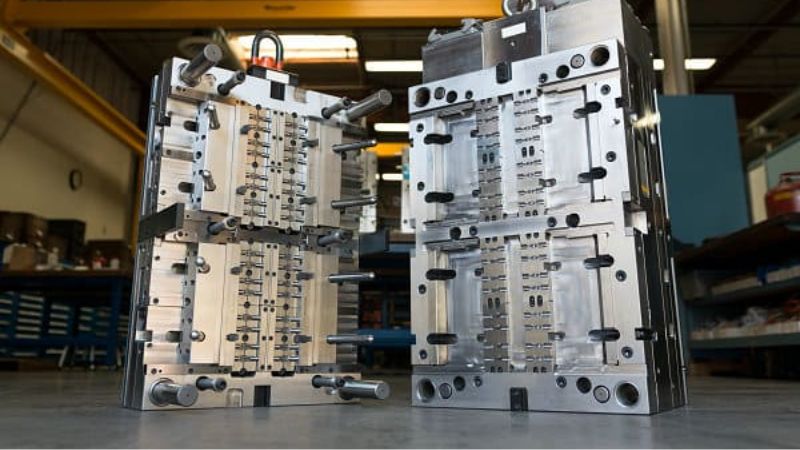
Хотя формация пластика и инжектория служат основной цели формирования пластических материалов, они функционируют с помощью различных механизмов и приспособлены к различным видам применения.
Производителям, стремящимся оптимизировать процессы и получать нужный результат, важно понимать основные различия между выдувным формованием и литьём под давлением.
В этой статье рассматриваются уникальные характеристики, преимущества и идеальное использование каждого метода, что позволяет провести всеобъемлющее сопоставление для руководства процессом принятия обоснованных решений в производственном ландшафте.
Что такое литьё под давлением
Литьё пластмасс под давлением — это процесс, при котором расплавленный пластик впрыскивается в пресс-форму сложной геометрии, а затем охлаждается и затвердевает. Этот метод отлично подходит для производства точных и сложных цельных деталей, в том числе автомобильных компонентов и медицинских устройств.
Какие существуют виды литья под давлением
- Литьё термопластов под давлением: это наиболее распространённый вид литья под давлением. Термопласты можно многократно нагревать, плавить и формовать заново без существенного ухудшения свойств.
- Термосет инжекторная смесь: в отличие от термопластики, терморегулирующая пластмасса подвергается химическому изменению в процессе излечения (нагрева), что делает ее жесткой и необратимой. После установки эти материалы не могут вновь расплавиться, что делает термосети более жаростойкой и долговечной.
- Литьё металла под давлением (MIM): этот процесс позволяет изготавливать небольшие металлические компоненты сложной формы. Мелкодисперсный металлический порошок смешивают со связующим, получая сырьё для формования, которое затем впрыскивают в пресс-форму. После формования связующее удаляют при спекании, а металлические порошки спекают в цельную деталь.
- Литьё жидкого силиконового каучука под давлением (LSR): этот процесс предназначен для изготовления силиконовых деталей. Он особенно хорошо подходит для производства гибких и эластичных деталей, выдерживающих экстремальные температуры, поэтому применяется для медицинских изделий, кухонных принадлежностей и промышленных уплотнений.
- Литьё под давлением с газовой поддержкой: газ (обычно азот) впрыскивают в расплав пластика внутри пресс-формы, сокращая необходимое количество материала и формируя полые участки детали. Эта технология уменьшает расход материала и позволяет выпускать более лёгкие изделия с надёжной конструкцией.
- Реакционное литьё под давлением (RIM): этот процесс применяют главным образом для полиуретана и других термореактивных полимеров. Два жидких компонента смешивают; внутри пресс-формы они вступают в химическую реакцию и образуют готовую твёрдую деталь. Метод подходит для изготовления лёгких и прочных деталей с различной толщиной стенок.
Что такое выдувное формование
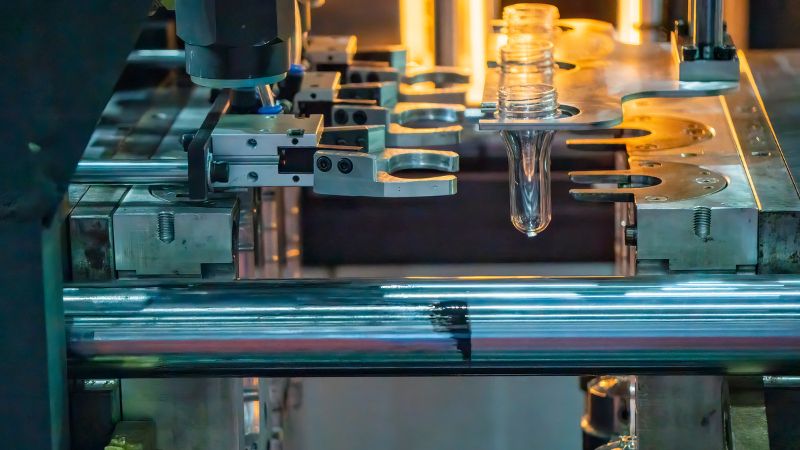
Выдувное формование начинается с образования полой пластиковой трубки, называемой заготовкой-паризоном. Затем сжатый воздух раздувает её, придавая форму пресс-формы. Этот производственный процесс используют преимущественно для изготовления бутылок и контейнеров, поскольку он позволяет быстро выпускать однородные полые изделия.
Какие виды вздутия?
- Экструзионно-выдувное формование (EBM): это самый простой и распространённый вид выдувного формования. Расплавленную пластиковую трубку (паризон) экструдируют вертикально вниз в открытую пресс-форму. После того как форма смыкается вокруг паризона, в трубку подают сжатый воздух, который раздувает пластик до формы полости.
- Инжекционно-выдувное формование (IBM): сочетает литьё под давлением и выдувное формование для создания полых деталей высокой точности и однородности. Сначала литьём под давлением изготавливают предварительную заготовку или паризон в форме пробирки. Затем её переносят на выдувную установку, повторно нагревают и выдувают до окончательной формы.
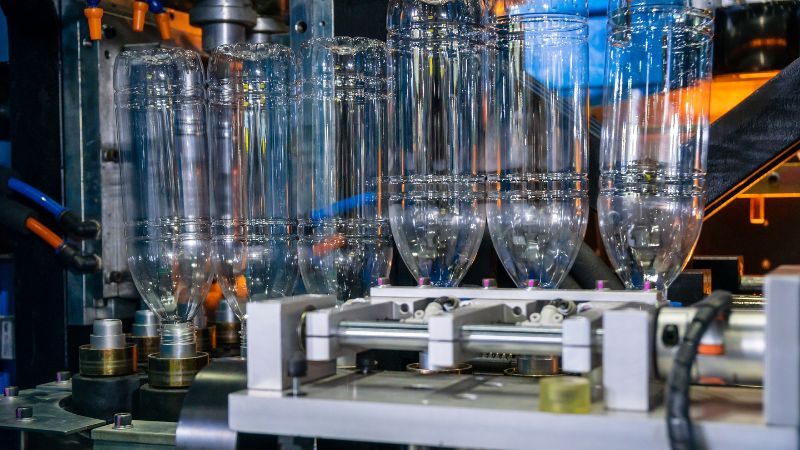
- Выдувное формование с вытяжкой (SBM): этот метод часто используют для производства лёгких, прозрачных и прочных пластиковых бутылок, например для напитков. Сначала материал литьём под давлением формуют в заготовку. Затем заготовку повторно нагревают, растягивают в осевом и радиальном направлениях и подают в неё воздух. При растяжении полимерные цепи ориентируются, что повышает прочность и прозрачность готового изделия.
- Совместное взрывное пламя " Blow Molding " : Формирование коэкстриционного ударного действия представляет собой вариацию формации экструзионного удара, которая позволяет одновременно экструдировать несколько слоев пластического материала. Это помогает достичь таких конкретных свойств, как улучшенные характеристики барьера, прочность или внешний вид путем объединения различных материалов в одну и ту же часть.
- Инжекционно-вытяжное выдувное формование (ISBM): усовершенствованный вариант вытяжного выдувного формования, представляющий собой двухэтапный процесс. Сначала литьём под давлением изготавливают заготовку точных размеров. Затем её переносят в выдувную машину, где за одну операцию растягивают и раздувают. Ориентация материала при растяжении повышает его прочность и прозрачность.
- Непрерывное выдувное формование: паризон (пластиковую трубку) непрерывно экструдируют, пока детали извлекаются из пресс-формы. Этот метод часто применяют на высокопроизводительных линиях с непрерывным выпуском, где формы быстро проходят циклы, обеспечивая требуемый темп производства.
Ключевые различия между впрыскиванием и вздутием
Материалы и виды применения
При литье под давлением обычно используют такие материалы, как термопласты и эластомеры. Они выдерживают высокое давление и нагрев, что позволяет получать цельные изделия.
К числу популярных материалов, используемых для изготовления пенообразования, относятся полиэтилен, особенно HDPE, и поливинилхлорид (PVC). ПВБД широко используется для обеспечения его прочности и долговечности, в то время как ПВХ обеспечивает гибкость.
Дизайн и сложность
При литье под давлением пресс-формы изготавливают из стали или алюминия. В форме есть одна или несколько полостей, повторяющих форму требуемого изделия. В эти полости под давлением подают расплавленный пластик.
При выдувном формовании, включая экструзионно-выдувное и инжекционно-выдувное формование, также используют пресс-формы. Они могут быть проще, особенно при экструзионном выдувном формовании. Форма создаёт полую деталь, раздувая нагретый пластиковый паризон воздухом. Для вытяжного выдувного формования требуется более сложная пресс-форма, обеспечивающая точные размеры, например для изготовления прозрачных бутылок.
Затраты на оснастку при литье под давлением обычно выше из-за сложной конструкции пресс-формы.
Типы производственного оборудования
Термопластавтомат оснащён узлом впрыска и узлом смыкания пресс-формы. Узел впрыска расплавляет пластик и подаёт его в пресс-форму. Такие машины работают под высоким давлением, но обеспечивают высокую точность, что делает их подходящими для сложных пластиковых деталей.
Существуют различные виды выдувного формования, например экструзионно-выдувное и инжекционно-выдувное формование. Экструзионно-выдувные машины формируют трубчатую заготовку (паризон), а затем придают ей форму давлением воздуха. При выдувном формовании с вытяжкой используют нагретую заготовку, которую растягивают до нужной формы. Такое оборудование менее сложное, что часто снижает затраты при изготовлении простых пластиковых изделий.
Объем и эффективность производства
Литьё под давлением идеально подходит для крупносерийного производства. Если вам нужны большие объёмы выпуска, эта технология легко справится с задачей. Она позволяет за короткое время изготавливать тысячи одинаковых деталей.
Кроме того, вспышечник также эффективен, особенно для изготовления таких пустых вещей, как бутылки. " Cost  " ; может быть ниже для выполнения задач большого объема из-за более простых инструментов. Плюс, измельчение паха преуспевает в быстром производстве больших количеств без больших отходов.
Производственная эффективность важна для обоих методов. Первоначальные затраты на литьё под давлением часто выше из-за сложности пресс-форм, однако они окупаются скоростью и объёмом производства. Более простая подготовка к выдувному формованию может сделать его экономичнее для изделий менее сложной формы. Выбор подходящего метода существенно влияет на эффективность производства.
Повторяемость и точность
Формирование впрыска обеспечивает высокую воспроизводимость, что означает, что вы получаете один и тот же результат каждый раз. Для продуктов с сложными конструкциями или небольшими частями, это обеспечивает точность, в которой вы нуждаетесь. Каждая деталь фиксируется, что делает ее идеальной для сложных компонентов.
С другой стороны, вспыльчивость может не достичь того же уровня точности. Она лучше подходит для более простых форм, когда экстремальная деталь не нужна. Однако она обеспечивает хорошую воспроизводимость для полых и больших предметов.
Расходы
Литьё под давлением обычно требует высоких первоначальных затрат на подготовку. Пресс-формы и машины для этого процесса могут быть дорогими. Однако после запуска литьё под давлением становится экономически выгодным для производства больших партий. Поэтому при крупных объёмах со временем можно сэкономить.
С другой стороны, образование пузырей часто сопряжено с меньшими первоначальными затратами. Инструменты, как правило, дешевле, и этот процесс может быть более доступным для мелких производственных пробегов.
Проектирование и сложность
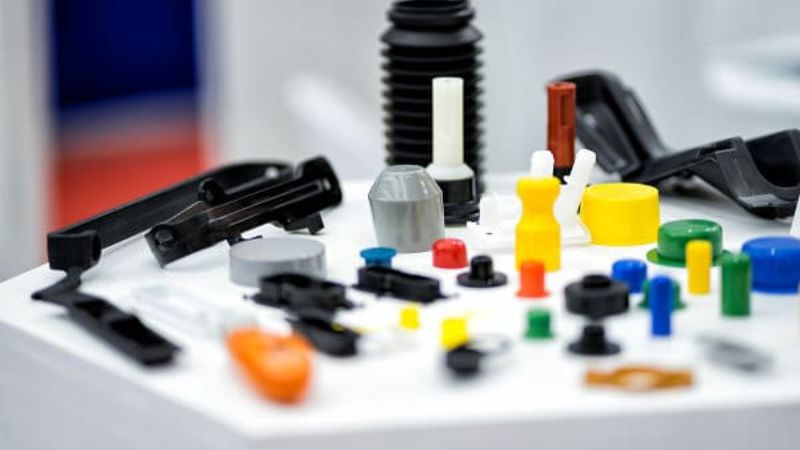
Формирование впрыскивания обеспечивает невероятную гибкость дизайна. Вы можете создавать сложные формы и подробные дизайны с высокой точностью. Это делает идеальным для частей, требующих сложных деталей и жестких допусков. Вы можете производить компоненты с множественными характеристиками в одном процессе, что может быть значительным преимуществом, если ваши части нуждаются в такой сложности.
Выдувное формование отлично подходит для изготовления полых цельных изделий, например бутылок и контейнеров. Хотя этот метод не позволяет создавать столь же сложные конструкции, как литьё под давлением, он эффективен при выпуске однородных, прочных и лёгких изделий. Если конструкция продукта не слишком сложная, выдувное формование может стать подходящим решением.
В таблице приведено краткое сравнение основных аспектов выдувного формования и литья под давлением, включая различия в процессах, применении и возможностях. Ознакомьтесь с ней для быстрого сравнения.
| Аспект | Литьё под давлением | Продувка |
| Тип продукта | Твердые пластмассовые части | Пластиковые части |
| Типичные продукты | Руки, жилеты, игрушки, сложные компоненты | Бутылки, контейнеры, цистерны |
| Процесс | Расплавленный пластик впрыскивается в пресс-форму под высоким давлением | Пластиковый паризон раздувается воздухом внутри пресс-формы |
| Сложность | Могут производить сложные детали | В целом более простые конструкции |
| Толщина стенок | Точный контроль, однородная толщина | Изменяющаяся толщина, менее точная |
| Использование материалов | Как правило, используется больше материалов | Использование меньшего количества материалов, производство более легких деталей |
| Затраты на оборудование | Выше из-за сложных пресс-форм и необходимости высокого давления | Менее сложная и более простая конструкция пресс-формы |
| Скорость производства | Быстрые для небольших частей | Быстро для крупных полых пластмассовых частей |
| Точность | Высокая точность и жесткие допуски | Более низкая точность, особенно в отношении толщины стенок |
| Параметры материалов | Широкий ассортимент материалов, включая инженерные пластмассы | Более ограниченные, главным образом термопластики |
| Области применения | Автомобиль, электроника, потребительские товары | Упаковка, контейнеры, крупногабаритные полые продукты |
| Объем производства | Идеал для производства мелких деталей с большим объемом | Пригодно для высокообъемного производства полых частей |
| Гибкость конструкции | Высокогибкая для твердых частей | Ограничиваясь пустыми конструкциями |
| Контроль качества | При правильном проектировании пресс-формы возникает меньше проблем | Могут возникнуть такие проблемы, как измельчение стен, утечка воздуха |
| Эффективность с точки зрения затрат | Затраты на образование впрыска являются более высокими и эффективными для крупных объемов | Меньшие первоначальные расходы, эффективные для пустых частей |






