
Hoci vyfukovanie aj vstrekovanie plastov slúžia na základný účel tvarovania plastových materiálov, fungujú na základe odlišných mechanizmov a sú vhodné pre rôzne aplikácie.
Pochopenie kľúčových rozdielov medzi vyfukovaním a vstrekovaním plastov je zásadné pre výrobcov, ktorí chcú optimalizovať výrobné procesy a dosiahnuť požadované výsledky.
Tento článok skúma jedinečné vlastnosti, výhody a ideálne použitie každej metódy a poskytuje komplexné porovnanie, ktoré pomáha pri informovanom rozhodovaní v oblasti výroby.
Čo je vstrekovanie plastov
Vstrekovanie plastov je proces, pri ktorom sa roztavený plast vstrekne do detailne navrhnutej formy a nechá sa vychladnúť a stuhnúť. Je ideálne na výrobu presných a zložitých pevných dielov, napríklad automobilových komponentov a zdravotníckych pomôcok.
Aké typy vstrekovania plastov existujú
- Vstrekovanie termoplastov: Ide o najbežnejší typ vstrekovania. Termoplasty možno opakovane zahrievať, roztaviť a znovu tvarovať bez výraznej degradácie.
- Vstrekovanie reaktoplastov: Na rozdiel od termoplastov prechádzajú reaktoplasty počas vytvrdzovania (zahrievania) chemickou zmenou, vďaka ktorej stvrdnú a ich zmena je nevratná. Po vytvrdnutí už tieto materiály nemožno znovu roztaviť, preto sú výrobky z reaktoplastov odolnejšie voči teplu a trvácnejšie.
- Vstrekovanie kovov (MIM): Vstrekovanie kovov (MIM) umožňuje vyrábať malé a zložité kovové komponenty. Jemné kovové prášky sa zmiešajú s spojivom, čím vznikne vstupná zmes, ktorá sa následne vstrekne do formy. Po lisovaní sa pri spekaní odstráni spojivo a kovové prášky sa spoja do pevného dielu.
- Vstrekovanie tekutého silikónového kaučuku (LSR): Vstrekovanie tekutého silikónového kaučuku (LSR) je proces určený na výrobu silikónových dielov. Umožňuje vyrábať pružné a elastické diely, ktoré odolávajú extrémnym teplotám, a preto sú vhodné na zdravotnícke aplikácie, kuchynské pomôcky a priemyselné tesnenia.
- Vstrekovanie s podporou plynu: Pri vstrekovaní s podporou plynu sa do roztaveného plastu vo forme vstrekuje plyn (zvyčajne dusík), čím sa znižuje potrebné množstvo materiálu a v lisovanom diele vznikajú duté časti. Táto technika znižuje spotrebu materiálu a umožňuje vyrábať ľahšie výrobky s dobrou konštrukčnou pevnosťou.
- Reaktívne vstrekovanie (RIM): Reaktívne vstrekovanie (RIM), ktoré sa používa najmä pri polyuretáne a iných reaktoplastoch, spočíva v zmiešaní dvoch kvapalných zložiek, ktoré vo forme chemicky reagujú a vytvoria konečný pevný diel. Tento proces je ideálny na výrobu ľahkých a pevných dielov s rôznou hrúbkou.
Čo je vyfukovanie plastov
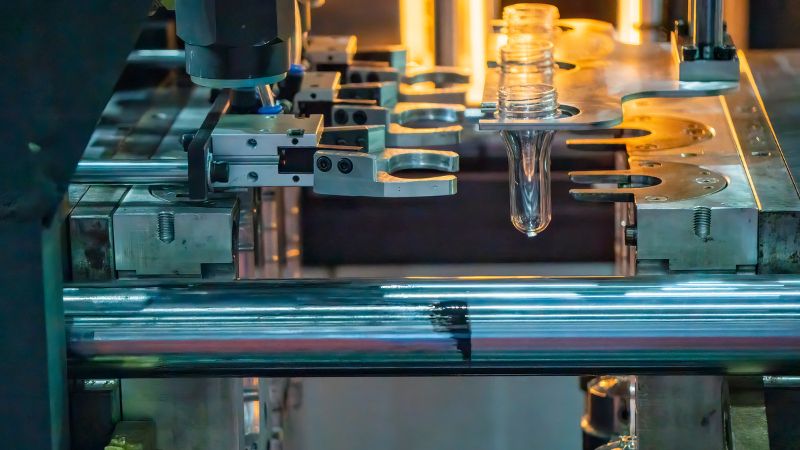
Vyfukovanie sa začína vytvorením dutej plastovej rúrky nazývanej parison. Stlačený vzduch túto rúrku následne roztiahne do tvaru formy. Tento výrobný proces sa používa najmä na výrobu fliaš a nádob, pretože umožňuje rýchlo vyrábať rovnomerné duté výrobky.
Aké typy vyfukovania plastov existujú
- Extrúzne vyfukovanie (EBM): Extrúzne vyfukovanie je najjednoduchšia a najbežnejšia forma vyfukovania plastov. Roztavená plastová rúrka (parison) sa pri tomto procese vytláča zvisle nadol do otvorenej formy. Keď sa forma okolo parisonu zatvorí, do rúrky sa vháňa stlačený vzduch, ktorý roztiahne plast podľa tvaru formy.
- Vstrekovacie vyfukovanie (IBM): Vstrekovacie vyfukovanie spája vstrekovanie a vyfukovanie plastov na výrobu veľmi presných dutých dielov s rovnomernými stenami. Najskôr sa vstrekovaním vyrobí predlisok alebo parison v tvare skúmavky. Ten sa potom prenesie do vyfukovacej stanice, kde sa znovu zahreje a vyfúkne do konečného tvaru.
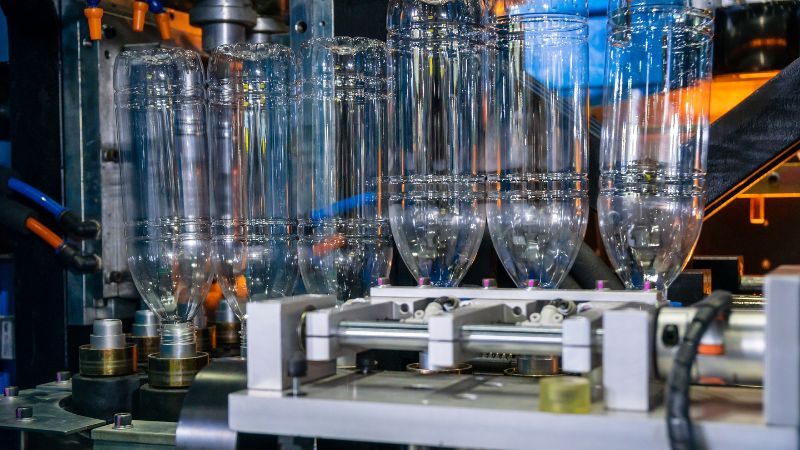
- Vyfukovanie s orientáciou naťahovaním (SBM): Vyfukovanie s orientáciou naťahovaním sa často používa na výrobu ľahkých, priehľadných a pevných plastových fliaš, napríklad na nápoje. Materiál sa najprv vstrekovaním vytvaruje na predlisok. Ten sa potom znovu zahreje a naťahuje v axiálnom aj radiálnom smere, pričom sa doň vháňa vzduch. Naťahovaním sa polymérne reťazce orientujú, čím sa zvyšuje pevnosť a priehľadnosť konečného výrobku.
- Koextrúzne vyfukovanie: Koextrúzne vyfukovanie je variant extrúzneho vyfukovania, ktorý umožňuje súčasne vytláčať viac vrstiev plastového materiálu. Kombináciou rôznych materiálov v jednom diele možno dosiahnuť požadované vlastnosti, napríklad lepšie bariérové vlastnosti, vyššiu pevnosť alebo odlišný vzhľad.
- Vstrekovacie vyfukovanie s orientáciou naťahovaním (ISBM): Pokročilá verzia vyfukovania s orientáciou naťahovaním, vstrekovacie vyfukovanie s orientáciou naťahovaním (ISBM), je dvojstupňový proces. Najprv sa vstrekovaním vytvorí predlisok s presnými rozmermi. Potom sa prenesie do vyfukovacieho stroja, kde sa pri jednom úkone natiahne a vyfúkne. Orientácia dosiahnutá naťahovaním maximalizuje pevnosť a priehľadnosť materiálu.
- Kontinuálne vyfukovanie: Pri kontinuálnom vyfukovaní sa parison (plastová rúrka) vytláča nepretržite, zatiaľ čo sa z formy vyhadzujú hotové diely. Tento proces sa často používa pri vysokovýkonných prevádzkach s nepretržitou výrobou, kde sa formy rýchlo cyklujú, aby vyhoveli požiadavkám na rýchlu výrobu.
Kľúčové rozdiely medzi vstrekovaním a vyfukovaním plastov
Materiály a aplikácie
Pri vstrekovaní plastov sa bežne používajú materiály, ako sú termoplasty a elastoméry. Tieto materiály odolávajú vysokému tlaku a teplu, vďaka čomu možno vyrábať pevné predmety.
Pri vyfukovaní plastov patria medzi obľúbené materiály polyetylén, najmä HDPE, a polyvinylchlorid (PVC). HDPE sa široko používa pre svoju pevnosť a trvácnosť, zatiaľ čo PVC ponúka pružnosť. Vyfukovanie sa často používa pri výrobe spotrebného tovaru.
Konštrukcia a zložitosť formy
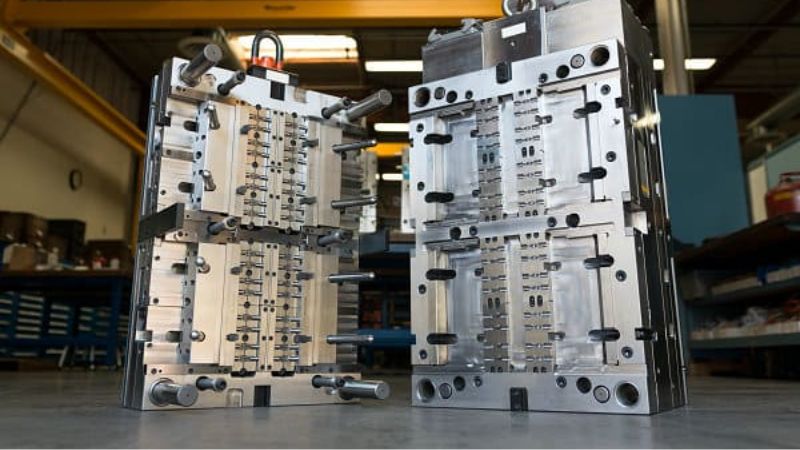
Pri vstrekovaní plastov sa formy vyrábajú z ocele alebo hliníka. Forma má jednu alebo viac dutín v tvare požadovaného výrobku. Do týchto dutín sa pod tlakom vstrekuje roztavený plast.
Formy sa používajú aj pri vyfukovaní plastov vrátane extrúzneho a vstrekovacieho vyfukovania. Môžu mať jednoduchšiu konštrukciu, najmä pri extrúznom vyfukovaní. Forma vytvaruje dutý diel tak, že vzduchom roztiahne zahriaty plastový parison. Vyfukovanie s orientáciou naťahovaním vyžaduje zložitejšiu formu na dosiahnutie presných rozmerov vhodných na výrobu priehľadných fliaš.
Náklady na nástroje pri vstrekovaní plastov sú zvyčajne vyššie v dôsledku detailnej konštrukcie formy.
Typy výrobných zariadení
Vstrekovací lis sa skladá zo vstrekovacej jednotky a uzatváracej jednotky formy. Vstrekovacia jednotka roztaví plast a vtlačí ho do formy. Tieto stroje vyžadujú vysoký tlak, ale umožňujú dosiahnuť vysokú presnosť, vďaka čomu sú vhodné na výrobu zložitých plastových dielov.
Existuje niekoľko typov vyfukovania plastov, napríklad extrúzne a vstrekovacie vyfukovanie. Stroje na extrúzne vyfukovanie vytvoria rúrku (parison), ktorú následne vytvarujú tlakom vzduchu. Pri vyfukovaní s orientáciou naťahovaním sa používa zahriaty predlisok, ktorý sa natiahne do požadovaného tvaru. Tieto stroje sú menej zložité, čo často znižuje náklady pri výrobe jednoduchých plastových výrobkov.
Objem výroby a efektívnosť
Vstrekovanie plastov je ideálne na veľkosériovú výrobu. Ak plánujete vyrábať vo veľkých objemoch, táto technika ľahko splní vaše potreby. Je známa tým, že dokáže v krátkom čase vyrobiť tisíce rovnakých kusov.
Aj vyfukovanie plastov je efektívne, najmä pri výrobe dutých predmetov, ako sú fľaše. Pri veľkoobjemovej výrobe môžu byť náklady nižšie vďaka jednoduchším nástrojom. Vyfukovanie navyše umožňuje rýchlo vyrábať veľké množstvá s minimálnym odpadom.
Efektívnosť výroby je kľúčovým faktorom pri oboch metódach. Vstrekovanie plastov má často vyššie počiatočné náklady v dôsledku zložitých foriem, ktoré sa však vyplatia vďaka rýchlosti a objemu výroby. Vyfukovanie plastov má jednoduchšiu prípravu a môže byť nákladovo výhodnejšie pri menej zložitých tvaroch. Výber správnej metódy výrazne ovplyvňuje efektívnosť výroby.
Opakovateľnosť a presnosť
Vstrekovanie plastov poskytuje vysokú opakovateľnosť, takže pri každom cykle dosiahnete rovnaký výsledok. Pri výrobkoch so zložitým dizajnom alebo malými dielmi ponúka potrebnú presnosť. Zachytí každý detail, a preto je ideálne na výrobu zložitých komponentov.
Vyfukovanie plastov naopak nemusí dosahovať rovnakú úroveň presnosti. Je vhodnejšie na jednoduchšie tvary, pri ktorých nie sú potrebné mimoriadne detaily. Zabezpečuje však dobrú opakovateľnosť pri dutých a väčších výrobkoch.
Zváženia nákladov
Vstrekovanie plastov má zvyčajne vysoké počiatočné náklady na prípravu výroby. Formy a stroje pre tento proces môžu byť drahé. Po uvedení do prevádzky je však vstrekovanie nákladovo efektívne pri výrobe veľkých množstiev. Pri veľkoobjemových sériách tak môžete časom ušetriť.
Vyfukovanie plastov naopak často zahŕňa nižšie počiatočné náklady. Nástroje bývajú spravidla lacnejšie a tento proces môže byť dostupnejší pri menších výrobných sériách. Treba však pamätať, že pri veľmi veľkých objemoch nemusí byť vyfukovanie také efektívne ako vstrekovanie plastov.
Dizajn a komplexnosť
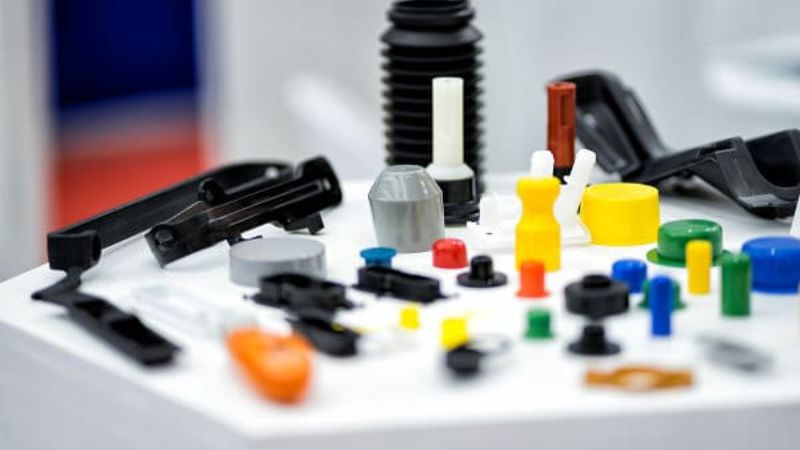
Vstrekovanie plastov ponúka mimoriadnu flexibilitu pri návrhu. Umožňuje s vysokou presnosťou vytvárať zložité tvary a detailné konštrukcie. Je preto ideálne na diely vyžadujúce jemné detaily a úzke tolerancie. V jednom procese možno vyrobiť komponenty s viacerými prvkami, čo môže byť významnou výhodou pri takýchto zložitých dieloch.
Vyfukovanie plastov je ideálne na duté jednodielne predmety, ako sú fľaše a nádoby. Hoci nepodporuje rovnako zložité návrhy ako vstrekovanie plastov, vyniká pri výrobe rovnomerných, pevných a ľahkých výrobkov. Ak váš výrobok nemá príliš zložitý tvar, vyfukovanie môže byť správnou voľbou.
Nasledujúca tabuľka poskytuje stručné porovnanie kľúčových aspektov vyfukovania a vstrekovania plastov a zdôrazňuje rozdiely v procese, použití a možnostiach. Môžete si ju rýchlo prezrieť.
| Aspekt | Vstrekovanie plastov | Vyfukovanie |
| Typ výrobku | Pevné plastové časti | Duté plastové časti |
| Typické výrobky | Rukoväte, kryty, hračky, zložité komponenty | Fľaše, kontajnery, nádrže |
| Proces | Roztavený plast sa pod vysokým tlakom vstrekuje do formy | Plastový parison sa vo forme nafúkne vzduchom |
| Zložitosť | Dokáže produkovať komplexné, podrobné časti | Všeobecne jednoduchšie návrhy |
| Hrúbka steny | Presné ovládanie, rovnomerná hrúbka | Meniteľná hrúbka, menej presná |
| Využitie materiálu | Všeobecne používa viac materiálu | Používa menej materiálu, vyrába ľahšie diely |
| Náklady na náradie | Vyššie v dôsledku zložitých foriem a požiadaviek na vysoký tlak | Jednoduchšia konštrukcia formy s nižšími nákladmi |
| Rýchlosť výroby | Rýchle pre malé časti | Rýchle pre veľké duté plastové diely |
| Presnosť | Vysoká presnosť a tesné tolerancie | Nižšia presnosť, najmä pri hrúbke stien |
| Materiálové možnosti | Široká škála materiálov vrátane technických plastov | Obmedzené, hlavne termoplasty |
| Použitie | Automobil, elektronika, spotrebný tovar | Balenie, kontajnery, veľké duté výrobky |
| Objem výroby | Ideálne pre veľkoobjemovú výrobu malých dielov | Vhodné na veľkoobjemovú výrobu dutých častí |
| Flexibilita konštrukcie | Vysoko flexibilné na pevné časti | Obmedzené na duté konštrukcie |
| Kontrola kvality | Pri správnej konštrukcii formy sa vyskytuje menej problémov | Môže čeliť problémom ako rednutie steny, úniky vzduchu |
| Efektívnosť nákladov | Vstrekovanie plastov je nákladnejšie, ale efektívne pri veľkých objemoch | Nižšie počiatočné náklady, efektívne pre duté diely |






