
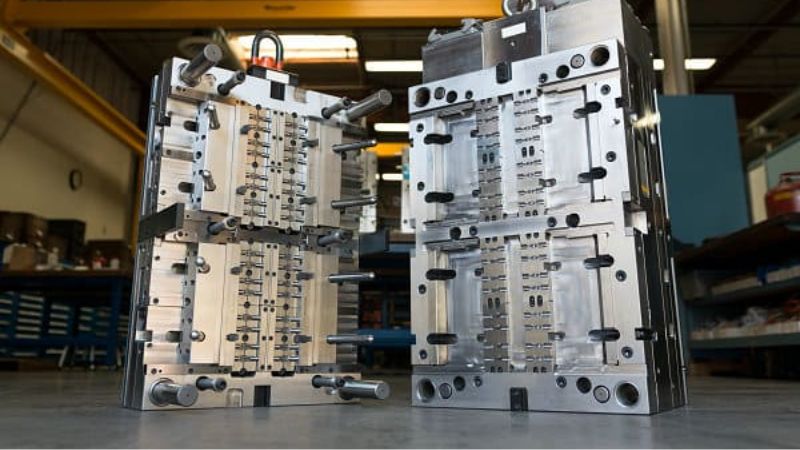
Док и обликовање удараца и убризгавање служе основној сврси обликовања пластичних материјала, они раде кроз различите механизме и одговарају различитим применама.
Разумевање кључних разлика између обликовања удараца и убризгавања је кључно за произвођаче који имају за циљ да оптимизирају своје производствене процесе и постигну жељене исходе.
Овај чланак истражује јединствене карактеристике, предности и идеалне случајеве коришћења сваког метода, пружајући свеобухватну упоредбу да би се водило доношење одлука у производственом пејзажу.
Шта је убризгавање
Бризгање пластике је поступак обликовања при коме се растопљена пластика убризгава у детаљно израђен калуп, а затим оставља да се охлади и очврсне. Идеално је за производњу прецизних и сложених чврстих делова, па је погодно за аутомобилске компоненте и медицинске уређаје.
Који су типови ињекције
- Термопластична ињекција: ово је најчешћи облик облика убризгавања, а термопластика се може загрејати, истопити и преоформити више пута без значајне деградације.
- Бризгање термореактивних материјала: За разлику од термопласта, термореактивне пластике током очвршћавања (процеса загревања) пролазе кроз хемијску промену која их чини тврдим и неповратно очврслим. Када се једном стврдну, ови материјали се не могу поново истопити, због чега су производи од термореактивне пластике отпорнији на топлоту и трајнији.
- Метално убризгавање (МИМ): Метално убризгавање (МИМ) ствара мале, сложене металне компоненте. У овом процесу, фини метални прахови се мешају са материјалом за везивање за стварање извора, који се затим убризгава у калуп. Након обликовања, процес синтеринга уклања везивачу и споја металне прахове у чврсти део.
- Убризгавање течног силикона убризгавања гуме (ЛСР): течног силикона (ЛСР) обликовање је процес дизајниран за силиконове делове. Овај процес израђује флексибилне, еластичне делове који могу да издрже екстремне температуре, што их чини идеалним за медицинске примене, кухињске алатке и индустријске печате.
- Приликом убризгавања гаса помоћу гаса, гас (обично азот) убацује се у истопљену пластику унутар калуп, смањењем количине потребног материјала и стварањем шупљих делова унутар обликованог дела. Ова техника смањује коришћење материјала и дозвољава лакше, структурно звучне производе.
- Убризгавање реакције (РИМ): користи се првенствено за полиуретан и друге термосегирајуће полиметре, умешавање реакције (РИМ) укључује мешање две текуће компоненте које хемијски реагују унутар калуп да би се формирао коначни чврсти део. Овај процес је идеалан за израду лаких и јаких делова са различитим дебљинама.
Шта је то?
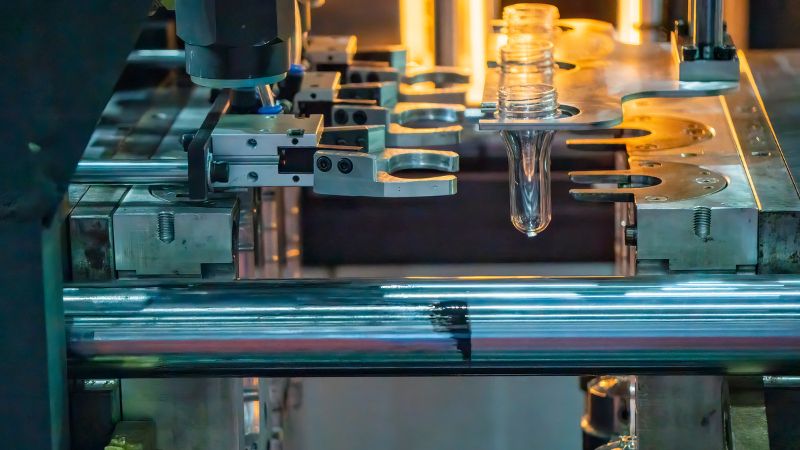
Започиње са формирањем шупље цеви пластике која се зове „паризон“. Компресовани ваздух онда проширује ову цев у облик муљажа. Овај процес производње углавном се користи за предмете као што су боце и контејнери због своје могућности брзог стварања униформних, шупљих производа.
Који су типови бацања у ваздух
- Екструзија Блоунд Молдинг (ЕБМ): Екструзија ударац је најједноставнија и најчешћа форма бушења. У овом процесу, истопљена цев пластике (парисон) се екструдира вертикално у отворену калуп. Када се калуп затвори око паразона, компресован ваздух се разбацује у цеви, проширујући пластику да би се прилагодио облику калупа.
- Убризгавање ињекционог бушења (ИБМ): Удирање убризгавањем комбинује обликовање и бушење убризгавања да би се створили веома прецизни и равномерни шупљи делови. Процес почиње убризгавањем облика предформе или паразона у облику пробне цеви.
- Протегнути ударац често се користи за производњу лаких, јасних и јаких пластичних боца, као што су оне које се користе за пиће. Материјал је прво убризгавање обликовано у предформу. Преформа се затим прегрева и протеже аксиозно и радијално док се ваздух диже у њега. Процес протезања поравнава полимерне ланце, побољшава јачину и јасност коначног производа.
- Коекструдзија Блоунд Молдирање: удирање у коекструзију је варијација екструзијског бушења који омогућава избацивање више слојева пластичног материјала у исто време. Ово помаже у постизању посебних својстава као што су побољшање перформанси, јачина или изглед комбинујући различите материјале у исти део.
- Унапредна верзија протегнутих ударача (ISBM) је протегнути протегнут ударац (ISBM) двокорачни процес. Почиње обликовањем убризгавања, где се предформе стварају у прецизним димензијама. Потом се пребацује на машину за утапање где се протеже и дува у једној операцији. Протегнута оријентација повећава јачину и јасност материјала.
- Непрекидно ударање: стално бушење утиче на континуирано екструдирање париона (пластичне цеви) док се делови избацују из калупа. Често се користи за високоизлазне операције где се производња наставља, а калупи се брзо круже да би се задовољиле потребе за брзом производњом.
Разлике кључева између м› ијењања убризгавања и ударања
Материјали и програми
У Ендбсп-у се обично користе материјали као што су термопластика и еластомери. Ови материјали могу да издрже висок притисак и топлоту, стварајући чврсте ставке.
За бушење, популарни материјали укључују полиетилен, посебно ХДПЕ и поливинил хлорид (PVC). ХДПЕ се широко користи за своју снагу и издржљивост, док ПВС нуди флексибилност.
дизајн и сложеност м› ијешања
У обликовању инјекције, „Енбсп“ модови су израђени од челика или алуминијума. Калуп има једну или више шупљина обликованих као производ који желите.
Бушење, укључујући екструзију и убризгавање, такође користи калупе. Ови калупи могу бити једноставнији, посебно у избацујућу бушење. Калуп обликује шупљи део проширивањем грејаног пластичног паразита у ваздуху. Протегнути бушење треба сложенији калуп за прецизне димензије које су погодне за прављење јасних боца.
Трошкови прилагођавања су обично виши за обликовање ињекције због детаљног дизајна калупа.
Типови производне опреме
У машини за убризгавање се налази јединица за убризгавање и јединица за стезање мувла. Единица за убризгавање топи пластику и присиљава је у калуп. Овим машинама је потребан висок притисак, али омогућава високу прецизност, што их чини одличним за комплексне пластичне делове.
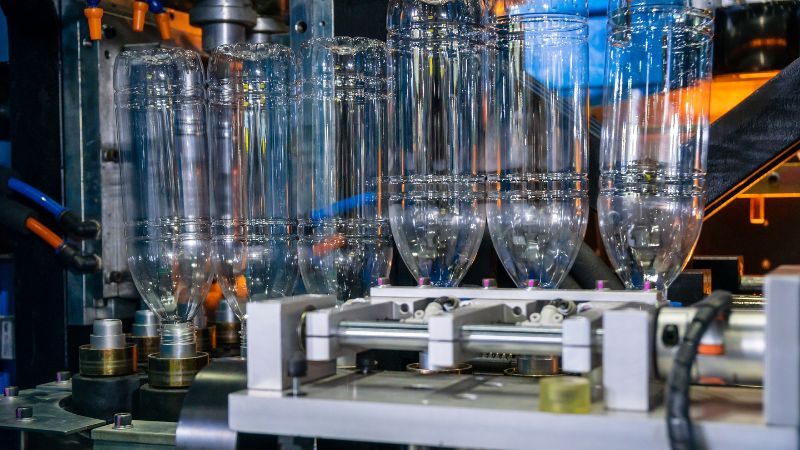
Постоји неколико врста дувања, као што су екструзионо дување и ињекционо дување. Машине за екструзионо дување израђују цевасти предоблик (парисон), који се затим обликује притиском ваздуха. Код растезног дувања загрејани предоблик се истеже и обликује. Ове машине су мање сложене, што често омогућава ниже трошкове за једноставне пластичне производе.
Јачина производње и ефикасност
Убризгавање облика је савршено за продукцију великог размера. Ако је производња високог обема оно што циљате, ова техника може лако задовољити ваше потребе. Позната је по томе што може да испумпа хиљаде идентичних делова за кратко време.
Дување је такође ефикасно, нарочито за израду шупљих предмета као што су боце. Трошкови могу бити нижи код производње великог обима јер је алат једноставнији. Осим тога, дување омогућава брзу производњу великих количина уз мало отпада.
Ефикасност производње & nbsp; је кључни фактор у обе методе. Ињекција обликовања често има већи напредни трошак због сложених калупа, али се исплати у брзини и јачини. Бушење у ваздуху, са својим једноставнијим поставкама, може бити трошковитије за мање сложене облике. Избор правог метода утиче на производњу на велики начин.
Поновљивост и прецизност
Ињекционо обликовање нуди високу количину, што значи да сваки пут добијете исти резултат. За производе са сложеним дизајнима или малим деловима, пружа тачност која вам је потребна. Сваки детаљ је ухваћен, што га чини идеалним за сложене компоненте.
С друге стране, бушење удараца можда неће достићи исти ниво прецизности. Прикладније је за једноставније облике у којима екстремни детаљи нису неопходни. Међутим, осигурава добру подршку за шупље и веће предмете.
Разматрања трошкова
Иницијативно обликовање обично има високе иницијалне трошкове подешавања. Молдови и машине & nbsp; за овај процес може бити скупо. Међутим, када се постави, обликовање убризгавања је трошковито за производњу великих количина. То значи да за покретање великих волана можете уштедети новац током времена.
С друге стране, бушење ударачем често укључује ниже почетне трошкове. То је углавном мање скупо, а овај процес може бити прихватљивији за мање производње. Имајте на уму да бушење ударача можда неће бити тако ефикасније за веома велике обиме као обликовање убризгавања.
дизајн и сложеност
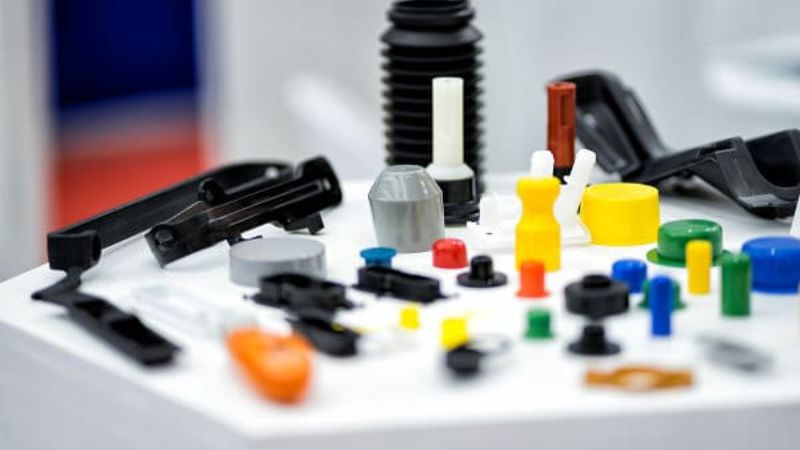
Ињекција обликује невероватну флексибилност дизајна. Можете направити & nbsp; сложене облике & nbsp; и детаљне дизајне са високом прецизношћу. Ово је идеално за делове који захтевају сложене детаље и тесне толеранције. Можете произвести компоненте са више могућности у једном процесу, што може бити значајна предност ако ваши делови затребају такву сложеност.
Бушење је одлично за шупље, једноделне предмете као што су боце и контејнери. Иако не подржава исти ниво комплексних дизајна као и убризгавање, одликоваће се у производњи униформи, јаких и лаких предмета.
Ово је табела која брзо упоређује кључне аспекте обликовања и убризгавања, истичући њихове разлике у процесу, програмима и могућностима. Можете брзо пров› јерити.
| Аспект | Бризгање пластике | ударац |
| Тип производа | Пуни пластични делови | Празни пластични делови |
| Типични производи | ручке, смештања, играчке, сложене компоненте | Боце, контејнери, тенкови |
| Процес | Топла пластика убризган у калуп под високим притиском | Пластични паризон надуван ваздухом у калуп |
| Сложеност | Може произвести комплексне, детаљне делове | Опште једноставнији дизајни |
| дебелина зида | Контрола тачности, униформна дебљина | променљива дебелина, мање прецизна |
| Употреба материјала | Опште користи више материјала | Користи мање материјала, производи лакше делове |
| Трошкови алатки | виши, због сложених калупа и захтева високог притиска | Нижи, једноставнији дизајн калупа |
| Брзина производње | Брзи за ситне делове | Брзо за велике шупље пластичне делове |
| прецизност | Висока прецизност и чврста толеранција | Доња прецизност, посебно за дебелину зида |
| Опције материјала | Широк опсег материјала, укључујући и инжењерску пластику | Ограниченија, углавном термопластика |
| Примене | Аутоматска, електроника, потрошачка роба | Паковање, контејнери, велики шупљи производи |
| Продукција јачине | Идеално за производњу малих делова | Погодан за производњу високих волова шупљих делова |
| Генијална флексибилност | Високо флексибилни за чврсте делове | Ограничен на шупље дизајне |
| Контрола квалитета | Мање проблема са исправним дизајном калупа | Може се суочити са проблемима као што су пропадање зида, цурење ваздуха |
| Ефикасност трошкова | Трошкови обликовања инјекције су већи, ефикасни за велике обиме | Нижи почетни трошкови, ефикасни за шупље делове |







