
Sowohl Blasformen als auch Spritzgießen dienen der Formgebung von Kunststoffen, funktionieren jedoch nach unterschiedlichen Prinzipien und eignen sich für verschiedene Anwendungen.
Für Hersteller, die ihre Produktionsprozesse optimieren und die gewünschten Ergebnisse erzielen möchten, ist es entscheidend, die wesentlichen Unterschiede zwischen Blasformen und Spritzgießen zu verstehen.
Dieser Artikel untersucht die besonderen Merkmale, Vorteile und idealen Anwendungsfälle beider Verfahren und bietet einen umfassenden Vergleich als Grundlage für fundierte Entscheidungen in der Fertigung.
Was ist Spritzgießen?
Kunststoffspritzgießen ist ein Formverfahren, bei dem geschmolzener Kunststoff in eine detaillierte Form eingespritzt und anschließend abgekühlt und ausgehärtet wird. Es eignet sich ideal für präzise, komplexe Vollteile, etwa Automobilkomponenten und Medizinprodukte.
Welche Arten des Spritzgießens gibt es?
- Thermoplastspritzgießen: Dies ist die häufigste Form des Spritzgießens. Thermoplaste können mehrfach erhitzt, geschmolzen und neu geformt werden, ohne wesentlich abzubauen.
- Duroplastspritzgießen: Im Gegensatz zu Thermoplasten durchlaufen Duroplaste beim Aushärten, also beim Erhitzen, eine chemische Veränderung und werden dadurch hart und irreversibel. Nach dem Aushärten lassen sie sich nicht erneut schmelzen. Duroplastprodukte sind daher hitzebeständiger und langlebiger.
- Metallpulverspritzgießen (MIM): Beim Metallpulverspritzgießen (MIM) werden kleine, komplexe Metallkomponenten hergestellt. Dazu wird feines Metallpulver mit einem Bindemittel zu einem Feedstock gemischt und in eine Form eingespritzt. Nach dem Formen entfernt ein Sinterprozess das Bindemittel und verbindet die Metallpulver zu einem festen Teil.
- Spritzgießen von Flüssigsilikonkautschuk (LSR): Das Spritzgießen von Flüssigsilikonkautschuk (LSR) ist ein Verfahren zur Herstellung von Silikonteilen. Es eignet sich besonders für flexible, elastische Teile, die extremen Temperaturen standhalten, und wird daher häufig für Medizinprodukte, Küchenutensilien und Industriedichtungen eingesetzt.
- Gasinnendruck-Spritzguss: Beim gasassistierten Spritzgießen wird Gas, meist Stickstoff, in den geschmolzenen Kunststoff innerhalb der Form eingespritzt. Dadurch wird weniger Material benötigt und es entstehen Hohlbereiche im Formteil. Das Verfahren spart Material und ermöglicht leichtere, zugleich stabile Produkte.
- Reaktionsspritzgießen (RIM): Das Reaktionsspritzgießen (RIM) wird vor allem für Polyurethan und andere duroplastische Polymere verwendet. Dabei werden zwei flüssige Komponenten gemischt, die in der Form chemisch reagieren und das feste Endteil bilden. Das Verfahren eignet sich für leichte und zugleich feste Teile mit unterschiedlichen Wandstärken.
Was ist Blasformen?
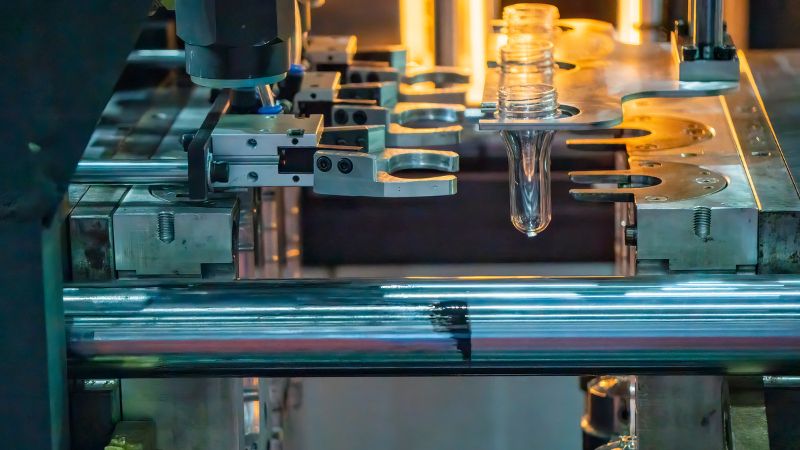
Blasformen beginnt mit der Herstellung eines hohlen Kunststoffschlauchs, des sogenannten Vorformlings. Druckluft weitet diesen Schlauch anschließend bis an die Formkontur auf. Das Verfahren wird vor allem für Flaschen und Behälter verwendet, da sich damit gleichmäßige Hohlkörper schnell herstellen lassen.
Welche Arten des Blasformens gibt es?
- Extrusionsblasformen (EBM): Extrusionsblasformen ist die einfachste und häufigste Form des Blasformens. Dabei wird ein geschmolzener Kunststoffschlauch, der Vorformling, senkrecht nach unten in eine offene Form extrudiert. Sobald sich die Form um den Vorformling schließt, wird Druckluft in den Schlauch eingeblasen und weitet den Kunststoff bis an die Formkontur auf.
- Spritzblasformen (IBM): Spritzblasformen verbindet Spritzgießen und Blasformen zur Herstellung hochpräziser, gleichmäßiger Hohlteile. Zunächst wird ein Vorformling in Form eines Reagenzglases spritzgegossen. Anschließend wird er zu einer Blasformstation transportiert, erneut erhitzt und in seine endgültige Form geblasen.
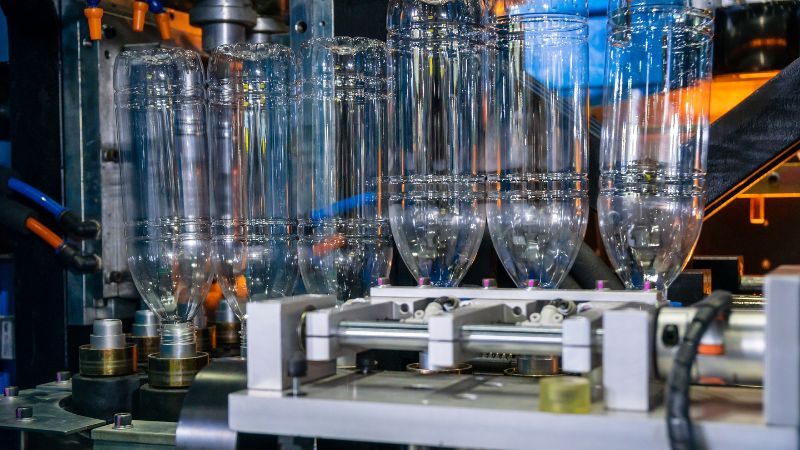
- Streckblasformen (SBM): Streckblasformen wird häufig zur Herstellung leichter, transparenter und stabiler Kunststoffflaschen verwendet, etwa für Getränke. Zunächst wird das Material zu einem Vorformling spritzgegossen. Danach wird dieser erneut erhitzt und axial sowie radial gestreckt, während Luft eingeblasen wird. Durch das Strecken richten sich die Polymerketten aus, wodurch Festigkeit und Transparenz des Endprodukts zunehmen.
- Coextrusionsblasformen: Coextrusionsblasformen ist eine Variante des Extrusionsblasformens, bei der mehrere Kunststoffschichten gleichzeitig extrudiert werden. Durch die Kombination verschiedener Materialien in einem Teil lassen sich bestimmte Eigenschaften wie Barrierewirkung, Festigkeit oder Optik gezielt verbessern.
- Spritzstreckblasformen (ISBM): Spritzstreckblasformen (ISBM) ist eine fortgeschrittene Variante des Streckblasformens und erfolgt in zwei Schritten. Zunächst wird beim Spritzgießen ein maßgenauer Vorformling hergestellt. Danach wird er in eine Blasformmaschine überführt, wo er in einem Arbeitsgang gestreckt und aufgeblasen wird. Die Streckorientierung maximiert Festigkeit und Transparenz des Materials.
- Kontinuierliches Blasformen: Beim kontinuierlichen Blasformen wird der Vorformling, also der Kunststoffschlauch, laufend extrudiert, während Teile aus der Form ausgeworfen werden. Das Verfahren eignet sich für Produktionslinien mit hohem Ausstoß, bei denen die Fertigung durchläuft und die Formen schnell getaktet werden.
Wichtige Unterschiede zwischen Spritzgießen und Blasformen
Materialien und Anwendungen
Beim Spritzguss werden häufig Thermoplaste und Elastomere verwendet. Diese Materialien halten hohen Drücken und Temperaturen stand und ermöglichen die Herstellung fester Produkte.
Beim Blasformen sind beliebte Materialien Polyethylen, insbesondere HDPE, sowie Polyvinylchlorid (PVC). HDPE wird wegen seiner Festigkeit und Haltbarkeit häufig verwendet, während PVC flexibel ist. Blasformen kommt oft bei der Herstellung von Konsumgütern zum Einsatz.
Konstruktion und Komplexität der Form
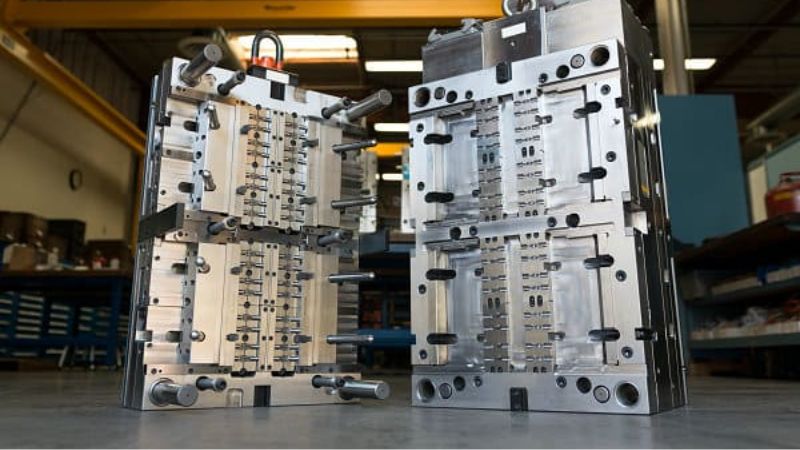
Beim Spritzgießen werden Formen aus Stahl oder Aluminium gefertigt. Die Form enthält eine oder mehrere Kavitäten, die dem gewünschten Produkt entsprechen. Der geschmolzene Kunststoff wird unter Druck in diese Kavitäten eingespritzt.
Auch beim Blasformen, einschließlich Extrusions- und Spritzblasformen, kommen Formen zum Einsatz. Sie können einfacher aufgebaut sein, insbesondere beim Extrusionsblasformen. Die Form gestaltet einen Hohlkörper, indem Druckluft einen erhitzten Kunststoffvorformling aufweitet. Streckblasformen erfordert eine komplexere Form für präzise Abmessungen und eignet sich für transparente Flaschen.
Werkzeugkosten sind beim Spritzgießen aufgrund der detaillierten Formkonstruktion normalerweise höher.
Arten von Fertigungsanlagen
Die Spritzgießmaschine verfügt über eine Spritzeinheit und eine Schließeinheit. Die Einspritzeinheit schmilzt den Kunststoff und presst ihn in die Form. Diese Maschinen benötigen hohen Druck, ermöglichen aber hohe Präzision und eignen sich daher hervorragend für komplexe Kunststoffteile.
Es gibt verschiedene Arten von Blasformmaschinen, etwa für Extrusions- und Spritzblasformen. Extrusionsblasformmaschinen erzeugen zunächst einen Schlauch, den Vorformling, und formen ihn anschließend mit Luftdruck. Beim Streckblasformen wird ein erhitzter Vorformling in Form gestreckt. Diese Maschinen sind weniger komplex, wodurch einfache Kunststoffprodukte oft kostengünstiger hergestellt werden können.
Produktionsvolumen und Effizienz
Spritzgießen eignet sich ideal für die Großserienfertigung. Wenn Sie große Stückzahlen herstellen möchten, erfüllt dieses Verfahren Ihre Anforderungen problemlos. Es ist dafür bekannt, in kurzer Zeit Tausende identischer Teile zu fertigen.
Auch Blasformen ist effizient, insbesondere bei der Herstellung von Hohlkörpern wie Flaschen. Kosten können bei großen Stückzahlen dank einfacherer Werkzeuge niedriger ausfallen. Außerdem eignet sich Blasformen für die schnelle Herstellung großer Mengen mit wenig Abfall.
Produktionseffizienz ist für beide Verfahren ein wichtiger Faktor. Spritzgießen hat wegen komplexer Formen oft höhere Anfangskosten, die sich jedoch durch Geschwindigkeit und Stückzahl auszahlen. Blasformen kann dank des einfacheren Aufbaus bei weniger komplexen Formen kostengünstiger sein. Die Wahl des richtigen Verfahrens beeinflusst die Fertigungseffizienz erheblich.
Wiederholbarkeit und Präzision
Spritzgießen bietet hohe Wiederholgenauigkeit, sodass jedes Teil gleich ausfällt. Bei Produkten mit feinen Designs oder kleinen Bauteilen bietet es die erforderliche Genauigkeit. Jedes Detail wird abgebildet, weshalb sich das Verfahren ideal für komplexe Komponenten eignet.
Blasformen erreicht dagegen möglicherweise nicht dieselbe Präzision. Es eignet sich besser für einfachere Formen, bei denen höchste Detailgenauigkeit nicht erforderlich ist. Für größere Hohlteile gewährleistet es jedoch eine gute Wiederholgenauigkeit.
Kostenaspekte
Beim Spritzgießen fallen üblicherweise hohe anfängliche Einrichtungskosten. Formen und Maschinen für dieses Verfahren können teuer sein. Nach der Einrichtung ist Spritzgießen jedoch für die Herstellung großer Mengen kosteneffizient. Bei großen Serien können Sie daher langfristig Kosten sparen.
Blasformen hat dagegen oft geringere Anfangskosten. Werkzeuge sind im Allgemeinen günstiger, weshalb sich das Verfahren bei kleineren Produktionsläufen preiswerter einsetzen lässt. Bei sehr großen Stückzahlen ist es allerdings möglicherweise nicht so effizient wie Spritzgießen.
Konstruktion und Komplexität
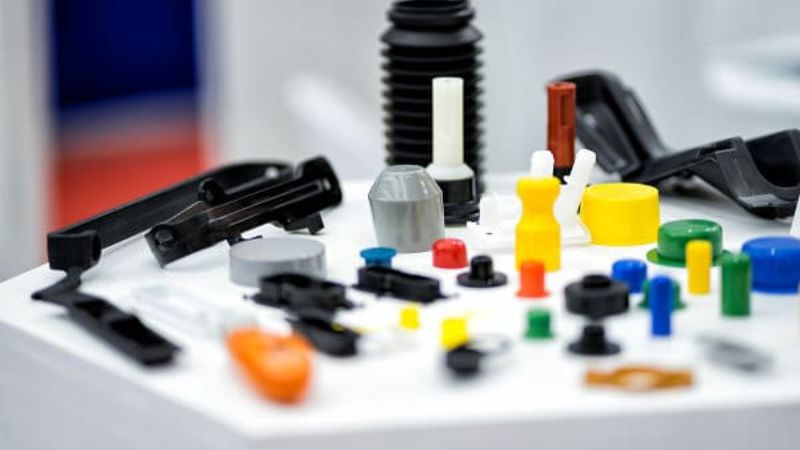
Spritzgießen bietet eine außergewöhnliche Gestaltungsfreiheit. Sie können komplexe Formen und detaillierte Konstruktionen mit hoher Präzision herstellen. Das Verfahren eignet sich dadurch ideal für Teile mit feinen Details und engen Toleranzen. Mehrere Merkmale können in einem Arbeitsgang gefertigt werden – ein großer Vorteil bei komplexen Bauteilen.
Blasformen eignet sich hervorragend für einteilige Hohlkörper wie Flaschen und Behälter. Es unterstützt zwar nicht dieselbe Konstruktionskomplexität wie Spritzgießen, ist aber sehr gut für gleichmäßige, stabile und leichte Produkte geeignet. Bei weniger komplexen Produktformen kann Blasformen die richtige Wahl sein.
Die folgende Tabelle vergleicht die wichtigsten Aspekte von Blasformen und Spritzgießen, einschließlich Verfahren, Anwendungen und Möglichkeiten.
| Merkmal | Spritzgießen | Blasformen |
| Produkttyp | Feste Kunststoffteile | Hohlkörper aus Kunststoff |
| Typische Produkte | Griffe, Gehäuse, Spielzeug, komplexe Komponenten | Flaschen, Behälter, Tanks |
| Verfahren | Geschmolzener Kunststoff wird unter hohem Druck in die Form eingespritzt. | Ein Kunststoffvorformling wird in der Form mit Luft aufgeblasen. |
| Komplexität | Kann komplexe, detailreiche Teile herstellen | Im Allgemeinen einfachere Konstruktionen |
| Wandstärke | Präzise Regelung, gleichmäßige Stärke | Unterschiedliche Stärke, weniger präzise |
| Materialverbrauch | Verbraucht im Allgemeinen mehr Material | Verbraucht weniger Material und erzeugt leichtere Teile |
| Werkzeugkosten | Höher aufgrund komplexer Formen und hoher Druckanforderungen | Niedriger dank einfacherer Formkonstruktion |
| Produktionsgeschwindigkeit | Schnell bei kleinen Teilen | Schnell bei großen Kunststoffhohlkörpern |
| Präzision | Hohe Präzision und enge Toleranzen | Geringere Präzision, insbesondere bei der Wandstärke |
| Materialauswahl | Große Auswahl, einschließlich technischer Kunststoffe | Begrenzter, hauptsächlich Thermoplaste |
| Anwendungen | Automobilindustrie, Elektronik, Konsumgüter | Verpackungen, Behälter, große Hohlkörper |
| Serienfertigung | Ideal für die Großserienfertigung kleiner Teile | Geeignet für die Großserienfertigung von Hohlteilen |
| Gestaltungsfreiheit | Sehr flexibel bei massiven Teilen | Auf Hohlkörper beschränkt |
| Qualitätskontrolle | Bei geeigneter Formkonstruktion treten weniger Probleme auf. | Mögliche Probleme wie dünnere Wände oder Luftundichtigkeiten |
| Kosteneffizienz | Spritzgießen ist teurer, bei großen Mengen jedoch effizient. | Niedrigere Anfangskosten, effizient für Hohlteile |






