
Թեև փչմամբ և ներարկմամբ ձուլումը ծառայում են պլաստմասսայե նյութերին ձև տալու հիմնական նպատակին, դրանք աշխատում են տարբեր մեխանիզմներով և հարմար են տարբեր կիրառությունների համար։
Փչմամբ և ներարկմամբ ձուլման հիմնական տարբերությունները հասկանալը կարևոր է արտադրողների համար, որոնք ձգտում են օպտիմալացնել արտադրական գործընթացներն ու հասնել ցանկալի արդյունքների։
Այս հոդվածում ուսումնասիրվում են յուրաքանչյուր մեթոդի առանձնահատկությունները, առավելություններն ու իդեալական կիրառությունները՝ արտադրության ոլորտում տեղեկացված որոշումներ կայացնելու համար համապարփակ համեմատություն տրամադրելով։
Ի՞նչ է ներարկմամբ ձուլումը
Պլաստմասսայի ներարկմամբ ձուլումը ձուլման գործընթաց է, որի ընթացքում հալված պլաստմասսան ներարկվում է մանրամասն նախագծված կաղապարի մեջ, այնուհետև թողնվում է սառչելու և պնդանալու։ Այն իդեալական է ճշգրիտ ու բարդ, պինդ դետալներ արտադրելու համար, ինչը հարմար է դարձնում այն ավտոմոբիլային բաղադրիչների և բժշկական սարքերի համար։
Որո՞նք են ներարկմամբ ձուլման տեսակները
- Ջերմապլաստների ներարկմամբ ձուլում․ սա ներարկմամբ ձուլման ամենատարածված տեսակն է։ Ջերմապլաստները կարելի է բազմիցս տաքացնել, հալեցնել և վերաձևավորել՝ առանց էական քայքայման։
- Ջերմակայուն պլաստմասսաների ներարկմամբ ձուլում․ ի տարբերություն ջերմապլաստների՝ ջերմակայուն պլաստմասսաները պնդացման (տաքացման) ընթացքում ենթարկվում են քիմիական փոփոխության և դառնում կոշտ ու անդառնալի։ Պնդանալուց հետո այս նյութերն այլևս հնարավոր չէ հալեցնել, ինչի շնորհիվ ջերմակայուն արտադրանքներն ավելի ջերմակայուն ու երկարակյաց են։
- Մետաղի ներարկմամբ ձուլում (MIM)․ այս գործընթացով պատրաստվում են փոքր, բարդ մետաղական բաղադրիչներ։ Նուրբ մետաղափոշիները խառնվում են կապակցանյութի հետ՝ ստանալով հումքային խառնուրդ, որն այնուհետև ներարկվում է կաղապարի մեջ։ Ձուլումից հետո սինթերման գործընթացը հեռացնում է կապակցանյութը և միավորում մետաղափոշիները՝ ստանալով պինդ դետալ։
- Հեղուկ սիլիկոնե ռետինի ներարկմամբ ձուլում (LSR)․ այս գործընթացը նախատեսված է սիլիկոնե դետալների համար։ Այն գերազանց է ճկուն և առաձգական դետալներ արտադրելու հարցում, որոնք կարող են դիմանալ ծայրահեղ ջերմաստիճանների։ Այդ պատճառով դրանք իդեալական են բժշկական կիրառությունների, խոհանոցային գործիքների և արդյունաբերական կնիքների համար։
- Գազաօժանդակ ներարկմամբ ձուլում․ այս գործընթացում գազը (սովորաբար՝ ազոտը) ներարկվում է կաղապարի ներսում գտնվող հալված պլաստմասսայի մեջ՝ նվազեցնելով պահանջվող նյութի քանակը և ձուլված դետալի ներսում ստեղծելով սնամեջ հատվածներ։ Այս տեխնիկան կրճատում է նյութի օգտագործումն ու հնարավորություն տալիս արտադրել ավելի թեթև, բայց կառուցվածքային առումով ամուր արտադրանք։
- Ռեակցիոն ներարկմամբ ձուլում (RIM)․ հիմնականում կիրառվում է պոլիուրեթանի և այլ ջերմակայուն պոլիմերների համար։ Այս գործընթացում երկու հեղուկ բաղադրիչներ խառնվում են և կաղապարի ներսում քիմիապես փոխազդում՝ ձևավորելով վերջնական պինդ դետալը։ Այն իդեալական է տարբեր հաստությամբ թեթև ու ամուր դետալներ պատրաստելու համար։
Ի՞նչ է փչմամբ ձուլումը
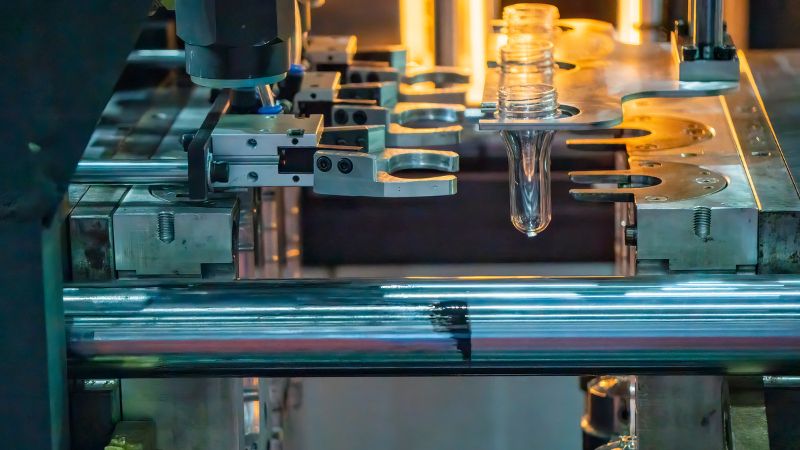
Փչմամբ ձուլումը սկսվում է պլաստմասսայե խոռոչ խողովակաձև նախապատրաստվածք՝ պարիզոն, ձևավորելով։ Այնուհետև սեղմված օդն ընդարձակում է այդ խողովակը՝ կաղապարի ձևը ստանալու համար։ Այս արտադրական գործընթացը հիմնականում կիրառվում է շշերի և տարաների նման իրերի համար, քանի որ հնարավորություն է տալիս արագ պատրաստել միատեսակ, սնամեջ արտադրանք։
Որո՞նք են փչմամբ ձուլման տեսակները
- Էքստրուզիոն փչմամբ ձուլում (EBM)․ սա փչմամբ ձուլման ամենապարզ և ամենատարածված տեսակն է։ Գործընթացի ընթացքում պլաստմասսայի հալված խողովակը (պարիզոնը) ուղղահայաց ներքև է արտամղվում դեպի բաց կաղապար։ Երբ կաղապարը փակվում է պարիզոնի շուրջը, խողովակի մեջ սեղմված օդ է փչվում՝ ընդարձակելով պլաստմասսան, որպեսզի այն ընդունի կաղապարի ձևը։
- Ներարկմամբ-փչմամբ ձուլում (IBM)․ այս մեթոդը համատեղում է ներարկմամբ և փչմամբ ձուլումը՝ խիստ ճշգրիտ ու միատեսակ սնամեջ դետալներ պատրաստելու համար։ Գործընթացը սկսվում է փորձանոթի ձևով նախապատրաստվածք կամ պարիզոն ներարկմամբ ձուլելով։ Այնուհետև այն տեղափոխվում է փչմամբ ձուլման կայան, որտեղ կրկին տաքացվում և փչմամբ ստանում է վերջնական ձևը։
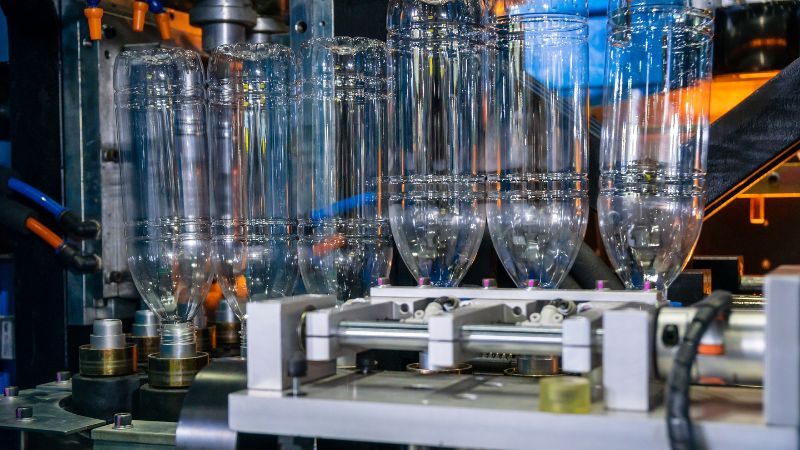
- Ձգմամբ-փչմամբ ձուլում (SBM)․ այս մեթոդը հաճախ կիրառվում է թեթև, թափանցիկ և ամուր պլաստմասսայե շշեր, օրինակ՝ ըմպելիքների շշեր արտադրելու համար։ Սկզբում նյութը ներարկմամբ ձուլվում է նախապատրաստվածքի տեսքով։ Այնուհետև նախապատրաստվածքը կրկին տաքացվում և ձգվում է առանցքային ու ճառագայթային ուղղություններով, մինչ դրա մեջ օդ է փչվում։ Ձգման գործընթացը հավասարեցնում է պոլիմերային շղթաները՝ բարելավելով վերջնական արտադրանքի ամրությունն ու թափանցիկությունը։
- Համատեղ էքստրուզիոն փչմամբ ձուլում․ սա էքստրուզիոն փչմամբ ձուլման տարբերակ է, որը միաժամանակ թույլ է տալիս արտամղել պլաստմասսայի նյութի մի քանի շերտ։ Այսպես տարբեր նյութեր մեկ դետալում համադրելով՝ կարելի է ստանալ որոշակի հատկություններ, օրինակ՝ բարելավված արգելապատնեշային հատկություններ, ամրություն կամ արտաքին տեսք։
- Ներարկմամբ-ձգմամբ-փչմամբ ձուլում (ISBM)․ ձգմամբ-փչմամբ ձուլման առաջադեմ տարբերակ է և բաղկացած է երկու փուլից։ Այն սկսվում է ներարկմամբ ձուլումից, որի ընթացքում պատրաստվում է ճշգրիտ չափերով նախապատրաստվածք։ Այնուհետև այն տեղափոխվում է փչման մեքենա, որտեղ մեկ գործողությամբ ձգվում և փչվում է։ Ձգման կողմնորոշումը առավելագույնի է հասցնում նյութի ամրությունն ու թափանցիկությունը։
- Շարունակական փչմամբ ձուլում․ պարիզոնը (պլաստմասսայե խողովակը) շարունակաբար արտամղվում է, մինչ դետալները դուրս են հանվում կաղապարից։ Այս մեթոդը հաճախ օգտագործվում է բարձր արտադրողականությամբ գործընթացներում, որտեղ արտադրությունը շարունակվում է, իսկ կաղապարները արագ ցիկլերով են աշխատում՝ արտադրության մեծ արագության պահանջները բավարարելու համար։
Ներարկմամբ և փչմամբ ձուլման հիմնական տարբերությունները
Նյութական բաները եւ հանգամանքները
Ներարկմամբ ձուլման մեջ սովորաբար օգտագործվում են այնպիսի նյութեր, ինչպիսիք են ջերմապլաստներն ու էլաստոմերները։ Դրանք կարող են դիմակայել բարձր ճնշման և ջերմաստիճանի՝ հնարավորություն տալով պինդ իրեր պատրաստել։
Փչմամբ ձուլման համար տարածված նյութերն են պոլիէթիլենը, հատկապես HDPE-ն, և պոլիվինիլքլորիդը (PVC)։ HDPE-ն լայնորեն կիրառվում է իր ամրության ու երկարակեցության շնորհիվ, իսկ PVC-ն ճկուն է։ Փչմամբ ձուլումը հաճախ օգտագործվում է սպառողական ապրանքների արտադրության մեջ։
Կաղապարի նախագծումն ու բարդությունը
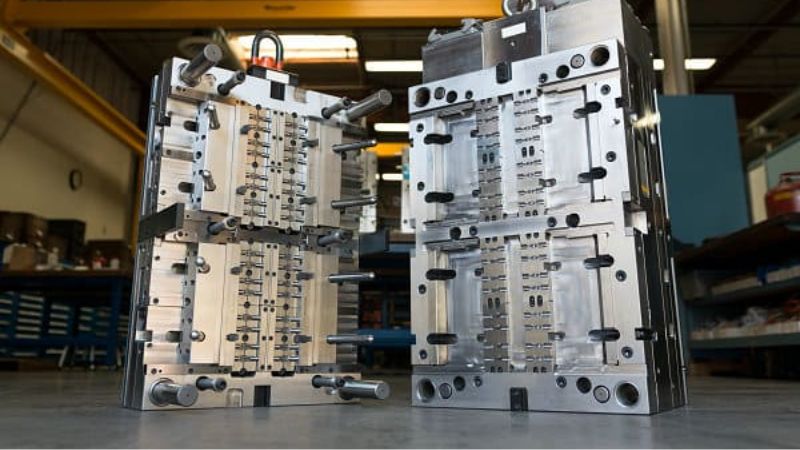
Ներարկմամբ ձուլման դեպքում կաղապարները պատրաստվում են պողպատից կամ ալյումինից։ Կաղապարն ունի մեկ կամ ավելի խոռոչներ՝ ձեր ուզած արտադրանքի ձևով։ Հալված պլաստմասսան ճնշման տակ լցվում է այդ խոռոչների մեջ։
Փչմամբ ձուլման դեպքում, ներառյալ էքստրուզիոն և ներարկմամբ-փչմամբ ձուլումը, նույնպես օգտագործվում են կաղապարներ։ Դրանք կարող են ավելի պարզ կառուցվածք ունենալ, հատկապես էքստրուզիոն փչմամբ ձուլման ժամանակ։ Օդի միջոցով տաքացված պլաստմասսայե պարիզոնն ընդարձակելով՝ կաղապարը ձևավորում է սնամեջ դետալ։ Ձգմամբ-փչմամբ ձուլման համար անհրաժեշտ է ավելի բարդ կաղապար, որը կապահովի ճշգրիտ չափեր և հարմար կլինի թափանցիկ շշեր պատրաստելու համար։
Գործիքավորման ծախսերը սովորաբար ավելի բարձր են ներարկմամբ ձուլման դեպքում՝ կաղապարի մանրամասն նախագծման պատճառով։
Առաջարկում ենք ընթերցել
Ներարկմամբ ձուլման մեքենան ունի ներարկման հանգույց և կաղապարի սեղմման հանգույց։ Ներարկման հանգույցը հալեցնում է պլաստմասսան և մղում այն կաղապարի մեջ։ Այս մեքենաները պահանջում են բարձր ճնշում, սակայն ապահովում են բարձր ճշգրտություն, ինչի շնորհիվ գերազանց են բարդ պլաստմասսայե դետալների արտադրության համար։
Գոյություն ունեն փչմամբ ձուլման մի քանի տեսակներ, օրինակ՝ էքստրուզիոն և ներարկմամբ փչմամբ ձուլումը։ Էքստրուզիոն փչմամբ ձուլման մեքենաները ստեղծում են խողովակ (պարիզոն), ապա օդի ճնշմամբ ձևավորում այն։ Ձգմամբ-փչմամբ ձուլման դեպքում օգտագործվում է տաքացված նախապատրաստվածք, որը ձգվում է՝ ձև ստանալու համար։ Այս մեքենաներն ավելի պարզ կառուցվածք ունեն և հաճախ թույլ են տալիս նվազեցնել պարզ պլաստմասսայե արտադրանքի ծախսերը։
Նախապատրաստական աշխատանքներ եւ արդյունավետություն
Ներարկմամբ ձուլումը իդեալական է մեծածավալ արտադրության համար։ Եթե նպատակ ունեք մեծ ծավալով արտադրություն կազմակերպել, այս տեխնիկան հեշտությամբ կբավարարի ձեր կարիքները։ Այն հայտնի է կարճ ժամանակում հազարավոր նույնական դետալներ արտադրելու կարողությամբ։
Փչմամբ ձուլումը նույնպես արդյունավետ է, հատկապես սնամեջ իրեր, օրինակ՝ շշեր պատրաստելու համար։ Պարզ գործիքավորման շնորհիվ ծախսերը կարող են ավելի ցածր լինել մեծ ծավալի աշխատանքների դեպքում։ Բացի այդ, փչմամբ ձուլումը գերազանց է մեծ քանակությամբ արտադրանք արագ և քիչ թափոններով արտադրելու հարցում։
Արտադրության արդյունավետությունը երկու մեթոդների համար էլ կարևոր գործոն է։ Բարդ կաղապարների պատճառով ներարկմամբ ձուլման սկզբնական ծախսերը հաճախ ավելի բարձր են, սակայն դա փոխհատուցվում է արագությամբ և ծավալով։ Ավելի պարզ կարգավորմամբ փչմամբ ձուլումը կարող է ավելի ծախսարդյունավետ լինել պակաս բարդ ձևերի համար։ Ճիշտ մեթոդի ընտրությունը մեծապես ազդում է արտադրության արդյունավետության վրա։
Հուսահատություն եւ հաստատակամություն
Ներարկմամբ ձուլումն ապահովում է բարձր կրկնելիություն, այսինքն՝ յուրաքանչյուր անգամ ստանում եք նույն արդյունքը։ Բարդ նախագծումներով կամ փոքր դետալների համար այն տալիս է անհրաժեշտ ճշգրտություն։ Յուրաքանչյուր մանրուք վերարտադրվում է, ինչի շնորհիվ այս մեթոդը իդեալական է բարդ բաղադրիչների համար։
Ի հակադրություն՝ փչմամբ ձուլումը կարող է չապահովել ճշգրտության նույն մակարդակը։ Այն ավելի հարմար է պարզ ձևերի համար, երբ ծայրահեղ մանրամասնությունը պարտադիր չէ։ Այնուամենայնիվ, այն լավ կրկնելիություն է ապահովում սնամեջ և խոշոր իրերի համար։
Տեղեկություններ
Ներարկմամբ ձուլումը սովորաբար ունի սկզբնական կարգաբերման բարձր ծախսեր։ Այս գործընթացի համար կաղապարներն ու մեքենաները կարող են թանկ արժենալ։ Սակայն կարգաբերելուց հետո ներարկմամբ ձուլումը ծախսարդյունավետ է մեծ քանակությամբ արտադրանք արտադրելու համար։ Սա նշանակում է, որ մեծ ծավալներով արտադրության դեպքում ժամանակի ընթացքում կարող եք գումար խնայել։
Ի հակադրություն՝ փչմամբ ձուլման սկզբնական ծախսերը հաճախ ավելի ցածր են։ Գործիքավորումն ընդհանուր առմամբ ավելի էժան է, և այս գործընթացը կարող է ավելի մատչելի լինել արտադրության փոքր խմբաքանակների համար։ Այնուամենայնիվ, հիշեք, որ շատ մեծ ծավալների դեպքում փչմամբ ձուլումը կարող է այնքան արդյունավետ չլինել, որքան ներարկմամբ ձուլումը։
Պատկերը եւ ամբողջությունը
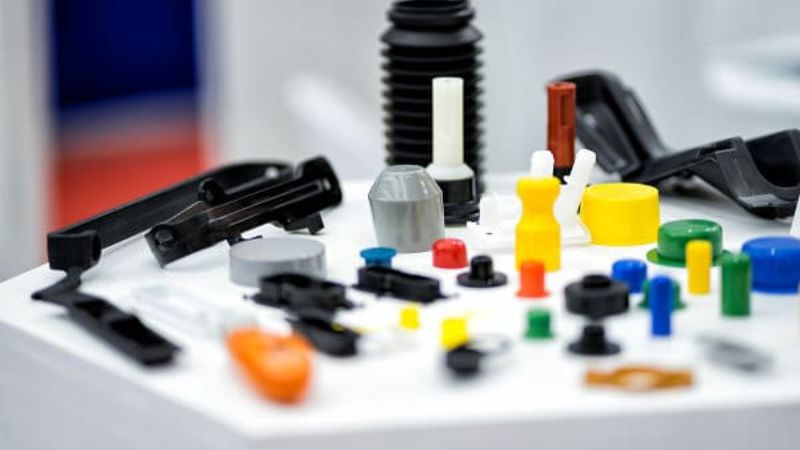
Ներարկմամբ ձուլումն առաջարկում է նախագծման բացառիկ ճկունություն։ Կարող եք բարձր ճշգրտությամբ ստեղծել բարդ ձևեր և մանրամասն նախագծումներ։ Սա մեթոդը դարձնում է իդեալական այն դետալների համար, որոնք պահանջում են բարդ մանրամասներ և խիստ թույլատրելի շեղումներ։ Մեկ գործընթացով կարելի է արտադրել մի քանի առանձնահատկություն ունեցող բաղադրիչներ, ինչը զգալի առավելություն է, երբ ձեր դետալներն այդպիսի բարդություն են պահանջում։
Փչմամբ ձուլումը գերազանց է սնամեջ, մեկ մասից բաղկացած առարկաներ, օրինակ՝ շշեր և տարաներ արտադրելու համար։ Թեև այն չի ապահովում նախագծման նույն բարդությունը, ինչ ներարկմամբ ձուլումը, այն գերազանց է միատեսակ, ամուր և թեթև իրեր արտադրելու հարցում։ Եթե ձեր արտադրանքի նախագիծը չափազանց բարդ չէ, փչմամբ ձուլումը կարող է ճիշտ ընտրություն լինել։
Ահա աղյուսակ, որը հակիրճ համեմատում է փչմամբ և ներարկմամբ ձուլման հիմնական կողմերը՝ ընդգծելով գործընթացի, կիրառությունների և հնարավորությունների տարբերությունները։ Կարող եք արագ ծանոթանալ դրան։
| Ստուգել | Պլաստիկի ներարկային ձուլում | Փչումով ձուլում |
| Արտասանել Տիպ | Հավաքված հատվածներ | Պլատոնական մասեր |
| Տիեզերական նախագծերը | Մանրամասներ, խաղալիքներ, խաղալիքներ, ինտերֆեյս | Տիկնիկները, անոթները, վանդակները |
| Գործընթաց | Հալված պլաստմասսան բարձր ճնշման տակ ներարկվում է կաղապարի մեջ։ | Պլաստմասսայե պարիզոնը կաղապարի մեջ փչվում է օդով։ |
| Բարդություն | Կարո ՞ ղ է ստեղծել բարդ, մանրամասն մասեր | Ընդհանուր պարզ կառուցվածքներ |
| Պատի հաստություն | Խոհեմություն, համերաշխություն | Քառակուսի հաստություն, քիչ ճշգրիտ |
| Գործողություն | Ընդհանուր առմամբ օգտագործվում է ավելի շատ նյութ | Օգտագործվում է ավելի թեթեւ նյութեր |
| Պարամետրեր | Ավելի բարձր՝ բարդ կաղապարների և բարձր ճնշման պահանջների պատճառով։ | Ավելի ցածր՝ կաղապարի պարզ նախագծման շնորհիվ։ |
| Սխալ պատկերացում | Ցանցային մասերի համար | Մեծ պլաստմասսայե մասում |
| Խոհեմություն | Բարձր դիրք եւ անհանդուրժողականություն | Ավելի ցածր ճշգրտություն, հատկապես պատի հաստության առումով։ |
| Նյութական տարբերակներ | Մեծ քանակությամբ նյութեր, այդ թվում ինժեներական պլաստմասսայե տարատեսակներ | Հիմնականում ՝ պլաստմասսան |
| Կիրառություններ | Ինտերնետ, էլեկտրոնային, սպառողի ապրանքներ | Փափկամորթի, անոթների, մեծ արտադրանքների համար |
| Տպագրություն | Հաշվի չառնել փոքր մասերի արտադրությունը | Հնարավոր է բարձրագույն հեղափոխություն կատարել գեղարվեստական գոտիներում |
| Պատկերավոր խոսքի արժանապատվություն | Բարձր ճկուն մասերի համար | Անջատել ելնող դիզայները |
| Որակի վերահսկում | Ճիշտ նախագծված կաղապարի դեպքում՝ ավելի քիչ խնդիրներ։ | Թող որ խնդիրները նման լինեն պարսատիկի, օդաչուների թեւերի |
| Առաջարկների արդյունավետությունը | Ներարկմամբ ձուլման արժեքն ավելի բարձր է, սակայն այն արդյունավետ է մեծ ծավալների համար։ | Հավասարակշռվածություն |







