
Գուցե չեք նկատել, բայց պլաստմասսայի ներարկումը առկա է ձեր առօրյա կյանքի գրեթե բոլոր ոլորտներում։ Ստեղնաշարի կոճակներից մինչև ավտոմեքենայի բաղադրիչներ՝ պլաստմասսայի ներարկմամբ պատրաստված արտադրանքը ժամանակակից արդյունաբերության հիմքն է և ունի բազմաթիվ եզակի առավելություններ։
Այս հոդվածում կքննարկենք այն հիմնական առավելությունները, որոնց շնորհիվ պլաստմասսայի ներարկումը դարձել է ամբողջ աշխարհի արտադրողների նախընտրելի եղանակը։ Անկախ նրանից՝ նախագծում եք նոր արտադրանք, թե օպտիմալացնում գործող արտադրական գիծը, այս ուժեղ կողմերը հասկանալը կօգնի ավելի ճիշտ որոշումներ ընդունել։
Ի՞նչ է պլաստմասսայի ներարկումը։
Պլաստմասսայի ներարկումը արտադրական գործընթաց է, որի միջոցով մեծ ծավալներով պատրաստվում են նույնական պլաստմասսայե դետալներ։ Պլաստմասսայե հատիկները հալեցվում և բարձր ճնշմամբ ներարկվում են պատվերով պատրաստված կաղապարի մեջ։ Նյութը սառչում և պնդանում է՝ ստանալով վերջնական դետալի ձևը։ Այս եղանակով ստացվում են բարդ, բարձր ճշգրտությամբ բաղադրիչներ՝ գերազանց կրկնելիությամբ։
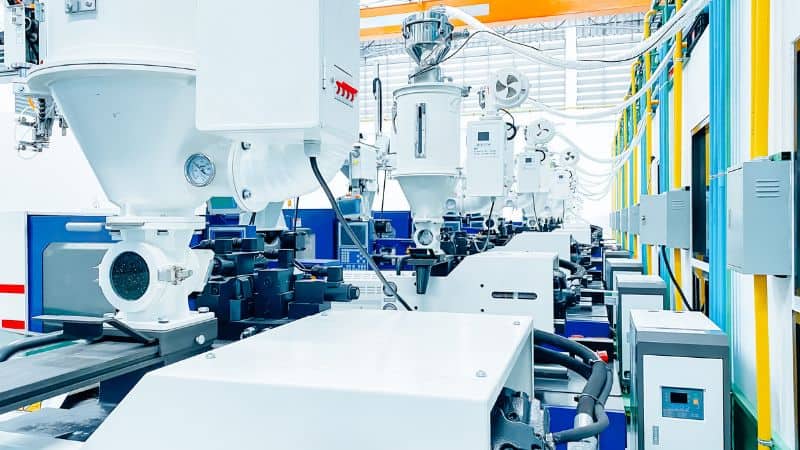
Ներարկման ձուլման գործընթացը
Այդ պրոցեսը ներառում է մի քանի տարբեր փուլեր, որոնք փոխակերպում են պլաստմասսայե պլաստմասսայե պլաստմասսայե հաստոցի ։
- Փակման հանգույցն ամրացնում է կաղապարի երկու կեսերը։
- Ներարկման փուլում հալված պլաստմասսան մղվում է կաղապարի խոռոչ։
- Սառեցման փուլում պլաստմասսան պնդանում է կաղապարի ներսում։
- Արտամղման փուլում պատրաստի դետալը հանվում է կաղապարից։
Ներարկման ձուլման մեքենայի հիմնական բաղադրիչները
Ներարկման ձուլման մեքենան բաղկացած է երեք հիմնական բաղադրիչից, որոնք միասին արտադրում են պլաստմասսայե դետալներ՝ ներարկման հանգույցից, կաղապարից և փակման հանգույցից։
Ներարկման հանգույցը հալեցնում է հում պլաստմասսան, որը սովորաբար հատիկների տեսքով է, և վերահսկվող ճնշման ու ջերմաստիճանի պայմաններում ներարկում այն կաղապարի մեջ։ Պատվերով նախագծված կաղապարը որոշում է արտադրանքի վերջնական ձևը, չափը և մակերևույթի որակը։ Փակման հանգույցը ներարկման ընթացքում կաղապարը պահում է ամուր փակված, գործադրում է անհրաժեշտ ճնշում՝ հերմետիկությունը պահպանելու համար, և ապահովում է, որ նյութը լցնի կաղապարը՝ առանց արտահոսքի։
Այս երեք համակարգերը համատեղ աշխատում են՝ ներարկումը դարձնելով արդյունավետ, ճշգրիտ և բազմակողմանի գործընթաց՝ տարբեր ոլորտներում զանգվածային արտադրության համար։
Օգտագործվում են ժամանակավոր միջոցներ
Արտադրողի կողմից նյութերի ընտրությունը ինժեներական հիմնարար որոշում է։ Այն պահանջում է ուշադիր հավասարակշռել կարևոր հատկությունները, այդ թվում՝ ամրությունը, քաշը, արժեքը և արտադրելիությունը, որպեսզի արտադրանքը նախատեսված միջավայրում կատարի իր գործառույթը։
Առավել բազմակողմանի տարբերակներից են ջերմապլաստները, որոնք հայտնի են վերամշակելիությամբ և արտադրության ընթացքում հեշտ ձևավորվելու հատկությամբ։ Յուրաքանչյուր պոլիմեր ունի կիրառությունը որոշող եզակի բնութագրեր։ Օրինակ՝ պոլիպրոպիլենը (PP) ընտրվում է քիմիական նյութերի նկատմամբ դիմադրության և ճկունության համար, իսկ ակրիլոնիտրիլ-բուտադիեն-ստիրոլը (ABS) ապահովում է ամրության ու կոշտության բարձր համադրություն։ Բացառիկ ամրություն և օպտիկական թափանցիկություն պահանջող կիրառությունների համար ընտրվում է պոլիկարբոնատը (PC), ինչը ցույց է տալիս, թե ինչպես են նյութի հատուկ հատկությունները համապատասխանում բաղադրիչի վերջնական կիրառությանը։
Պլաստմասսայի ներարկման հիմնական առավելությունները
Արտադրողներն օգտվում են ներարկման մի շարք առանձնահատուկ առավելություններից։ Դրանք այս եղանակը դարձնում են բարձրորակ պլաստմասսայե բաղադրիչներն արդյունավետ և տնտեսապես շահավետ արտադրելու գերազանց ընտրություն։
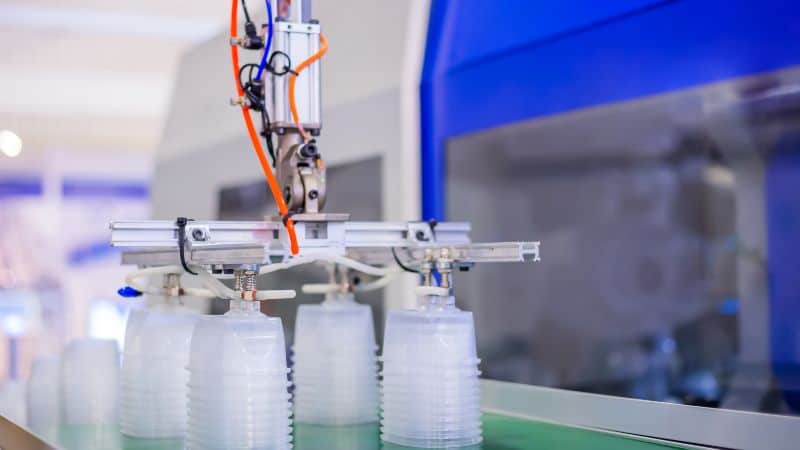
Բարձր արդյունավետություն եւ շփում
Ներարկման ձուլումը ապահովում է արտադրության արագ ցիկլեր և ավելի կարճ ժամկետներ։ Դետալները պատրաստվում են 10-ից 120 seconds ընթացքում՝ կախված չափից և բարդությունից։ Արագ ցիկլը նպաստում է մեծածավալ արտադրությանը՝ աշխատուժի նվազագույն միջամտությամբ և սարքավորումների փոքր պարապուրդով։ Գործընթացը թույլ է տալիս աշխատել շարունակաբար՝ 24/7 ռեժիմով՝ առանց որակը կամ կայունությունը նվազեցնելու։
Ավտոմատացված համակարգերը սահուն կառավարում են փակման, ներարկման, հովացման և արտամղման փուլերը՝ ապահովելով առավելագույն արտադրողականություն։ Այս արագությունն անմիջականորեն մեծացնում է արտադրության ծավալն ու կրճատում ձեր արտադրանքի շուկա հանելու ժամկետը։
Գաղտնիք
Կաղապարը պատրաստելուց հետո ներարկմամբ ձևավորումը մեծ կրկնելիությամբ և միատեսակությամբ դետալներ է արտադրում։ Գործընթացը մեծ արտադրական շարքերում ապահովում է կայուն որակ և խիստ թույլատրելի շեղումներ։ Այս միատեսակությունը նվազեցնում է թերությունները և բարձրացնում արտադրանքի հուսալիությունը կարևոր կիրառություններում։
Ճշգրտությունն ապահովվում է ներարկման ճնշման, ջերմաստիճանի և հովացման վերահսկվող գործընթացներով, որոնք յուրաքանչյուր ցիկլում կրկնում են նույն պայմանները։ Անկախ նրանից՝ դետալները պարզ բաղադրիչներ են, թե բարդ բժշկական սարքեր, ներարկմամբ ձևավորումը թույլ է տալիս բոլոր պատրաստի արտադրանքներին հասնել նույն ճշգրտությանը։
Կարգավորել Life Lage
Ներարկմամբ ձևավորումը զգալիորեն նվազեցնում է մեկ միավորի արժեքը մեծածավալ արտադրության դեպքում՝ այն դարձնելով շատ տնտեսապես շահավետ՝ չնայած կաղապարի սկզբնական ներդրմանը։
Կրկնվող գործընթացի ավտոմատացումը նվազեցնում է աշխատուժի ծախսերը, իսկ ավելցուկային պլաստմասսայի կրկնակի օգտագործումը՝ նյութերի թափոնները։ Արտադրության ընդհանուր ծախսերը օպտիմալացվում են նյութերի արդյունավետ օգտագործմամբ և արտադրական ցիկլերի պարզեցմամբ։ Ծավալի աճին զուգահեռ մեծանում է նաև ծախսային առավելությունը, ուստի այս եղանակը հարմար է հազարավոր կամ միլիոնավոր նույնական դետալներ պահանջող նախագծերի համար՝ արտադրական ողջ ընթացքում պահպանելով որակի բարձր չափանիշները։
Պատկերավոր խոսքի ճշգրտությունը եւ ամբողջությունը
Ներարկմամբ ձևավորումը թույլ է տալիս արտադրել խիստ բարդ և մանրամասն նախագծմամբ դետալներ, որոնք դժվար կամ անհնար է ստանալ այլ արտադրական գործընթացներով։
Այս տեխնոլոգիան հնարավորություն է տալիս ստանալ մանրամասն ներքին երկրաչափություն, հակաթեքվածքներ և անհատական ձևի դետալներ՝ նախագծման ու գործառնական հատուկ պահանջներին համապատասխան։ Մի քանի հատկանիշ կարելի է ներառել մեկ դետալի մեջ՝ նվազեցնելով հավաքման անհրաժեշտությունը և բարելավելով արտադրանքի ամբողջականությունը։ Այս ճկունությունը թույլ է տալիս բավարարել գործառնական ու գեղագիտական խիստ չափանիշները տարբեր ոլորտներում՝ ավտոմոբիլային բաղադրիչներից մինչև սպառողական էլեկտրոնիկա։
Բացի այդ, կաղապարի նախագծում կարելի է անմիջապես ներառել պլաստմասսայե դետալի ֆունկցիոնալ տարրեր, օրինակ՝ թելքեր, ծխնիներ և այլ բարդ հատկանիշներ՝ պարզեցնելով արտադրությունը և բարձրացնելով վերջնական արտադրանքի դիմացկունությունն ու արդյունավետությունը։
Նյութական եւ ֆիննական տարբերակներ
Նյութական եւ ավարտական աշխատանքները պետք է համապատասխանեն ուժի, էսթետիկայի եւ ֆունկցիաների համար նախատեսված պահանջներին ։
Հելոուինի ավերակները
Նախորդ գլխում ընդհանուր ներկայացվել են պլաստմասսայի որոշ նյութեր, սակայն դրանք ընդամենը դասակարգումների խմբեր են, իսկ այս ոլորտում կիրառվող պլաստմասսաների մանրամասն տարբերակները շատ ավելի բազմազան են, քան կարելի է պատկերացնել։ Իրականում ներարկմամբ ձևավորման համար կա 25,000 ինժեներական նյութ, որոնց հատկություններից են ջերմակայունությունը, ճկունությունը, կենսահամատեղելիությունն ու կենսաքայքայելիությունը և այլն։ Այս մեծ ընտրանին թույլ է տալիս միշտ գտնել ձեզ համար իդեալական լուծում, սակայն նյութերի առատությունը կարող է ընտրությունը բարդացնել։
Օրինակ ՝ պոլինեզիական (PP) (PR) (PR)-ը մի լայն սահմանում է, եւ նրա տողատակի նյութերը կարելի է ամբողջացնել ։
K4860H․ ունի մոլեկուլային զանգվածի նեղ բաշխում, բարձր թափանցիկություն, գերազանց ամրություն և բյուրեղացման արագացված տեմպ։ Ցածր ձուլման կծկման շնորհիվ այն նաև լավ չափային կայունություն ունի։
MT45S․ բյուրեղացման հատկանիշներով նման է K4860H-ին, սակայն կարող է տարբերվել օպտիկական և մեխանիկական հատկություններով։
500B․ աչքի է ընկնում չափային կայունությամբ, սակայն թափանցիկությամբ և ամրությամբ կարող է զիջել K4860H-ին։
Ահա թե ինչու վերջնական արտադրանքում ճշգրիտ կատարողական հատկություններ ապահովելու համար անհրաժեշտ է, որ ոլորտի մասնագետը ուղղորդի նյութերի անհատական ընտրությունը։ Moldie-ում սիրով կօգնենք ձեզ։
Հիվանդությունը կորում է
Հարթ, փայլատ, տեքստուրավորված կամ յուրահատուկ ոճով մակերեսները կարելի է ստանալ անմիջապես կաղապարից՝ առանց ծավալուն հետմշակման։ Կարելի է կիրառել միագույն, թափանցիկ կամ բազմագույն ներդրմամբ ձևավորում՝ նախագծի գեղագիտական պահանջներին համապատասխան։
Լրացուցիչ հարդարման և փայլեցման փուլերը նվազեցնելով՝ կրճատվում են արտադրության ժամանակն ու ծախսերը, իսկ հազարավորից մինչև միլիոնավոր դետալների խմբաքանակներում պահպանվում է մակերեսի կայուն որակը։ Առաջադեմ տեխնիկաները թույլ են տալիս մեկ արտադրական ցիկլի ընթացքում փոփոխել հյուսվածքն ու արտաքին տեսքը՝ բարելավելով արդյունավետությունն ու նախագծման ճկունությունը։
Հաստատակամություն եւ մաքրություն
Պլաստմասսայի ներարկմամբ ձևավորումն իր արդյունավետության և հարմարվողականության շնորհիվ ապահովում է էական բնապահպանական ու տնտեսական առավելություններ։
Նյութական մաքրում. բավականաչափ ժամանակներ
Պլաստմասսայի ներարկմամբ ձևավորման դեպքում յուրաքանչյուր դետալի համար օգտագործվում է միայն անհրաժեշտ ճշգրիտ քանակությամբ նյութ՝ նվազեցնելով թափոնները։ Սա տարբերվում է ավանդական արտադրական եղանակներից, որոնց ժամանակ դետալները կտրվում են ավելի մեծ բլոկներից։ Ստացված թափոնները հաճախ վերամշակվում են փակ ցիկլով՝ նվազեցնելով աղբավայրեր ուղարկվող նյութերի քանակը։
Արդյունաբերության մեջ կիրառվում են վերականգնվող, վերամշակված, կենսաքայքայվող և կենսաբանական ծագման պլաստմասսաներ։ Այս նյութերը նվազեցնում են ածխածնային հետքը և աջակցում շրջանաձև տնտեսությանը՝ սպառողներից հետո հավաքված թափոնները կրկին հումքի վերածելով։
Տնտեսությունը եւ իշխանությունը օգուտներ են բերում
Ժամանակակից ներարկման ձուլման մեքենաները փոփոխական արագության շարժաբերների և օպտիմալացված ջեռուցման նման առաջադեմ տեխնոլոգիաներով էներգիայի սպառումը նվազեցնում են մինչև 30%-ով։ Ջրի արդյունավետ օգտագործումն ու քիմիական նյութերի պատշաճ կառավարումն ավելի են նվազեցնում բնապահպանական բեռը և շահագործման ծախսերը։
Կայուն ներարկմամբ ձևավորումը նվազեցնում է շահագործման ծախսերը՝ խնայելով էներգիան և կրճատելով նյութերի թափոնները։ Էկոլոգիապես մաքուր գործելակերպը բարձրացնում է մատակարարման շղթայի կայունությունը, շուկայական մրցունակությունը և կարգավորող պահանջներին համապատասխանությունը։
Եզրակացություն
Ներարկմամբ ձևավորումը շարունակում է մնալ պլաստմասսայե դետալների զանգվածային արտադրության նախընտրելի եղանակը՝ իր անզուգական արագության, ճշգրտության և ծախսարդյունավետության շնորհիվ։ Այս գործընթացը հզոր լուծում է ձեր արտադրական պահանջների համար։
Այն նաև ապահովում է նախագծման բացառիկ ճկունություն և նյութերի լայն ընտրություն։ Կարող եք պատրաստել բարդ ու դիմացկուն բաղադրիչներ, որոնք համապատասխանում են ճշգրիտ բնութագրերին և միաժամանակ նպաստում կայունության ձեր նպատակներին։
Ընդհանուր առմամբ, ներարկմամբ ձևավորումը հուսալի և մասշտաբավորվող մոտեցում է։ Այն ապացուցված տեխնոլոգիա է, որը հետևողականորեն բարձրորակ արդյունք է տալիս բազմաթիվ կիրառություններում։
Հաճախ տրվող հարցեր
Ի՞նչ նյութեր են սովորաբար օգտագործվում ներարկմամբ ձևավորման մեջ։
Ներարկմամբ ձևավորման մեջ սովորաբար օգտագործվում են ջերմապլաստներ, ջերմակայուն պլաստմասսաներ, խեժեր և սիլիկոններ։ Տարածված ջերմապլաստներից են պոլիէթիլենը, պոլիպրոպիլենը, պոլիստիրոլը և ABS-ը, իսկ էպօքսիդային ու ֆենոլային խեժերի նման ջերմակայուն նյութերն ընտրվում են դիմացկունության համար։ Պոլիկարբոնատի և նեյլոնի նման առաջադեմ ինժեներական նյութերն ապահովում են ճկունություն և ամրություն՝ համատեղելի լինելով բազմաթիվ ոլորտների ու կիրառությունների հետ։
Ինչպե՞ս է ներարկմամբ ձևավորումը նպաստում կայունությանը։
Ներարկմամբ ձևավորումն աջակցում է կայունությանը՝ ճշգրիտ ձևավորման և ավելցուկային պլաստմասսայի կրկնակի օգտագործման շնորհիվ նվազեցնելով նյութերի թափոնները։ Այն հնարավորություն է տալիս կիրառել էկոլոգիապես մաքուր նյութեր, օրինակ՝ վերամշակված պլաստմասսա և կենսապլաստմասսա։ Արդյունավետ արտադրական ցիկլերն ու ավտոմատացումը նվազեցնում են էներգիայի սպառումը։ Բացի այդ, մի քանի բաղադրիչ մեկ դետալի մեջ միավորելը օպտիմալացնում է ռեսուրսների օգտագործումը և նպաստում էկոլոգիապես պատասխանատու արտադրությանը։
Ո՞ր ոլորտներն են օգտվում պլաստմասսայի ներարկմամբ ձևավորումից։
Ավտոմոբիլային արդյունաբերությունը, սպառողական էլեկտրոնիկան, բժշկական սարքերի և փաթեթավորման ոլորտները մեծ օգուտ են ստանում այս գործընթացից։ Այն արդյունավետ և տնտեսապես շահավետ եղանակով արտադրում է բարձր ճշգրտությամբ ու դիմացկուն բաղադրիչներ, օրինակ՝ ավտոմեքենայի մասեր, ստեղնաշարի կոճակներ և էլեկտրոնային պատյաններ՝ բավարարելով տարբեր կիրառությունների որակի և նախագծման խիստ չափանիշները։







