
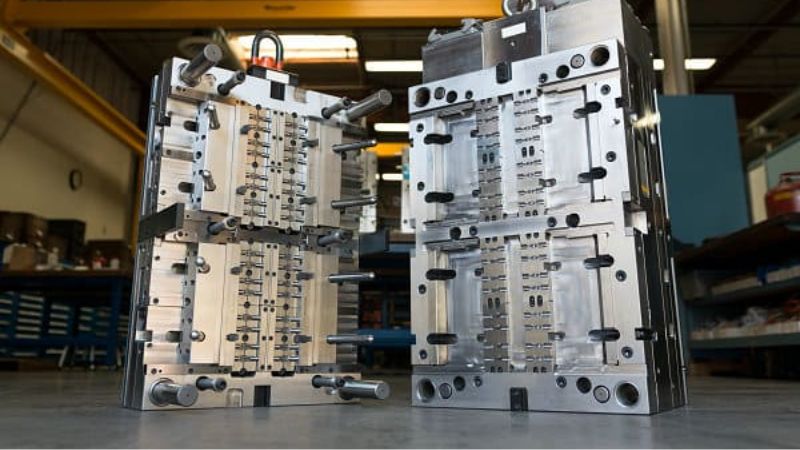
Докато както бухване, така и инжекционна формация служат за основната цел на оформянето на пластмасови материали, те работят чрез различни механизми и са подходящи за различни приложения.
Разбирането на ключовите различия между бухване и инжектиране е от решаващо значение за производителите, насочени към оптимизиране на производствените им процеси и постигане на желани резултати.
В тази статия се изследват уникалните характеристики, предимствата и идеалните случаи за използване на всеки метод, като се предоставя цялостно сравнение за ръководство на информирано вземане на решения в производствения пейзаж.
Какво представлява инекцията Molding
Шприцването на пластмаса е процес на формоване, при който разтопената пластмаса се впръсква в детайлно изработена матрица, след което се охлажда и втвърдява. Методът е подходящ за производство на прецизни и сложни плътни детайли, включително автомобилни компоненти и медицински изделия.
Какви са видовете инекции
- Шприцване на термопласти: това е най-разпространеният вид шприцване. Термопластите могат многократно да се нагряват, стопяват и оформят, без да се разграждат значително.
- Термосет Инжекции Molding: За разлика от термопластиката, термопластиката преминава химически промени по време на процеса на загряване (загряване), което ги прави твърди и необратими. След като се настрои, тези материали не могат да се стопят отново, което прави терморезистентни и по-устойчиви.
- Шприцване на метал (MIM): този процес произвежда малки и сложни метални компоненти. Фин метален прах се смесва със свързващо вещество, за да се получи суровина за формоване, която се впръсква в матрица. След формоването синтероването отстранява свързващото вещество и споява металните прахове в плътен детайл.
- Шприцване на течен силиконов каучук (LSR): процес за производство на силиконови детайли. Подходящ е за гъвкави и еластични части, устойчиви на екстремни температури, и затова се използва в медицината, кухненските изделия и промишлените уплътнения.
- Газопомощна инжекция Molding: В парфюма за инжектиране, газ (обикновено азот) се инжектира в разтопената пластмаса вътре в мухла, като се намалява количеството на необходимия материал и се създават кухи секции в рамките на моделираната част. Тази техника намалява използването на материали и позволява леки, структурно звукови продукти.
- Реакционно шприцване (RIM): използва се предимно за полиуретан и други термореактивни полимери. Смесват се два течни компонента, които реагират химически в матрицата и образуват крайния твърд детайл. Процесът е подходящ за леки и здрави детайли с различна дебелина.
Какво е духането?
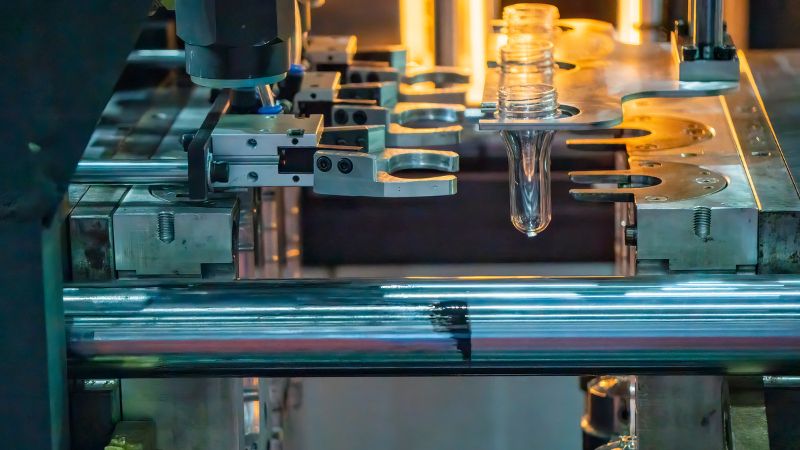
Формоването чрез издуване започва с образуване на куха пластмасова тръба, наречена заготовка (parison). След това сгъстен въздух раздува тръбата до формата на матрицата. Процесът се използва основно за бутилки и контейнери, тъй като бързо произвежда равномерни кухи изделия.
Какви са видовете на блъскане
- Екструзионно издувно формоване (EBM): най-простият и най-разпространен вид издувно формоване. Разтопена пластмаса се екструдира вертикално надолу като тръба (parison) в отворена матрица. Когато матрицата се затвори около заготовката, в тръбата се подава сгъстен въздух и пластмасата се раздува до формата на матрицата.
- Инжекционно-издувно формоване (IBM): съчетава шприцване и издувно формоване за производство на кухи детайли с висока точност и равномерност. Първо чрез шприцване се изработва заготовка с форма на епруветка. Тя се прехвърля към станция за издувно формоване, където се нагрява отново и се раздува до окончателната си форма.
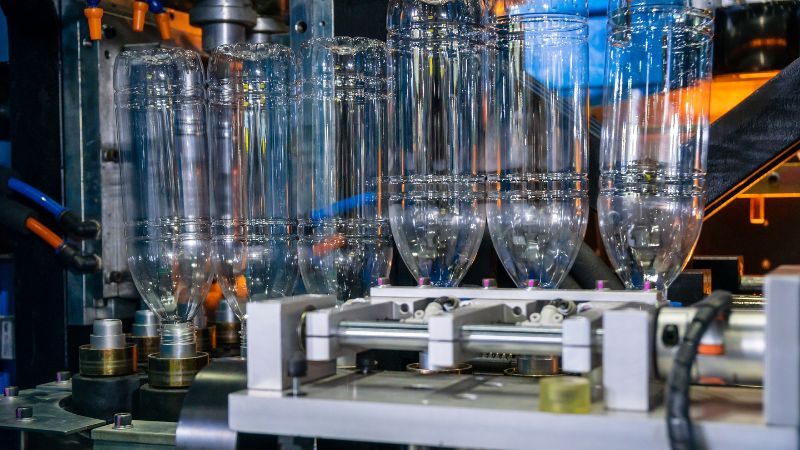
- Разтягане Blow Molding (SBM): Разтягане на блъскане често се използва за производство на леки, бистри и силни пластмасови бутилки, като например тези, използвани за напитки. Материалът е първата инжекция, обликувана в предварително. След това предварителното загряване и разтягане на аксиално и радиално, докато въздухът се взривява в него. Процесът на разтягане хармонизира полимерните вериги, подобрява силата и яснотата на крайния продукт.
- Коекструзионно издувно формоване: разновидност на екструзионното издувно формоване, която позволява едновременно екструдиране на няколко слоя пластмаса. Комбинирането на различни материали в един детайл осигурява специфични свойства, като по-добра бариерна защита, здравина или външен вид.
- Инжекционно-разтегателно издувно формоване (ISBM): усъвършенстван вариант на разтегателното издувно формоване, който протича в две стъпки. Първо чрез шприцване се изработва заготовка с точни размери. След това тя се прехвърля в машина за издувно формоване, където се разтяга и раздува в една операция. Ориентацията при разтягането увеличава здравината и прозрачността на материала.
- Непрекъснато издувно формоване: заготовката (пластмасовата тръба) се екструдира непрекъснато, докато детайлите се изваждат от матрицата. Методът често се използва при производства с голям капацитет, където работата е непрекъсната и матриците циклират бързо.
Ключови различия между хвърляне на инжекции и блъскане
Материали и приложения
В инжекционна формация, материали като термопластика и еластомери обикновено се използват. Тези материали могат да издържат на високо налягане и топлина, като се създават твърди елементи.
Популярните материали включват полиетилен, особено HDPE, и поливинилов хлорид (PVC). HDPE се използва широко за силата и устойчивостта си, а PVC предлага гъвкавост. В производството на потребителски стоки често се използва бухване.
Проектиране и сложност на молд
При шприцването матриците се изработват от стомана или алуминий. Матрицата има една или повече кухини с формата на желания продукт. Разтопената пластмаса се впръсква в тези кухини.
При формоването чрез издуване, включително екструзионното и инжекционното, също се използват матрици. Те могат да бъдат по-прости, особено при екструзионното издувно формоване. С помощта на въздух нагрятата пластмасова заготовка се раздува и оформя кух детайл. Разтегателното издувно формоване изисква по-сложна матрица за точни размери и е подходящо за прозрачни бутилки.
Разходите за инструментална екипировка обикновено са по-високи при шприцването поради детайлната конструкция на матрицата.
Типове производствено оборудване
Машината за шприцване има инжекционен възел и затварящ възел на матрицата. Инжекционният възел стопява пластмасата и я впръсква в матрицата. Машините работят под високо налягане, но осигуряват висока точност и са отлични за сложни пластмасови детайли.
Има няколко вида формоване чрез издуване, включително екструзионно и инжекционно. Екструзионно-издувните машини оформят тръба (parison), след което я формоват с въздушно налягане. При разтегателното издувно формоване се използва нагрята заготовка, която се разтяга до желаната форма. Машините са по-прости и често водят до по-ниски разходи за изделия с несложна конструкция.
Обем и ефективност на производството
Инжекционното мулиране е идеално за голямо производство. Ако се стремите към производство с висок обем, тази техника може да задоволи вашите нужди с лекота. Тя е известна с способността си да изпомпа хиляди идентични парчета за кратко време.
Blow molling също е ефективен, особено за вземане на кухи предмети като бутилки. Cost може да бъде по-нисък за задачите с висок обем, поради по-просто натрупване. Плюс, блъскане моделиране отличава в производството на големи количества бързо без много отпадъци.
Ефективността на производството е ключова и за двата метода. Шприцването често изисква по-висока първоначална инвестиция заради сложните матрици, но тя се отплаща при висока скорост и големи обеми. Формоването чрез издуване има по-проста настройка и може да е по-икономично за по-прости форми. Изборът на правилния метод съществено влияе върху производствената ефективност.
Повторимост и точност
Инжекционната формация предлага висока скамейка, което означава, че всеки път получавате същия резултат. За продукти с усложнени дизайни или малки части тя осигурява точността, от която се нуждаете. Всеки детайл е заловен, което го прави идеален за сложни компоненти.
От друга страна, от друга страна, може да не достигне едно и също ниво на точност. Тя е по-подходяща за по-прости форми, при които екстремен детайл не е необходим.
Разглеждане на разходите
Инжектирането обикновено има високи първоначални разходи за сетup. Молдове и машини за този процес може да бъде скъпо. Обаче, след като се настрои, инжекционното мулиране е рентабилно за производство на големи количества. Това означава, че за високообхватни работи може да спестите пари с течение на времето.
От друга страна, формоването чрез издуване често има по-ниски първоначални разходи. Инструменталната екипировка обикновено е по-евтина и процесът може да е по-достъпен за малки производствени серии. Имайте предвид, че при много големи обеми той може да е по-неефективен от шприцването.
Проектиране и сложност
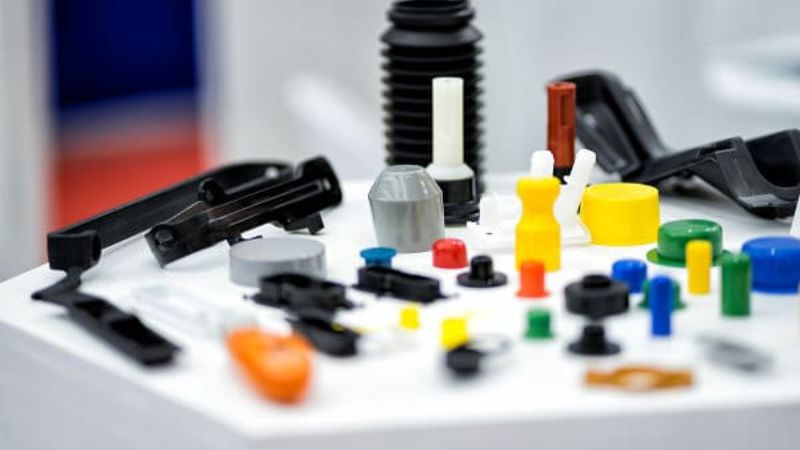
Инжектирането предлага невероятна гъвкавост на дизайна. Можете да създадете комплексни форми и подробни дизайни с висока точност. Това го прави идеален за части, изискващи сложни детайли и стегнати толерантности. Можете да произвеждате компоненти с множество функции в един процес, което може да бъде значително предимство, ако вашите части се нуждаят от такава сложност.
Формоването чрез издуване е отлично за кухи изделия от една част, като бутилки и контейнери. То не позволява същата сложност на конструкцията като шприцването, но е подходящо за равномерни, здрави и леки изделия. Ако продуктът ви не е твърде сложен, издувното формоване може да е правилният избор.
Тук е таблица, осигурява бързо сравнение на ключовите аспекти на блъскане и инжектиране, подчертаване на разликите в процеса, приложенията и възможностите. Можете да имате бърза проверка.
| Аспект | Шприцване | Блъскане |
| Тип продукт | Твърди пластмасови части | Празни пластмасови части |
| Типични продукти | Ръкохватки, корпуси, играчки, сложни компоненти | Бутилки, контейнери, резервоари |
| Процес | Разтопена пластмаса се впръсква в матрица под високо налягане. | Пластмасова заготовка се раздува с въздух в матрицата. |
| Сложност | Могат да произвеждат сложни, подробни части | Обикновено по-прости дизайни |
| Дебелина на стената | Контрол на точността, еднаква дебелина | Променлива дебелина, по-малко точна |
| Използване на материали | Обикновено се използват повече материали | Използва по-малко материал, произвежда по-леки части |
| Разходи за инструментиране | По-високи заради сложните матрици и изискванията за високо налягане. | По-ниски; конструкцията на матрицата е по-проста. |
| Скорост на производство | Бързо за малки части | Бързо за големи кухи пластмасови части |
| Точност | Висока прецизност и стегнати толерантности | Долна точност, особено за дебелината на стената |
| Опции за материал | Широка гама от материали, включително инженерни пластмаси | По-ограничена, главно термопластика |
| Приложения | Автомобилна, електроника, потребителски стоки | Опаковка, контейнери, големи кухи продукти |
| Производство на обем | Идеален за високообхватно производство на малки части | Подходящ за високообхватно производство на кухи части |
| Проектиране на гъвкавост | Високо гъвкави за твърди части | Ограничени до кухи дизайни |
| Контрол на качеството | По-малко проблеми при правилно проектиране на матрицата | Може да се сблъска с проблеми като разреждане на стените, течане на въздух |
| Разходи за ефективност | Инжекционната формация е по-висока и ефикасна за големи обеми | По-ниски първоначални разходи, ефективни за кухи части |







