
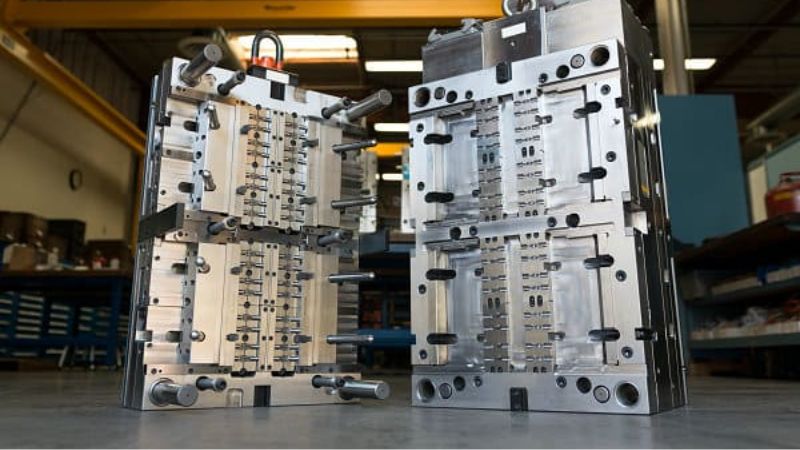
Embora tanto a moldagem por sopro quanto a moldagem por injeção sirvam ao propósito fundamental de moldar materiais plásticos, eles operam através de mecanismos distintos e são adequados para diferentes aplicações.
Compreender as principais diferenças entre moldagem por sopro e moldagem por injeção é crucial para os fabricantes, com o objetivo de otimizar seus processos de produção e alcançar os resultados desejados.
Este artigo explora as características únicas, vantagens e casos de uso ideais de cada método, fornecendo uma comparação abrangente para orientar a tomada de decisão informada no cenário de fabricação.
O que é moldagem por injeção
Moldagem por injeção de plástico & nbsp; é um processo de moldagem que envolve a injeção de plástico fundido em um molde detalhado e, em seguida, deixá-lo esfriar e endurecer. É perfeito para produzir peças sólidas precisas e complexas, tornando-o ideal para componentes automotivos e dispositivos médicos.
Quais são os tipos de moldagem por injeção
- Moldagem por injeção termoplástica: Esta é a forma mais comum de moldagem por injeção, e os termoplásticos podem ser aquecidos, derretidos e remodelados várias vezes sem degradação significativa.
- Moldagem por injeção de termofixo: Em contraste com os termoplásticos, os plásticos termofixos sofrem uma mudança química durante o processo de cura (aquecimento), tornando-os difíceis e irreversíveis. Uma vez definidos, esses materiais não podem ser derretidos novamente, tornando os produtos termofixos mais resistentes ao calor e duráveis.
- Moldagem por injeção de metal (MIM): A moldagem por injeção de metal (MIM) cria componentes metálicos pequenos e complexos. Neste processo, os pós metálicos finos são misturados com um material de ligante para criar uma matéria-prima, que é então injetada em um molde. Após a moldagem, um processo de sinterização remove o ligante e funde os pós metálicos em uma parte sólida.
- Moldagem por injeção de borracha de silicone líquido (LSR): A moldagem por injeção de borracha de silicone líquido (LSR) é um processo projetado para peças de silicone. Este processo se destaca na produção de peças flexíveis e elásticas que podem suportar temperaturas extremas, tornando-as ideais para aplicações médicas, ferramentas de cozinha e selos industriais.
- Moldagem por injeção assistida por gás: Na moldagem por injeção assistida por gás, o gás (geralmente nitrogênio) é injetado no plástico fundido dentro do molde, reduzindo a quantidade de material necessário e criando seções ocas dentro da parte moldada. Esta técnica reduz o uso do material e permite produtos mais leves e estruturalmente sólidos.
- Moldagem por injeção de reação (RIM): Usado principalmente para poliuretano e outros polímeros termofixos, a Moldagem por injeção de reação (RIM) envolve a mistura de dois componentes líquidos que reagem quimicamente dentro do molde para formar a parte sólida final. Este processo é ideal para fazer peças leves e fortes com espessuras variadas.
O que é a moldagem por sopro
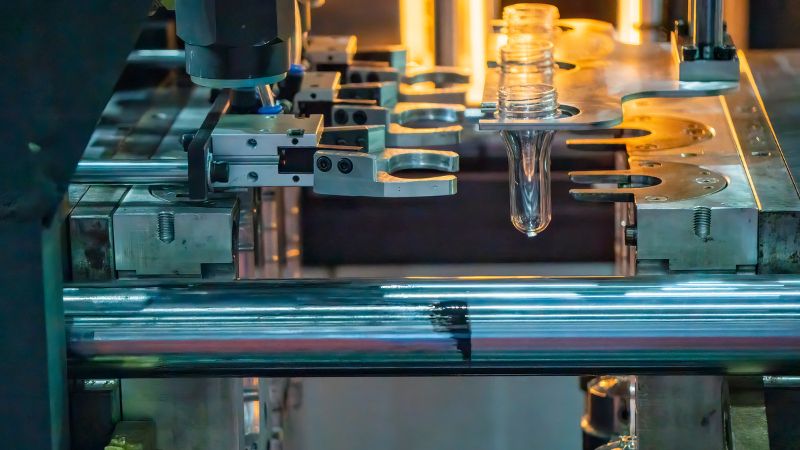
Moldagem por sopro & nbsp; começa formando um tubo oco de plástico chamado parison. O ar comprimido expande este tubo na forma do molde. Este processo de fabricação é usado principalmente para itens como garrafas e recipientes por causa de sua capacidade de criar produtos uniformes e ocos rapidamente.
Quais são os tipos de moldagem por sopro
- Moldagem por sopro de extrusão (EBM): A moldagem por sopro de extrusão é a forma mais simples e mais comum de moldagem por sopro. Neste processo, um tubo fundido de plástico (parison) é extrudido verticalmente para baixo em um molde aberto. Uma vez que o molde se fecha em torno do parison, o ar comprimido é soprado no tubo, expandindo o plástico para se conformar à forma do molde.
- Moldagem por sopro por injeção (IBM): A moldagem por sopro por injeção combina moldagem por injeção e moldagem por sopro para criar peças ocas altamente precisas e uniformes. O processo começa com a moldagem por injeção de uma pré-forma ou parison na forma de um tubo de ensaio. Esta pré-forma é então transferida para uma estação de moldagem por sopro, onde é reaquecida e soprada em sua forma final.
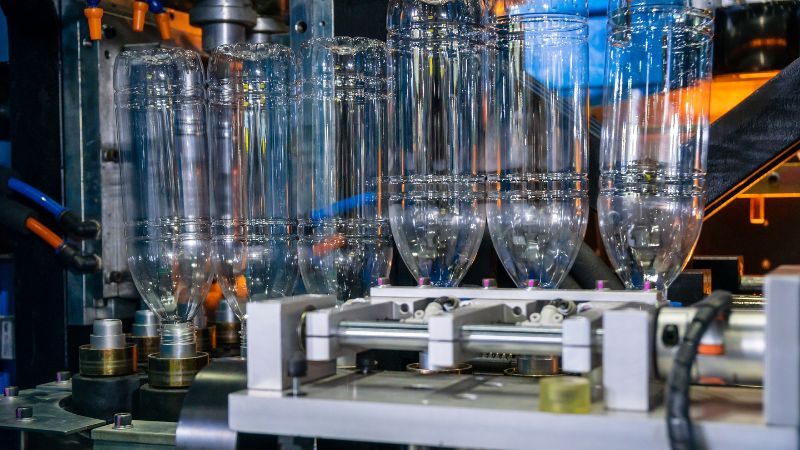
- Moldagem por sopro de estiramento (SBM): A moldagem por sopro de estiramento é frequentemente usada para produzir garrafas plásticas leves, claras e fortes, como as usadas para bebidas. O material é primeiro moldado por injeção em uma pré-forma. A pré-forma é então reaquecida e esticada axialmente e radialmente enquanto o ar é soprado nela. O processo de alongamento alinha as cadeias poliméricas, melhorando a força e a clareza do produto final.
- Moldagem por sopro de co-extrusão: A moldagem por sopro de co-extrusão é uma variação da moldagem por sopro de extrusão que permite a extrusão de várias camadas de material plástico ao mesmo tempo. Isso ajuda a alcançar propriedades específicas, como melhor desempenho de barreira, força ou aparência, combinando diferentes materiais na mesma parte.
- Injection Stretch Blow Molding (ISBM): Uma versão avançada da moldagem por sopro por estiramento, Injection Stretch Blow Molding (ISBM) é um processo de duas etapas. Começa com a moldagem por injeção, onde uma pré-forma é criada em dimensões precisas. A pré-forma é então transferida para uma máquina de moldagem por sopro, onde é esticada e soprada em uma única operação. A orientação de alongamento maximiza a força e a clareza do material.
- Moldagem contínua por sopro: A moldagem contínua por sopro envolve a extrusão contínua do parison (tubo de plástico) à medida que as peças são ejetadas do molde. Isso é frequentemente usado para operações de alto rendimento onde a produção está em andamento e os moldes são ciclo rapidamente para atender às necessidades rápidas de produção.
Principais diferenças entre moldagem por injeção e moldagem por sopro
Materiais e Aplicações
In & nbsp; moldagem por injeção, materiais como termoplásticos e elastômeros são comumente usados. Estes materiais podem suportar alta pressão e calor, criando itens sólidos.
Para moldagem por sopro, os materiais populares incluem polietileno, especialmente HDPE e cloreto de polivinilo (PVC). O HDPE é amplamente utilizado por sua resistência e durabilidade, enquanto o PVC oferece flexibilidade. A moldagem por sopro é frequentemente usada na produção de bens de consumo.
Mold Design e Complexidade
Na moldagem por injeção, & nbsp; molds são trabalhados & nbsp; de aço ou alumínio. O molde tem uma ou mais cavidades em forma como o produto que você quer. O plástico derretido é pressionado nessas cavidades.
Moldagem por sopro, incluindo extrusão e moldagem por sopro por injeção, também usa moldes. Esses moldes podem ser mais simples, especialmente na moldagem por sopro por extrusão. O molde molda uma parte oca expandindo um parison plástico aquecido usando ar. A moldagem por sopro por estiramento precisa de um molde mais complexo para dimensões precisas que é adequado para fazer garrafas claras.
Os custos de ferramental & nbsp; são geralmente mais altos para moldagem por injeção devido ao design detalhado do molde.
Tipos de equipamentos de produção
A máquina de moldagem por injeção possui uma unidade de injeção & nbsp; e uma unidade de fixação de molde. A unidade de injeção derrete o plástico e o força a entrar no molde. Essas máquinas precisam de alta pressão, mas permitem alta precisão, tornando-as excelentes para peças plásticas complexas.
Existem vários tipos de moldagem por sopro, como moldagem por sopro por extrusão e moldagem por sopro por injeção. As máquinas de moldagem por sopro por extrusão criam um tubo (parison) e depois o formam com pressão de ar. A moldagem por sopro por estiramento usa uma pré-forma aquecida, esticada em forma. Essas máquinas são menos complexas, muitas vezes levando a custos mais baixos para produtos plásticos simples.
Volume de produção e eficiência
A moldagem por injeção é perfeita para a produção em larga escala. Se a produção em alto volume é o que você está buscando, essa técnica pode atender às suas necessidades com facilidade. É conhecida por sua capacidade de bombear milhares de peças idênticas em um curto espaço de tempo.
Moldagem por sopro também é eficiente, especialmente para fazer itens ocos como garrafas. Cost & nbsp; pode ser menor para tarefas de alto volume por causa de ferramentas mais simples. Além disso, a moldagem por sopro se destaca na produção de grandes quantidades rapidamente sem muito desperdício.
A eficiência de produção & nbsp; é um fator-chave em ambos os métodos. A moldagem por injeção geralmente tem um custo inicial mais alto devido a moldes complexos, mas isso compensa em velocidade e volume. A moldagem por sopro, com sua configuração mais simples, pode ser mais econômica para formas menos complexas. A escolha do método certo afeta sua eficiência de fabricação de maneira grande.
Repetibilidade e precisão
A moldagem por injeção oferece alta repetibilidade, o que significa que você obtém o mesmo resultado de cada vez. Para produtos com designs intrincados ou peças pequenas, fornece a precisão necessária. Cada detalhe é capturado, tornando-o ideal para componentes complexos.
A moldagem por sopro, por outro lado, pode não atingir o mesmo nível de precisão. É mais adequada para formas mais simples, onde o detalhe extremo não é necessário. No entanto, garante boa repetibilidade para itens ocos e maiores.
Considerações de custo
A moldagem por injeção geralmente tem altos custos iniciais & nbsp; setup. Moldes e máquinas & nbsp; para este processo pode ser caro. No entanto, uma vez configurado, a moldagem por injeção é econômica para produzir grandes quantidades. Isso significa que, para corridas de alto volume, você pode economizar dinheiro ao longo do tempo.
Moldagem por sopro, por outro lado, muitas vezes envolve custos iniciais mais baixos. O ferramental é geralmente menos caro, e este processo pode ser mais acessível para corridas de produção menores. Tenha em mente, no entanto, que a moldagem por sopro pode não ser tão eficiente para volumes muito grandes quanto a moldagem por injeção.
Design e Complexidade
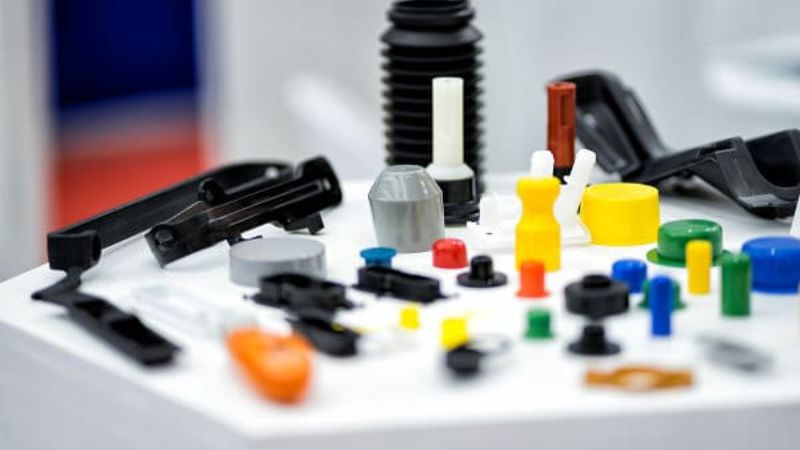
A moldagem por injeção oferece flexibilidade de design incrível. Você pode criar & nbsp; formas complexas & nbsp; e projetos detalhados com alta precisão. Isso o torna ideal para peças que exigem detalhes intrincados e tolerâncias apertadas. Você pode produzir componentes com vários recursos em um único processo, o que pode ser uma vantagem significativa se suas peças precisam de tal complexidade.
Moldagem por sopro é excelente para objetos ocos, de uma peça, como garrafas e recipientes. Embora não suporte o mesmo nível de projetos complexos como moldagem por injeção, ele se destaca na produção de itens uniformes, fortes e leves. Se o design do seu produto não for muito intrincado, a moldagem por sopro pode ser o caminho.
Aqui está uma tabela fornece uma comparação rápida dos principais aspectos da moldagem por sopro e moldagem por injeção, destacando suas diferenças no processo, aplicações e capacidades. Você pode ter uma verificação rápida.
| Aspecto | Moldagem por injeção | Moldagem por sopro |
| Tipo de produto | Peças plásticas sólidas | Peças de plástico oco |
| Produtos típicos | Alças, caixas, brinquedos, componentes intrincados | Garrafas, recipientes, tanques |
| Processo | Plástico fundido injetado no molde sob alta pressão | Parison plástico inflado com ar no molde |
| Complexidade | Pode produzir peças complexas e detalhadas | Designs geralmente mais simples |
| Espessura parede | Controle preciso, espessura uniforme | Espessura variável, menos precisa |
| Uso material | Geralmente usa mais material | Usa menos material, produz peças mais leves |
| Custo de ferramentas | Maior, devido a moldes complexos e requisitos de alta pressão | Design de molde mais baixo e simples |
| Velocidade de produção | Rápido para peças pequenas | Rápido para grandes peças de plástico oco |
| Precisão | Alta precisão e tolerâncias apertadas | Menor precisão, especialmente para espessura de parede |
| Opções materiais | Ampla gama de materiais, incluindo plásticos de engenharia | Mais limitado, principalmente termoplásticos |
| Aplicações | Automóveis, eletrônicos, bens de consumo | Embalagens, recipientes, grandes produtos ocos |
| Produção de Volume | Ideal para produção de alto volume de peças pequenas | Adequado para produção de alto volume de peças ocas |
| Flexibilidade de Design | Altamente flexível para peças sólidas | Limitado a projetos ocos |
| Controlo da qualidade | Menos problemas com o design adequado do molde | Pode enfrentar problemas como desbaste na parede, vazamentos de ar |
| Eficiência de custo | O custo de moldagem por injeção é maior, eficiente para grandes volumes | Menores custos iniciais, eficientes para peças ocas |







