Vstrekovanie polypropylénu je vysoko efektívny a všestranný výrobný proces na výrobu širokej škály plastových dielov a výrobkov. Využíva jedinečné vlastnosti polypropylénu (PP) a umožňuje vytvárať zložité, trvácne a nákladovo efektívne komponenty vhodné pre rôzne odvetvia.
Čo je Polypropylén?
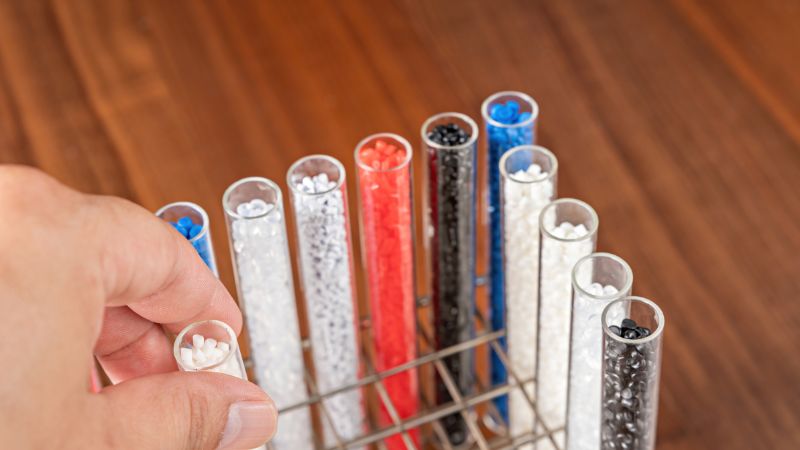
Polypropylén je obľúbený plastový materiál na vstrekovanie, ktorý sa používa v mnohých aplikáciách.
Jednou pevnosťou polypropylénu je jeho chemická odolnosť. Dobre sa stavia k rôznym kyselinám a zásadám. To je vynikajúca voľba pre obaly a obaly.
Existujú dva hlavné typy polypropylénu: homopolymér a kopolymér. Homopolymérny polypropylén ponúka výbornú rovnováhu mechanických vlastností a stability. Kopolymérny polypropylén má naopak vyššiu odolnosť proti nárazu, vďaka čomu sa hodí do náročných podmienok.
Tu je tabuľka pre vás mať rýchlu kontrolu rôznych typov polypropylénu:
| Druh | Opis | Vlastnosti | Použitie |
| Homopolymér PP (PP-H) | Vyrobené len z propylénových monomérov, PP-H je najčastejším typom polypropylénu. | – Vysoká tuhosť a pevnosť v ťahu – Dobrá chemická odolnosť – Nižšia odolnosť proti nárazu | Pevné kontajnery, automobilové diely, textil, laboratórne vybavenie |
| Náhodný kopolymér PP (PP-R) | Zahŕňa etylénové jednotky, ktorých výsledkom je náhodná distribúcia v rámci reťazca polymérov. | – Lepšia priehľadnosť a odolnosť proti nárazu v porovnaní s PP-H<br> – Lepšie vlastnosti pri nízkych teplotách | Priehľadné kontajnery, potrubné systémy, automobilové diely |
| Impact Consumer PP (PP-I) | Obsahuje vyšší podiel etylénu, zvyčajne na jednom konci reťazca polymérov. | – Zvýšená odolnosť proti nárazu, aj pri nízkych teplotách – Vyššia pevnosť a pružnosť | Živé pánty, automobilové súčiastky, spotrebný tovar |
| Blokový kopolymér PP (PP-B) | Obsahuje bloky etylénu a propylénu, poskytuje kombináciu vlastností. | – Super húževnatosť – Lepšia odolnosť proti cracku stresu – Zvýšená flexibilita | Vysokostresové aplikácie, flexibilné balenie, zdravotnícke pomôcky |
| Metallocén PP | Vyrába sa pomocou metalocénových katalyzátorov, ktoré umožňujú presnú kontrolu štruktúry polymérov. | – Výnimočná jasnosť a farebná konzistencia – Presné rozdelenie molekulovej hmotnosti | Vysoko presné aplikácie, balenie, zdravotnícke pomôcky |
Všestrannosť polypropylénu umožňuje jeho použitie v širokom spektre výrobkov, od automobilového priemyslu až po potreby domácnosti a spotrebný tovar. Jeho recyklovateľnosť je výhodou pre výrobcov, ktorým záleží na životnom prostredí.
Vlastnosti polypropylénu pri vstrekovaní
| Kategória nehnuteľnosti | Vlastnosť | Hodnota/Opis |
| Fyzická | Hustota | 0.895 – 0.93 g/cm³ |
| Molekulová hmotnosť | Relatívne vysoká | |
| Povrchová úprava | Hladký | |
| Transparentnosť | Prirodzene nepriehľadné, môžu byť transparentné | |
| Mechanické | Pevnosť v ťahu | 4,800 psi (33 MPa) |
| Modulus v ťahu | 195,000 psi (1,34 GPa) | |
| Flexurálna sila | 7000 psi (48 MPa) | |
| Flexural modulus | 180 000 psi (1,24 GPa) | |
| Tvrdosť | 92 Rockwell R | |
| Sila vplyvu | Dobrý, nižší ako polyetylén | |
| Pružnosť | Vysoko elastické | |
| Tepelné | Bod topenia (homopolymér) | 160 – 165°C |
| Bod topenia (kopolymér) | 135 – 159 °C | |
| Teplota mäknutia | Okolo 130°C | |
| Maximálna prevádzková teplota | 180°F (82.2°C) | |
| Tepelná vodivosť | Nízka | |
| Tepelné rozšírenie | Nízka | |
| Chemická látka | Chemická odolnosť | Vynikajúce pre mnoho chemikálií, kyseliny, rozpúšťadlá |
| Voda Absorpcia | < 0,01% za 24 hodín | |
| Vlhkosť Absorpcia | Nízka | |
| Odolnosť voči kyseline | Dobrá | |
| Odolnosť voči zásadám | Dobrá | |
| Odolnosť proti organickým rozpúšťadlám | Dobrá | |
| Citlivé na | Oxidačné kyseliny, chlórované uhľovodíky, aromatické rozpúšťadlá | |
| Elektrické | Elektrická izolácia | Dobrá |
Aké sú výhody a nevýhody polypropylénu?
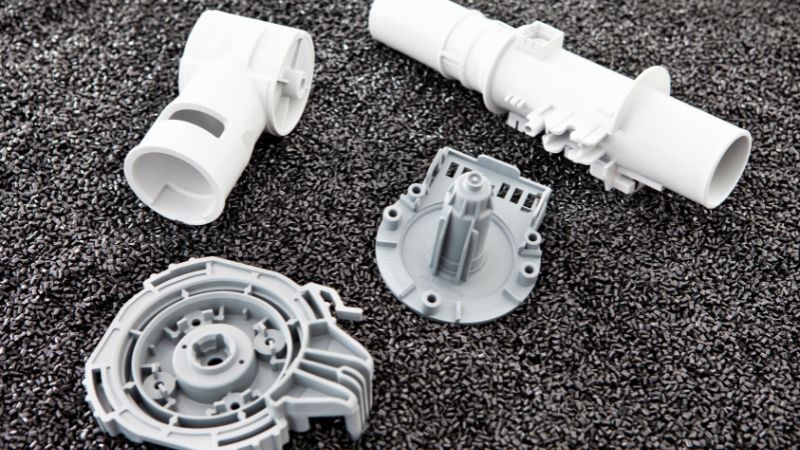
Mechanické vlastnosti
Výhody:
- Vysoká pevnosť v ťahu a pružnosť: Polypropylén má vynikajúcu pevnosť v ťahu, vďaka ktorej odoláva značnému namáhaniu bez porušenia. Jeho prirodzená pružnosť ho predurčuje na použitie, pri ktorom sa diely musia ohýbať bez praskania.
- Výborný nárazový odpor: PP je odolný voči vlhkosti, takže je ideálny pre výrobky, ktoré sú vystavené náhlym silám alebo šokom.
- Dobrá únavová odolnosť: Materiál môže vydržať opakované nakladacie a vykladacie cykly, udržať si svoju konštrukčnú celistvosť v priebehu času.
Nevýhody:
- Nižšia tuhosť: V porovnaní s plastmi, ako je polykarbonát alebo ABS, je polypropylén menej pevný. To môže byť obmedzenie v aplikáciách, kde vysoká tuhosť je nevyhnutná.
- Obmedzená odolnosť pri vysokých teplotách: Pri dlhodobom vystavení vysokým teplotám sa PP môže deformovať, čo obmedzuje jeho použitie v aplikáciách vyžadujúcich tepelnú stabilitu nad jeho teplotou priehybu.
Chemická odolnosť
Výhody:
- Široká chemická odolnosť: Polypropylén vysoko odoláva rôznym chemikáliám vrátane kyselín, zásad a rozpúšťadiel. Vďaka tomu je ideálny na nádoby, potrubné systémy a zariadenia na chemické spracovanie.
- Nízka vlhkosť Absorpcia: PP absorbuje minimálnu vlhkosť, zabezpečuje rozmerovú stabilitu a zabraňuje degradácii vo vlhkom prostredí.
Nevýhody:
- Citlivosť na niektoré rozpúšťadlá a oleje: Hoci PP odoláva mnohým chemikáliám, pri kontakte s určitými rozpúšťadlami, olejmi a uhľovodíkmi môže degradovať, čo obmedzuje jeho použitie v niektorých priemyselných aplikáciách.
Tepelné vlastnosti
Výhody:
- Vysoká teplota tavenia: Polypropylén s teplotou tavenia zvyčajne v rozmedzí od 160°C do 170°C odoláva rôznym podmienkam spracovania a zachováva si stabilitu počas vstrekovania.
- Dobrá teplota priehybu pri zaťažení (HDT): PP si pri miernom tepelnom namáhaní zachováva tvar a štrukturálnu integritu, preto je vhodný na výrobky vystavené teplu.
Nevýhody:
- Obmedzená odolnosť pri vysokých teplotách: PP sa pri teplotách nad hodnotou HDT začína mäkčiť, preto nie je vhodný na aplikácie vyžadujúce odolnosť proti extrémnemu teplu.
- Krehkosť v chladnom prostredí: Bez prísad zvyšujúcich odolnosť proti nárazu môže polypropylén pri nízkych teplotách krehnúť a byť náchylný na praskanie.
Elektrické vlastnosti
Výhody:
- Vynikajúci elektrický izolant: Vysoký elektrický odpor polypropylénu z neho robí ideálny materiál na elektrické a elektronické komponenty, ako sú konektory, izolačné kryty a kondenzátory.
- Vysoká odolnosť: Zaisťuje minimálnu stratu energie a efektívny výkon v elektrických aplikáciách.
Nevýhody:
- Degradácia vplyvom UV žiarenia: Dlhodobé vystavenie ultrafialovému (UV) žiareniu môže znehodnotiť polypropylén a spôsobiť zmenu farby a stratu mechanických vlastností, ak sa doň nepridajú UV stabilizátory.
Spracovanie a výroba
Výhody:
- Vynikajúce tokové vlastnosti: PP ľahko prúdi do dutín formy, čo umožňuje s vysokou presnosťou vyrábať zložité a detailné diely.
- Jednoduchosť spracovania: Materiál možno spracovávať s minimálnymi časmi cyklu, zvýšiť efektívnosť výroby a znížiť náklady.
- Vysoko recyklovateľný: Polypropylén možno opakovane recyklovať bez výraznej straty vlastností, čo podporuje udržateľné výrobné postupy.
Nevýhody:
- Potreba presného riadenia: Výroba kvalitných dielov si vyžaduje dôsledné riadenie parametrov spracovania, ako sú teplota, tlak a rýchlosť chladenia, aby sa predišlo chybám, napríklad deformáciám, preliačinám alebo tokovým čiaram.
Náklady a dostupnosť
Výhody:
- Relatívne nízke náklady: Polypropylén je jedným z nákladovo efektívnejších termoplastov, čo z neho robí hospodárnu voľbu pre veľkoplošnú výrobu a nákladovo citlivé aplikácie.
- Široká dostupnosť: Materiál je ľahko dostupný v rôznych triedach a formách, čím sa zabezpečí ľahké získavanie zdrojov pre výrobcov.
Nevýhody:
- Vyššie náklady na špeciálne triedy: Vysokovýkonné alebo špeciálne triedy polypropylénu so zlepšenými vlastnosťami (napr. spomaľovanie horenia alebo vysoká priehľadnosť) môžu byť drahšie a zvýšiť celkový rozpočet výroby.
Konštrukčné aspekty foriem na vstrekovanie polypropylénu
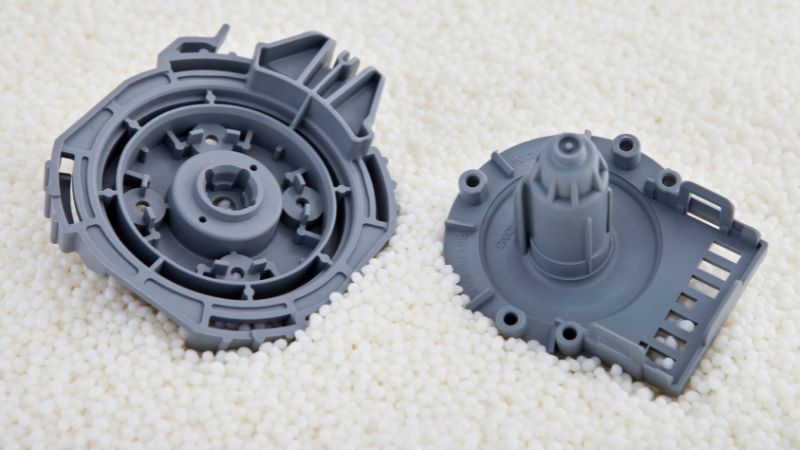
Efektívna konštrukcia formy je základom úspešného vstrekovania polypropylénu (PP). Zložitá súhra medzi geometriou formy, vlastnosťami materiálu a parametrami spracovania určuje kvalitu, konzistentnosť a efektívnosť konečného výrobku.
Pri návrhu foriem na vstrekovanie polypropylénu musia výrobcovia zohľadniť tieto kľúčové konštrukčné aspekty.
Výber materiálu formy
- Nástrojová oceľ: Bežne sa používa vďaka svojej tvrdosti, odolnosti proti opotrebovaniu a schopnosti zachovať ostré hrany.
- H13: Vynikajúca na aplikácie pri vysokých teplotách a vyznačuje sa dobrou húževnatosťou.
- P20: Ideálna na všeobecné lisovanie a dostatočne trvácna.
- S7: Vhodná na formy odolné proti nárazom a so zložitými detailmi.
- Hliník: Používa sa na prototypovanie alebo malosériovú výrobu vďaka nižšej cene a jednoduchému obrábaniu. Je však menej trvácny než nástrojová oceľ a neodporúča sa na veľkoobjemovú výrobu.
Konštrukcia vtoku
Vtok je vstupné miesto, ktorým roztavený polypropylén prúdi do dutiny formy. Správna konštrukcia vtoku je nevyhnutná na zabezpečenie rovnomerného plnenia, zníženie počtu chýb a jednoduché vyhodenie dielu.
- Typy vtokov:
- Bočný vtok: Jednoduchý a cenovo výhodný, vhodný na tenkostenné diely. Na výrobku však môže zanechať viditeľnú stopu.
- Podhladinový vtok: Je umiestnený pod povrchom, minimalizuje viditeľné stopy po vtoku a je ideálny na pohľadové diely.
- Vtok do horúceho vtokového systému: Udržiava teplotu taveniny vnútri vtokového systému, čím znižuje odpad materiálu a skracuje časy cyklov. Je to výhodné pri veľkoobjemovej výrobe.
- Lúčový vtok: Rovnomerne rozvádza roztavený PP po dutine, minimalizuje zvarové čiary a zabezpečuje konzistentnú kvalitu dielov.
Konštrukcia chladiaceho systému
Efektívne chladenie je životne dôležité pre skrátenie času cyklu, minimalizovanie warpingu a zabezpečenie jednotnej kvality dielcov.
- Nastavenie chladiaceho kanála:
- Straight vs. Spiral Channels: Priame kanály sú jednoduchšie strojné a čisté, zatiaľ čo špirálové kanály poskytujú jednotné chladenie.
- Chladenie stromom vs. chladenie krúžkom: Chladenie stromom ponúka cielené chladenie pre komplexné geometrie, zatiaľ čo chladenie krúžkami je vhodné pre jednoduchšie časti.
- Typ a teplota chladiaceho média:
- Typ: Typicky sa používajú chladiace kvapaliny na báze vody z dôvodu ich vysokej tepelnej kapacity a nákladovej efektívnosti.
- Teplota: Udržiavanie stálej teploty chladiaceho média (zvyčajne v rozmedzí od 20°C do 50°C) zabezpečuje stabilnú rýchlosť chladenia a minimalizuje teplotné rozdiely.
Uhly úkosu
Dostatočné uhly úkosu uľahčujú vyhadzovanie polypropylénových dielov z formy a znižujú riziko deformácie alebo poškodenia dielu.
- Štandardný uhol úkosu: Zvyčajne sa pohybuje od 1° do 3° v závislosti od zložitosti dielu a požiadaviek na povrchovú úpravu.
- Faktory ovplyvňujúce uhol úkosu:
- Hrúbka steny: Pri hrubších stenách môžu byť potrebné väčšie uhly úkosu, aby sa vyrovnali vyššie sily pri vyhadzovaní.
- Textúra povrchu: Hladké alebo zložité textúry môžu vyžadovať väčšie uhly úkosu, aby sa predišlo prilepeniu alebo roztrhnutiu.
Poloha a počet vtokov
Určenie optimálneho počtu a umiestnenia vtokov je nevyhnutné na zabezpečenie efektívneho plnenia, skrátenie času cyklu a zníženie odpadu materiálu.
- Jeden alebo viacero vtokov:
- Jeden vtok: Jednoduchšie a cenovo výhodnejšie riešenie, ktoré však môže viesť k nerovnomernému plneniu pri zložitých alebo veľkých dieloch.
- Viacero vtokov: Zabezpečujú vyvážené plnenie a skracujú čas cyklu, ale zvyšujú zložitosť formy a potenciálny odpad materiálu.
- Umiestnenie vtokov:
- Centrálne umiestnenie: Podporuje jednotné plnenie a minimalizuje zvarové linky.
- Periférne umiestnenie: Vhodné pre časti s rovnomernou hrúbkou a jednoduchými geometriami.
Konštrukcia jadra a dutiny
Konštrukcia jadier a dutín priamo ovplyvňuje tvar, detaily a celkovú kvalitu lisovaných polypropylénových dielov.
- Zložité geometrie: Používajte pokročilé obrábacie techniky a softvér na konštrukciu foriem, aby ste vytvorili formy schopné vyrábať zložité a detailné prvky.
- Podkosy a posuvné prvky: Začleňte do formy potrebné posuvné jadrá a zdvíhače, ktoré umožnia vytvárať podkosy a zložité geometrie dielov bez ich poškodenia alebo opotrebovania formy.
- Riadenie tolerancií: V konštrukcii formy zabezpečte úzke tolerancie, aby sa dosiahla rozmerová presnosť a konzistentnosť vo všetkých výrobných sériách.
Konštrukcia foriem na vstrekovanie polypropylénu so spoločnosťou Moldie
Ak chcete zvýšiť efektívnosť konštrukcie foriem na vstrekovanie polypropylénu, zvážte spoluprácu so spoločnosťou Moldie pri uplatňovaní týchto osvedčených postupov:
- Proces spolupráce pri navrhovaní:
- Zapojte konštruktérov foriem, inžinierov a výrobné tímy už v počiatočnej fáze návrhu, aby sa zohľadnila funkčnosť, estetika aj vyrobiteľnosť dielu.
- Použitie pokročilých nástrojov simulácie:
- Využívajte simulačný softvér na predpovedanie a obmedzenie možných problémov pri lisovaní a na optimalizáciu konštrukcie formy z hľadiska efektívnosti a kvality.
- Vykonávanie opatrení na kontrolu kvality:
- Zahrnúť prvky, ktoré uľahčujú kontrolu a kontrolu kvality, ako sú integrované meracie miesta alebo ľahký prístup k inšpekčným nástrojom.
- Úvahy o udržateľnosti:
- Navrhujte formy s minimálnym odpadom materiálu, efektívnym chladením a jednoduchou recyklovateľnosťou, aby ste podporili udržateľnú výrobu.
- Nepretržité zlepšovanie:
- Pravidelne kontrolujte a aktualizujte konštrukciu foriem na základe spätnej väzby z výroby, údajov o výkonnosti dielov a pokroku v technológiách výroby foriem.
Ako prebieha vstrekovanie polypropylénu?
Na dosiahnutie najlepších výsledkov pri vstrekovaní polypropylénu je zásadné riadiť parametre procesu, ako sú teplota a tlak. Kontrola týchto parametrov môže obmedziť chyby a zvýšiť kvalitu konečného výrobku.
Výber a príprava materiálu
Polypropylén je dostupný v rôznych triedach a je hygroskopický, čo znamená, že môže absorbovať vlhkosť z prostredia. Nadmerná vlhkosť môže počas tavenia spôsobiť hydrolýzu, ktorá vedie k zhoršeným mechanickým vlastnostiam a povrchovým chybám, ako sú rozstreky alebo strieborné pruhy. Preto je nevyhnutné pred spracovaním granuly PP vysušiť:
- Teplota sušenia: Zvyčajne v rozmedzí od 90°C do 120°C.
- Čas sušenia: približne 4 až 6 hodín, v závislosti od obsahu vlhkosti a veľkosti peliet.
- Zariadenie na sušenie: Použite samostatnú sušiacu násypku alebo priebežný sušiaci systém integrovaný do vstrekovacieho lisu.
Vykurovanie a topenie
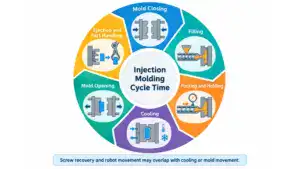
Suché granuly polypropylénu sa nasypú do násypky vstrekovacieho lisu, odkiaľ sa pomocou závitovkového mechanizmu posúvajú k vyhrievanému valcu.
Ako sa pelety pohybujú pozdĺž vyhrievaného suda, prechádzajú tavením vďaka použitej tepelnej energii v kombinácii s mechanickým strihaním z otáčania skrutky.
- Zóny ohrevu: Valec má zvyčajne viacero vykurovacích zón, z ktorých každá sa riadi samostatne, aby sa dosiahla rovnomerná teplota taveniny.
- Teplota taveniny: Udržiavajte stálu teplotu taveniny, zvyčajne v rozmedzí od 220°C do 260°C v závislosti od konkrétnej triedy PP a požiadaviek na diel.
Fáza vstrekovania
Keď je PP úplne roztavený a homogenizovaný, závitovka rýchlo vstrekne roztavený materiál do dutiny formy.
- Vstrekovací tlak: Musí byť dostatočne vysoký na úplné naplnenie formy, ale nesmie spôsobiť prebytok materiálu alebo preplnenie. Zvyčajne sa pohybuje od 800 do 1,200 bar, no môže sa líšiť podľa zložitosti dielu a hrúbky stien.
- Rýchlosť vstrekovania: Nastavte ju tak, aby sa predišlo chybám, ako sú prúdové línie alebo tokové čiary. Vyššia rýchlosť vstrekovania je výhodná pri tenkostenných dieloch, zatiaľ čo pri hrubších častiach môže byť potrebná nižšia rýchlosť.
Roztavený PP prúdi do dutiny formy a kopíruje jej zložité detaily a geometriu. Správny tok je nevyhnutný na predchádzanie chybám, ako sú nedostreky, preliačiny alebo neúplné naplnenie. Po úvodnom vstrekovaní sa použije dodatočný dotlak, ktorý kompenzuje zmršťovanie materiálu pri chladnutí polyméru.
- Čas balenia: Doba trvania sa mení na základe veľkosti dielov a vlastností materiálu.
- Dotlak: Starostlivo ho regulujte, aby sa dosiahla rozmerová presnosť a požadovaná povrchová úprava.
Schladzujúca fáza
Po naplnení a dotlačení formy začne roztavený polypropylén v dutine formy chladnúť a tuhnúť.
- Chladiace kanály: Efektívny chladiaci systém so strategicky umiestnenými kanálmi zabezpečuje rovnomerné rozloženie teploty, minimalizuje deformácie a skracuje čas cyklu.
- Čas chladenia: V závislosti od hrúbky dielu a konštrukcie formy sa čas chladenia zvyčajne pohybuje od 10 do 30 sekúnd.
Udržiavajte optimálnu teplotu formy (zvyčajne v rozmedzí od 20°C do 80°C).
Otvorenie formy a vyhodenie dielu
Keď polypropylén dostatočne vychladne a stuhne, forma sa otvorí a uvoľní novovytvorený diel.
Vyhadzovacie kolíky alebo dosky vytlačia diel z dutiny formy. Správna konštrukcia vyhadzovania zabraňuje deformácii alebo poškodeniu dielu pri vyberaní.
- Umiestnenie vyhadzovacích kolíkov: Zvoľte ho strategicky tak, aby na povrchu dielu nezostali stopy ani chyby.
- Tlak pri vyhadzovaní: Regulujte ho tak, aby vyhadzovanie prebiehalo plynulo a bez chýb.
Použitie dielov z polypropylénu
Spotrebiteľský a priemyselný tovar
S polypropylénom sa stretávate v mnohých predmetoch každodennej potreby. Bežne sa používa na obaly, napríklad nádoby na potraviny, fľaše a uzávery, pretože pomáha udržať obsah čerstvý a bezpečne uzavretý. V domácnosti sa nachádza napríklad v opakovane použiteľných úložných boxoch, plastovom nábytku a kuchynskom vybavení. Dobre odoláva opotrebovaniu, preto je na tieto účely vhodný.
V priemysle sa polypropylén používa na laná, textílie a dokonca aj elektronické komponenty. Výrobcovia si ho vyberajú pre jeho trvácnosť a schopnosť odolávať náročným podmienkam. V rôznych aplikáciách ponúka kombináciu pevnosti a odolnosti.
Zdravotnícke a automobilové komponenty
V zdravotníctve sa polypropylén cení pre hypoalergénnosť a jednoduchú dezinfekciu. Bežne sa používa v jednorazových injekčných striekačkách, zdravotníckych nádobách a dokonca aj v chirurgických nástrojoch. Jeho odolnosť proti baktériám a jednoduchá sterilizácia sú pre zdravotníctvo kľúčové.
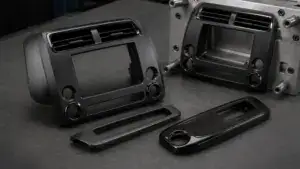
V automobiloch sa polypropylén používa na nárazníky, prístrojové dosky a obloženie interiéru. Je ľahký, a tak pomáha zlepšiť spotrebu paliva a výkon vozidla. Jeho odolnosť proti nárazu poskytuje ochranu pri menších kolíziách a zároveň umožňuje atraktívne upraviť interiér vozidla.
Často kladené otázky
Ako sa náklady na vstrekovanie polypropylénu porovnávajú s inými plastmi?
Polypropylén je často nákladovo efektívnejší než iné plasty, preto predstavuje cenovo výhodnú možnosť pre veľkosériovú výrobu. Napriek nižšej cene si zachováva kvalitu a ponúka dobrú rovnováhu medzi nákladmi a výkonnosťou.
Aký je rozdiel medzi vstrekovaním polypropylénu a polyuretánu?
Polypropylén je tuhší, zatiaľ čo polyuretán je pružný a elastický. Tieto rozdiely ovplyvňujú ich použitie: polypropylén sa uprednostňuje pri pevných výrobkoch a polyuretán pri výrobkoch, ktoré sa musia naťahovať alebo ohýbať. Vzhľadom na vlastnosti materiálov sa mierne líšia aj procesy lisovania.