Lo stampaggio a iniezione di polipropilene è un processo di produzione altamente efficiente e versatile utilizzato per produrre una vasta gamma di parti e prodotti in plastica. Sfruttando le proprietà uniche del polipropilene (PP), questo processo consente la creazione di componenti intricati, durevoli ed economici adatti a vari settori.
Che cos’è il polipropilene?
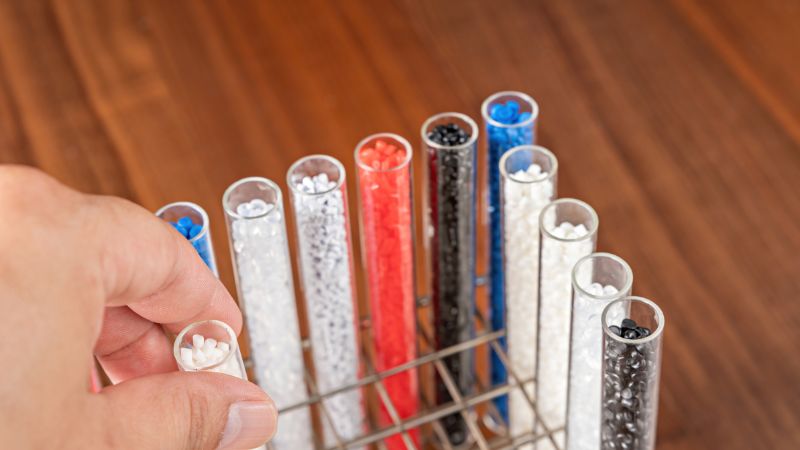
La plastica di polipropilene è un materiale di stampaggio ad iniezione di plastica popolare che viene utilizzato in molte applicazioni.
Un punto di forza del polipropilene è la sua resistenza chimica. Si erge bene a vari acidi e basi. Questo lo rende una scelta eccellente per contenitori e imballaggi.
Ci sono due tipi principali di polipropilene: omopolimero e copolimero. Il polipropilene dell’omopolimero offre un grande equilibrio in termini di proprietà meccaniche e stabilità. Il polipropilene del copolimero, d’altra parte, ha migliore resistenza agli urti, rendendolo utile per ambienti difficili.
Ecco una tabella per voi di avere un rapido controllo dei diversi tipi di polipropilene:
| Tipo | Descrizione | Proprietà | Domande |
| Omopolimero PP (PP-H) | Realizzato con soli monomeri di propilene, PP-H è il tipo più comune di polipropilene. | – Elevata rigidità e resistenza alla trazione – Buona resistenza chimica – Bassa resistenza agli urti | Contenitori rigidi, parti automobilistiche, tessuti, attrezzature di laboratorio |
| Copolimero casuale PP (PP-R) | Incorpora unità di etilene, con conseguente distribuzione casuale lungo la catena del polimero. | – Maggiore chiarezza e resistenza agli urti rispetto al PP-H<br> – Migliori prestazioni a bassa temperatura | Contenitori trasparenti, sistemi di tubazioni, parti automobilistiche |
| Copolimero ad impatto PP (PP-I) | Contiene una percentuale maggiore di etilene, di solito a un’estremità della catena polimerica. | – Maggiore resistenza agli urti, anche a basse temperature – Maggiore tenacità e flessibilità | Cerniere abitative, componenti automobilistici, beni di consumo |
| Blocco Copolimero PP (PP-B) | Contiene blocchi di etilene e propilene, fornendo una combinazione di proprietà. | – Resistenza superiore – Migliore resistenza alle crepe da stress – Maggiore flessibilità | Applicazioni ad alto stress, imballaggi flessibili, dispositivi medici |
| Metallocene PP | Prodotto utilizzando catalizzatori metallocene, consentendo un controllo preciso sulla struttura del polimero. | – Eccezionale chiarezza e consistenza del colore – Distribuzione precisa del peso molecolare | Applicazioni ad alta precisione, imballaggio, dispositivi medici |
La versatilità del polipropilene significa che viene utilizzato in tutto, dall’industria automobilistica ai beni per la casa e ai prodotti di consumo. Il suo riciclabile La natura è un vantaggio per i produttori attenti all’ambiente.
Proprietà del materiale in polipropilene nello stampaggio a iniezione
| Categoria di proprietà | Proprietà | Valore/Descrizione |
| Fisico | Densità | 0,895 – 0,93 g/cm3 |
| Peso molecolare | Relativamente alto | |
| Finitura superficiale | Liscio | |
| Trasparenza | Naturalmente opaco, può essere reso trasparente | |
| Meccanico | Resistenza alla trazione | 4.800 psi (33 MPa) |
| Modulo di trazione | 195.000 psi (1.34 GPa) | |
| Forza flessionale | 7.000 psi (48 MPa) | |
| Modulo flessionale | 180.000 psi (1.24 GPa) | |
| Durezza | 92 Rockwell R | |
| Forza d’impatto | Buono, inferiore al polietilene | |
| Elasticità | Altamente elastico | |
| Termico | Punto di fusione (Omopolimero) | 160 – 165°C |
| Punto di fusione (Copolimero) | 135 – 159°C | |
| Temperatura di addolcimento | Circa 130°C | |
| Temperatura massima di funzionamento | 180°F (82.2°C) | |
| Conducibilità termica | Basso | |
| Espansione termica | Basso | |
| Prodotti chimici | Resistenza chimica | Eccellente per molti prodotti chimici, acidi, solventi |
| Assorbimento di acqua | < 0,01% in 24 ore | |
| Assorbimento di umidità | Basso | |
| Resistenza agli acidi | Buono | |
| Resistenza ad Alkalis | Buono | |
| Resistenza ai solventi organici | Buono | |
| suscettibili di | Acidi ossidanti, idrocarburi clorurati, solventi aromatici | |
| Elettrico | Isolamento elettrico | Buono |
Quali sono i vantaggi e gli svantaggi del polipropilene?
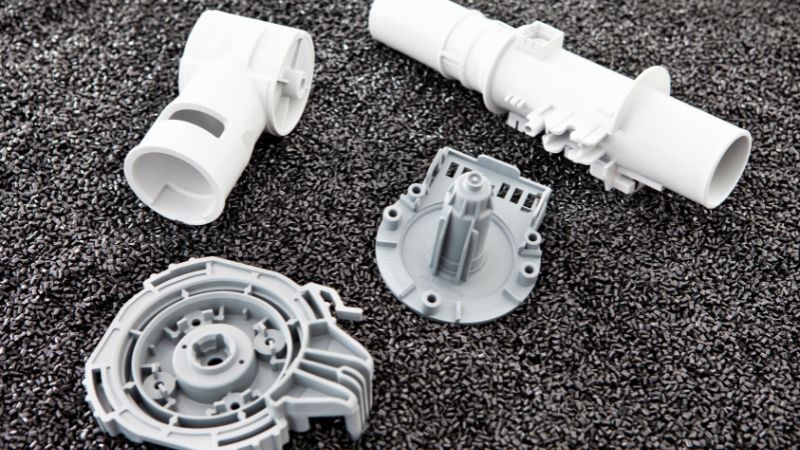
Proprietà meccaniche
Vantaggi:
- Elevata resistenza alla trazione e flessibilità: Il polipropilene presenta un’eccellente resistenza alla trazione, permettendogli di resistere a stress significativi senza rompersi. La sua flessibilità intrinseca lo rende adatto ad applicazioni che richiedono un certo grado di flessione senza crepe.
- Eccellente resistenza all’impatto: PP è resistente all’umidità, rendendolo ideale per prodotti che sono soggetti a forze improvvise o urti.
- Buona resistenza alla fatica: Il materiale può sopportare cicli di carico e scarico ripetuti, mantenendo la sua integrità strutturale nel tempo.
Svantaggi:
- Rigidità inferiore: Rispetto alle materie plastiche come il policarbonato o l’ABS, il polipropilene è meno rigido. Questo può essere un limite nelle applicazioni in cui l’alta rigidità è essenziale.
- Prestazioni limitate ad alta temperatura: PP può deformarsi in caso di esposizione prolungata a temperature elevate, limitandone l’uso in applicazioni che richiedono stabilità termica oltre la sua temperatura di deflessione del calore.
Resistenza chimica
Vantaggi:
- Ampia resistenza chimica: Il polipropilene è altamente resistente a una varietà di sostanze chimiche, tra cui acidi, basi e solventi. Questo lo rende ideale per contenitori, sistemi di tubazioni e apparecchiature di lavorazione chimica.
- Basso assorbimento di umidità: PP assorbe l’umidità minima, garantendo la stabilità dimensionale e prevenendo la degradazione in ambienti umidi.
Svantaggi:
- Suscettibilità a determinati solventi e oli: Mentre il PP resiste a molte sostanze chimiche, può degradarsi quando esposto a solventi, oli e idrocarburi specifici, limitandone l’uso in determinate applicazioni industriali.
Proprietà termiche
Vantaggi:
- Alto punto di fusione: Con una temperatura di fusione tipicamente compresa tra 160°C e 170°C, il polipropilene può resistere a varie condizioni di lavorazione, garantendo stabilità durante lo stampaggio a iniezione.
- Buona temperatura di deflezione del calore (HDT): PP mantiene la sua forma e integrità strutturale sotto moderata sollecitazione termica, adatto per prodotti esposti al calore.
Svantaggi:
- Prestazioni limitate ad alta temperatura: PP inizia ad ammorbidirsi a temperature superiori al suo HDT, rendendolo inadatto per applicazioni che richiedono resistenza al calore estremo.
- Rettilità in ambienti freddi: Senza l’aggiunta di modificatori di impatto, il polipropilene può diventare fragile e soggetto a crepe in condizioni di bassa temperatura.
Proprietà elettriche
Vantaggi:
- Eccellente isolante elettrico: L’elevata resistività elettrica del polipropilene lo rende un materiale ideale per componenti elettrici ed elettronici, come connettori, alloggiamenti isolanti e condensatori.
- Elevata resistenza: Garantisce una perdita di energia minima e prestazioni efficienti nelle applicazioni elettriche.
Svantaggi:
- Degradazione UV: L’esposizione prolungata alla luce ultravioletta (UV) può degradare il polipropilene, portando a scolorimento e perdita di proprietà meccaniche a meno che non siano incorporati stabilizzatori UV.
Lavorazione e produzione
Vantaggi:
- Caratteristiche di flusso eccellenti: Il PP scorre facilmente nelle cavità della stampo, consentendo la produzione di parti intricate e dettagliate con alta precisione.
- Facilità di elaborazione: Il materiale può essere lavorato con tempi di ciclo minimi, migliorando l’efficienza produttiva e riducendo i costi.
- Altamente riciclabile: Il polipropilene può essere riciclato più volte senza perdite significative di proprietà, promuovendo pratiche di produzione sostenibili.
Svantaggi:
- Necessità di un controllo preciso: Il raggiungimento di parti di alta qualità richiede un controllo meticoloso dei parametri di elaborazione come temperatura, pressione e velocità di raffreddamento per prevenire difetti come deformazioni, segni di lavandino o linee di flusso.
Costo e disponibilità
Vantaggi:
- Costo relativamente basso: Il polipropilene è uno dei termoplastici più economici, rendendolo una scelta economica per la produzione su larga scala e le applicazioni sensibili ai costi.
- Ampia disponibilità: Il materiale è prontamente disponibile in vari gradi e forme, garantendo la facilità di approvvigionamento per i produttori.
Svantaggi:
- Aumento del costo per i gradi specializzati: Gradi di polipropilene ad alte prestazioni o specializzati con proprietà migliorate (ad esempio, ritardante di fiamma, elevata chiarezza) possono incorrere in costi più elevati, con un impatto sui budget di produzione complessivi.
Considerazioni di progettazione per stampi in polipropilene per stampaggio a iniezione
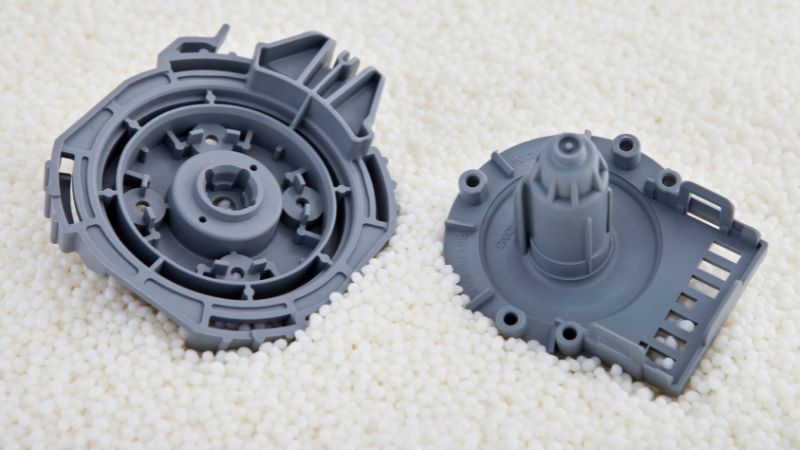
Il design efficace dello stampo è fondamentale per il successo dello stampaggio a iniezione in polipropilene (PP). L’intricata interazione tra geometria dello stampo, proprietà dei materiali e parametri di elaborazione determina la qualità, la coerenza e l’efficienza del prodotto finale.
Di seguito sono riportate le principali considerazioni di progettazione che i produttori devono affrontare quando progettano stampi per lo stampaggio a iniezione di polipropilene.
Selezione del materiale della stampo
- Acciaio dello strumento: Comunemente usato a causa della sua durezza, resistenza all’usura e capacità di mantenere caratteristiche nitide.
- H13: Eccellente per applicazioni ad alta temperatura e offre una buona tenacità.
- P20: Ideale per lo stampaggio generale con una durata sufficiente.
- S7: Adatto per stampi resistenti agli urti con dettagli intricati.
- Alluminio: Utilizzato per la prototipazione o la produzione a basso volume grazie al suo basso costo e alla facilità di lavorazione. Tuttavia, è meno resistente dell’acciaio per utensili e non è raccomandato per le tirature ad alto volume.
Progettazione del punto di iniezione
Il punto di iniezione è il punto di ingresso attraverso il quale il polipropilene fuso scorre nella cavità dello stampo. Il corretto design del punto di iniezione è essenziale per garantire un riempimento uniforme, ridurre i difetti e facilitare la facile espulsione.
- Tipi di punti di iniezione:
- Punto di iniezione sul bordo: Semplice ed economico, adatto per parti a parete sottile. Tuttavia, può lasciare un segno notevole sulla parte.
- Porta Submarine: Posizionato sotto la superficie, riduce al minimo i segni visibili del punto di iniezione ed è ideale per le parti estetiche.
- Punto di iniezione con canale caldo: Mantiene la temperatura di fusione all’interno del sistema del canale di alimentazione, riducendo gli sprechi di materiale e i tempi di ciclo. Questo è utile per la produzione ad alto volume.
- Porta del ventilatore: Distribuisce il PP fuso uniformemente attraverso la cavità, riducendo al minimo le linee di saldatura e garantendo una qualità uniforme dei pezzi.
Progettazione del sistema di raffreddamento
Un raffreddamento efficiente è fondamentale per ridurre i tempi di ciclo, ridurre al minimo le deformazioni e garantire una qualità uniforme dei pezzi.
- Layout del canale di raffreddamento:
- Etero vs. Canali a spirale: I canali diritti sono più facili da lavorare e pulire, mentre i canali a spirale forniscono un raffreddamento uniforme.
- Raffreddamento degli alberi vs. Anello di raffreddamento: Il raffreddamento ad albero offre un raffreddamento mirato per geometrie complesse, mentre il raffreddamento ad anello è adatto per parti più semplici.
- Tipo di refrigerante e temperatura:
- Tipo: In genere, i refrigeranti a base d’acqua vengono utilizzati a causa della loro elevata capacità termica e costo-efficacia.
- Temperatura: Mantenere una temperatura costante del refrigerante (di solito compresa tra 20°C e 50°C) garantisce velocità di raffreddamento stabili e riduce al minimo i gradienti termici.
Angoli di progetto
L’inserimento di adeguati angoli di progetto facilita l’espulsione delle parti in polipropilene dallo stampo, riducendo il rischio di deformazione o danneggiamento delle parti.
- Angolo di bozza standard: Tipicamente varia da 1° a 3°, a seconda della complessità e delle esigenze di finitura superficiale del pezzo.
- Fattori che influenzano il Draft Angle:
- Spessore della parete: Le pareti più spesse possono richiedere angoli di progetto più grandi per compensare le forze di espulsione più elevate.
- Texture di superficie: Texture liscie o intricate possono richiedere angoli di bozza più ripidi per evitare di attaccare o strappare.
Posizione e numero del punto di iniezione
Determinare il numero ottimale e il posizionamento dei punti di iniezione è essenziale per garantire un riempimento efficiente, ridurre al minimo i tempi di ciclo e ridurre gli sprechi di materiale.
- Singolo vs. Punti di iniezione multipli:
- Porta singola: Più semplice e più conveniente, ma può portare a riempimento irregolare in parti complesse o di grandi dimensioni.
- Punti di iniezione multipli: Garantire un riempimento equilibrato e ridurre i tempi di ciclo, ma aumentare la complessità della stampo e il potenziale per i rifiuti di materiale.
- Posizione del punto di iniezione:
- Posizionamento centrale: Promuove il riempimento uniforme e riduce al minimo le linee di saldatura.
- Posizionamento periferico: Adatto per parti con spessore uniforme e geometrie semplici.
Core e Cavity Design
Il design dei nuclei e delle cavità influenza direttamente la forma, il dettaglio e la qualità complessiva delle parti in polipropilene stampato.
- Geometrie complesse: Utilizzare tecniche di lavorazione avanzate e software di progettazione di stampi per creare stampi in grado di produrre caratteristiche intricate e dettagliate.
- Sottoslivelli e diapositive: Incorporare le diapositive e i sollevatori necessari per ospitare sottotagli e geometrie complesse delle parti senza causare danni alle parti o usura delle stampi.
- Controllo di tolleranza: Assicurare tolleranze strette nella progettazione dello stampo per ottenere precisione dimensionale e coerenza tra le fasi di produzione.
Progettazione stampi in polipropilene Stampaggio ad iniezione con Moldie
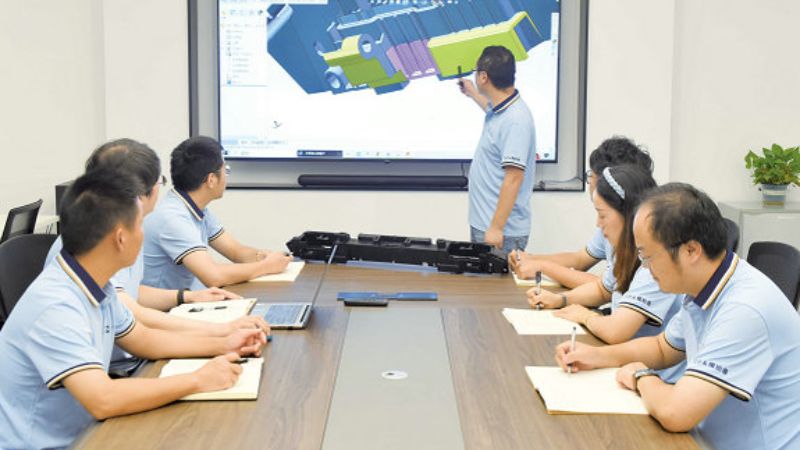
Per migliorare l’efficacia del design dello stampo per lo stampaggio a iniezione di polipropilene, considera Collaborazione con Moldie per realizzare le seguenti best practice:
- Processo di progettazione collaborativa:
- Coinvolgere i progettisti di stampi, gli ingegneri e i team di produzione all’inizio del processo di progettazione per garantire che tutti gli aspetti della funzionalità, dell’estetica e della producibilità delle parti siano affrontati.
- Utilizzo di strumenti di simulazione avanzati:
- Sfrutta il software di simulazione per prevedere e mitigare potenziali problemi di stampaggio, ottimizzando la progettazione degli stampi per efficienza e qualità.
- Attuazione delle misure di controllo della qualità:
- Incorporare funzionalità che facilitano l’ispezione e il controllo di qualità, come punti di misurazione integrati o un facile accesso agli strumenti di ispezione.
- Considerazioni di sostenibilità:
- Progetta stampi per ridurre al minimo i rifiuti di materiale, un raffreddamento efficiente e una facile riciclabilità per supportare pratiche di produzione sostenibili.
- Miglioramento continuo:
- Rivedere e aggiornare regolarmente i progetti di stampi in base ai feedback provenienti dalle corse di produzione, dai dati sulle prestazioni delle parti e dai progressi nelle tecnologie per la produzione di stampi.
Qual è il processo di stampaggio a iniezione di polipropilene?
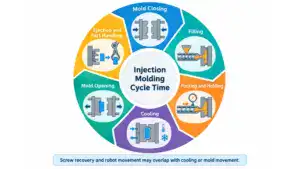
Per ottenere i migliori risultati dallo stampaggio a iniezione di polipropilene, è fondamentale gestire fattori di processo come temperatura e pressione. Il controllo di questi elementi può aiutare a ridurre i difetti e migliorare la qualità del prodotto finale.
Selezione e preparazione dei materiali
Il polipropilene è disponibile in vari gradi ed è igroscopico, il che significa che può assorbire l’umidità dall’ambiente. L’eccesso di umidità può portare all’idrolisi durante la fusione, con conseguente scarsa proprietà meccaniche e difetti di superficie come macchie o strisce d’argento. Pertanto, è essenziale asciugare i pellet di PP prima della lavorazione:
- Temperatura di asciugatura: Tipicamente tra 90°C e 120°C.
- Tempo di asciugatura: Circa 4-6 ore, a seconda del contenuto di umidità e delle dimensioni del pellet.
- Attrezzatura di essiccazione: Utilizza una tramoggia di essiccazione dedicata o un sistema di essiccazione online integrato con la macchina di stampaggio a iniezione.
Riscaldamento e fusione
I pellet di polipropilene secco vengono inseriti nella tramoggia della macchina per lo stampaggio a iniezione, dove vengono convogliati verso il barile riscaldato dal meccanismo a vite.
Mentre i pellet si muovono lungo la canna riscaldata, subiscono la fusione a causa dell’energia termica applicata combinata con la cesoia meccanica dalla rotazione della vite.
- Zone di riscaldamento: Il barile ha tipicamente più zone di riscaldamento, ciascuna controllata individualmente per ottenere una temperatura di fusione uniforme.
- Temperatura di fusione: Mantenere una temperatura di fusione costante, di solito tra 220°C e 260°C, a seconda del grado PP specifico e dei requisiti dei pezzi.
Fase di iniezione
Una volta che il PP è completamente fuso e omogeneizzato, la vite inietta rapidamente il materiale fuso nella cavità dello stampo.
- Pressione di iniezione: Abbastanza alto da garantire il riempimento completo dello stampo senza causare flash o sovraimballaggio. In genere varia tra 800 e 1.200 bar, ma questo può variare in base alla complessità della parte e allo spessore della parete.
- Velocità di iniezione: Ottimizzato per prevenire difetti come il getto o le linee di flusso. Le velocità di iniezione più elevate sono vantaggiose per le parti a parete sottile, mentre possono essere necessarie velocità più lente per sezioni più spesse.
Il PP fuso scorre nella cavità dello stampo, conforme ai dettagli intricati e alla geometria dello stampo. Il flusso corretto è essenziale per evitare difetti come colpi corti, segni del lavandino o riempimento incompleto. Dopo l’iniezione iniziale, viene applicata una pressione aggiuntiva (pressione della confezione) per compensare il restringimento del materiale quando il polimero si raffredda.
- Tempo della confezione: La durata varia in base alle dimensioni delle parti e alle caratteristiche del materiale.
- Pressione della confezione: Controllato con cura per garantire precisione dimensionale e finitura superficiale.
Fase di raffreddamento
Una volta che lo stampo viene riempito e imballato, il polipropilene fuso inizia a raffreddarsi e solidificarsi all’interno della cavità dello stampo.
- Canali di raffreddamento: Un efficiente sistema di raffreddamento con canali posizionati strategicamente garantisce una distribuzione uniforme della temperatura, minimizzando la deformazione e riducendo i tempi di ciclo.
- Tempo di raffreddamento: A seconda dello spessore della parte e del design dello stampo, i tempi di raffreddamento in genere variano da 10 a 30 secondi.
Mantenere temperature ottimali dello stampo (di solito tra 20°C e 80°C).
Apertura della stampo ed espulsione della parte
Dopo che il polipropilene è stato sufficientemente raffreddato e solidificato, lo stampo si apre per rilasciare la parte appena formata.
I perni o le piastre eiettori spingono la parte fuori dalla cavità dello stampo. La corretta progettazione dell’espulsione impedisce la deformazione o il danneggiamento della parte durante la rimozione.
- Posizionamento del perno dell’eiettori: Strategicamente posizionato per evitare di lasciare segni o difetti sulla superficie del pezzo.
- Pressione di espulsione: Controllato per garantire un’espulsione liscia e priva di difetti.
Applicazioni delle parti della stampo del polipropilene
Beni di consumo e industriali
Si interagisce con il polipropilene attraverso molti oggetti di uso quotidiano. È comunemente usato in imballaggi, come contenitori per alimenti, bottiglie, e tappi, perché mantiene i vostri oggetti freschi e sicuri. Per i prodotti per la casa, il polipropilene può essere trovato in articoli come contenitori riutilizzabili, mobili in plastica e utensili da cucina. Si alza bene da indossare e strappare, rendendolo adatto a questi scopi.
Nel mondo industriale, il polipropilene viene utilizzato in corde, tessuti e persino componenti elettronici. E ‘scelto per la sua durata e la capacità di resistere a condizioni difficili. In varie impostazioni, il polipropilene offre un mix di resistenza e resilienza.
Componenti medici e automobilistici
In campo medico, il polipropilene è apprezzato per essere ipoallergenico e facilmente igienizzato. È comune nelle siringhe usa e getta, nei contenitori medici e persino negli strumenti chirurgici. La sua resistenza ai batteri e la facilità di sterilizzazione sono fondamentali per le impostazioni di salute.
Quando si tratta di auto, il polipropilene viene utilizzato in paraurti, cruscotti e finiture interne. È leggero, contribuendo a migliorare l’efficienza del carburante e le prestazioni. La sua resistenza agli urti significa che può proteggerti in piccole collisioni, il tutto offrendo una finitura attraente all’interno del veicolo.
Domande frequenti
In che modo lo stampaggio a iniezione di polipropilene confronta il costo con altre materie plastiche?
Il polipropilene è spesso più conveniente rispetto ad altre materie plastiche, rendendolo un’opzione economica per la produzione su larga scala. Nonostante il suo prezzo più basso, non scende a compromessi sulla qualità, offrendo un buon equilibrio tra costi e prestazioni.
Quali sono le differenze tra stampaggio a iniezione di polipropilene e poliuretano?
Il polipropilene è più rigido, mentre il poliuretano è flessibile ed elastico. Queste differenze influenzano i loro usi, con il polipropilene favorito per i prodotti rigidi e il poliuretano per gli articoli che devono allungarsi o piegarsi. Anche i processi di stampaggio differiscono leggermente a causa di queste proprietà del materiale.