El moldeo por inyección de polipropileno es un proceso de fabricación altamente eficiente y versátil que se utiliza para producir una amplia gama de piezas y productos de plástico. Aprovechando las propiedades únicas del polipropileno (PP), este proceso permite la creación de componentes intrincados, duraderos y rentables adecuados para diversas industrias.
¿Qué es Polypropylene?
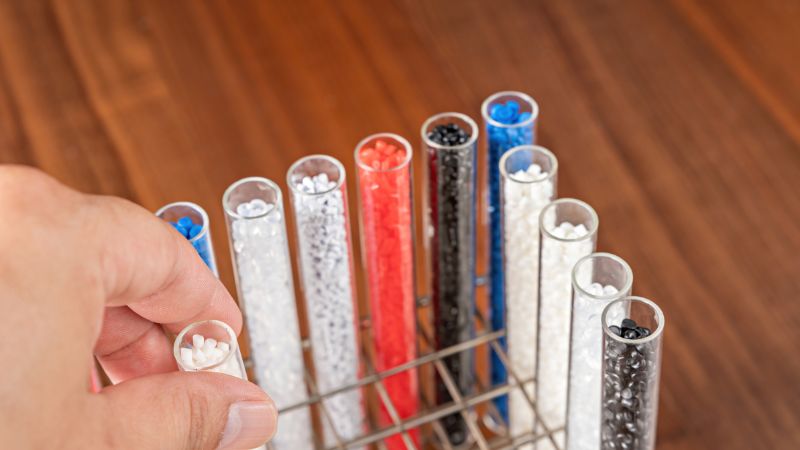
El plástico de polipropileno es un material de moldeo por inyección de plástico popular que se utiliza en muchas aplicaciones.
Una de las características del polipropileno es su resistencia química. Resiste bien a varios ácidos y bases. Esto lo convierte en una excelente opción para envases y embalajes.
Hay dos tipos principales de polipropileno: homopolímero y copolímero. El polipropileno homopolímero ofrece un gran equilibrio en términos de propiedades mecánicas y estabilidad. El polipropileno copolímero, por otro lado, tiene mejor resistencia de impacto, por lo que es útil para entornos difíciles.
Aquí hay una tabla para que revises rápidamente los diferentes tipos de polipropileno:
| Tipo | Descripción | Propiedades | Aplicaciones |
| Homopolímero PP (PP-H) | Hecho de sólo monómeros de propileno, PP-H es el tipo más común de polipropileno. | – Alta rigidez y resistencia a la tracción – Buena resistencia química – Menor resistencia al impacto | Contenedores rígidos, piezas de automóviles, textiles, equipos de laboratorio |
| Copolímero aleatorio PP (PP-R) | Incorpora unidades de etileno, dando como resultado una distribución aleatoria a lo largo de la cadena polimérica. | – Mejora de la claridad y resistencia al impacto en comparación con PP-H<br> – Mejor rendimiento a baja temperatura | Contenedores transparentes, sistemas de tuberías, piezas automotrices |
| Copolímero de impacto PP (PP-I) | Contiene una mayor proporción de etileno, normalmente en un extremo de la cadena polimérica. | – Mayor resistencia al impacto, incluso a bajas temperaturas – Mayor dureza y flexibilidad | Bisagras vivas, componentes automotrices, bienes de consumo |
| Copolímero de bloque PP (PP-B) | Contiene bloques de etileno y propileno, proporcionando una combinación de propiedades. | – Resistencia superior – Mejor resistencia al agrietamiento por estrés – Mayor flexibilidad | Aplicaciones de alto estrés, embalaje flexible, dispositivos médicos |
| Metaloceno PP | Producido utilizando catalizadores de metaloceno, permitiendo un control preciso sobre la estructura del polímero. | – Excepcional claridad y consistencia de color – Distribución precisa del peso molecular | Aplicaciones de alta precisión, embalaje, dispositivos médicos |
La versatilidad del polipropileno significa que se utiliza en todo, desde la industria automotriz bienes de uso doméstico y productos de consumo. Es reciclable La naturaleza es una ventaja para los fabricantes conscientes del medio ambiente.
Propiedades del material de polipropileno en el moldeo por inyección
| Categoría de Propiedad | Propiedad | Valor / Descripción |
| Físico | Densidad | 0,895 – 0,93 g/cm3 |
| Peso molecular | Relativamente alto | |
| Acabado superficial | Suave | |
| Transparencia | Naturalmente opaco, se puede hacer transparente | |
| Mecánica | Fuerza de tracción | 4,800 psi (33 MPa) |
| Módulo de tracción | 195.000 psi (1,34 GPa) | |
| Fuerza de flexión | 7.000 psi (48 MPa) | |
| Módulo de flexión | 180.000 psi (1,24 GPa) | |
| Dureza | 92 Rockwell R | |
| Fuerza de impacto | Bueno, menor que el polietileno | |
| Elasticidad | Altamente elástico | |
| Térmica | Punto de fusión (Homopolímero) | 160 – 165°C |
| Punto de fusión (copolímero) | 135 – 159 °C | |
| Temperatura de reblandecimiento | Alrededor de 130 °C | |
| Temperatura máxima de funcionamiento | 180°F (82.2°C) | |
| Conductividad térmica | Bajo | |
| Expansión térmica | Bajo | |
| Productos químicos | Resistencia química | Excelente para muchos productos químicos, ácidos, solventes |
| Absorción de agua | < 0,01% en 24 horas | |
| Absorción de humedad | Bajo | |
| Resistencia a los ácidos | Bien | |
| Resistencia a los álcalis | Bien | |
| Resistencia a los solventes orgánicos | Bien | |
| Susceptible a | Ácidos oxidantes, hidrocarburos clorados, disolventes aromáticos | |
| Eléctricos | Aislamiento eléctrico | Bien |
¿Cuáles son las ventajas y desventajas del polipropileno?
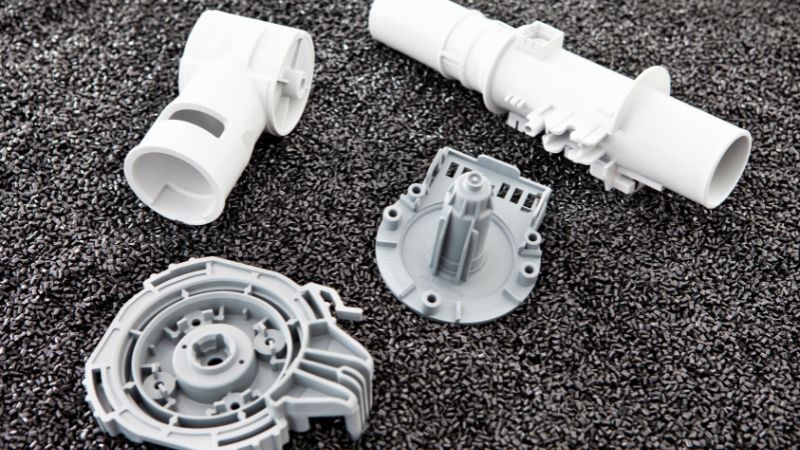
Propiedades mecánicas
Ventajas:
- Alta resistencia a la tracción y flexibilidad: El polipropileno exhibe una excelente resistencia a la tracción, lo que le permite soportar una tensión significativa sin romperse. Su flexibilidad inherente lo hace adecuado para aplicaciones que requieren cierto grado de flexión sin agrietarse.
- Excelente resistencia al impactoPP es resistente a la humedad, por lo que es ideal para productos que están sujetos a fuerzas repentinas o golpes.
- Buena resistencia a la fatiga: El material puede soportar ciclos repetidos de carga y descarga, manteniendo su integridad estructural a lo largo del tiempo.
Desventajas:
- Rigidez inferior: En comparación con los plásticos como el policarbonato o el ABS, el polipropileno es menos rígido. Esto puede ser una limitación en aplicaciones en las que es esencial una alta rigidez.
- Rendimiento limitado de alta temperatura: El PP puede deformarse bajo una exposición prolongada a altas temperaturas, restringiendo su uso en aplicaciones que requieren estabilidad térmica más allá de su temperatura de desviación de calor.
Resistencia química
Ventajas:
- Amplia resistencia química: El polipropileno es altamente resistente a una variedad de productos químicos, incluyendo ácidos, bases y solventes. Esto lo hace ideal para contenedores, sistemas de tuberías y equipos de procesamiento químico.
- Absorción de baja humedad: El PP absorbe la humedad mínima, asegurando la estabilidad dimensional y evitando la degradación en ambientes húmedos.
Desventajas:
- Susceptibilidad a ciertos solventes y aceites: Si bien el PP resiste muchos productos químicos, puede degradarse cuando se expone a disolventes, aceites e hidrocarburos específicos, lo que limita su uso en ciertas aplicaciones industriales.
Propiedades térmicas
Ventajas:
- Alto punto de fusión: Con una temperatura de fusión típicamente entre 160 °C y 170 °C, el polipropileno puede soportar varias condiciones de procesamiento, asegurando la estabilidad durante el moldeo por inyección.
- Temperatura buena de la desviación del calor (HDT): PP mantiene su forma e integridad estructural bajo estrés térmico moderado, adecuado para productos expuestos al calor.
Desventajas:
- Rendimiento limitado de alta temperatura: PP comienza a ablandarse a temperaturas por encima de su HDT, lo que lo hace inadecuado para aplicaciones que requieren resistencia al calor extremo.
- Pesadilla en ambientes fríos: Sin la adición de modificadores de impacto, el polipropileno puede volverse quebradizo y propenso a agrietarse en condiciones de baja temperatura.
Propiedades eléctricas
Ventajas:
- Excelente aislante eléctrico: La alta resistividad eléctrica del polipropileno lo convierte en un material ideal para componentes eléctricos y electrónicos, como conectores, carcasas aislantes y condensadores.
- Alta resistividad: Garantiza una pérdida de energía mínima y un rendimiento eficiente en aplicaciones eléctricas.
Desventajas:
- Degradación UV: La exposición prolongada a la luz ultravioleta (UV) puede degradar el polipropileno, conduciendo a la decoloración y pérdida de propiedades mecánicas a menos que se incorporen estabilizadores UV.
Procesamiento y fabricación
Ventajas:
- Excelentes características de flujo: Los PP fluyen fácilmente en las cavidades del molde, lo que permite la producción de piezas intrincadas y detalladas con alta precisión.
- Facilidad de procesamiento: El material se puede procesar con tiempos de ciclo mínimos, lo que mejora la eficiencia de producción y reduce los costos.
- Altamente reciclable: El polipropileno se puede reciclar varias veces sin pérdida significativa de propiedades, promoviendo prácticas de fabricación sostenibles.
Desventajas:
- Necesidad de un control preciso: Lograr piezas de alta calidad requiere un control meticuloso de los parámetros de procesamiento, como la temperatura, la presión y las velocidades de enfriamiento, para evitar defectos como la deformación, las marcas de hundimiento o las líneas de flujo.
Costo y disponibilidad
Ventajas:
- Costo relativamente bajo: El polipropileno es uno de los termoplásticos más rentables, lo que lo convierte en una opción económica para la producción a gran escala y las aplicaciones sensibles al costo.
- Amplia disponibilidad: El material está fácilmente disponible en varios grados y formas, asegurando la facilidad de abastecimiento para los fabricantes.
Desventajas:
- Aumento del costo de los grados especializados: Los grados de polipropileno de alto rendimiento o especializados con propiedades mejoradas (por ejemplo, retardante de llama, alta claridad) pueden incurrir en costos más altos, lo que afecta los presupuestos generales de producción.
Consideraciones de diseño para moldes de polipropileno de moldeo por inyección
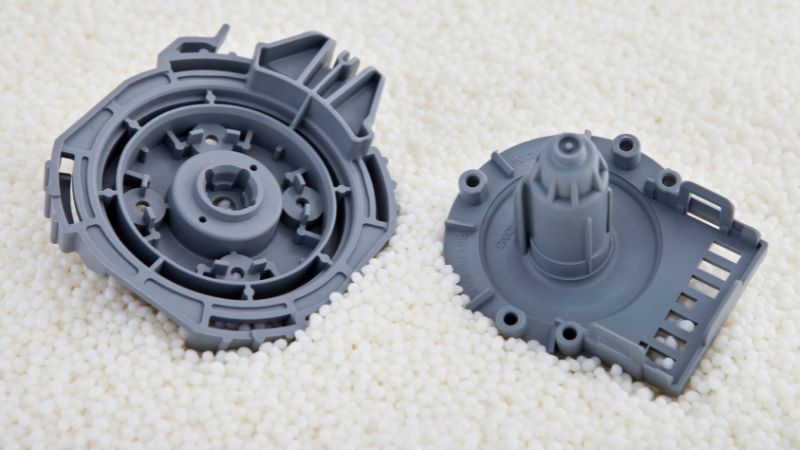
El diseño eficaz del molde es fundamental para el éxito del moldeo por inyección de polipropileno (PP). La intrincada interacción entre la geometría del molde, las propiedades del material y los parámetros de procesamiento dicta la calidad, consistencia y eficiencia del producto final.
A continuación se presentan las consideraciones de diseño clave que los fabricantes deben abordar al diseñar moldes para moldeo por inyección de polipropileno.
Selección de material de molde
- Acero de la herramienta: Comúnmente utilizado debido a su dureza, resistencia al desgaste y capacidad para mantener características afiladas.
- H13: Excelente para aplicaciones de alta temperatura y ofrece una buena tenacidad.
- P20: Ideal para el moldeo de uso general con suficiente durabilidad.
- S7: Adecuado para moldes resistentes a los golpes con detalles intrincados.
- Aluminio: Se utiliza para la creación de prototipos o producción de bajo volumen debido a su menor costo y facilidad de mecanizado. Sin embargo, es menos duradero que el acero para herramientas y no se recomienda para tiradas de alto volumen.
Diseño de entrada
La entrada es el punto de entrada a través del cual el polipropileno fundido fluye hacia la cavidad del molde. El diseño adecuado de la entrada es esencial para garantizar un llenado uniforme, reducir los defectos y facilitar la expulsión fácil.
- Tipos de entradas:
- entrada de borde: Simple y económico, adecuado para piezas de paredes delgadas. Sin embargo, puede dejar una marca notable en la parte.
- entrada de submarino: Posicionado debajo de la superficie, minimiza las marcas visibles de la entrada y es ideal para piezas estéticas.
- entrada de canal caliente: Mantiene la temperatura de fusión dentro del sistema de rodete, reduciendo el desperdicio de material y los tiempos de ciclo. Esto es beneficioso para la producción de alto volumen.
- entrada del ventilador: Distribuye el PP fundido uniformemente a través de la cavidad, minimizando las líneas de soldadura y asegurando una calidad uniforme de la pieza.
Diseño del sistema de enfriamiento
La refrigeración eficiente es vital para reducir los tiempos de ciclo, minimizar la deformación y garantizar una calidad uniforme de las piezas.
- Diseño del canal de enfriamiento:
- Recto vs. Canales espirales: Los canales rectos son más fáciles de mecanizar y limpiar, mientras que los canales en espiral proporcionan un enfriamiento uniforme.
- Enfriamiento de árboles vs. Enfriamiento del anillo: El enfriamiento de árboles ofrece un enfriamiento específico para geometrías complejas, mientras que el enfriamiento de anillos es adecuado para piezas más simples.
- Tipo de refrigerante y temperatura:
- Tipo: Normalmente, los refrigerantes a base de agua se usan debido a su alta capacidad térmica y rentabilidad.
- Temperatura: El mantenimiento de una temperatura constante del refrigerante (generalmente entre 20 ° C y 50 ° C) garantiza velocidades de enfriamiento estables y minimiza los gradientes térmicos.
Ángulos de desmoldeo
La incorporación de ángulos de tiro adecuados facilita la expulsión de las piezas de polipropileno del molde, reduciendo el riesgo de deformación o daño de las piezas.
- Ángulo de tiro estándar: Típicamente varía de 1° a 3°, dependiendo de la complejidad y los requisitos de acabado de la superficie de la pieza.
- Factores que influyen en el ángulo de calado:
- Espesor de la pared: Las paredes más gruesas pueden requerir ángulos de inclinación más grandes para compensar fuerzas de expulsión más altas.
- Textura de superficie: Las texturas lisas o intrincadas pueden necesitar ángulos de tiro más pronunciados para evitar que se peguen o se rasguen.
Ubicación y número de la entrada
Determinar el número óptimo y la ubicación de las entradas es esencial para garantizar un llenado eficiente, minimizar los tiempos de ciclo y reducir el desperdicio de material.
- Soltero vs. Múltiples entradas:
- entrada única: Más simple y más rentable, pero puede conducir a un llenado desigual en piezas complejas o grandes.
- Múltiples entradas: Asegure un llenado equilibrado y reduzca los tiempos de ciclo, pero aumente la complejidad del molde y el potencial de desperdicio de material.
- Ubicación de la entrada:
- Colocación central: Promueve el llenado uniforme y minimiza las líneas de soldadura.
- Colocación periférica: Adecuado para piezas con espesor uniforme y geometrías simples.
Core y diseño de la cavidad
El diseño de los núcleos y cavidades influye directamente en la forma, el detalle y la calidad general de las piezas de polipropileno moldeado.
- Geometrías complejas: Utilice técnicas avanzadas de mecanizado y software de diseño de moldes para crear moldes capaces de producir características intrincadas y detalladas.
- Undercuts y diapositivas: Incorpore los portaobjetos y elevadores de molde necesarios para acomodar los rebajes y las geometrías complejas de las piezas sin causar daños en las piezas o desgaste del molde.
- Control de tolerancia: Asegure tolerancias estrictas en el diseño del molde para lograr precisión dimensional y consistencia en todas las series de producción.
Diseño de moldes en moldeo por inyección de polipropileno con Moldie
Para mejorar la eficacia del diseño del molde para el moldeo por inyección de polipropileno, considere Colaboración con Moldie para lograr las siguientes mejores prácticas:
- Proceso de diseño colaborativo:
- Involucrar a los diseñadores de moldes, ingenieros y equipos de producción al principio del proceso de diseño para garantizar que se aborden todos los aspectos de la funcionalidad, la estética y la capacidad de fabricación de las piezas.
- Uso de herramientas avanzadas de simulación:
- Aproveche el software de simulación para predecir y mitigar posibles problemas de moldeo, optimizando el diseño del molde para obtener eficiencia y calidad.
- Implementar medidas de control de calidad:
- Incorpore características que faciliten la inspección y el control de calidad, como puntos de medición integrados o fácil acceso a las herramientas de inspección.
- Consideraciones de sostenibilidad:
- Diseñe moldes para minimizar el desperdicio de material, enfriamiento eficiente y fácil reciclaje para respaldar prácticas de fabricación sostenibles.
- Mejora continua:
- Revise y actualice regularmente los diseños de moldes basados en los comentarios de las tiradas de producción, los datos de rendimiento de las piezas y los avances en las tecnologías de fabricación de moldes.
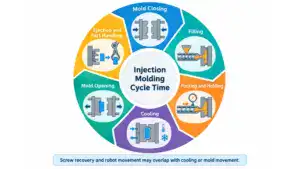
¿Qué es el proceso de moldeo por inyección de polipropileno?
Para obtener los mejores resultados del moldeo por inyección de polipropileno, es crucial administrar factores de proceso como la temperatura y la presión. El control de estos elementos puede ayudar a reducir defectos y mejorar la calidad del producto final.
Selección y preparación de materiales
El polipropileno está disponible en varios grados y es higroscópico, lo que significa que puede absorber la humedad del medio ambiente. El exceso de humedad puede conducir a la hidrólisis durante la fusión, lo que da como resultado malas propiedades mecánicas y defectos superficiales como rayas o rayas plateadas. Por lo tanto, es esencial secar los gránulos de PP antes del procesamiento:
- Temperatura de secado: Típicamente entre 90°C y 120°C.
- Tiempo de secado: Aproximadamente de 4 a 6 horas, dependiendo del contenido de humedad y el tamaño de la pastilla.
- Equipo de secado: Utilice una tolva de secado dedicada o un sistema de secado en línea integrado con la máquina de moldeo por inyección.
Calentamiento y fusión
Los gránulos secos de polipropileno se introducen en la tolva de la máquina de moldeo por inyección, donde son transportados hacia el cilindro calentado por el mecanismo de tornillo.
A medida que los gránulos se mueven a lo largo del cilindro calentado, sufren fusión debido a la energía térmica aplicada combinada con cizallamiento mecánico de la rotación del tornillo.
- Zonas de calefacción: El barril tiene típicamente múltiples zonas de calentamiento, cada una controlada individualmente para lograr una temperatura de fusión uniforme.
- Temperatura de fusión: Mantener una temperatura de fusión constante, generalmente entre 220 ° C y 260 ° C, dependiendo de los requisitos específicos de calidad y pieza de PP.
Fase de inyección
Una vez que el PP está completamente fundido y homogeneizado, el tornillo inyecta rápidamente el material fundido en la cavidad del molde.
- Presión de inyección: Lo suficientemente alto como para asegurar el llenado completo del molde sin causar flash o sobreenvasado. Típicamente oscila entre 800 y 1.200 bar, pero esto puede variar en función de la complejidad de la pieza y el grosor de la pared.
- Velocidad de inyección: Optimizado para evitar defectos como chorros o líneas de flujo. Las velocidades de inyección más rápidas son beneficiosas para las piezas de pared delgada, mientras que las velocidades más lentas pueden ser necesarias para las secciones más gruesas.
El PP fundido fluye dentro de la cavidad del molde, conforme a los intrincados detalles y geometría del molde. El flujo adecuado es esencial para evitar defectos como disparos cortos, marcas de hundimiento o llenado incompleto. Después de la inyección inicial, se aplica presión adicional (presión del paquete) para compensar la contracción del material a medida que el polímero se enfría.
- Tiempo de embalaje: La duración varía según el tamaño de la pieza y las características del material.
- Presión del paquete: Controlado cuidadosamente para garantizar la precisión dimensional y el acabado de la superficie.
Fase de enfriamiento
Una vez que el molde está lleno y empaquetado, el polipropileno fundido comienza a enfriarse y solidificarse dentro de la cavidad del molde.
- Canales de enfriamiento: Un sistema de refrigeración eficiente con canales estratégicamente colocados garantiza una distribución uniforme de la temperatura, minimizando la deformación y reduciendo los tiempos de ciclo.
- Tiempo de enfriamiento: Dependiendo del grosor de la pieza y el diseño del molde, los tiempos de enfriamiento suelen oscilar entre 10 y 30 segundos.
Mantener temperaturas óptimas del molde (usualmente entre 20°C y 80°C).
Apertura del molde y expulsión de piezas
Después de que el polipropileno se haya enfriado y solidificado suficientemente, el molde se abre para liberar la pieza recién formada.
Las clavijas o placas eyectoras empujan la pieza fuera de la cavidad del molde. El diseño de eyección adecuado evita la deformación o el daño de la pieza durante la extracción.
- Colocación del Pin del eyector: Estratégicamente posicionado para evitar dejar marcas o defectos en la superficie de la pieza.
- Presión de expulsión: Controlado para asegurar una eyección suave y libre de defectos.
Aplicaciones de piezas de moldes de polipropileno
Bienes de consumo e industriales
Usted interactúa con el polipropileno a través de muchos artículos cotidianos. Se usa comúnmente en empaques, como recipientes de alimentos, botellas, y tapas, porque mantiene sus artículos frescos y seguros. Para los productos para el hogar, el polipropileno se puede encontrar en artículos como contenedores de almacenamiento reutilizables, muebles de plástico y utensilios de cocina. Se pone de pie bien para usar y rasgar, por lo que es apropiado para estos fines.
En el mundo industrial, el polipropileno se utiliza en cuerdas, textiles e incluso componentes electrónicos. Se elige por su durabilidad y capacidad para soportar condiciones duras. En varios entornos, el polipropileno ofrece una mezcla de resistencia y resiliencia.
Componentes médicos y automotrices
En el campo médico, el polipropileno es valorado por ser hipoalergénico y fácilmente desinfectado. Es común en jeringas desechables, recipientes médicos e incluso herramientas quirúrgicas. Su resistencia a las bacterias y la facilidad de esterilización son clave para los entornos de salud.
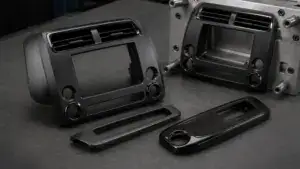
Cuando se trata de automóviles, el polipropileno se utiliza en parachoques, tableros de instrumentos y molduras interiores. Es ligero, lo que ayuda a mejorar la eficiencia y el rendimiento del combustible. Su resistencia al impacto significa que puede protegerlo en colisiones menores, al tiempo que ofrece un acabado atractivo para el interior del vehículo.
Preguntas frecuentes
¿Cómo se compara el moldeo por inyección de polipropileno en costo con otros plásticos?
El polipropileno es a menudo más rentable que otros plásticos, por lo que es una opción económica para la producción a gran escala. A pesar de su precio más bajo, no compromete la calidad, ofreciendo un buen equilibrio entre costo y rendimiento.
¿Cuáles son las diferencias entre el moldeo por inyección de polipropileno y poliuretano?
El polipropileno es más rígido, mientras que el poliuretano es flexible y elástico. Estas diferencias afectan a sus usos, con polipropileno preferido para productos rígidos y poliuretano para artículos que necesitan estirarse o doblarse. Los procesos de moldeo también difieren ligeramente debido a estas propiedades del material.