Литьё полипропилена под давлением — это высокоэффективный и универсальный производственный процесс, применяемый для изготовления широкого ассортимента пластиковых деталей и изделий. Благодаря уникальным свойствам полипропилена (PP) можно создавать сложные, долговечные и экономичные компоненты для различных отраслей.
Что такое полипропилен?
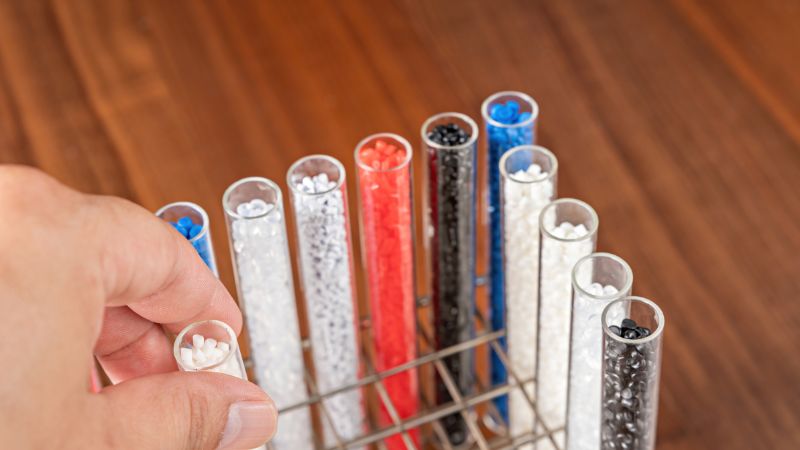
Полипропилен пластик является популярным пластиковым материалом для впрыскивания, который используется во многих видах применения.
Одной из сильных сторон полипропилена является его химическая стойкость, которая хорошо воздействует на различные кислоты и основания, что делает его прекрасным выбором для контейнеров и тары.
Существует два основных типа полипропилена: гомополимер и кополимер. Гомополимерный полипропилен обеспечивает большую сбалансированность с точки зрения механических свойств и устойчивости. Кополимерный полипропилен, с другой стороны, обладает большей устойчивостью к соудареням, что делает его полезным для сложных условий.
Вот столик для быстрой проверки различных типов полипропилена:
| Тип | Описание | Свойства | Области применения |
| Гомополимер PP (PP-H) | PP-H является наиболее распространенным типом полипропилена, изготовленным только из мономеров пропилена. | Высокая жесткость и прочность на растяжение/nbsp; — Хорошая химическая стойкость/nbsp; — Нижнее сопротивление удару | Жесткие контейнеры, автозапчасти, текстильные изделия, лабораторное оборудование |
| Случайный кополимер PP (PP-R) | Включает этиленовые установки, что приводит к случайному распределению по полимерной цепи. | — Повышение ясности и устойчивости к удару по сравнению с PP-H<br> | Прозрачные контейнеры, трубопроводные системы, автозапчасти |
| Кополимер PP (PP-I) | В ней содержится более высокая доля этилена, обычно на одном конце полимерной цепи. | — повышение сопротивления удару даже при низких температурах и нбс; — повышение жесткости и гибкости; | Живые петли, автомобильные компоненты, потребительские товары |
| Блок Copolymer PP (PP-B) | В них содержатся блоки этилена и пропилена, обеспечивающие сочетание свойств. | — повышенная жесткость/nbsp; — повышение сопротивляемости к растрескиванию под напряжением; — повышение гибкости; | Прикладные системы с высокой нагрузкой, гибкая упаковка, медицинские устройства |
| Металлоцен PP | Производится с использованием металоценовых катализаторов, позволяющих точно контролировать структуру полимера. | — исключительная ясность и непротиворечивость цвета; — точное распределение молекулярного веса | Высокоточные виды применения, упаковка, медицинские приборы |
Универсальность полипропилена означает, что он используется во всем, начиная от автомобильной промышленности и кончая домашними товарами и потребительскими продуктами.
Свойства полипропилена при впрыскивании
| Категория имущества | Характеристика | Стоимость/описание |
| Физическое | Плотность | 0.895 — 0.93 g/cm³ |
| Молекулярный вес | Относительно высокий | |
| Отделка поверхности | Гладкий | |
| Транспарентность | Естественно непрозрачные, можно сделать прозрачными | |
| Механическая | Прочность на растяжение | 4,800 psi (33 MPa) |
| Наклон modulus | 195,000 psi (1.34 GPa) | |
| Прочность нагиба | 7,000 psi (48 MPa) | |
| Flexural modulus | 180,000 psi (1.24 GPa) | |
| Твердость | 92 Rockwell R | |
| Сила удара | Хороший, ниже полиэтилена | |
| Эластичность | Высокая эластичность | |
| Тепло | Температура плавления (гомополимер) | 160 — 165 °C |
| Точка плавления (кополимер) | 135 — 159 °C | |
| Средняя температура | Около 130°C | |
| Максимальная рабочая температура | 180°F (82,2°C) | |
| Теплопроводность | Низкий | |
| Тепловое расширение | Низкий | |
| Химическое вещество | Химическое сопротивление | Отлично для многих химических веществ, кислот, растворителей |
| Поглощение воды | < 0,01% в течение 24 часов | |
| Поглощение влаги | Низкий | |
| Стойкость к кислотам | Хорошо | |
| Стойкость к Alkalis | Хорошо | |
| Стойкость к органическим растворителям | Хорошо | |
| Приемлемость | Окисляющие кислоты, хлорированные углеводороды, ароматические растворители | |
| Электротехническое оборудование | Электрическая изоляция | Хорошо |
Каковы преимущества и недостатки полипропилена?
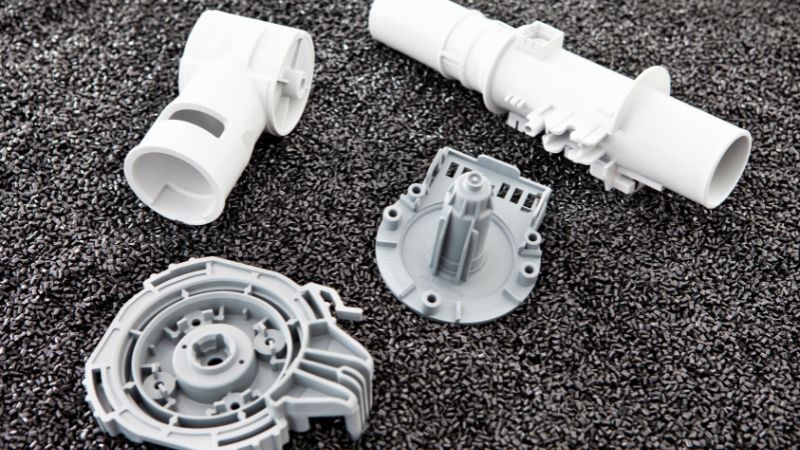
Механические свойства
Преимущества:
- Высокая прочность на растяжение и гибкость: полипропилен обладает отличной прочностью на растяжение, что позволяет ему выдерживать значительное напряжение без разрыва; его неотъемлемая гибкость делает его пригодным для применения, которое требует определенной степени изгиба без трещин.
- Высокая ударопрочность: PP устойчив к воздействию влаги, поэтому подходит для изделий, подвергающихся внезапным нагрузкам или ударам.
- Хорошее сопротивление усталости: материал может выдерживать повторяющиеся циклы погрузки и разгрузки, сохраняя со временем свою конструкционную целостность.
Недостатки:
- Пониженная жёсткость: по сравнению с такими пластиками, как поликарбонат или ABS, полипропилен менее жёсткий. Это может ограничивать его применение там, где необходима высокая жёсткость.
- Ограниченные характеристики высокой температуры: PP может деформироваться при продолжительном воздействии высоких температур, ограничивая его применение в тех видах применения, которые требуют термоустойчивости, превышающей температуру его теплового смещения.
Химическое сопротивление
Преимущества:
- Широкая химическая стойкость: полипропилен обладает высокой устойчивостью к различным химическим веществам, включая кислоты, основания и растворители, что делает его идеальным для контейнеров, систем трубопроводов и оборудования для химической переработки.
- Низкое влагопоглощение: PP поглощает минимальное количество влаги, сохраняя стабильность размеров и предотвращая ухудшение свойств во влажной среде.
Недостатки:
- Чувствительность к некоторым растворителям и маслам: хотя PP устойчив ко многим химическим веществам, под воздействием отдельных растворителей, масел и углеводородов его свойства могут ухудшаться, что ограничивает применение в некоторых промышленных процессах.
Тепловые свойства
Преимущества:
- Высокая точка плавления: при температуре плавления, как правило, в диапазоне от 160°C до 170°C, полипропилен может выдержать различные условия переработки, обеспечивая стабильность во время инжекции.
- Хорошая температура теплоотвода (HDT): PP сохраняет свою форму и конструкционную целостность при умеренном тепловом напряжении, пригодном для продуктов, подверженных воздействию тепла.
Недостатки:
- Ограниченные характеристики высокой температуры: PP начинает смягчаться при температурах, превышающих его HDT, что делает его непригодным для применения, требующих экстремальной теплостойкости.
- Бритность в условиях холодной среды: без добавления изменяющих факторов воздействия полипропилен может стать хрупким и быть подверженным растрескиванию в условиях низкой температуры.
Электротехнические свойства
Преимущества:
- Высокий электрический резистентность полипропилена делает его идеальным материалом для электрических и электронных компонентов, таких, как соединители, изоляционные кожухи и конденсаторы.
- Высокая сопротивляемость: обеспечивает минимальную потерю энергии и эффективность электроприкладных систем.
Недостатки:
- УФ-деградация: Длительное воздействие ультрафиолетового света (УФ) может привести к деградации полипропилена, что приведет к обесцвечиванию и утрате механических свойств, если не будут включены стабилизаторы ультрафиолетового излучения.
Обработка и производство
Преимущества:
- Отличная текучесть: PP легко заполняет полости пресс-формы, что позволяет с высокой точностью изготавливать детали сложной формы с мелкими элементами.
- Легкость обработки: материалы могут обрабатываться с минимальными сроками цикла, повышая эффективность производства и снижая издержки.
- Высокорециркулируемый: Полипропилен может многократно рециркулироваться без значительной утраты свойств, что способствует внедрению устойчивых методов производства.
Недостатки:
- Потребность в точном контроле: Достижение высокого качества деталей требует тщательного контроля за такими параметрами обработки, как температура, давление и скорость охлаждения, с тем чтобы предотвратить такие дефекты, как извилистость, поглотительные знаки или потоки.
Стоимость и наличие
Преимущества:
- Относительно низкая стоимость: Полипропилен является одним из наиболее эффективных с точки зрения затрат термопластиков, что делает его экономичным выбором для крупномасштабного производства и чувствительных с точки зрения затрат видов применения.
- Широкая доступность: Материалы имеются в наличии в различных сортах и формах, что обеспечивает легкость поиска для производителей.
Недостатки:
- Увеличение затрат на специализированные классы: Высокоэффективные или специализированные полипропиленовые сорта с улучшенными свойствами (например, огнезащитные средства, высокая ясность) могут повлечь за собой более высокие издержки, что может сказаться на общем объеме производственных бюджетов.
Конструктивные соображения в отношении впрыскивания полипропиленмолдс
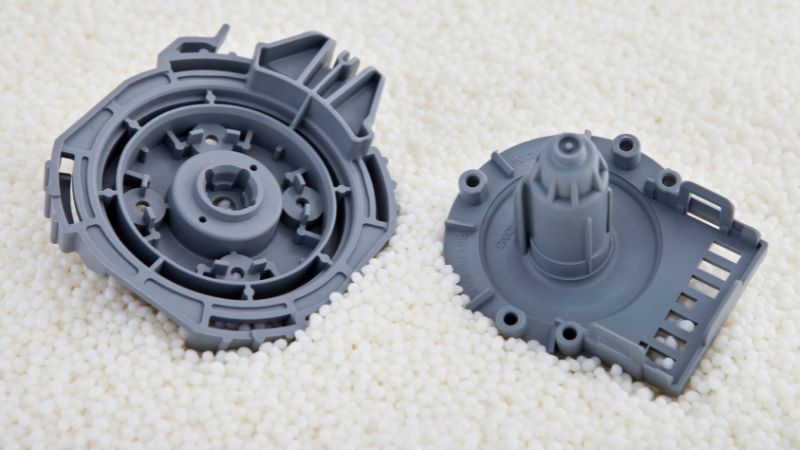
Эффективное проектирование пресс-формы — основа успешного литья полипропилена (PP) под давлением. Сложное взаимодействие геометрии формы, свойств материала и параметров процесса определяет качество и стабильность готового изделия, а также эффективность производства.
Ниже приводятся основные соображения в отношении конструкции, которые должны учитываться изготовителями при проектировании форм для полипропилена.
Выбор мягких материалов
- Сталь: Обычно используется в силу своей жесткости, износа и способности поддерживать острые характеристики.
- H13: отлично подходит для высокотемпературных процессов и обладает хорошей вязкостью.
- P20: Идеальный подход к формовке общего назначения с достаточной долговечностью.
- S7: подходит для ударопрочных пресс-форм со сложными деталями.
- Алюминий: используется для прототипирования или низкообъемного производства из-за его более низкой стоимости и легкости механики, однако он менее долговечн, чем ручная сталь, и не рекомендуется для прогонов большого объема.
& nbsp; Gate проектирование
Впускной литник — это точка входа расплавленного полипропилена в полость пресс-формы. Правильная конструкция литника необходима для равномерного заполнения, уменьшения числа дефектов и облегчения извлечения детали.
- Типы врат:
- Врата в верхнюю часть: простые и экономичные, пригодные для тонкостенных частей, однако они могут оставлять заметный след.
- Подводный впускной литник: расположен ниже поверхности, поэтому уменьшает видимые следы литника и подходит для деталей с высокими требованиями к внешнему виду.
- Литник горячеканальной системы: поддерживает температуру расплава в литниковой системе, сокращая расход материала и длительность цикла. Это особенно полезно при крупносерийном производстве.
- Веерный литник: равномерно распределяет расплав PP по полости, сводя к минимуму сварные швы и обеспечивая стабильное качество детали.
Конструкция системы охлаждения
Эффективное охлаждение имеет жизненно важное значение для сокращения продолжительности цикла, сведения к минимуму износа и обеспечения единообразного качества деталей.
- Формирование охлаждающего канала:
- Прямо по отношению к Спиральным каналам: прямые каналы легче очистить, в то время как спиральные каналы обеспечивают однородное охлаждение.
- Охлаждение деревьев и охлаждение деревьев: Охлаждение деревьев обеспечивает целенаправленное охлаждение для сложных геометрий, в то время как охлаждение кольца подходит для более простых частей.
- Тип и температура охлаждающей жидкости:
- Тип: Обычно хладагенты на основе воды используются в силу их высокой теплопроизводительности и рентабельности.
- Температура: Поддержание постоянной температуры охлаждающей жидкости (обычно от 20°C до 50°C) обеспечивает стабильную скорость охлаждения и сводится к минимуму теплового уклона.
Проект углов
Наличие достаточных уклонов облегчает извлечение деталей из полипропилена из пресс-формы и снижает риск их деформации или повреждения.
- Стандартный проект угла: обычно колеблется от 1° до 3° в зависимости от сложности и требований, предъявляемых к поверхности детали.
- Факторы, влияющие на угол проекта:
- Толщина стенок: стенки тикера могут потребовать более крупных углов для компенсации более высоких значений силы выброса.
- Поверхностная текстура: Для того чтобы предотвратить стыковку или разрыв, может потребоваться более крутая или сложная текстура.
Местоположение и номер врат
Определение оптимального количества и расположения впускных литников необходимо для эффективного заполнения, сокращения длительности циклов и уменьшения отходов материала.
- Сингл против нескольких врат:
- Единые врата: более простые и более экономичные, но могут привести к неравномерному заполнению сложных или крупных частей.
- Множественные врата: обеспечение сбалансированного заполнения и сокращение продолжительности цикла, но повышение сложности формы и потенциала материальных отходов.
- Расположение врат:
- Централизованное размещение: содействует однородному заполнению и сведению к минимуму сварных линий.
- Периферийное размещение: пригодно для частей с однородной толщиной и простыми геометриями.
Дизайн ядра и щекотливости
Конструкция ядер и костей непосредственно влияет на форму, детали и общее качество формированных полипропиленовых частей.
- Сложная геометрия: применяйте передовые методы механической обработки и программное обеспечение для проектирования пресс-форм, чтобы изготавливать формы для производства сложных деталей с мелкими элементами.
- Поднутрения и слайды: предусмотрите необходимые подвижные элементы и подъёмники пресс-формы, чтобы формировать поднутрения и детали сложной геометрии без повреждения изделия и износа формы.
- Контроль допусков: задавайте в конструкции пресс-формы жёсткие допуски, чтобы обеспечить точность размеров и стабильность характеристик во всех производственных партиях.
Проектирование пресс-форм для литья полипропилена под давлением с Moldie
Чтобы повысить эффективность проектирования пресс-форм для литья полипропилена под давлением, воспользуйтесь опытом Moldie и примените следующие рекомендации:
- Процесс совместного проектирования:
- Привлекайте конструкторов пресс-форм, инженеров и производственные команды на раннем этапе проектирования, чтобы учесть функциональность и внешний вид детали, а также технологичность её изготовления.
- Использование усовершенствованных средств моделирования:
- Используйте программное обеспечение для моделирования, чтобы прогнозировать и предотвращать возможные проблемы при формовании, а также оптимизировать конструкцию пресс-формы для повышения эффективности и качества.
- Осуществление мер контроля качества:
- Включить элементы, облегчающие проверку и контроль качества, такие, как комплексные измерительные точки или легкий доступ к инструментам проверки.
- Соображения устойчивости:
- Разработка форм для минимальных материальных отходов, эффективное охлаждение и легкая рециркуляция для поддержки устойчивых методов производства.
- Постоянное совершенствование:
- Регулярно пересматривайте и обновляйте конструкции пресс-форм с учётом отзывов по итогам производственных циклов, данных о характеристиках деталей и развития технологий изготовления форм.
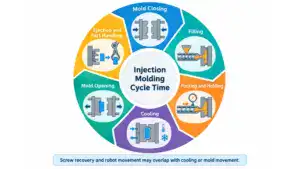
Что такое процесс впрыскивания полипропилена?
Для достижения наилучших результатов при литье полипропилена под давлением необходимо контролировать такие параметры процесса, как температура и давление. Это помогает уменьшить количество дефектов и повысить качество готовых изделий.
Отбор и подготовка материалов
Полипропилен выпускается в различных марках и является гигроскопичным, то есть может поглощать влагу из окружающей среды. Избыток влаги может вызвать гидролиз при плавлении, ухудшить механические свойства и привести к таким дефектам поверхности, как разводы и серебристые полосы. Поэтому перед переработкой гранулы PP необходимо высушить:
- Температура высыхания: Как правило, от 90°C до 120°C.
- Время высыхания: приблизительно от 4 до 6 часов в зависимости от содержания влаги и размера осадка.
- Сухое оборудование: Использование специализированного сушильного хоппера или онлайновой системы сушки, интегрированной с инжекторной системой.
Нагрев и плавание
Сухие гранулы полипропилена подают в бункер термопластавтомата, откуда шнековый механизм перемещает их к нагретому цилиндру.
Когда гранулы движутся по подогреву стволу, они плавятся из-за применения тепловой энергии в сочетании с механическим сносом из винта.
- Зоны отопления: Бочки, как правило, имеют многокамерные тепловые зоны, каждая из которых контролируется в индивидуальном порядке для достижения единообразной температуры плавления.
- Температура расплава: поддерживайте её на стабильном уровне, обычно в диапазоне от 220°C до 260°C, в зависимости от конкретной марки PP и требований к детали.
Фаза впрыскивания
После полного расплавления и гомогенизации PP шнек быстро впрыскивает расплав в полость пресс-формы.
- Давление впрыска: оно должно быть достаточно высоким для полного заполнения пресс-формы, но не вызывать облой или чрезмерное уплотнение материала. Обычно оно составляет от 800 до 1,200 bar, однако значение может меняться в зависимости от сложности детали и толщины стенок.
- Скорость впрыска: её оптимизируют для предотвращения таких дефектов, как струйный впрыск и линии течения. Для тонкостенных деталей полезна более высокая скорость впрыска, а для толстостенных участков может потребоваться более низкая.
Расплав PP поступает в полость пресс-формы и заполняет её сложные элементы и геометрию. Правильное течение материала необходимо для предотвращения таких дефектов, как недолив, усадочные раковины и неполное заполнение. После первоначального впрыска прикладывают дополнительное давление (давление выдержки), компенсируя усадку материала по мере охлаждения полимера.
- Время упаковки: Продолжительность варьируется в зависимости от размера части и характеристик материала.
- Упаковочное давление: тщательно контролируется для обеспечения точности размеров и поверхности.
Фаза охлаждения
После заполнения и уплотнения пресс-формы расплавленный полипропилен начинает охлаждаться и затвердевать в её полости.
- Холодильные каналы: эффективная система охлаждения с стратегически установленными каналами обеспечивает единообразное распределение температуры, сводя к минимуму износ и сокращая продолжительность цикла.
- Время охлаждения: В зависимости от толщины и конструкции формы время охлаждения обычно составляет от 10 до 30 секунд.
Поддержание оптимальной температуры пресс-формы (обычно в диапазоне от 20°C до 80°C).
Вскрытие и частичное впрыскивание
Когда полипропилен достаточно охладится и затвердеет, пресс-форму раскрывают и извлекают сформированную деталь.
Надлежащим образом конструкция выбрасывания предотвращает частичное деформирование или повреждение во время удаления.
- Расположение толкателей: их размещают с учётом конструкции, чтобы не оставлять следов и дефектов на поверхности детали.
- Давление впрыска: контролируется для обеспечения плавного и свободного от дефектов выброса.
Применение полипропиленовых золотых частей
Потребительские и промышленные товары
Вы взаимодействуете с полипропиленом по многим предметам повседневного пользования. Он обычно используется в упаковке, например, в контейнерах, бутылках и шапках, потому что он держит ваши вещи свежими и безопасными. Для бытовых продуктов полипропилен может быть найден в предметах, таких, как многоразовые хранилища, пластиковая мебель и кухонная посуда. Он хорошо износится и делает его пригодным для этих целей.
В промышленности полипропилен используют для изготовления канатов, текстиля и даже компонентов электроники. Его выбирают за долговечность и способность выдерживать суровые условия. В самых разных сферах полипропилен сочетает прочность и упругость.
Медицинские и автомобильные компоненты
В области медицины полипропилен ценится как гипоаллергический и легко обезжиренный, как правило, в одноразовых шприцах, медицинских контейнерах и даже хирургических инструментах. Его устойчивость к бактериям и легкость стерилизации являются ключом к состоянию здоровья.
Когда речь идет о автомобилях, полипропилен используется в бамперах, приборных досках и внутренней отделке. Легковесный, способствующий повышению топливной эффективности и эффективности. Сопротивляемость к удару означает, что он может защитить вас при небольших столкновениях, и все это при этом предлагает привлекательный финиш для внутренней части транспортного средства.
Часто задаваемые вопросы
Каким образом инжекция полипропилена сравнивается по стоимости с другими пластмассами?
Полипропилен часто является более эффективным с точки зрения затрат, чем другие пластмассы, что делает его предпочтительным с точки зрения бюджета вариантом для крупномасштабного производства. Несмотря на его более низкую цену, он не ставит под угрозу качество, обеспечивая хороший баланс между затратами и результатами.
Чем отличается литьё полипропилена под давлением от литья полиуретана?
Полипропилен более жёсткий, а полиуретан гибкий и эластичный. Эти различия определяют области их применения: полипропилен выбирают для жёстких изделий, полиуретан — для деталей, которые должны растягиваться или сгибаться. Из-за этих свойств материалов процессы формования также немного различаются.