
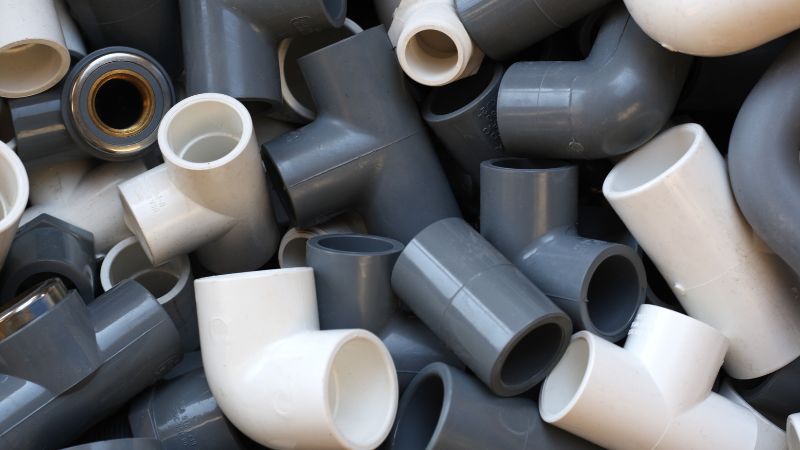
Поливинилхлорид (ПВХ) является разносторонним и надежным производственным процессом, отвечающим этим требованиям с исключительной квалификацией.
Производите ли вы автомобильные компоненты, потребительские товары, медицинские изделия или строительные материалы, литьё PVC под давлением даёт исключительные преимущества с точки зрения экономичности, долговечности и гибкости конструкции.
Что такое PVC Introduction Molding?
При литье PVC под давлением для создания прочных и долговечных изделий используют поливинилхлорид (PVC) — распространённый синтетический полимер. Этот процесс играет важную роль в производстве благодаря химической стойкости и универсальности PVC.
ПВХ коротка для поливинилхлорида, широко используемого термопластика. Популярна, так как он сочетает износостойкость с гибкостью. Во время процесса пластикового впрыскивания ПВХ нагревается до тех пор, пока он не станет жидким, а затем вводится в форму, образующую определенную форму.
Почему для литья под давлением выбирают пластик PVC?
Химическое сопротивление ПВХ делает его идеальным для продуктов, которые сталкиваются с химикатами или влагой. ПВХ не легко поглощает воду, что делает ее полезной для наружного применения. Кроме того, она огнестойкая, добавляя еще один слой безопасности.
Еще одним ключевым преимуществом впрыска ПВХ является его рентабельность. ПВХ относительно недорогой, что делает его привлекательным вариантом для производителей.
Кроме того, ПВХ обладает хорошей прочностью на растяжение, что важно при изготовлении изделий, которым необходима упругость. Ещё одно преимущество — способность ПВХ сохранять свои свойства, не впитывая влагу, поэтому он подходит для условий, где особенно важна надёжность.
Выбор PVC может сделать производство более экологичным: этот материал поддается переработке и позволяет выпускать высококачественные изделия с высокой точностью. Благодаря универсальности он отвечает разнообразным потребностям различных отраслей.
Процесс впрыскивания PVC
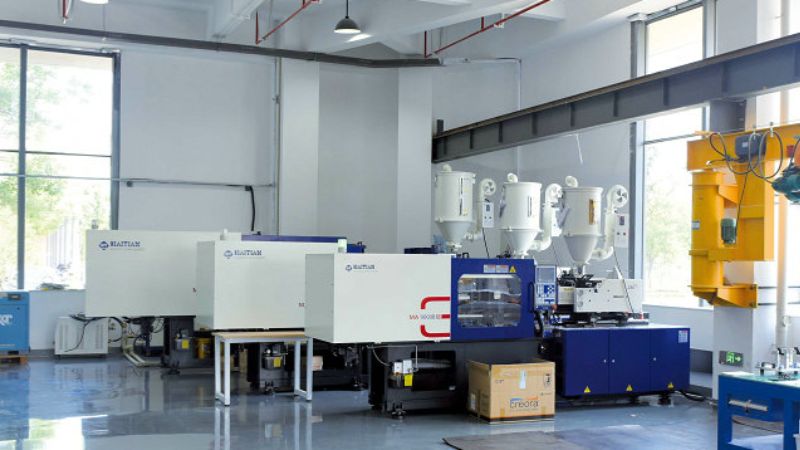
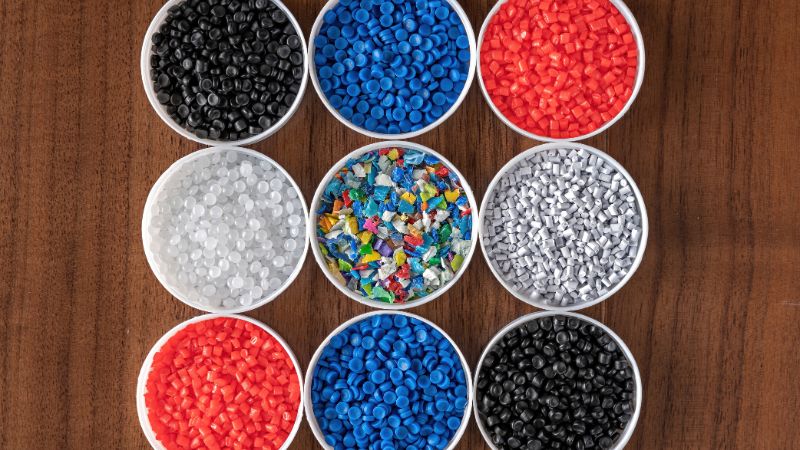
Литьё ПВХ под давлением — популярный способ изготовления пластиковых изделий. Твёрдые гранулы ПВХ расплавляют, впрыскивают в пресс-форму и формуют в детали сложной конфигурации. Процесс проходит следующим образом.
Нагрев и плавание
Процесс начинается в термопластавтомате. Сначала гранулы PVC загружают в бункер. Затем их нагревают до заданного диапазона температуры расплава — обычно от 212°F до 500°F.
Контроль температуры крайне важен, поскольку при перегреве ПВХ может разлагаться. Шнековый механизм создаёт давление и перемешивает нагретый ПВХ, пока тот не перейдёт в текучее состояние. Это обеспечивает плавную подачу материала в пресс-форму.
Охлаждение и охлаждение
После расплавления ПВХ впрыскивают в пресс-форму под высоким давлением. Конструкция формы во многом определяет форму и детали готового изделия. Внимание к таким деталям, как уклоны, облегчает извлечение охлаждённого изделия.
Охлаждение имеет важное значение для укрепления PVC. Надлежащее время охлаждения имеет жизненно важное значение; слишком быстро или медленно может повлиять на качество продукта.
Послеобработка
После охлаждения пластиковое изделие извлекают из пресс-формы. Иногда для получения требуемого внешнего вида и функциональности необходима дополнительная обработка.
Продукты ПВХ могут нуждаться в обрезке, чтобы избавиться от избыточного материала. Кроме того, могут потребоваться дополнительные процессы, такие, как декорация или применение хребтов. Поскольку ПВХ может поглощать влагу во время хранения, может потребоваться сушка перед упаковкой или дальнейшей переработкой этого материала, что позволяет сохранить качество и долговечность продукта.
Как эффективно выполнять впрыск расплава PVC?
Достижение плавного и эффективного процесса впрыска в результате инжекции ПВХ зависит от точного контроля как давления впрыска (обратного давления), так и скорости впрыска (скорости всплывания).
Эти два параметра обеспечивают надлежащее расплавление и тщательное перемешивание ПВХ, а также его эффективный впрыск в полость пресс-формы, что позволяет получать качественные детали со стабильными характеристиками.
Под противодавлением подразумевается сопротивление расплавленному пластику при прохождении через винт в процессе инжекции.
При литье ПВХ под давлением рекомендуется поддерживать минимальное противодавление в диапазоне от 50 до 125 psi. Достаточное противодавление обеспечивает плавное течение расплавленного ПВХ в пресс-форму, а его поддержание в рекомендуемых пределах помогает сократить общее время формования.
К чёрту скорость — скорость, с которой винт вращается для передачи и расплавления шариков ПВХ.
Более высокие скорости винта могут увеличить темпы обработки ПВХ, увеличить производственные мощности и сократить продолжительность цикла.
Однако во избежание возможных проблем скорость винта должна быть тщательно сбалансирована с обратным давлением.
Чрезмерно высокие скорости винта, особенно в сочетании с высоким противодавлением, могут привести к перегреву плавления ПВХ. Это не только сказывается на качестве формируемых частей, но и ускоряет износ и износ инжекторного устройства.
Кроме того, недостаточная скорость шнека относительно противодавления может привести к неполному заполнению пресс-формы и таким дефектам, как недолив или неравномерная толщина стенок.
Как достичь оптимального баланса?
- Калибровка процесса: регулярная калибровка и контроль настроек противодавления и скорости шнека помогают поддерживать их в оптимальных диапазонах с учётом изменений свойств материала или требований к пресс-форме.
- Соображения, касающиеся материалов: Различные классы ПВХ могут по-разному реагировать на колебания противодавления и скорости винта. Увязка этих параметров на основе конкретной формулы ПВХ имеет решающее значение для достижения наилучших результатов.
Дизайн и специализация впрыскивания PVC
ПВХ позволяет создавать интересные и сложные формы.
Например, можно использовать пресс-формы, которые точно воспроизводят мелкие детали, или добавить текстуру для улучшения внешнего вида.
К ключевым аспектам эффективного проектирования пресс-форм относятся:
- Конструкция впускного литника: правильный выбор его типа (например, кромочный или штифтовой литник) обеспечивает оптимальный поток, уменьшает количество линий спая и сокращает отходы материала.
- Система охлаждения: Эффективная конфигурация охлаждающего канала необходима для единообразного распределения температуры, сокращения продолжительности цикла и предотвращения деформации или деформации.
- Выбор материала для пресс-формы: применение высококачественных инструментальных сталей, таких как P20 или H13, продлевает срок службы формы и позволяет ей выдерживать абразивное воздействие композиций с наполнителем ПВХ.
- Проект углов: Включение надлежащего проекта углов облегчает выброс формованных частей, сводя к минимуму риск повреждения или дефектов.
- Вентиляция: Надлежащая вентиляция предотвращает воздушную вихрь и обеспечивает последовательное заполнение, что крайне важно для сложных компонентов ПВХ.
Индивидуальное проектирование пресс-форм для литья ПВХ под давлением с Moldie
Упорядочение позволяет изготовителям адаптировать формы к конкретным требованиям в отношении продукции, повышая функциональность и эстетическая привлекательность.
Moldie — профессиональный производитель пресс-форм с многолетним опытом. Основные возможности индивидуальной адаптации, которые Moldie может помочь вам реализовать, включают следующее:
- Сложная геометрия: передовые методы проектирования пресс-форм позволяют создавать сложные формы и мелкие детали в соответствии с комплексными требованиями к изделию.
- Многогнездные пресс-формы: проектирование нескольких гнёзд повышает эффективность производства и выпуск продукции, снижая стоимость одной детали.
- Интегрированные элементы: включение в конструкцию пресс-формы таких элементов, как многокомпонентное формование, формование с закладными деталями или гибкие шарниры, упрощает производство и повышает функциональность изделия.
- Модульные системы пресс-форм: использование взаимозаменяемых компонентов позволяет быстро адаптироваться к изменениям конструкции или выпускать несколько вариантов изделия без длительных простоев.
- Горячеканальные и холодноканальные системы: адаптация литниковой системы к производственным потребностям позволяет оптимизировать поток материала, сократить отходы и улучшить время цикла.
Если вы рассматриваете литьё под давлением, свяжитесь с нами.
Передовые технологии Moldie для индивидуальной разработки пресс-форм
Moldie применяет передовые технологии, повышающие точность и эффективность индивидуального проектирования пресс-форм для литья ПВХ под давлением:
- Системы автоматизированного проектирования (CAD) и автоматизированного производства (CAM): эти инструменты обеспечивают точное проектирование пресс-форм, моделирование процессов впрыска и быстрое создание прототипов, помогая выпускать формы, точно соответствующие заданным спецификациям.
- Анализ методом конечных элементов (FEA): он помогает прогнозировать поведение пресс-формы в различных условиях и оптимизировать параметры конструкции для предотвращения дефектов и повышения эффективности.
Аддитивное производство: применение технологий 3D-печати при создании прототипов пресс-форм ускоряет итерации проектирования и сокращает срок вывода индивидуальных решений на рынок.
Преимущества специализированного проектирования пресс-форм для литья ПВХ под давлением с Moldie
Инвестиции в специализированное проектирование и индивидуальную разработку пресс-форм дают ряд преимуществ:
- Повышение качества продукции: точное проектирование пресс-формы помогает выпускать детали из ПВХ с постоянными размерами, превосходной отделкой поверхности и соблюдением строгих стандартов качества.
- Оперативная эффективность: Оптимизированные формы сокращают продолжительность цикла и использование материалов, увеличивая темпы производства и экономия средств.
- Адаптивность: Обычные формы могут быстро модифицироваться с учетом новых конструкций или вариаций продуктов, обеспечивая гибкость в удовлетворении меняющихся требований рынка.
- Долговечность и надежность: хорошо отлаженные формы выдерживают окоченения большого объема производства, минимизируя потребности в техническом обслуживании и время простоя.
ПВХ < < Молд > > , конкретные виды применения в промышленности
ПВХ широко используется в различных секторах. В строительстве ПВХ широко используется для изготовления труб и фитингов в силу их долговечности и устойчивости к влажности, что делает его идеальным для применения в санузлах.
В автомобильной промышленности ПВХ используется для производства дверных панелей и приборных досок, которые обеспечивают надежность и устойчивость к удару, обеспечивая долговечность деталей.
В медицинских изделиях также используют ПВХ благодаря его высокой химической стойкости и простоте стерилизации, что делает его подходящим для трубок и одноразовых перчаток. Кроме того, из-за нетоксичности ПВХ часто применяют в потребительских товарах, например в игрушках и упаковочных материалах.
Часто задаваемые вопросы
Что следует учитывать при литье ПВХ под давлением?
Деградация материала ПВХ может привести к высвобождению вредных газов в процессе инжекции. Эти газы могут представлять опасность для безопасности и потребовать специальных вентиляционных систем. Для борьбы с хрупкостью и повышения прочности можно использовать добавки, но это также может со временем повысить скорость разложения.
Какой материал может быть альтернативой ПВХ в формации?
Например, полиэтилен (PE) обеспечивает хорошую гибкость и рециркуляцию, делая его привлекательным в тех случаях, когда важное значение имеют экологические проблемы.
Полипропилен (PP) известен своей долговечностью и обычно используется в автомобильных и потребительских товарах. Если вам требуется более высокое сопротивление удару, то следует изучить поликарбонат (PC) и акрилонитрил бутадиен стирол (ABS).
Какие температурные параметры являются оптимальными для формации впрыска ПВХ?
Для инжекции PVC температура обычно колеблется от 212oF до 500°F. Важно контролировать и корректировать эти настройки, чтобы обеспечить правильное расплавление PVC без унижения.
Как различать марки PVC для литья под давлением?
Уровни ПВХ варьируются в зависимости от жесткости и гибкости. Жесткий ПВХ используется для трубопроводов и профилей, а гибкий ПВХ находится в кабелях и шлангах.
Где найти надёжных производителей изделий из PVC, изготовленных литьём под давлением?
Надёжных производителей можно найти в отраслевых каталогах. Ищите компанию с хорошими отзывами и подтверждённой историей качественного производства, такую как Moldie.
Сколько обычно стоит литьё PVC под давлением?
Затраты на литьё ПВХ под давлением начинаются с изготовления пресс-формы, стоимость которой зависит от сложности. Объём производства существенно влияет на цену детали. При крупных заказах себестоимость единицы продукции снижается, поскольку расходы распределяются на больший тираж. Обратитесь в Moldie, чтобы получить расчёт стоимости для ваших задач.
Какие проблемы чаще всего возникают при литье PVC под давлением?
К распространённым проблемам относятся коробление, усадочные раковины и недолив. Эти дефекты могут ухудшить прочность и внешний вид отформованных деталей. Регулярное обслуживание оборудования и точный контроль параметров процесса помогают свести такие проблемы к минимуму.
Какие рекомендации помогут обеспечить качество при литье PVC под давлением?
Для получения качественных результатов обеспечьте точность проектирования пресс-формы и оптимальные настройки оборудования. Поддерживайте формовочное оборудование в хорошем состоянии. Регулярный контроль качества в процессе производства помогает своевременно выявлять дефекты.







