
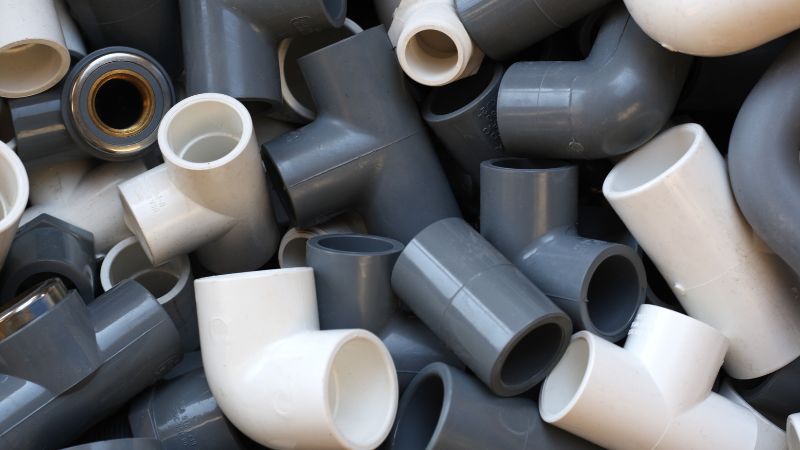
Убризгавање поливинил-хлороксила (PVC) истиче се као свестран и поуздан процес производње који испуњава ове захтеве изузетно вештином.
Било да производите аутомобилске компоненте, потрошачке производе, медицинске уређаје или грађевински материјали, ПВЦ убризгавање нуди невидљиве предности у смислу трошковитости, трајности и флексибилности дизајна.
Шта је ПВЦ Ињекција Молдинг?
У обликовању ПВЦ-а, поливинил хлорид (PVC), заједнички синтетички пластични полимер, користи се за стварање јаких и издржљивих производа. Овај процес је кључ у производњи због ПВЦ-ове хемијске отпорности и свестраности.
ПВЦ је кратак од поливинил хлорида, широко коришћеног термопластика. Популаран је зато што комбинује издржљивост са флексибилношћу. Током процеса пластичног убризгавања, ПВЦ се загрева док не постане течност и онда убризга у калуп да се формира одређени облик.
Зашто изабрати ПВЦ пластику као материјал за убризгавање?
Захваљујући хемијској отпорности, PVC је идеалан за производе који долазе у додир са хемикалијама или влагом. PVC не упија лако воду, па је користан за примену на отвореном. Поред тога, отпоран је на пламен и тиме пружа додатни ниво безбедности.
Друга кључна корист од обликовања ПВЦ-а је његова трошковита ефикасност. ПВЦ је релативно јефтина, што је чини привлачном опцијом за произвођаче.
PVC има и добру затезну чврстоћу, што је важно при изради производа који морају да буду отпорни. Још једна предност PVC-а јесте способност да задржи своја својства без упијања влаге, па је идеалан за окружења у којима је поузданост од пресудне важности.
Избор ПВЦ-а може довести до еколошко пријатељских опција, јер је рециклабилна и дозвољава производњу висококвалитетних производа са високом прецизношћу.
ПВЦ убризгавање процеса
ПВЦ убризгавање је популаран начин стварања пластичних производа. Укључује претварање чврстих куглица у текући облик, убризгавање у калуп, а затим формирање у сложене облике. Ево како се процес одвија.
грејање и топљење
Процес почиње у машини за бризгање. Најпре се PVC пелети убацују у левак. Затим се загревају до одређеног распона температуре растопа, обично између 212°F и 500°F.
Контрола температуре је од суштинског значаја зато што ПВЦ може да се разграничи ако се прегреје. Машина користи механизам за примену притиска и мешање грејаног ПВЦ док не достигне стање течности. Ово обезбеђује глатко тече материјал у калуп.
Молдинг и охлађивање
Када се топи, ПВЦ се убризга у калуп под високим притиском. Дизајн муљажа је значајан за постизање коначног облика и детаља производа. Пажња на детаље, као што су нацрт углова, помаже у лаком уклањању хладњеног производа.
Процес хлађења је од суштинског значаја да би се ПВЦ учврстио. Прописно време хлађења је од суштинског значаја; пребрзо или споро може утицати на квалитет производа. Температура мољања такође утиче на то како се ПВЦ поставља.
Постпроцесирање
Након хлађења, уклањате пластични производ из калупа. Понекад је потребно после обраде да би се постигао жељени изглед и функционалност.
ПВЦ производи можда треба да се исеку да би се ослободили вишка материјала. Можда ће бити неопходни и додатни процеси као што су декорација или примена завршетка. Пошто ПВЦ може да апсорбује влагу током складишта, можда ће бити потребно сушење пре него што се пакује или даље обрађује.
Како да постигнемо делотворну ињекцију?
Постизање глатког и ефикасног процеса убризгавања у ПВЦ убризгавање зависи од прецизне контроле и притиска убризгавања (притисак у леђа) и брзине убризгавања (брзина убрзавања).
Ова два параметара обезбеђују да се истопљени ПВЦ адекватно истопи, темелно помешани и убризгани у шупљину муљаже, што резултира квалитетним, доследним деловима.
Притисак леђа се односи на отпор примењен против истопљене пластике док се креће кроз шраф током процеса убризгавања.
Препоручује се одржавање минималног задњег притиска од 50 до 125 псија. Довољан задњи притисак олакшава глатко проток истопљеног ПВЦ-а у калуп, а задржавање заосталог притиска у оквиру препоручених граница помаже да се минимизира укупно вр› ијеме процеса обликовања.
Брзина вијта је брзина која се ротира да би се преносила и истопила ПВЦ кугле.
Већа брзина шрафова може да повећа брзину по којој се обрађује ПВЦ, повећава производни капацитет и смањује циклусе.
Међутим, брзина шрафова мора бити пажљиво уравнотежена са задњим притиском да се избегну потенцијални проблеми.
Превелике брзине вијта, нарочито у комбинацији са високим задњим притиском, могу довести до прегревања ПВЦ топљења. То не само да утиче на квалитет обликованих делова, већ и убрзава ношење и суза на машини за обликовање ињекције.
Осим тога, недовољне брзине шрафова у односу на задњи притисак могу резултирати непотпуним пуњењем муда, што доводи до дефекта као што су кратки ударци или неравномерне дебелине зидова.
Како да постигнемо оптимално равнотежу?
- Калибрација процеса: Регуларна калибрација и надгледање поставки позадинског притиска и брзине вијта помаже да се осигура да остану у оптималном опсегу, прилагођавајући се било каквим променама у материјалним својствима или условима калупе.
- Материјал Разматрања: различите оцене ПВЦ-а могу другачије да реагују на варијације у задњем притиску и брзини вијта. Означити ове параметре засноване на специфичној конструкцији ПВЦ-а су кључне за постизање најбољих резултата.
дизајн и прилагођавање ПВЦ ињекције
ПВЦ омогућава стварање занимљивих и сложених облика. Постизање тога захтева пажљиво планирање.
На пример, можете користити калупове који могу да ухвате ситне детаље или додају текстуру да побољшају изглед.
Кључни разлози ефикасног дизајна калупа укључују:
- Конструкција уливног места: Избор одговарајућег типа уливног места (нпр. бочног или игличастог) обезбеђује оптималан проток, смањује линије завара и умањује отпад материјала.
- Систем за охлађивање: Ефикасан распоред канала за хлађење неопходан је за уједињену расподелу температуре, смањење циклуса и спречавање изопачености или деформације.
- Материјални избор за молиде: коришћење челика високог разреда, као што су П20 или Х13, унапређује дуговечност калупа и издржи абразивну природу једињења испуњених ПВЦ-ом.
- Нацрт англи: Укључивање адекватних углова унапређује избацивање обликованих делова, минимизирајући ризик од оштећења или дефекта.
- Вентилација: Прописно вентилација спречава замку ваздуха и обезбеђује доследно напуњење, што је критично за сложене ПВЦ компоненте.
Прилагођавање конструкције калупа за убризгавање PVC-а уз компанију Moldie
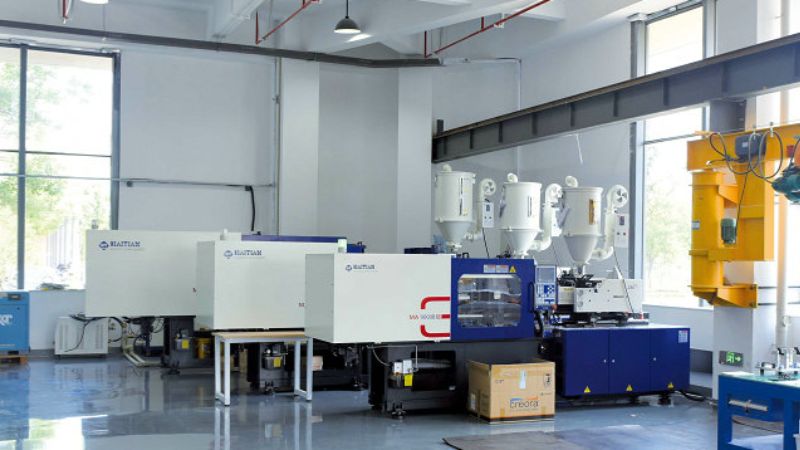
Прилагођавање произвођачима омогућава да прилагођавају калупе специфичним условима производа, повећавају функционалност и естетску привлачност.
Moldie је професионални произвођач калупа са вишедеценијским искуством. Кључни аспекти прилагођавања које Moldie може да вам помогне да остварите обухватају следеће:
- Комплекс Геометрије: напредне технике дизајна калупа омогућавају производњу сложених облика и финих детаља, смештања комплексних спецификација производа.
- Мулти-Кавити Молдс: дизајнирање калупа са више дубина повећава производњу ефикасност и пролаз, смањење трошкова по јединици.
- Интегралне могућности: Уграђивање могућности као што су преко обликовања, убацивање или живи завоји директно у дизајн калупа упућује процес производње и повећава функционалност производа.
- Модуларни модулни системи: коришћење замењивих компонента калупа омогућава брзо прилагођавање дизајнским променама или производњу вишеструких варијанти производа без опсежног пауза
- Врући извођачи и Хладни извођачи: прилагођавање система покретача заснованог на потребама производње може оптимизовати проток материјала, минимизирати отпад и побољшати циклусна времена.
Ако разматрате убризгавање, слободно нам се јавите.
Напредне технологије компаније Moldie за прилагођавање калупа
Moldie примењује најсавременије технологије како би побољшао прецизност и ефикасност прилагођавања калупа за бризгање PVC-а:
- Рачунарски дизајн (CAD) и производња са рачунаром (CAM): Ове алатке олакшавају прецизан дизајн калупа, симулацију процеса убризгавања и брзо прототиповање, обезбеђујући да прилагођени калупи задовољавају тачне спецификације.
- Анализа крајњег елемента (ФЕА): ФЕА помаже у предвиђању понашања калупа под различитим условима, омогућавајући оптимизацију параметара дизајна за спречавање дефекта и побољшање перформанси.
Додатак производња: Укључивање 3Д технике штампања у прототипове муља убрзава процес итерације дизајна и смањује време на тржишту за прилагођена решења.
Предности специјализоване конструкције калупа за бризгање PVC-а уз компанију Moldie
Улагање у специјализовани дизајн калупа и прилагођавање нуди бројне предности:
- Побољшани квалитет производа: Прецизан дизајн калупа осигурава да PVC делови испуњавају строге стандарде квалитета са доследним димензијама и супериорним завршецима површине.
- Оперативна ефикасност: оптимизирани калупи смањују време циклуса и коришћење материјала, повећавају производњу и штедњу трошкова.
- Прилагодљивост: посебне калупе могу брзо бити измењене да би се прилагодиле нови дизајни или варијације производа, обезбеђујући флексибилност у задовољењу развојних захтева тржишта.
- Дуговечност и поузданост: добро инжењерски калупи издрже укоченост производње високог обема, минимизују потребе за одржавањем и одмором.
Апликације посебне за индустрију ПВЦ молд
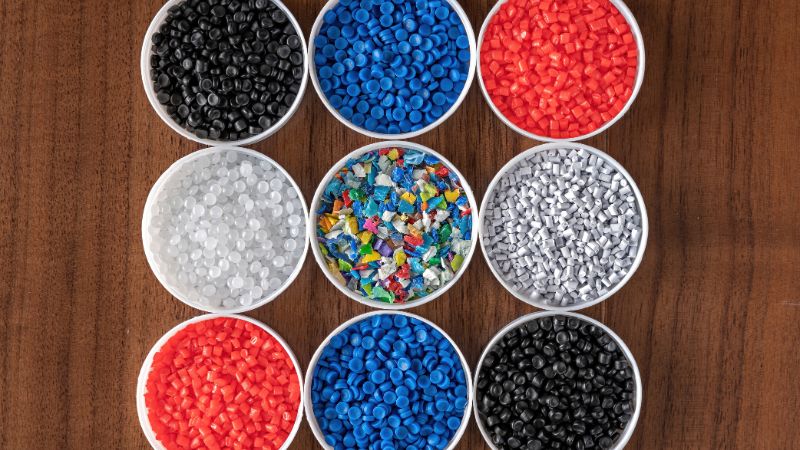
ПВЦ убризгавање се широко користи у различитим секторима. У конструкцији, ПВЦ је популаран за израду цеви и фитиља због трајности и отпорности на влагу.
У аутомобилској индустрији, ПВЦ се користи за производњу панела и таблица за врата. Омогућава стабилност и отпор утицаја, обезбеђујући дуготрајне делове.
Медицински уређаји имају користи и од одличне хемијске отпорности и лакоће стерилизације, што га чини погодним за предмете као што су тубинг и рукавице за једнократну употреба. Потрошачке робе, као што су играчке и паковања, често се ослањају на ПВЦ због своје нетоксичности.
Често постављана питања
Шта треба да се размотри када се ради са ПВЦ убризгавање обликовање?
Разградња PVC материјала током бризгања може ослободити штетне гасове. Ови гасови могу представљати безбедносни ризик и захтевају посебне системе за вентилацију. Да бисте спречили кртост и повећали чврстоћу, можете користити адитиве, али они временом могу и да убрзају стопу разградње.
Који материјал може бити алтернатива ПВЦ-у у обликовању?
Полиетилен (ПЕ), на пример, нуди добру флексибилност и рециклажљивост, што значи да је привлачна опција где су забринутости око животне средине истакнуте.
Полипропилен (PP) познат је по својој издржљивости и често се користи у аутомобилској индустрији и роби широке потрошње. Ако вам је потребна већа отпорност на ударце, размотрите поликарбонат (PC) и акрилонитрил-бутадиен-стирен (ABS).
Које температурне поставке су оптималне за ПВЦ убризгавање?
Температуре за бризгање PVC-a обично се крећу од 212 °F до 500 °F. Важно је пратити и подешавати ове вредности како би се PVC правилно растопио без деградације.
Како разликујете различите ПВЦ ињекције оцене обликовања?
ПВЦ оцене варирају од тврдоће и флексибилности. Укоришћени ПВЦ користи се за цеви и профиле, док се флексибилни ПВЦ налази у кабловима и цревама. Проверите спецификације материјала и намењен за избор правог разреда.
Где могу да нађем поуздане произвођаче за ПВЦ убризгавање облика?
Поуздане произвођаче можете пронаћи у индустријским каталозима. Потражите компанију са добрим рецензијама и историјом квалитетне производње, као што је Moldie.
Колико обично кошта обликовање ПВЦ-а?
Трошкови бризгања PVC-a почињу израдом калупа и зависе од његове сложености. Количина производње знатно утиче на цену по комаду. Наруџбине у великим количинама смањују цену по јединици јер се трошкови распоређују на више комада. Можете се обратити компанији Moldie за понуду прилагођену вашим потребама.
Који су заједнички проблеми са којима се суочавају током ПВЦ убризгавања?
Уобичајени проблеми су изопачење, трагови судопера и кратки снимци. Ови дефекти могу утицати на интегритет и изглед обликованих делова. Регуларно одржавање опреме и прецизна контрола параметара обраде може минимисати та питања.
Који су неки савети за процес убризгавања ПВЦ да се осигурају резултати квалитета?
Да бисте постигли резултате квалитета, уверите се да је дизајн калупа прецизан и да су вам поставке машине оптималне. Задржите добро оптимистичну опрему за обликовање. Доследне провере квалитета током производње помагају у ухватању дефекта раније.







