
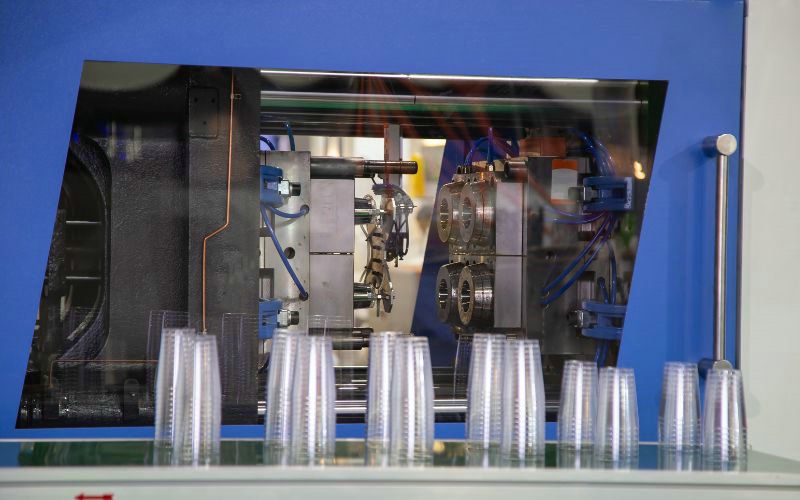
Ињекција обликовања је један од најчешће коришћених производних процеса за производњу високих обема пластичних делова. Да би се осигурала конзистентна квалитетна и оптимална производња, температура калуп је један од најкритичнијих фактора за контролу. Температура калупа има значајан утицај на понашање протока пластичног топљења током попуњавања и брзине хлађења дела. Ако је калуп сувише хладан, топиће ће имати тешкоћа да попуни шупљину у потпуности, што доводи до кратких инциденција или других дефекта. Ако је калуп сувише врућ, пластика ће трајати дуже за учврстивање, повећавајући циклусе. У овом наставку, помоћи ћемо вам да стекнете дубљи увид у то како температура утиче на обликовање и специфичне мере за боље управљање температуром буђења.
Објашњење система за контролу температуре у модулу
Компоненте система за контролу температуре у модулу
Систем за контролу температуре калупа састоји се од неколико кључних компонента које раде заједно:
- Електронски контролни систем: обрађује податке из других система и издаје наредбе
- Механички систем (кружна пумпа): доставља топлоту из грејачког система ка калупу
- Систем за праћење течног нивоа: прати нивое охлађивача и сигнале за допуну
- Систем за грејање: загрева хладилац на постављену температуру
- Хлађење: уклања вишак топлоте, често користећи размењиваче топлоте за индиректно хлађење
- Систем за ос› јећање температуре: Измери температуру калупа и преноси податке контролном систему
- Систем безбедности релефног притиска: исцрпљење и ублажавање притиска ако постане превисок
Типови температурних контролора Молда
Постоје два главна типа контролора за температуру калупа на основу коришћеног грејања:
1. Контролори температуре воде
~@ ¦НБСПП¦NBSP¦ — опсег температуре у оквиру 180°C
НБСП — обичан тип: до 120°C, тип високог темпа: до 180°C
2. Контролори температуре уља
НБСП за температуре изнад 180°C, до 350°C
– Стандардни тип: до 200°C, тип за високе температуре: до 350°C
Радни принцип
Ево поједностављеног објашњења како ради контролор температуре калупа:
1. Цирцулациона пумпа гура воду кроз систем
2. Систем грејања загрева воду на постављену температуру
3. Топла вода тече кроз канале у калуп, преноси топлоту
4. Систем за осјећање температуре мери температуру калупа
5. Ако је температура прениска, контролни систем сигнализира грејалицу да се укључи
6. Ако је температура превисока, систем за хлађење уклања вишак топлоте
7. Систем за смањење притиска се исцеди ако притисак постане опасно висок
Прецизним контролом температуре калупа, ови системи помажу да се минимизују дефекти, оптимизирају циклуса и побољшају укупан квалитет и конзистентност у обликовању ињекције. Улагање у добар систем за контролу температуре прилагођен вашим специфичним условима за обликовање може довести до значајног побољшања производне ефикасности.
Утицај температуре зам› јеравања на убризгавање
Ефекти температуре ниске мољде
1. Лош изглед површине и завршити
- Ниска температура калупа смањује течљивост пластичног растопа, што може довести до непотпуног испуњавања и мање сјајне завршне обраде површине, нарочито код материјала као што је ABS.
- Ако је температура калупа прениска за текстуриране површине, топиво можда неће у потпуности испунити ситне детаље текстуре, што доводи до лошег репликације површине.
2. Повећани унутрашњи стрес и ратна страница
- Ниска температура калупа изазива брзо хлађење и „замрзавање“ молекула, изградњу унутрашњих стресова у делу.
- Неједнако хлађење и смањење због ниске температуре муља може довести до изопачења и димензионалне нестабилности обликованог дела.
- Видљиве заварене линије могу да се формирају на површини, смањујући његову снагу.
3. Промене механичких својстава
- Ниска температура калупа може да смањи јачину натеза у обликованом делу у поређењу са вишом температуром.
- Брзо хлађење при ниским температурама може повећати крхкост дела и смањити његову јачину удара и отпорност на замор.
4. Дужа циклусна пута
- Иако ниска температура калупа може да смањи време хлађења, захтевају виши притисак убризгавања да би попунили шупљину због смањене течности топи.
- То може да повећа укупно време циклуса, посебно за кристалне материјале који захтевају довољно хлађења за димензиону стабилност.
Ефекти температуре високе мољде
1. Побољшана површина завршетка и изглед
- Виша температура калупа омогућава лакше течење пластике и испуњавање финих детаља на површини, чиме се добија сјајнија и привлачнија завршна обрада, нарочито код материјала као што је ABS.
- Пластични састав је ближе површини калуп при вишој температури, што доводи до боље репликације текстуре.
2. побољшана механичка својства
- Виша температура калупа може побољшати јачину натеза у обликовању у поређењу са нижим температурама.
- За кристалну пластику, висока температура калуп дозвољава више времена за кристализацију, повећавајући укоченост и отпор температуре тог дела.
3. Смањени унутрашњи стрес и ратна страница
- Високе температуре калупа успоравају процес хлађења, дозвољавајући молекулима да се опуштају и оријентишу уједначено, смањујући преостале стресове у делу.
- Постепеније хлађење на вишој температури калупа минимизира диференцијалну смањење и изопачење обликованог дела.
4. Повећана циклусна путања и потенцијал за дефекте
- Главни недостатак високих температура калупа је дуже потребно време хлађења, што повећава укупно време циклуса и смањује продуктивност.
- Прекомерно високе температуре могу да проузрокују да се пластика држи калупа, стварајући светле тачке или друге површинске дефекте.
- Постоји већи ризик од флеша и подршке формира ако је температура калупа превисока, јер пластика остаје истопљен дуже.
5. Могућа деградација својстава материјала
- Неки полимери могу доживети топлотну деградацију или оксидацију ако се обраде при претерано високим температурама калуп, што доводи до смањења молекуларне тежине и механичких особина.
- Комбинација високе температуре калупа, високе температуре топљења и дугог времена резиденције представља највећи ризик од деградације материјала током обликовања.
М› ијере за бољу контролу температуре мола
1. Користите контролоре за температуру Молда
- Контролори температуре су суштински уређаји који регулишу и одржавају прецизну температуру калупа.
- Изаберите контролор температуре калупа са довољном брзином протока и могућностима притиска да задовољи потребе вашег посебног калупа.
2. Монитор охлађивачког тока
- Адекватна брзина протока охлађивача је критична јер диктира колико брзо се калуп може охладити, што утиче и на квалитет производа и на време циклуса.
- Проверите да ли проток није ни прениска, што може да изазове лошу контролу температуре, нити превише висок, што може да буде губљење и неефикасан.
3. успоставите контролу температурних претежности
- Одржава доследну температуру кроз калуп да би се спречиле дефекти.
- Дизајнери би требали да теже за диференцијалном температуром од не више од 5°C између језгра и шупљине како би смањили ратну страницу.
4. Оптимизирај дизајн охлађивачких канала
- Локација, дубина и висина канала за хлађење значајно утичу на температуру калупа.
- Нациљајте за униформну температуру површине калупа оптимизовањем дубине хлађења канала (идеално 1-2,5 пута пречник канала) и висине (2,5-3 пута пречник канала).
5. Изаберите одговарајуће м› ијешане материјале
- Материјал калупа има дубок утицај на размену топлоте.
- За високу толеранцију, бакарне легуре можда ће бити неопходне за одржавање диференцијалне ниске температуре и смањење ратне странице, док се мање скупе материјале попут челика Х13 могу користити за делове ниже толеранције.
6. Спроведите брзо грејање и технологије охлађивања
- Рапид Топлотни Циклус Молдинг (РХЦМ) укључује брзо грејање калуп изнад тачке топљења како би се олакшао пластични проток, а затим брзо хлађење да се убрза чврстост.
- РХЦМ може да побољша квалитет површине и прецизност, али је енергетски интензиван и треба да буде резервисан за посебне примене.
Применом ових мера и сталним праћењем рада у погледу температуре калупа, прерађивачи могу прецизније да контролишу овај критични параметар процеса. Тиме се побољшава квалитет делова, смањује број недостатака и оптимизују времена циклуса, чиме производња постаје ефикаснија.
Температура м› ијењања инјекције за различите пластике
Следећа табела сабира препоручене температуре обликовања за различите пластике:
| Пластични тип | Материјал | Температура топљења (°C) | Температура м› ијешања (°C) |
|---|---|---|---|
| Аморфна пластика | ABS | 210-275 | 50-90 |
| ПС | 170-280 | 10-60 | |
| ПММА | 180-260 | 50-80 | |
| ПЦ | 280-320 | 80-120 | |
| Пластика полукристалне | PP | 200-280 | 30-80 |
| ХДПЕ | 210-300 | 20-70 | |
| ЛДПЕ | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| ПА6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| ПБТ | 240-275 | 60-100 | |
| Пластика високе темперације | ПЕС | 330-380 | 120-180 |
| ПИК | 340-390 | 120-160 |
Напомена: оптимални опсег температуре обликовања зависи од одређеног разреда, додатака, геометрије делом, жељене равнотеже својстава и времена циклуса. Пажљиво управљање температуром топљења и муљања је од критичног значаја за постизање високог квалитета и производне ефикасности у обликовању ињекције.







