
Le moulage par injection est l’un des procédés de fabrication les plus utilisés pour produire de grandes quantités de pièces en plastique. Pour garantir une qualité constante et une production efficace, l’un des paramètres les plus importants à maîtriser est la température du moule. Elle influe fortement sur l’écoulement du plastique fondu pendant le remplissage et sur la vitesse de refroidissement de la pièce. Si le moule est trop froid, la matière fondue peut ne pas remplir complètement l’empreinte, entraînant des manques ou d’autres défauts. À l’inverse, s’il est trop chaud, le plastique met plus longtemps à se solidifier et les temps de cycle augmentent. Cet article explique l’influence de la température sur le moulage par injection et présente des mesures concrètes pour mieux contrôler la température du moule.
Présentation des systèmes de régulation de la température du moule
Composants d’un système de régulation de la température du moule
Un système de régulation de la température du moule comprend plusieurs éléments essentiels qui fonctionnent ensemble :
- Système de commande électronique : traite les informations des autres systèmes et leur envoie des commandes.
- Système mécanique (pompe de circulation) : transfère la chaleur du système de chauffage vers le moule.
- Surveillance du niveau de liquide : contrôle le niveau du fluide de refroidissement et signale quand il faut le remplir.
- Système de chauffage : porte le fluide de refroidissement à la température définie.
- Système de refroidissement : évacue la chaleur excédentaire, souvent au moyen d’échangeurs thermiques à plaques pour un refroidissement indirect.
- Système de détection de température : mesure la température du moule et transmet les données au système de commande.
- Système de sécurité et de décompression : évacue et réduit la pression si elle devient trop élevée.
Types de régulateurs de température du moule
Il existe deux principaux types de régulateurs de température du moule, selon le fluide de chauffage utilisé :
1. Régulateurs de température à eau
– Plage de température généralement inférieure ou égale à 180°C
– Type standard : jusqu’à 120°C ; type haute température : jusqu’à 180°C
2. Régulateurs de température à huile
– Utilisés au-dessus de 180°C, jusqu’à 350°C
– Type standard : jusqu’à 200°C ; type haute température : jusqu’à 350°C
Principe de fonctionnement
Voici une explication simplifiée du fonctionnement d’un régulateur de température de moule à eau :
1. La pompe de circulation fait circuler l’eau dans le système.
2. Le système de chauffage porte l’eau à la température définie.
3. L’eau chaude circule dans les canaux du moule et lui transfère de la chaleur.
4. Le système de détection mesure la température du moule.
5. Si la température est trop basse, le système de commande active le chauffage.
6. Si la température est trop élevée, le système de refroidissement évacue l’excédent de chaleur.
7. Le système de décompression évacue le fluide si la pression devient dangereusement élevée.
En contrôlant précisément la température du moule, ces systèmes contribuent à réduire les défauts, à optimiser les temps de cycle et à améliorer la qualité et la régularité des pièces moulées par injection. Un système de régulation adapté à vos besoins de moulage peut améliorer sensiblement l’efficacité de la fabrication.
Influence de la température du moule sur le moulage par injection
Effets d’une température de moule basse
1. Aspect et finition de surface médiocres
- Une température de moule basse réduit la fluidité du plastique fondu et peut entraîner un remplissage incomplet ainsi qu’une finition moins brillante, en particulier avec des matériaux comme l’ABS.
- Si le moule est trop froid pour des surfaces texturées, la matière fondue risque de ne pas remplir les détails fins de la texture, ce qui dégrade la reproduction de la surface du moule.
2. Augmentation des contraintes internes et du gauchissement
- Une température de moule basse provoque un refroidissement rapide et le « gel » des molécules, ce qui crée des contraintes internes dans la pièce.
- Un refroidissement et un retrait inégaux dus à une température de moule basse peuvent entraîner le gauchissement et l’instabilité dimensionnelle de la pièce moulée.
- Des lignes de soudure visibles peuvent apparaître à la surface de la pièce et en réduire la résistance.
3. Modification des propriétés mécaniques
- Une température de moule basse peut réduire la résistance à la traction de la pièce moulée par rapport à une température plus élevée.
- Un refroidissement rapide à basse température peut accroître la fragilité de la pièce et réduire sa résistance aux chocs et à la fatigue.
4. Temps de cycle plus longs
- Même si une température de moule basse peut réduire le temps de refroidissement, la fluidité réduite de la matière fondue exige une pression d’injection plus élevée pour remplir l’empreinte.
- Cela peut allonger le temps de cycle total, en particulier pour les matériaux cristallins qui nécessitent un refroidissement suffisant pour garantir leur stabilité dimensionnelle.
Effets d’une température de moule élevée
1. Amélioration de la finition et de l’aspect de surface
- Une température de moule plus élevée facilite l’écoulement du plastique et le remplissage des détails fins de surface, donnant une finition plus brillante et plus attrayante, notamment avec des matériaux comme l’ABS.
- À température élevée, le plastique épouse mieux la surface du moule et en reproduit plus fidèlement la texture.
2. Amélioration des propriétés mécaniques
- Une température de moule plus élevée peut accroître la résistance à la traction de la pièce moulée par rapport à une température plus basse.
- Pour les plastiques cristallins, une température de moule élevée laisse plus de temps à la cristallisation et améliore la rigidité et la résistance thermique de la pièce.
3. Réduction des contraintes internes et du gauchissement
- Une température de moule élevée ralentit le refroidissement, ce qui permet aux molécules de se détendre et de s’orienter plus uniformément, réduisant ainsi les contraintes résiduelles dans la pièce.
- Un refroidissement plus progressif à température élevée limite le retrait différentiel et le gauchissement de la pièce moulée.
4. Allongement du cycle et risque de défauts
- Le principal inconvénient d’une température de moule élevée est le temps de refroidissement supplémentaire, qui allonge le cycle total et réduit la productivité.
- Une température excessive peut faire adhérer le plastique au moule et créer des taches brillantes ou d’autres défauts de surface.
- Si la température du moule est trop élevée, le risque de bavures augmente, car le plastique reste fondu plus longtemps.
5. Dégradation possible des propriétés du matériau
- Certains polymères peuvent subir une dégradation thermique ou une oxydation si la température du moule est excessive, entraînant une baisse de la masse moléculaire et des propriétés mécaniques.
- L’association d’une température élevée du moule, d’une température élevée de la matière fondue et d’un temps de séjour prolongé présente le risque de dégradation le plus important pendant le moulage.
Mesures pour mieux contrôler la température du moule
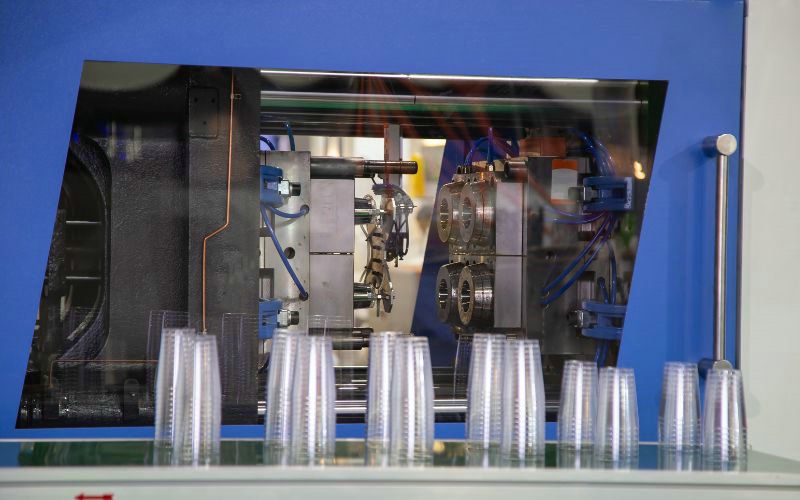
1. Utiliser des régulateurs de température du moule
- Les régulateurs de température du moule sont des équipements essentiels qui règlent et maintiennent une température précise. Ils peuvent chauffer ou refroidir le moule.
- Choisissez un régulateur dont le débit et la pression sont suffisants pour répondre aux besoins de votre moule.
2. Surveiller le débit du fluide de refroidissement
- Un débit adéquat du fluide de refroidissement est essentiel : il détermine la vitesse de refroidissement du moule et influe sur la qualité du produit et le temps de cycle.
- Vérifiez que le débit n’est ni trop faible — ce qui nuirait au contrôle de la température — ni excessif, ce qui serait inutile et inefficace.
3. Maîtriser le gradient de température
- Maintenez une température uniforme dans le moule pour prévenir les défauts. Un bon contrôle du gradient limite les contraintes internes dans la pièce moulée.
- Les concepteurs de moules doivent viser un écart de température maximal de 5°C entre le noyau et l’empreinte afin de réduire le gauchissement.
4. Optimiser la conception des canaux de refroidissement
- L’emplacement, la profondeur et l’espacement des canaux de refroidissement influent fortement sur l’uniformité de la température de surface du moule.
- Visez une température de surface uniforme en optimisant la profondeur des canaux de refroidissement (idéalement 1-2.5 fois le diamètre du canal) et leur espacement (2.5-3 fois le diamètre du canal).
5. Choisir des matériaux de moule adaptés
- Le matériau du moule a une incidence majeure sur les échanges thermiques. Tenez compte de sa conductivité thermique lors de votre choix.
- Pour les applications à tolérances serrées, des alliages de cuivre peuvent être nécessaires afin de maintenir un faible écart de température et de réduire le gauchissement. Des matériaux moins coûteux, comme l’acier H13, peuvent convenir aux pièces moins exigeantes en matière de tolérances.
6. Mettre en œuvre des techniques de chauffage et de refroidissement rapides
- Le moulage à cycle thermique rapide (RHCM) consiste à chauffer rapidement le moule au-dessus du point de fusion pour faciliter l’écoulement du plastique, puis à le refroidir rapidement pour accélérer sa solidification.
- Le RHCM peut améliorer la qualité de surface et la précision, mais il consomme beaucoup d’énergie et doit être réservé à des applications spécifiques.
En appliquant ces mesures et en surveillant continuellement la température du moule, les mouleurs par injection peuvent mieux maîtriser ce paramètre essentiel. Ils améliorent ainsi la qualité des pièces, réduisent les défauts et optimisent les temps de cycle, pour une fabrication plus efficace.
Températures de moulage par injection pour différents plastiques
Le tableau suivant récapitule les températures recommandées pour le moulage par injection de différents plastiques :
| Type de plastique | Matériau | Température de fusion (°C) | Température du moule (°C) |
|---|---|---|---|
| Plastiques amorphes | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| Plastiques semi-cristallins | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| Plastiques haute température | PES | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
Remarque : la plage de température de moulage optimale dépend de la qualité spécifique du matériau, des additifs, de la géométrie de la pièce, de l’équilibre de propriétés souhaité et du temps de cycle. Un contrôle précis de la température de fusion et de celle du moule est essentiel pour obtenir des pièces de haute qualité et une fabrication efficace par moulage par injection.







