
Vstrekovanie plastov patrí medzi najpoužívanejšie výrobné procesy na produkciu veľkých objemov plastových dielov. Na zabezpečenie stabilnej kvality dielov a optimálnej efektívnosti výroby je teplota formy jedným z najdôležitejších parametrov, ktoré treba riadiť. Výrazne ovplyvňuje tok taveniny pri plnení aj rýchlosť chladenia dielu. Ak je forma príliš studená, tavenina môže mať problém úplne vyplniť dutinu, čo vedie k nedostrekom alebo iným chybám. Naopak, ak je forma príliš horúca, plast bude tuhnúť dlhšie a predĺži sa čas cyklu. V tomto príspevku podrobnejšie vysvetlíme vplyv teploty na vstrekovanie plastov a predstavíme konkrétne opatrenia na lepšie riadenie teploty formy.
Vysvetlenie systémov riadenia teploty formy
Súčasti systému riadenia teploty formy
Systém riadenia teploty formy sa skladá z niekoľkých hlavných súčastí, ktoré spolupracujú:
- Elektronický riadiaci systém: spracováva informácie z iných systémov a vydáva príkazy
- Mechanický systém (obehové čerpadlo): Prenáša teplo z vykurovacieho systému do formy.
- Systém monitorovania hladiny kvapalín: Monitoruje úrovne chladiacej kvapaliny a signály na dopĺňanie
- Vykurovací systém: Ohrieva chladiacu kvapalinu na nastavenú teplotu.
- Chladiaci systém: odstraňuje nadmerné teplo, často pomocou výmenníkov tepla na nepriame chladenie
- Systém snímania teploty: Meria teplotu formy a odovzdáva údaje riadiacemu systému.
- Bezpečnostný systém na uvoľnenie tlaku: Pri príliš vysokom tlaku ho vypúšťa a znižuje.
Typy regulátorov teploty formy
Podľa použitého teplonosného média existujú dva hlavné typy regulátorov teploty formy:
1. Regulátory teploty vody
– Teplotný rozsah je zvyčajne do 180°C
– Bežný typ: do 120°C, typ pri vysokej teplote: do 180 °C
2. Olejové regulátory teploty
– Používa sa pri teplotách nad 180 °C až do 350 °C
– Bežný typ: do 200 °C, typ pri vysokej teplote: do 350 °C
Pracovný princíp
Zjednodušené vysvetlenie fungovania vodného regulátora teploty formy:
1. Cirkulačné čerpadlo tlačí vodu cez systém
2. Vykurovací systém ohreje vodu na nastavenú teplotu.
3. Horúca voda prúdi kanálmi vo forme a odovzdáva jej teplo.
4. Systém snímania teploty meria teplotu formy.
5. Ak je teplota príliš nízka, riadiaci systém vyšle ohrievaču signál na zapnutie.
6. Ak je teplota príliš vysoká, chladiaci systém odvedie prebytočné teplo.
7. Ak tlak nebezpečne stúpne, systém na jeho uvoľnenie vypustí chladiacu kvapalinu.
Presným riadením teploty formy tieto systémy pomáhajú minimalizovať chyby, optimalizovať časy cyklu a zlepšovať celkovú kvalitu a konzistentnosť dielov pri vstrekovaní plastov. Investícia do kvalitného systému riadenia teploty formy prispôsobeného konkrétnym požiadavkám formovania môže výrazne zvýšiť efektívnosť výroby.
Vplyv teploty formy na vstrekovanie plastov
Vplyv nízkej teploty formy
1. Slabý vzhľad a povrch povrchu
- Nízka teplota formy znižuje tekutosť plastovej taveniny, čo môže viesť k neúplnému naplneniu dutiny a menej lesklej povrchovej úprave, najmä pri materiáloch, ako je ABS.
- Ak je teplota formy pri štruktúrovaných povrchoch príliš nízka, tavenina nemusí úplne vyplniť jemné detaily štruktúry, a preto sa povrch formy nedostatočne prenesie na diel.
2. Zvýšenie vnútorného pnutia a deformácií
- Nízka teplota formy spôsobuje rýchle chladenie a „zamrznutie“ molekúl, čím sa v diele hromadí vnútorné pnutie.
- Nerovnomerné chladenie a zmršťovanie pri nízkej teplote formy môžu viesť k deformácii a rozmerovej nestabilite výlisku.
- Viditeľné zvarové čiary sa môžu vytvoriť na povrchu časti, čím sa zníži ich pevnosť.
3. Zmeny mechanických vlastností
- Nízka teplota formy môže znížiť pevnosť výlisku v ťahu v porovnaní s vyššou teplotou formy.
- Rýchle chladenie pri nízkych teplotách môže zvýšiť krehkosť časti a znížiť jej odolnosť voči nárazu a únave.
4. Dlhšie cykly
- Nízka teplota formy síce môže skrátiť čas chladenia, no pre zníženú tekutosť taveniny si vyžaduje vyšší vstrekovací tlak na naplnenie dutiny.
- Môže to predĺžiť celkový čas cyklu, najmä pri kryštalických materiáloch, ktoré potrebujú dostatočné chladenie na dosiahnutie rozmerovej stability.
Vplyv vysokej teploty formy
1. Zlepšenie povrchovej úpravy a vzhľadu
- Vyššia teplota formy umožňuje plastu ľahšie tiecť a vyplniť jemné detaily povrchu, takže výsledný povrch je lesklejší a atraktívnejší, najmä pri materiáloch, ako je ABS.
- Pri vyššej teplote sa plastová tavenina dostáva bližšie k povrchu formy, čo zlepšuje prenesenie jeho štruktúry.
2. Vylepšené mechanické vlastnosti
- Vyššia teplota formy môže v porovnaní s nižšou teplotou zvýšiť pevnosť výlisku v ťahu.
- Pri kryštalických plastoch poskytuje vysoká teplota formy viac času na kryštalizáciu, čím sa zvyšuje tuhosť a tepelná odolnosť dielu.
3. Zníženie vnútorného pnutia a deformácií
- Vysoká teplota formy spomaľuje chladenie a umožňuje molekulám uvoľniť sa a rovnomernejšie sa orientovať, čím sa znižuje zvyškové pnutie v diele.
- Postupnejšie chladenie pri vyššej teplote formy obmedzuje rozdielne zmršťovanie a deformáciu výlisku.
4. Zvýšené časy cyklu a potenciál pre chyby
- Hlavnou nevýhodou vysokej teploty formy je dlhší potrebný čas chladenia, ktorý predlžuje celkový cyklus a znižuje produktivitu.
- Pri príliš vysokej teplote sa plast môže prilepiť k forme a vytvoriť lesklé miesta alebo iné povrchové chyby.
- Ak je teplota formy príliš vysoká, plast zostáva dlhšie roztavený a zvyšuje sa riziko vzniku pretokov a ostrapkov.
5. Možná degradácia materiálových vlastností
- Pri spracovaní pri nadmerne vysokej teplote formy môže pri niektorých polyméroch dôjsť k tepelnej degradácii alebo oxidácii, čo vedie k zníženiu molekulovej hmotnosti a zhoršeniu mechanických vlastností.
- Kombinácia vysokej teploty formy, vysokej teploty taveniny a dlhého času zotrvania predstavuje počas formovania najväčšie riziko degradácie materiálu.
Opatrenia na lepšie riadenie teploty formy
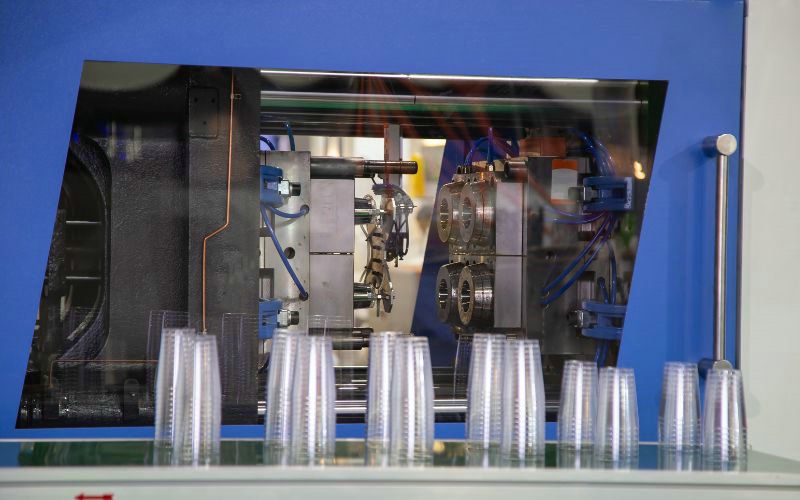
1. Používajte regulátory teploty formy
- Regulátory teploty formy sú nevyhnutné zariadenia, ktoré presne nastavujú a udržiavajú teplotu formy. Používajú sa na ohrev aj chladenie.
- Vyberte regulátor teploty formy s dostatočným prietokom a tlakovou kapacitou, ktoré zodpovedajú požiadavkám konkrétnej formy.
2. Monitorovať prietok chladiaceho média
- Dostatočný prietok chladiacej kvapaliny je kľúčový, pretože určuje rýchlosť chladenia formy a ovplyvňuje kvalitu výrobku aj čas cyklu.
- Overte, či prietok nie je príliš nízky, čo by zhoršilo riadenie teploty, ani príliš vysoký, čo by bolo nehospodárne a neefektívne.
3. Zabezpečte riadenie teplotného gradientu
- Udržiavajte rovnomernú teplotu v celej forme, aby ste predišli chybám. Správne riadenie teplotného gradientu minimalizuje vnútorné pnutie vo výlisku.
- Konštruktéri foriem by sa mali usilovať o teplotný rozdiel najviac 5°C medzi jadrom a dutinou, aby obmedzili deformácie.
4. Optimalizácia návrhu chladiaceho kanála
- Poloha, hĺbka a rozstup chladiacich kanálov výrazne ovplyvňujú rovnomernosť teploty povrchu formy.
- Rovnomernú teplotu povrchu formy dosiahnete optimalizáciou hĺbky chladiacich kanálov (ideálne 1-2.5-násobok priemeru kanála) a ich rozstupu (2.5-3-násobok priemeru kanála).
5. Vyberte vhodné materiály formy
- Materiál formy výrazne ovplyvňuje výmenu tepla. Pri jeho výbere zohľadnite tepelnú vodivosť.
- Pri aplikáciách s úzkymi toleranciami môžu byť na udržanie malého teplotného rozdielu a obmedzenie deformácií potrebné zliatiny medi. Pri dieloch s menej prísnymi toleranciami možno použiť lacnejšie materiály, napríklad oceľ H13.
6. Implementovať rýchle vykurovanie a chladenie techniky
- Rýchle cyklické ohrievanie formy (RHCM) zahŕňa rýchly ohrev formy nad bod tavenia na podporu toku plastu a následné rýchle ochladenie na urýchlenie tuhnutia.
- RHCM môže zlepšiť kvalitu a presnosť povrchu, ale je energeticky náročná a mala by byť vyhradená pre špeciálne aplikácie.
Uplatnením týchto opatrení a priebežným monitorovaním teploty formy môžu výrobcovia vstrekovaných dielov presnejšie riadiť tento kritický procesný parameter. Výsledkom je vyššia kvalita dielov, menej chýb a optimalizované časy cyklu, čo zvyšuje efektívnosť výroby.
Teplota vstrekovania rôznych plastov
Nasledujúca tabuľka sumarizuje odporúčané teploty vstrekovania rôznych plastov:
| Typ plastu | Materiál | Teplota taveniny (°C) | Teplota formy (°C) |
|---|---|---|---|
| Amorfné plasty | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| Polokryštálové plasty | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| Vysokoteplotné plasty | PES | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
Poznámka: Optimálny rozsah teploty formovania závisí od konkrétnej triedy materiálu, prísad, geometrie dielu, požadovanej rovnováhy vlastností a času cyklu. Presné riadenie teploty taveniny aj formy je pri vstrekovaní plastov kľúčové na dosiahnutie vysokej kvality dielov a efektívnej výroby.







