
Шприцването е един от най-широко използваните производствени процеси за изработка на големи количества пластмасови детайли. За да се осигурят постоянно качество и оптимална производствена ефективност, температурата на формата е един от най-важните параметри за контрол. Тя оказва значително влияние върху поведението на потока на пластмасовата стопилка при запълване и върху скоростта на охлаждане на детайла. Ако формата е твърде студена, стопилката може да не запълни напълно кухината, което води до недозапълване или други дефекти. Ако е твърде гореща, пластмасата се втвърдява по-бавно и циклите се удължават. В тази статия ще разгледаме по-подробно влиянието на температурата върху шприцването и конкретните мерки за по-добър контрол на температурата на формата.
Обяснение на системите за управление на температурата на молд
Компоненти на системата за управление на температурата на Mold
Системата за контрол на температурата на формата се състои от няколко основни компонента, които работят съвместно:
- Електронна система за управление: Обработва информация от други системи и издава команди
- Механична система (циркулационна помпа): пренася топлината от нагревателната система към формата.
- Система за мониторинг на течно ниво: Наблюдава нива на охлаждане и сигнали за пълнене
- Отопление: Загряване на охлаждащото средство към настройващата се температура
- Хладене система: Премахва излишната топлина, често използващи топлообменници за непряко охлаждане
- Система за измерване на температурата: измерва температурата на формата и предава данните към системата за управление.
- Система за облекчаване на налягането: Изтощения и облекчаване на налягането, ако тя стане твърде висока
Типове температурни контролери
Според използваната нагревателна среда има два основни вида регулатори на температурата на формата:
1. Контролери за температура на водата
– Температурен обхват обикновено в рамките на 180°C
обичаен тип: до 120°C, тип с висока температура: до 180°C
2. Контролери на температурата на петрола
– Използван за температура над 180°C, до 350°C
– Стандартен тип: до 200°C; високотемпературен тип: до 350°C
Работни принципи
Ето опростено обяснение за това как работи температурният контролер за воден тип:
1. Помпата за циркулация бута вода през системата
2. Отоплителната система загрява водата до определената температура
3. Горещата вода преминава през каналите във формата и предава топлина.
4. Системата за измерване на температурата измерва температурата на формата.
5. Ако температурата е твърде ниска, системата за управление сигнализира нагревателя, за да включи
6. Ако температурата е твърде висока, охладителната система премахва излишната топлина
7. Системата за облекчаване на налягането се охлажда, ако налягането стане опасно високо
Чрез прецизен контрол на температурата на формата тези системи помагат за намаляване на дефектите, оптимизиране на времето на цикъла и подобряване на общото качество и еднородност на детайлите при шприцване. Инвестицията в подходяща система за контрол на температурата, съобразена с конкретните изисквания за формоване, може значително да повиши производствената ефективност.
Въздействие на температурата на мълдата върху инжектирането
Ефекти от ниска температура
1. Лош повърхностен вид и завършека
- Ниската температура на формата намалява течливостта на пластмасовата стопилка. Това може да доведе до непълно запълване и по-малко гланцова повърхност, особено при материали като ABS.
- Ако температурата на формата е твърде ниска при текстурирани повърхности, стопилката може да не запълни напълно фините елементи на текстурата и възпроизвеждането на повърхността на формата да е некачествено.
2. Увеличени вътрешни стресове и военна страница
- Ниската температура на формата води до бързо охлаждане и „замръзване“ на молекулите, при което в детайла се натрупват вътрешни напрежения.
- Неравномерното охлаждане и свиване поради ниска температура на формата може да доведе до деформация и нестабилност на размерите на формования детайл.
- Видимите заварени линии могат да се образуват на повърхността, като се намалява силата му.
3. Промени в механичните свойства
- В сравнение с по-високата температура на формата ниската може да намали якостта на опън на формования детайл.
- Бързото охлаждане при ниски температури може да увеличи слабостта на частта и да намали силата на удара и умората.
4. По-дълго време на цикъл
- Макар ниската температура на формата да може да съкрати времето за охлаждане, заради намалената течливост на стопилката е необходимо по-високо налягане на впръскване, за да се запълни кухината.
- Това може да увеличи общото време на цикъла, особено за кристални материали, които изискват достатъчно охлаждане за измерна стабилност.
Ефекти от високата температура
1. Подобрена повърхностна завършека и външния вид
- По-високата температура на формата улеснява протичането на пластмасата и запълването на фините повърхностни детайли. Така се получава по-гланцово и по-привлекателно покритие, особено при материали като ABS.
- При по-високи температури пластмасата прилепва по-плътно към повърхността на формата и възпроизвежда по-добре текстурата.
2. Подобрени механични свойства
- В сравнение с по-ниска температура на формата по-високата може да подобри якостта на опън на формования детайл.
- При кристалните пластмаси високата температура на формата осигурява повече време за кристализация, което повишава твърдостта и топлоустойчивостта на детайла.
3. Намаляване на вътрешния стрес и военна страница
- Високата температура на формата забавя охлаждането и позволява на молекулите да се отпуснат и подредят по-равномерно, като така се намаляват остатъчните напрежения в детайла.
- По-постепенното охлаждане при по-висока температура на формата намалява неравномерното свиване и деформациите на формования детайл.
4. Увеличен цикъл пъти и потенциал за дефекти
- Основният недостатък на високата температура на формата е необходимото по-дълго време за охлаждане, което увеличава общото време на цикъла и намалява производителността.
- Прекомерно високите температури могат да причинят залепване на пластмасата за формата и да създадат лъскави петна или други повърхностни дефекти.
- Ако температурата на формата е твърде висока, има по-голям риск от образуване на облой и грапавини, тъй като пластмасата остава разтопена по-дълго.
5. Възможно разграждане на материални свойства
- При прекомерно високи температури на формата някои полимери могат да се разградят термично или да се окислят, което води до намаляване на молекулната маса и механичните свойства.
- Най-голям риск от разграждане на материала по време на формоване има при съчетание на висока температура на формата, висока температура на стопилката и продължително време на престой.
Мерки за по-добро управление на температурата
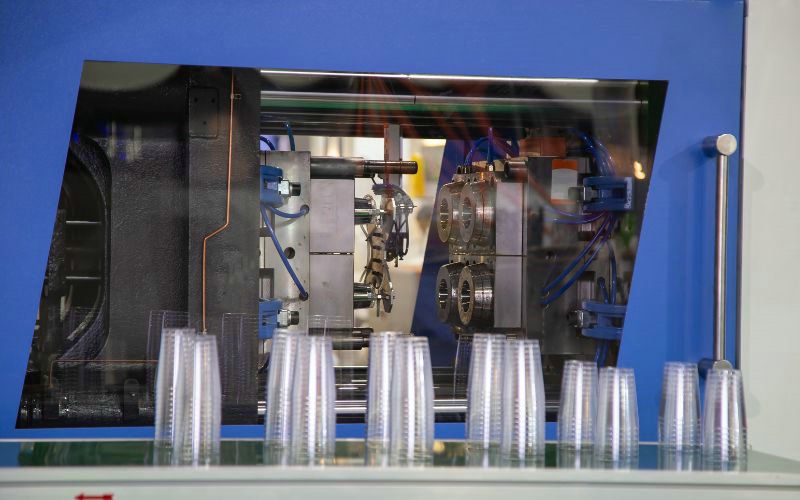
1. Използване на Mold Температурни контролери
- Те работят както за отопление, така и за охлаждане.
- Изберете регулатор на температурата на формата с достатъчен дебит и капацитет за налягане, които да отговарят на нуждите на конкретната форма.
2. Монитор охлаждащи нива
- Достатъчният дебит на охлаждащата течност е от решаващо значение, тъй като определя колко бързо може да се охлади формата и влияе както върху качеството на изделието, така и върху времето на цикъла.
- Проверете, че дебитът не е нито твърде нисък, което може да причини лош температурен контрол, нито твърде висок, който може да бъде загуба и неефективен.
3. Установяване на Температурен Градиент Контрол
- Поддържайте постоянна температура в цялата форма, за да предотвратите дефекти. Правилният контрол на температурния градиент намалява вътрешните напрежения във формования детайл.
- Mold дизайнерите трябва да се стремят към температурна разлика от не повече от 5°C между ядрото и кухината за намаляване на военната страница.
4. Оптимизиране на охлаждането на канала
- Местоположението, дълбочината и стъпката на охлаждащите канали оказват значително влияние върху равномерността на температурата на повърхността на формата.
- Стремете се към равномерна температура на повърхността, като оптимизирате дълбочината на охлаждащите канали (в идеалния случай 1-2.5 пъти диаметъра на канала) и стъпката им (2.5-3 пъти диаметъра на канала).
5. Изберете подходящи материали
- Материалът на формата оказва съществено влияние върху топлообмена. При избора му вземете предвид топлопроводимостта.
- За високото толерантни приложения може да са необходими медни сплави, за да се поддържа диференциал на ниската температура и да се намали военната страница, докато по-евтините материали като H13 от стомана могат да се използват за по-ниски толерантни части.
6. Извършване на бързи отоплителни и охлаждащи техники
- При формоването с бърз топлинен цикъл (RHCM) формата се нагрява бързо над температурата на топене, за да се улесни потокът на пластмасата, след което се охлажда бързо, за да се ускори втвърдяването.
- RHCM може да подобри качеството и прецизността на повърхността, но е енергийно-интензивна и трябва да бъде резервирана за специални приложения.
Като прилагат тези мерки и непрекъснато следят работата на системата за контрол на температурата на формата, производителите чрез шприцване могат да управляват по-прецизно този критичен параметър. Това подобрява качеството на детайлите, намалява дефектите и оптимизира циклите за по-висока производствена ефективност.
Температура на инжекцията за различни пластмаси
Следната таблица обобщава препоръчителната температура на инжектиране за различни пластмаси:
| Пластмасов тип | Материал | Температура на топене (°C) | Температура на мълдата (°C) |
|---|---|---|---|
| Аморфни пластмаси | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| ПММА | 180-260 | 50-80 | |
| Компютър | 280-320 | 80-120 | |
| Пластмаси от полукристаллин | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| ПБТ | 240-275 | 60-100 | |
| Пластмаси с висока темперация | ПЕС | 330-380 | 120-180 |
| ПЕЕК | 340-390 | 120-160 |
Забележка: оптималният температурен диапазон за формоване зависи от конкретната марка, добавките, геометрията на детайла, желаното съотношение между свойствата и времето на цикъла. Внимателният контрол както на температурата на стопилката, така и на температурата на формата е от решаващо значение за постигане на високо качество на детайлите и производствена ефективност при шприцване.







