
Čo je tlakové liatie?
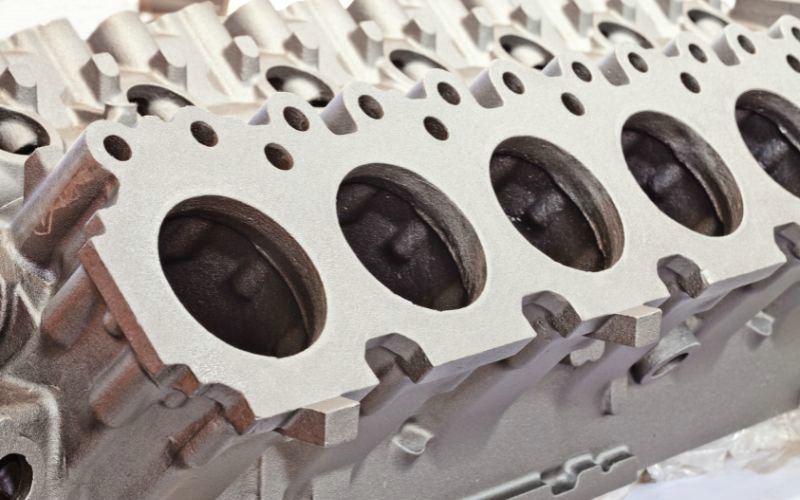
Tlakové liatie je výrobný proces, pri ktorom sa roztavený kov leje alebo vstrekuje do kovových foriem. Používanými kovmi môžu byť zinok, hliník a ich zliatiny. Ide o proces, ktorý sa široko využíva pre svoju efektívnosť pri veľkoobjemovej výrobe.
Pri tlakovom liatí sa kov najprv roztaví v peci a potom sa pod vysokým tlakom vstrekne do kovovej formy. Táto metóda je obľúbená, pretože umožňuje vyrábať diely s vysokou presnosťou, jemnými detailmi a vynikajúcou povrchovou úpravou – vlastnosťami požadovanými v automobilovom, leteckom a elektronickom priemysle.
Výrobcovia si tlakové liatie cenia pre schopnosť vyrábať rozmerovo jednotné diely so stabilnou kvalitou. Či už sa používa na výrobu zložitých súčastí prevodoviek vozidiel alebo elegantných a odolných krytov elektroniky, tlakové liatie je pilierom modernej výroby, najmä keď sú rozhodujúce presnosť a objem.
Proces tlakového liatia
Existujú tri hlavné typy tlakového liatia: gravitačné liatie do kovovej formy, liatie v studenej komore a liatie v teplej komore.
Gravitačné liatie do kovovej formy
Pri gravitačnom liatí do kovovej formy sa roztavený kov leje priamo z panvy do polotrvalej alebo trvalej kovovej formy. Dutina sa plní pôsobením samotnej gravitácie. Výhodou je výroba hutných odliatkov vysokej kvality s výbornými mechanickými vlastnosťami, ktoré umožňujú tepelné spracovanie. Pri malých až stredných objemoch výroby je táto metóda nákladovo efektívna.
Tlakové liatie v studenej komore
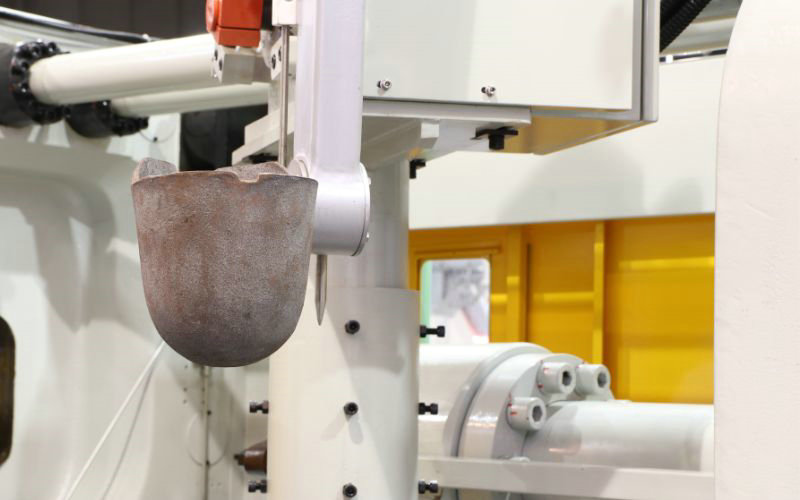
Pri tlakovom liatí v studenej komore je taviaca pec umiestnená oddelene od liacieho stroja. V každom cykle sa presné množstvo roztaveného kovu naberie do nevyhrievanej vstrekovacej komory stroja; hydraulický piest ho potom zatlačí do kovovej formy pod vysokým tlakom v rozsahu 2,000-20,000 psi. Liatie v studenej komore sa používa pri zliatinách s vyšším bodom tavenia, napríklad pri hliníku. Vyrábajú sa ním pevné a trvanlivé diely, no cyklus trvá dlhšie než pri teplej komore.
Tlakové liatie v teplej komore
Pri tlakovom liatí v teplej komore je vstrekovací mechanizmus ponorený v roztavenom kove, ktorý sa do kovovej formy privádza cez prívodný kanál v tvare labutej šije a piest. Na začiatku každého cyklu sa piest stiahne, čím sa prívodný kanál naplní roztaveným kovom. Piest potom pretlačí kov kanálom do formy pod tlakom 1,000-5,000 psi. Liatie v teplej komore sa používa pri zliatinách s nízkym bodom tavenia, napríklad pri zinku a horčíku. Umožňuje kratšie cykly a výrobu zložitých dielov s nižšou pórovitosťou.
Použitie tlakového liatia
Automobilový priemysel: Tlakové liatie sa v tomto odvetví používa vo veľkej miere. Vyrábajú sa ním napríklad bloky motorov, súčasti prevodoviek a konštrukčné prvky. Možnosť rýchlej a efektívnej výroby pevných a trvanlivých dielov robí z tlakového liatia obľúbenú voľbu automobilových inžinierov.
- Komponenty motora
- Prevodovky
- Rámy automobilov
Letectvo a kozmonautika: Tento priemysel využíva tlakové liatie na výrobu zložitých dielov, ktoré musia byť presné a odolávať náročným podmienkam. Týmto spôsobom sa zvyčajne vyrábajú napríklad súčasti podvozkov, prístrojové vybavenie kokpitu a diely motorov.
- Nástrojové bývanie
- Časti pristávacieho zariadenia
- Komponenty motora
Elektronika: V elektronickom priemysle sa tlakovým liatím vyrábajú napríklad konektory, kryty a chladiče. Tieto diely využívajú schopnosť tejto technológie vytvárať zložité tvary a dosahovať vysokú tepelnú vodivosť.
- Teplovzdušné úlomky
- Konektory
- Priestory
Čo je vstrekovanie kovových práškov?
Vstrekovanie kovových práškov (MIM) je výrobný proces na produkciu zložitých dielov v stredných až veľkých objemoch. MIM spája konštrukčnú voľnosť a zložitosť tvarov typickú pre vstrekovanie plastov s mimoriadnou pevnosťou a celistvosťou kovu.
Tu je stručný prehľad MIM:
- Materiály: Váš výber materiálov v MIM typicky zahŕňa železné kovy, ako je nehrdzavejúca oceľ, ktorá poskytuje značnú pevnosť a trvanlivosť konečného produktu.
- Pevnosť a presnosť: Diely vyrobené technológiou MIM sú známe vysokou pevnosťou a presnosťou. Dosahujú úzke tolerancie, vďaka čomu sú vhodné na priemyselné aj zdravotnícke použitie.
- Zložité geometrie a tenké steny: Technológia MIM umožňuje vyrábať diely so zložitou geometriou a tenkými stenami, ktoré by sa tradičnými postupmi obrábania kovov vyrábali ťažko alebo vôbec.
Proces vstrekovania kovových práškov
Pochopenie MIM sa začína pri základnej surovine – vstrekovacej zmesi z jemného kovového prášku a polymérneho spojiva. Medzi bežne používané kovy patria nehrdzavejúca oceľ, titán, zliatiny niklu a zliatiny medi. Počiatočné fázy MIM sú podobné vstrekovaniu plastov: vstrekovacia zmes sa zahreje, až kým nebude dostatočne viskózna na vstrekovanie do dutiny formy.
Po vytvorení výlisku sa začne odstraňovanie spojiva. Odstráni sa jeho väčšina, čím sa diel pripraví na spekanie. Počas spekania sa diel vystaví vysokej teplote, ktorá spojí kovové častice a zabezpečí jeho celistvosť.
Po spekaní sa diel výrazne zmrští – zvyčajne o 15-20%. Proces spekania však umožňuje dosiahnuť vynikajúcu rozmerovú presnosť a povrchovú úpravu, čím sa často minimalizuje potreba následného obrábania. MIM je veľmi nákladovo efektívna pri veľkoobjemovej výrobe malých dielov, pretože vzniká menej materiálového odpadu a úzke tolerancie možno dodržať bez rozsiahlych dokončovacích prác.
Vstrekovanie kovových práškov napokon spája kvalitu, efektívnosť a všestrannosť výrobných procesov. Možnosť používať rôzne kovy a dosahovať špecifické vlastnosti materiálu – napríklad tvrdosť, pevnosť v ťahu a teplotnú odolnosť – z neho robí hodnotný proces v mnohých priemyselných odvetviach.
Použitie vstrekovania kovových práškov (MIM)
Vstrekovanie kovových práškov (MIM) je presné a nákladovo efektívne a hodí sa najmä na hromadnú výrobu malých až stredne veľkých súčiastok. Vďaka možnosti vyrábať zložité tvary s vynikajúcou povrchovou úpravou sa MIM využíva v rôznych odvetviach.
Letecký a automobilový priemysel:
- MIM je ideálny pre výrobu dielov, ako sú kľučky dverí, závesy a komponenty motora vďaka vysokej pevnosti a trvanlivosti.
Liečebné a zubné:
- Lekársky priemysel ťaží z presnosti MIM pri vytváraní chirurgických nástrojov, implantátov a konzol, ktoré si vyžadujú biokompatibilitu.
Spotrebná elektronika:
- Malé komponenty, ako sú časti mobilného telefónu alebo kamerové zostavy, využívajú MIM zdatnosť v miniaturizácii a detailné dizajnové možnosti.
Strelné zbrane:
- MIM sa používa na výrobu rôznych súčastí strelnej zbrane vrátane spúšte, kladiva a zrakových častí, ktoré vyžadujú prísne tolerancie a pevnosť.
Všeobecné priemyselné zariadenia:
- Nájdete MIM vo výrobe komponentov čerpadla, konektorov, a ventily, pretože jeho vysokoobjemové výrobné schopnosti a konzistenciu.
V týchto aplikáciách MIM poskytuje výhody, ktoré zahŕňajú:
- Materiály s vysokou hustotou s vynikajúcimi mechanickými vlastnosťami
- Schopnosť integrovať funkcie ako vlákna, ozubené kolesá a vnútorné kanály bez sekundárnych operácií
- Výroba dielov v blízkosti konečného tvaru, minimalizovanie odpadu
Tlakové liatie a MIM: výhody a nevýhody
Výhody MIM v porovnaní s tlakovým liatím
1. Technológia MIM dokáže vyrábať malé a zložité diely s jemnými prvkami a tenkými stenami, ktoré by sa tlakovým liatím vyrábali ťažko alebo vôbec.
2. MIM umožňuje použiť širší výber materiálov vrátane železných kovov, nehrdzavejúcich ocelí, titánu a zliatin niklu. Tlakové liatie sa zvyčajne obmedzuje na neželezné kovy, ako sú hliník, zinok a horčík.
3. MIM diely majú vynikajúce mechanické vlastnosti, vysokú pevnosť, a odolnosť proti opotrebeniu vďaka procesu spekania.
4. MIM poskytuje prísnejšie tolerancie a môže byť presné do 0,3 mm.
5. Pri MIM vzniká takmer nulový odpad, pretože všetok materiál sa vstrekuje priamo do formy.
Nevýhody MIM v porovnaní s tlakovým liatím
1. MIM je zvyčajne drahšia než tlakové liatie, pretože si vyžaduje zložité nástroje a viacero krokov spracovania.
2. Životnosť nástroja pri MIM je kratšia (150k-300k cyklov) než pri tlakovom liatí (viac než 1 milión cyklov).
3. Diely MIM sa môžu počas spekania výrazne zmrštiť (až o 30%), preto si vyžadujú dôkladnú konštrukciu formy. Pri tlakovom liatí je zmršťovanie oveľa menšie.
4. MIM má vysokú počiatočnú automatizáciu a náklady na nastavenie.
Výhody tlakového liatia v porovnaní s MIM
1. Tlakové liatie je zvyčajne lacnejšie než MIM; v niektorých prípadoch sú náklady nižšie až o 30%.
2. Nástroj na tlakové liatie má dlhšiu životnosť (viac než 1 milión cyklov) než pri MIM (150k-300k cyklov).
3. Tlakové liatie nevyžaduje po vybratí dielu z formy žiadne sekundárne operácie.
4. Pri tlakovom liatí možno do odliatku začleniť vložky a súčasti z iných materiálov.
Nevýhody tlakového liatia v porovnaní s MIM
1. Tlakovým liatím sa ťažko vyrábajú malé a zložité diely s jemnými prvkami a tenkými stenami.
2. Tlakové liatie sa obmedzuje prevažne na neželezné kovy. Železné kovy majú veľmi vysoké body tavenia, ktoré skracujú životnosť kovovej formy.
3. Pórovitosť spôsobená zachytenými plynmi je pri tlakovom liatí bežným problémom a znižuje mechanickú pevnosť.
4. Tlakové liatie si vyžaduje nákladné kovové formy, ktoré odolajú vysokému tlaku a teplote roztaveného kovu.
MIM vyniká výrobou malých a zložitých dielov s vynikajúcimi mechanickými vlastnosťami zo širokej škály materiálov. Je však drahšie a má dlhší výrobný cyklus než tlakové liatie. Tlakové liatie je ekonomickejšie a vhodné na rýchlu výrobu jednoduchších a väčších dielov z neželezných kovov, no horšie zvláda jemné detaily a pórovitosť.
Porovnanie: vstrekovanie kovových práškov a tlakové liatie
1. Presnosť a tolerancie
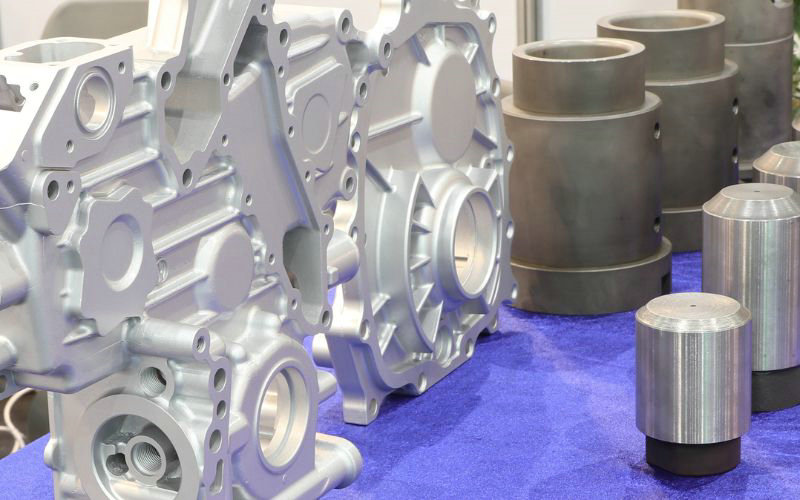
Vstrekovanie kovových práškov (MIM): MIM umožňuje vyrábať veľmi presné diely s pomerne úzkymi toleranciami, zvyčajne s presnosťou do 0.3mm. Presnosť vyplýva z použitia jemných kovových práškov, ktoré umožňujú vytvárať detailné a zložité geometrie.
Tlakové liatie: Vo všeobecnosti poskytuje dobrú rozmerovú presnosť, ktorá však nedosahuje úroveň MIM. Typická tolerancia pri tlakovom liatí je približne ±0.0005 palca, čo je menej presné než možnosti MIM. Odchýlky rozmerov si často vyžadujú dodatočné orezanie, aby diel spĺňal špecifikácie.
2. Potrebné materiály
Vstrekovanie kovových práškov (MIM): MIM umožňuje používať širokú škálu materiálov vrátane železných a neželezných kovov, nehrdzavejúcich ocelí, titánu a zliatin niklu. Táto všestrannosť umožňuje vyrábať diely so špecifickými vlastnosťami prispôsobenými rôznym aplikáciám.
Tlakové liatie: Používa predovšetkým neželezné kovy, napríklad hliník, zinok a horčík. Hoci možno pri tlakovom liatí použiť aj železné kovy, ich veľmi vysoké body tavenia môžu výrazne skrátiť životnosť formy.
3. Porovnanie rýchlosti
Vstrekovanie kovových práškov (MIM): Proces MIM zahŕňa viacero krokov vrátane miešania, vstrekovania, odstraňovania spojiva a spekania, preto je zvyčajne pomalší než tlakové liatie. Po nastavení výroby však MIM umožňuje efektívne vyrábať veľké objemy dielov.
Tlakové liatie: Je známe rýchlou výrobou, preto je vhodné najmä pre veľkoobjemové série. Techniky vstrekovania pod vysokým tlakom umožňujú rýchlo vyrábať veľké diely.
4. Povrchová úprava
Vstrekovanie kovových práškov (MIM): Zvyčajne zabezpečuje vysokokvalitnú povrchovú úpravu, ktorá často nevyžaduje dodatočné opracovanie. Proces spekania pomáha dosiahnuť hladký povrch.
Tlakové liatie: Diely zvyčajne vychádzajú z formy s dobrou povrchovou úpravou, niekedy však treba orezať prebytočný kov. V porovnaní s MIM sa kvalita povrchu vo všeobecnosti považuje za strednú.
5. Výrobné náklady
Vstrekovanie kovových práškov (MIM): Hoci počiatočné náklady na prípravu a nástroje môžu byť vysoké, MIM môže byť pri veľkoobjemovej výrobe zložitých dielov nákladovo efektívne vďaka menšiemu odpadu a minimálnej potrebe následného opracovania.
Tlakové liatie: Zvyčajne má nižšie počiatočné náklady a je nákladovo efektívnejšie pri výrobe väčších dielov a veľkých sérií. Pri veľmi zložitých alebo menších dieloch však jeho nákladová efektívnosť klesá.
6. Rozdiely medzi formami
Vstrekovanie kovových práškov (MIM): Formy používané pri MIM môžu byť menej odolné než formy na tlakové liatie a zvyčajne zvládnu približne 150,000 až 300,000 cyklov. Umožňujú však zložitejšiu konštrukciu dielov.
Tlakové liatie: Formy sú navrhnuté tak, aby odolali vysokým tlakom a teplotám, vďaka čomu sú trvácnejšie a ich životnosť presahuje 1 milión cyklov. V porovnaní s formami MIM však ponúkajú menšiu flexibilitu pri zložitosti dielov.







