
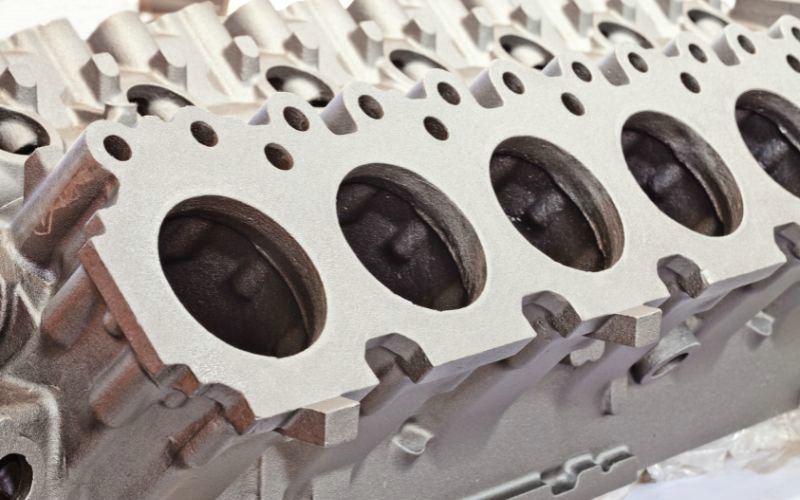
Ի՞նչ է մետաղի ճնշմամբ ձուլումը։
Մետաղի ճնշմամբ ձուլումը արտադրական գործընթաց է, որի ընթացքում հալված մետաղը լցվում կամ ներարկվում է կաղապարների մեջ, որոնք կոչվում են մամլակաղապարներ։ Այս գործընթացում սովորաբար օգտագործվում են ցինկը, ալյումինը և դրանց համաձուլվածքները։ Այս արդյունավետ մեթոդը լայնորեն կիրառվում է մեծ ծավալով արտադրության համար։
Մետաղի ճնշմամբ ձուլման գործընթացը սկսելու համար մետաղը հալեցնում են վառարանում, ապա բարձր ճնշման տակ ներարկում մամլակաղապարների մեջ։ Այս մեթոդը տարածված է, քանի որ թույլ է տալիս պատրաստել ճշգրիտ, մանրամասն դետալներ՝ մակերևույթի գերազանց հարդարմամբ։ Այս հատկանիշները պահանջված են այնպիսի ոլորտներում, ինչպիսիք են ավտոմոբիլային, ավիատիեզերական և էլեկտրոնիկայի արդյունաբերությունները։
Արտադրողները մեծ պահանջարկ ունեն մետաղի ճնշմամբ ձուլման նկատմամբ, քանի որ այն հնարավորություն է տալիս արտադրել միատեսակ դետալներ՝ կայուն որակով։ Անկախ նրանից՝ այն օգտագործվում է մեքենաների փոխանցման տուփերի բարդ բաղադրիչներ, թե էլեկտրոնիկայի նրբագեղ ու ամուր պատյաններ պատրաստելու համար, մետաղի ճնշմամբ ձուլումը ժամանակակից արտադրության հիմնասյուներից է, հատկապես երբ առաջնային են ճշգրտությունն ու ծավալը։
Մետաղի ճնշմամբ ձուլման գործընթացը
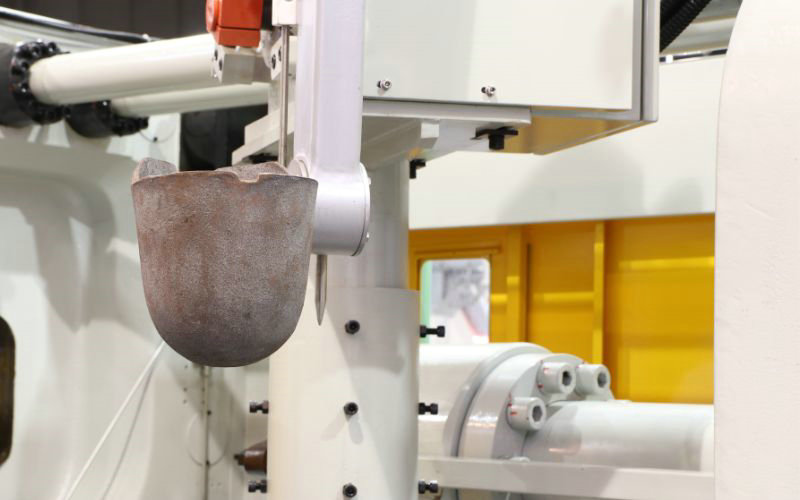
Մետաղի ճնշմամբ ձուլման գործընթացների երեք հիմնական տեսակ կա՝ ինքնահոսով ձուլում մամլակաղապարում, սառը խցիկով ձուլում և տաք խցիկով ձուլում։
Ինքնահոսով ձուլում մամլակաղապարում
Ինքնահոսով ձուլման դեպքում հալված մետաղը շերեփից անմիջապես լցվում է կիսամշտական կամ մշտական մամլակաղապարի մեջ։ Խոռոչը լցվում է միայն ինքնահոսի ազդեցությամբ՝ առանց այլ ուժի։ Այս եղանակի առավելություններից են խիտ, բարձրորակ ձուլվածքներ ստանալու հնարավորությունը և ջերմային մշակման համար հարմար գերազանց մեխանիկական հատկությունները։ Այն ծախսարդյունավետ է փոքր և միջին ծավալի արտադրության համար։
Սառը խցիկով ձուլում մամլակաղապարում
Սառը խցիկով մետաղի ճնշմամբ ձուլման դեպքում հալեցման վառարանը տեղադրված է ձուլման մեքենայից առանձին։ Յուրաքանչյուր ցիկլի համար հալված մետաղի ճշգրիտ չափաբաժինը շերեփով լցվում է մեքենայի չտաքացվող ներարկման խցիկի մեջ, ապա հիդրավլիկ մխոցը մետաղը բարձր՝ 2,000-20,000 psi ճնշման տակ մղում է մամլակաղապարի մեջ։ Այս եղանակը կիրառվում է ավելի բարձր հալման ջերմաստիճան ունեցող համաձուլվածքների, օրինակ՝ ալյումինի համար։ Այն ապահովում է ամուր և երկարակյաց դետալներ, սակայն ցիկլերն ավելի երկար են, քան տաք խցիկով ձուլման դեպքում։
Տաք խցիկով ձուլում մամլակաղապարում
Տաք խցիկով մետաղի ճնշմամբ ձուլման դեպքում ներարկման մեխանիզմն ընկղմված է հալված մետաղի մեջ, որը սագի վզիկի ձև ունեցող խողովակով և մխոցով մատակարարվում է մամլակաղապարին։ Յուրաքանչյուր ցիկլի սկզբում մխոցը հետ է քաշվում, ինչի շնորհիվ սագի վզիկը լցվում է հալված մետաղով։ Այնուհետև մխոցը մետաղը սագի վզիկի միջով 1,000-5,000 psi ճնշման տակ մղում է մամլակաղապարի մեջ։ Տաք խցիկով ձուլումն օգտագործվում է ցածր հալման ջերմաստիճան ունեցող համաձուլվածքների, օրինակ՝ ցինկի և մագնեզիումի համար։ Այն թույլ է տալիս ավելի արագ ցիկլեր իրականացնել և ավելի քիչ ծակոտկենությամբ բարդ դետալներ պատրաստել։
Մետաղի ճնշմամբ ձուլման կիրառությունները
Ավտոմոբիլային արդյունաբերություն․ մետաղի ճնշմամբ ձուլումը լայնորեն կիրառվում է ավտոմոբիլային ոլորտում։ Այս գործընթացով պատրաստվում են այնպիսի բաղադրիչներ, ինչպիսիք են շարժիչի բլոկները, փոխանցման տուփի դետալներն ու կառուցվածքային տարրերը։ Ամուր և երկարակյաց դետալներն արագ ու արդյունավետ արտադրելու հնարավորության շնորհիվ մետաղի ճնշմամբ ձուլումը ավտոմոբիլային ինժեներների նախընտրելի մեթոդներից է։
- Ինչպե ՞ ս ։
- Գազեր
- Կարմեղոս լեռ
Ավիատիեզերական արդյունաբերություն․ այս ոլորտում մետաղի ճնշմամբ ձուլումը գնահատվում է բարդ դետալներ պատրաստելու համար, որոնք պահանջում են ճշգրտություն և պետք է դիմակայեն խիստ պայմաններին։ Սովորաբար այս եղանակով են ձուլվում այնպիսի բաղադրիչներ, ինչպիսիք են վայրէջքի սարքավորումները, օդաչուների խցիկի գործիքները և շարժիչի դետալները։
- Համաժողովներ
- Լանդշաֆտներ
- Ինչպե ՞ ս ։
Էլեկտրոնիկա․ էլեկտրոնիկայի ոլորտում մետաղի ճնշմամբ ձուլումն օգտագործվում է միակցիչներ, պատյաններ և ջերմահեռացուցիչներ պատրաստելու համար։ Այս դետալները շահում են այս մեթոդի՝ բարդ ձևեր և ջերմահաղորդականության բարձր մակարդակ ապահովելու կարողությունից։
- Ջնջել
- Կոնկրետ
- Էլեկտրականներ
Ի՞նչ է մետաղափոշու ներարկմամբ ձուլումը։
Մետաղափոշու ներարկմամբ ձուլումը (MIM) արտադրական գործընթաց է՝ միջինից մինչև մեծ ծավալներով բարդ դետալներ պատրաստելու համար։ MIM-ը համատեղում է պլաստմասսայի ներարկմամբ ձուլմանը բնորոշ նախագծման ազատությունն ու բարդ ձևերը մետաղի բացառիկ ամրության և ամբողջականության հետ։
Ահա ՄԻՋԵՐԿՐԱԿԱՆ ԾՈՎ
- Մասնագետները ։ ՄՌՏ – ի ձեր ընտրությունը սովորաբար ներառում է վնասակար մետաղյա մետաղադրամներ, ինչպիսիք են անշարժ պողպատը, որը մեծ ուժ եւ կայունություն է տալիս վերջնական արտադրությանը ։
- Ամրություն և ճշգրտություն․ MIM դետալները հայտնի են իրենց տպավորիչ ամրությամբ և ճշգրտությամբ։ Դրանք պահպանում են խիստ թույլատրելի շեղումները, ինչի շնորհիվ հարմար են ինչպես արդյունաբերական, այնպես էլ բժշկական կիրառությունների համար։
- Բարդ երկրաչափություն և բարակ պատեր․ MIM-ի միջոցով կարելի է ստեղծել բարդ երկրաչափությամբ և բարակ պատերով դետալներ, որոնց պատրաստումը կարող է դժվար կամ անհնար լինել մետաղամշակման ավանդական գործընթացներով։
Մետաղի ներարկմամբ ձուլման գործընթացը
MIM գործընթացը հասկանալու համար պետք է սկսել դրա հիմնական նյութից՝ հումքային խառնուրդից, որը բաղկացած է նուրբ մետաղափոշուց և պոլիմերային կապակցանյութից։ Այս գործընթացում սովորաբար օգտագործվում են չժանգոտվող պողպատ, տիտան, նիկելի համաձուլվածքներ և պղնձի համաձուլվածքներ։ Սկզբնական փուլերում MIM-ը նման է պլաստմասսայի ներարկմամբ ձուլմանը․ հումքային խառնուրդը տաքացվում է մինչև մածուցիկ դառնալը, որպեսզի հնարավոր լինի այն ներարկել կաղապարի խոռոչի մեջ։
Ձուլված դետալի ձևավորվելուց հետո սկսվում է կապակցանյութի հեռացման գործընթացը։ Դրա ընթացքում հեռացվում է կապակցանյութի մեծ մասը, և դետալը պատրաստվում է սինթերման։ Սինթերման ընթացքում դետալը ենթարկվում է բարձր ջերմաստիճանի, ինչի շնորհիվ մետաղի մասնիկները միանում են իրար և ապահովվում է դետալի ամբողջականությունը։
Սինթերումից հետո կնկատեք, որ դետալը զգալիորեն կծկվել է՝ սովորաբար 15-20%-ով։ Այնուամենայնիվ, սինթերման գործընթացը թույլ է տալիս հասնել չափերի գերազանց ճշգրտության և մակերևույթի հարդարման՝ հաճախ նվազագույնի հասցնելով հետագա մեխանիկական մշակման անհրաժեշտությունը։ MIM-ը ծախսարդյունավետ է մեծ ծավալներով փոքր դետալներ արտադրելու համար՝ նյութի ավելի փոքր կորուստների և առանց ծավալուն վերջնական մշակման խիստ թույլատրելի շեղումներ պահպանելու հնարավորության շնորհիվ։
Ի վերջո, մետաղափոշու ներարկմամբ ձուլումը արտադրական գործընթացներում համադրում է որակը, արդյունավետությունն ու բազմակողմանիությունը։ Տարբեր մետաղներ կիրառելու և նյութի որոշակի բնութագրեր՝ օրինակ կարծրություն, ձգման ամրություն և ջերմաստիճանի նկատմամբ կայունություն, ապահովելու հնարավորության շնորհիվ այն արժեքավոր գործընթաց է բազմաթիվ ոլորտներում։
Մետաղափոշու ներարկմամբ ձուլման (MIM) կիրառությունները
Մետաղափոշու ներարկմամբ ձուլումը (MIM) ճշգրիտ և ծախսարդյունավետ մեթոդ է, որը հատկապես հարմար է փոքրից միջին չափի բաղադրիչների զանգվածային արտադրության համար։ MIM-ը կիրառվում է տարբեր ոլորտներում, քանի որ թույլ է տալիս պատրաստել բարդ ձևերով դետալներ՝ մակերևույթի գերազանց հարդարմամբ։
Տեղեկություն փաստաթղթի եւ ավտոմեքենայի մասին.
- ՄԻՋԵՐԿՐԱԿԱՆ ԾԱՌԱՅՈՒԹՅՈՒՆԸ, ինչպես օրինակ ՝ դռները, հրշեջները եւ ինժեներական ֆունկցիաները իր բարձրության եւ կայունության շնորհիվ ։
Բժիշկ եւ Դարվին:
- Բժիշկական ինստիտուտի օգուտները ՄՌՏ-ի վիրաբուժական գործիքներից ստեղծելով վիրաբուժական գործիքներ, ստեղնաշարեր եւ պրիմատներ, որոնք անհրաժեշտ են կենսաբանական ճգնաժամի:
Համակարգչային էլեկտրոնային նամակներ
- Մասնավոր բաղադրիչները, ինչպիսիք են բջջային հեռախոսային հատվածները կամ տեսախցիկային տեսախցիկները, կամ տեսախցիկային հեռարձակումները, առաջացնում են փոքրատառ եւ մանրամասն նախագծված սարքավորումներ:
Տեղեկություն փաստաթղթի մասին.
- ՄՌՏ – ն օգտագործվում է տարբեր հրդեհների համար, այդ թվում եռանկյունիների, մուրճիկների եւ տեսողության համար, որոնք խիստ պահանջում են հանդուրժողականություն եւ ուժ ։
Գլխավոր արդյունաբերությունը.
- Դուք կգտնեք ՄՏԱԾԵՔ, որ պլազմայի արտադրության, կապերի եւ վանդակների արտադրության մեջ MIMI-ը կգտնվի իր բարձրորակ ունակությունների շնորհիվ ։
ՄՏԱԾԵՔ ։
- Բարձր դիրք ունեցող նյութերը մեծ մեխանիկական հատկություններով
- Անհավասարության օբյեկտները, ինչպես օրինակ ՝ ողնաշարը, ողնաշարը եւ ներքին ողնաշարը ՝ առանց երկրորդական գործողությունների
- Կառուցման ծրագիրը դեպի վերջնական տեսքի, նվազագույնի
Մետաղի ճնշմամբ ձուլումն ընդդեմ MIM-ի․ առավելություններն ու թերությունները
MIM-ի առավելությունները մետաղի ճնշմամբ ձուլման համեմատ
1. MIM-ի միջոցով կարելի է պատրաստել փոքր, բարդ դետալներ՝ մանրամասն առանձնահատկություններով և բարակ պատերով, որոնց արտադրությունը մետաղի ճնշմամբ ձուլման միջոցով դժվար կամ անհնար կլիներ։
2. MIM-ն առաջարկում է նյութերի ավելի լայն ընտրություն, այդ թվում՝ սև մետաղներ, չժանգոտվող պողպատներ, տիտան և նիկելի համաձուլվածքներ։ Մետաղի ճնշմամբ ձուլումը սովորաբար սահմանափակվում է գունավոր մետաղներով, ինչպիսիք են ալյումինը, ցինկը և մագնեզիումը։
3 Մասնագետները ունեն հիանալի մեխանիկական հատկություններ, բարձր ուժ եւ դիմադրություն մեղքի պրոցեսին ։
4. MIM-ն ապահովում է ավելի խիստ թույլատրելի շեղումներ, իսկ ճշգրտությունը կարող է հասնել 0.3mm-ի։
5. MIM-ի դեպքում գրեթե թափոններ չեն առաջանում, քանի որ ամբողջ նյութն անմիջապես ներարկվում է կաղապարի մեջ։
MIM-ի թերությունները մետաղի ճնշմամբ ձուլման համեմատ
1. MIM-ն ընդհանուր առմամբ ավելի թանկ է, քան մետաղի ճնշմամբ ձուլումը՝ բարդ գործիքավորման և մշակման բազմաթիվ փուլերի պատճառով։
2. MIM-ի մամլակաղապարի ծառայության ժամկետն ավելի կարճ է (150k-300k ներարկման ցիկլ), քան մետաղի ճնշմամբ ձուլման դեպքում (ավելի քան 1 միլիոն ցիկլ)։
3. Սինթերման ընթացքում MIM դետալները կարող են զգալիորեն կծկվել (մինչև 30%), ինչի պատճառով պահանջվում է կաղապարի մանրակրկիտ նախագծում։ Մետաղի ճնշմամբ ձուլման դեպքում կծկումը շատ ավելի փոքր է։
4. MIM-ն ունի ավտոմատացման և սկզբնական կարգաբերման բարձր ծախսեր։
Մետաղի ճնշմամբ ձուլման առավելությունները MIM-ի համեմատ
1. Մետաղի ճնշմամբ ձուլումը սովորաբար ավելի էժան է, քան MIM-ը․ որոշ դեպքերում՝ մինչև 30%-ով։
2. Մետաղի ճնշմամբ ձուլման մամլակաղապարի ծառայության ժամկետն ավելի երկար է (ավելի քան 1 միլիոն ցիկլ), քան MIM-ի դեպքում (150k-300k ցիկլ)։
3. Մետաղի ճնշմամբ ձուլումից հետո, երբ դետալը դուրս է հանվում կաղապարից, երկրորդային գործողությունների կարիք չկա։
4. Մետաղի ճնշմամբ ձուլման ընթացքում կարելի է կաղապարի մեջ տեղադրել ներդիրներ և այլ նյութերից պատրաստված բաղադրիչներ։
Մետաղի ճնշմամբ ձուլման թերությունները MIM-ի համեմատ
1. Մետաղի ճնշմամբ ձուլմամբ դժվար է արտադրել փոքր, բարդ դետալներ՝ մանր մանրամասներով և բարակ պատերով։
2. Մետաղի ճնշմամբ ձուլումը հիմնականում սահմանափակվում է գունավոր մետաղներով։ Սև մետաղների հալման ջերմաստիճանը շատ բարձր է, ինչի հետևանքով կրճատվում է մամլակաղապարի ծառայության ժամկետը։
3. Մետաղի ճնշմամբ ձուլման տարածված խնդիր է փակված գազերի պատճառով առաջացող ծակոտկենությունը, որը նվազեցնում է մեխանիկական ամրությունը։
4. Բարձր ճնշմանը և հալված մետաղի ջերմաստիճաններին դիմանալու համար մետաղի ճնշմամբ ձուլումը պահանջում է թանկարժեք մամլակաղապարներ։
Ամփոփելով՝ MIM-ը գերազանց է փոքր, բարդ դետալներ արտադրելու համար․ այն ապահովում է մեխանիկական հատկությունների բարձր մակարդակ և նյութերի լայն ընտրություն։ Սակայն այն ավելի թանկ է և ունի ավելի երկար ցիկլ, քան մետաղի ճնշմամբ ձուլումը։ Մետաղի ճնշմամբ ձուլումն ավելի տնտեսող է և հարմար է գունավոր մետաղներից ավելի պարզ ու խոշոր դետալներ արագ արտադրելու համար, սակայն դժվարանում է բարդ մանրամասների և ծակոտկենության հետ։
Համեմատություն․ մետաղի ներարկմամբ ձուլումն ընդդեմ ճնշմամբ ձուլման
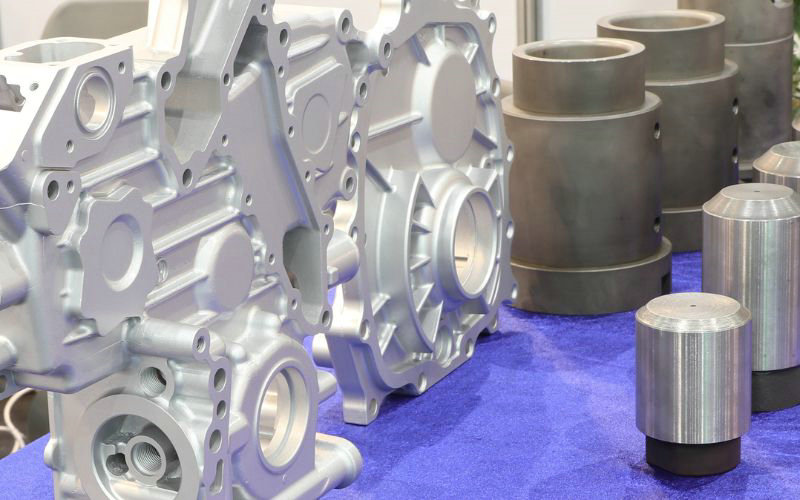
1.&Ճշգրտություն և թույլատրելի շեղումներ
Մետաղափոշու ներարկմամբ ձուլում (MIM)․ MIM-ի միջոցով ստացվում են շատ ճշգրիտ դետալներ՝ համեմատաբար խիստ թույլատրելի շեղումներով․ ճշգրտությունը սովորաբար հասնում է 0.3mm-ի։ Այս ճշգրտությունը պայմանավորված է օգտագործվող նուրբ մետաղափոշիներով, որոնք թույլ են տալիս ստանալ մանրամասն և բարդ երկրաչափական ձևեր։
Մետաղի ճնշմամբ ձուլում․ սովորաբար ապահովում է չափերի լավ ճշգրտություն, սակայն ոչ այնքան բարձր, որքան MIM-ը։ Մետաղի ճնշմամբ ձուլման թույլատրելի շեղումը սովորաբար մոտ ±0.0005 inches է, ինչը MIM-ի հնարավորությունների համեմատ ավելի ցածր ճշգրտություն է։ Չափերի շեղումները հաճախ պահանջում են լրացուցիչ կտրատում՝ բնութագրերին համապատասխանելու համար։
2. Պահանջվող նյութեր
Մետաղափոշու ներարկմամբ ձուլում (MIM)․ MIM-ում կարելի է օգտագործել նյութերի լայն շրջանակ, ներառյալ սև և գունավոր մետաղներ, չժանգոտվող պողպատներ, տիտան և նիկելի համաձուլվածքներ։ Այս բազմակողմանիությունը թույլ է տալիս արտադրել տարբեր կիրառություններին հարմարեցված, որոշակի հատկություններով դետալներ։
Մետաղի ճնշմամբ ձուլում․ հիմնականում օգտագործվում են գունավոր մետաղներ, ինչպիսիք են ալյումինը, ցինկը և մագնեզիումը։ Թեև մետաղի ճնշմամբ ձուլման համար կարելի է օգտագործել սև մետաղներ, դրանց հալման ջերմաստիճանը շատ բարձր է, ինչը կարող է զգալիորեն կրճատել կաղապարի ծառայության ժամկետը։
3 Սխալ ձեւակերպված
Մետաղափոշու ներարկմամբ ձուլում (MIM)․ MIM գործընթացը ներառում է մի քանի փուլ՝ խառնում, ներարկմամբ ձուլում, կապակցանյութի հեռացում և սինթերում, ինչի պատճառով այն սովորաբար ավելի դանդաղ է, քան մետաղի ճնշմամբ ձուլումը։ Այնուամենայնիվ, արտադրությունը կարգավորելուց հետո MIM-ով կարելի է արդյունավետորեն մեծ ծավալներով դետալներ արտադրել։
Մետաղի ճնշմամբ ձուլում․ հայտնի է արագ արտադրական հնարավորություններով և ավելի արագ է, հատկապես հարմար՝ մեծ ծավալով արտադրական ցիկլերի համար։ Բարձր ճնշման տակ ներարկման մեթոդների շնորհիվ գործընթացը թույլ է տալիս արագ պատրաստել խոշոր դետալներ։
4. Մակերևույթի հարդարում
Մետաղափոշու ներարկմամբ ձուլում (MIM)․ սովորաբար ապահովում է մակերևույթի բարձրորակ հարդարում, որը հաճախ լրացուցիչ հետմշակում չի պահանջում։ Սինթերման գործընթացը նպաստում է հարթ մակերևույթ ստանալուն։
Մետաղի ճնշմամբ ձուլում․ դետալները սովորաբար կաղապարից դուրս են գալիս մակերևույթի լավ հարդարմամբ, սակայն կարող են պահանջել ավելորդ մետաղի կտրատում։ Մակերևույթի որակը ընդհանուր առմամբ համարվում է միջին՝ MIM-ի համեմատ։
5. Արտադրական ծախսեր
Մետաղափոշու ներարկմամբ ձուլում (MIM)․ թեև սկզբնական կարգաբերման և գործիքավորման ծախսերը կարող են բարձր լինել, MIM-ը կարող է ծախսարդյունավետ լինել մեծ ծավալներով բարդ դետալներ արտադրելիս՝ թափոնների կրճատման և հետմշակման նվազագույն անհրաժեշտության շնորհիվ։
Մետաղի ճնշմամբ ձուլում․ սկզբնական ծախսերի առումով սովորաբար ավելի էժան է և ավելի ծախսարդյունավետ՝ խոշոր դետալների ու մեծածավալ արտադրության համար։ Սակայն բարձր բարդության կամ փոքր չափերի դետալների դեպքում դրա ծախսարդյունավետությունը նվազում է։
6. Կաղապարների տարբերությունները
Մետաղափոշու ներարկմամբ ձուլում (MIM)․ MIM-ում օգտագործվող կաղապարները կարող են ավելի քիչ դիմացկուն լինել, քան մետաղի ճնշմամբ ձուլման կաղապարները, և սովորաբար նախատեսված են մոտ 150,000-ից 300,000 ներարկման ցիկլի համար։ Այնուամենայնիվ, MIM կաղապարները թույլ են տալիս դետալներն ավելի բարդ ձևով նախագծել։
Մետաղի ճնշմամբ ձուլում․ կաղապարները նախագծված են բարձր ճնշումներին և ջերմաստիճաններին դիմանալու համար, ուստի ավելի դիմացկուն են․ դրանց սպասվող ծառայության ժամկետը 1 միլիոնից ավելի ներարկման ցիկլ է։ Այնուամենայնիվ, MIM կաղապարների համեմատ դրանք ավելի քիչ ճկունություն են տալիս դետալի բարդության առումով։







