
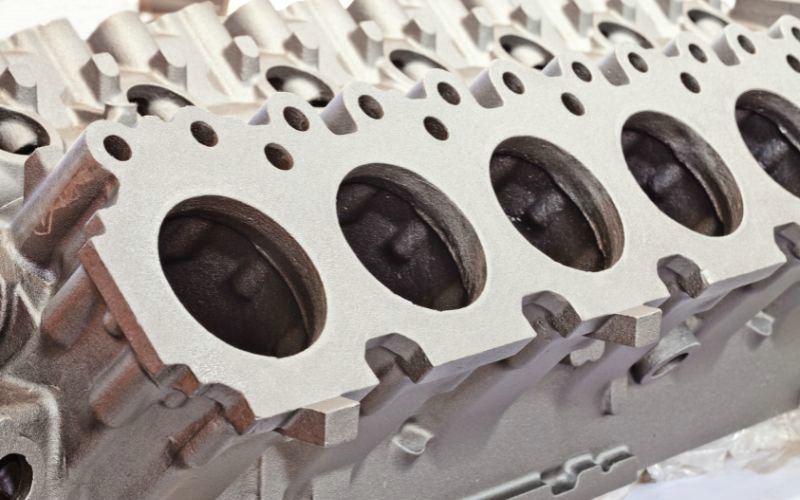
Che cosa è Die Casting?
La pressofusione è un processo di produzione che comporta il versamento o l’iniezione di metallo fuso in stampi, noto come pressofusione. Il metallo tipicamente utilizzato in questo processo può includere zinco, alluminio e le loro leghe. Il vostro è un viaggio attraverso una procedura ampiamente adottata per la sua efficienza nei cicli di produzione ad alto volume.
Quando si avvia la pressofusione, il metallo viene fuso in un forno e quindi iniettato negli stampi ad alta pressione. Questo metodo è popolare per la sua capacità di produrre parti con precisione, dettagli intricati ed eccellenti finiture superficiali, qualità richieste in settori come automobilistico, aerospaziale ed elettronico.
La pressofusione è molto ricercata dai produttori per la sua capacità di produrre parti uniformi con qualità costante. Sia che tu lo stia usando per creare intricati componenti del cambio per veicoli o involucri eleganti e durevoli per l’elettronica, la pressofusione è un pilastro della produzione moderna, specialmente quando la precisione e il volume sono essenziali.
Processo di pressofusione
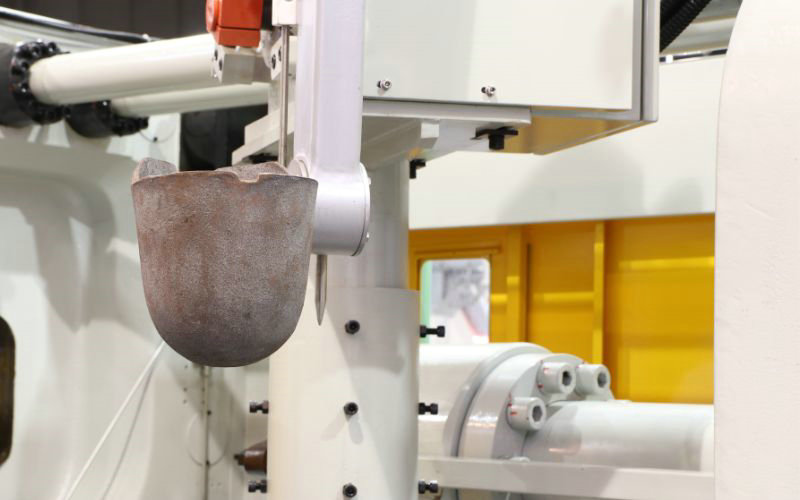
Esistono tre tipi principali di processi di pressofusione: pressofusione a gravità, pressofusione a camera fredda e pressofusione a camera calda.
Gravity Die Casting
Nella pressofusione a gravità, il metallo fuso viene versato direttamente da un mestolo in uno stampo semipermanente o permanente. La cavità si riempie senza altra forza che la gravità. I vantaggi della pressofusione a gravità includono la capacità di produrre getti densi e di alta qualità con eccellenti proprietà meccaniche adatte al trattamento termico. È conveniente per la produzione di piccoli e medi volumi.
Cold Chamber Die Casting
Nella pressofusione a camera fredda, il forno di fusione si trova separatamente dalla macchina di pressofusione. Per ogni ciclo, una quantità precisa di metallo fuso viene fissata nella camera di tiro non riscaldata della macchina; quindi, uno stantuffo idraulico costringe il metallo nello stampo ad alte pressioni tra 2.000-20.000 psi. La pressofusione a camera fredda viene utilizzata per leghe con punti di fusione più elevati come l’alluminio. Produce parti forti e durevoli, ma ha tempi di ciclo più lenti di una camera calda.
Caldo Camera Die Casting
Nella pressofusione a camera calda, il meccanismo di iniezione viene immerso in una pozza di metallo fuso, che viene immesso nello stampo attraverso un collo d’oca e un pistone. All’inizio di ogni ciclo, il pistone si ritrae, permettendo al collo d’oca di riempirsi di metallo fuso. Il pistone poi forza il metallo attraverso il collo d’oca nel dado a pressioni di 1.000-5.000 psi. La pressofusione a camera calda viene utilizzata per leghe con bassi punti di fusione come zinco e magnesio. Consente tempi di ciclo più rapidi e può produrre parti complesse con porosità ridotta.
Die Casting Applicazioni
Automotive: La pressofusione è ampiamente impiegata nel settore automobilistico. Troverete componenti come blocchi motore, parti di trasmissione ed elementi strutturali realizzati attraverso questo processo. La capacità di produrre parti forti e durevoli in modo rapido ed efficiente rende la pressofusione una scelta ideale per gli ingegneri automobilistici.
- Componenti del motore
- Riduttori
- Cornici auto
Aerospazio: L’industria aerospaziale valori pressofusione per la creazione di parti complesse che richiedono precisione e può sopportare condizioni difficili. Componenti come carrello di atterraggio, strumentazione della cabina di pilotaggio e parti del motore sono tipicamente pressofusi.
- Alloggi per strumentazione
- Parti dell’attrezzatura di atterraggio
- Componenti del motore
Elettronica: Nell’elettronica, la pressofusione viene utilizzata per creare elementi come connettori, alloggiamenti e dissipatori di calore. Queste parti beneficiano della capacità della pressofusione di formare progetti complessi con un alto livello di conducibilità termica.
- Lavelli di calore
- Connettori
- Involucri
Che cosa è Metal Injection Molding?
Metal Injection Molding (MIM) offre un processo di produzione per la produzione di parti intricate in volumi medio-alti. MIM combina la libertà di progettazione e la complessità delle forme che si trovano nello stampaggio a iniezione di plastica con l’eccezionale resistenza e integrità del metallo.
Ecco una breve panoramica di MIM:
- Materiali: La scelta dei materiali in MIM include tipicamente metalli ferrosi come l’acciaio inossidabile, che fornisce resistenza e durata significative al prodotto finale.
- Forza e precisione: Le parti MIM sono conosciute per la loro impressionante forza e precisione. Mantiene tolleranze strette, rendendole adatte ad entrambi industriale e medico applicazioni.
- Geometrie complesse e pareti sottili: Con MIM, puoi creare parti con geometrie complesse e pareti sottili, che potrebbero essere difficili o impossibili attraverso i tradizionali processi di lavorazione dei metalli.
Processo di stampaggio ad iniezione di metallo
La tua comprensione di MIM inizia con il suo materiale primario – un Materie prime che consiste di polvere di metallo fine e di un materiale legante polimerico. I metalli comuni utilizzati in questo processo includono acciaio inossidabile, titanio, leghe di nichel e leghe di rame. Nelle sue fasi iniziali, MIM è simile allo stampaggio a iniezione di plastica; la materia prima viene riscaldata fino a diventare viscosa e può essere iniettata in una cavità di stampo.
Una volta che la parte stampata è impostata, inizia il processo di debinding. Ciò comporta la rimozione della maggior parte del legante, che prepara la parte per la sinterizzazione. Durante la sinterizzazione, la tua parte è esposta a temperature elevate che legano insieme le particelle metalliche e garantiscono l’integrità.
Dopo la sinterizzazione, scoprirai che la parte si è ridotta in modo significativo, in genere tra il 15-20%. Tuttavia, il processo di sinterizzazione consente di ottenere un’eccellente precisione dimensionale e finitura superficiale, spesso riducendo al minimo la necessità di lavorazioni successive. MIM è altamente conveniente quando si tratta di produrre piccole parti in grandi volumi a causa di minori sprechi di materiale e della capacità di mantenere tolleranze strette senza lunghi lavori di finitura.
In definitiva, lo stampaggio a iniezione di metalli offre una miscela unica di qualità, efficienza e versatilità all’interno dei processi di produzione. La sua capacità di utilizzare una varietà di metalli e raggiungere caratteristiche specifiche del materiale – come durezza, resistenza alla trazione e resistenza alla temperatura – lo rende un processo prezioso in numerose industrie.
Applicazioni di stampaggio ad iniezione di metallo (MIM)
Lo stampaggio a iniezione di metalli (MIM) è preciso ed economico, ed è adatto in particolare per la produzione in serie di componenti di piccole e medie dimensioni. Troverai applicazioni MIM in vari settori grazie alla sua capacità di produrre forme complesse con un’eccellente finitura superficiale.
Aerospaziale e Automotive:
- MIM è ideale per la produzione di parti come maniglie delle porte, cerniere e componenti del motore grazie alla sua elevata resistenza e durata.
Medico e Odontoiatra:
- L’industria medica beneficia della precisione di MIM nella creazione di strumenti chirurgici, impianti e staffe che richiedono biocompatibilità.
Elettronica di consumo:
- Piccoli componenti come parti di telefoni cellulari o assemblaggi di telecamere sfruttano la capacità di MIM nella miniaturizzazione e nelle capacità di progettazione dettagliate.
Industria delle armi da fuoco:
- MIM è utilizzato per la fabbricazione di vari componenti dell’arma da fuoco, tra cui trigger, martelli e parti della vista che richiedono tolleranze e resistenza rigorose.
Attrezzatura industriale generale:
- Troverete MIM nella produzione di componenti della pompa, connettori e valvole grazie alle sue capacità di produzione ad alto volume e consistenza.
In queste applicazioni, MIM offre vantaggi che includono:
- Materiali ad alta densità con grandi proprietà meccaniche
- Capacità di integrare funzionalità come fili, ingranaggi e canali interni senza operazioni secondarie
- Produzione di parti vicine alla forma finale, riducendo al minimo gli sprechi
Die Casting vs MIM: vantaggi e svantaggi
Vantaggi di MIM su Die Casting
1. MIM può produrre parti piccole e complesse con caratteristiche intricate e pareti sottili che sarebbero difficili o impossibili con la pressofusione.
2. MIM offre una gamma più ampia di materiali, tra cui metalli ferrosi, acciai inossidabili, titanio e leghe di nichel. La pressofusione è tipicamente limitata a metalli non ferrosi come alluminio, zinco e magnesio.
3. Le parti MIM hanno eccellenti proprietà meccaniche, elevata resistenza e resistenza all’usura a causa del processo di sinterizzazione.
4. MIM fornisce tolleranze più strette e può essere accurato entro 0,3 mm.
5. MIM non ha praticamente alcun spreco perché tutto il materiale viene iniettato direttamente nello stampo.
Svantaggi di MIM rispetto a Die Casting
1. MIM è generalmente più costoso della pressofusione a causa delle complesse fasi di lavorazione e lavorazione.
2. MIM ha una durata dello stampo inferiore (150k-300k colpi) rispetto alla pressofusione (oltre 1 milione di colpi).
3. Le parti MIM possono ridursi in modo significativo (fino al 30%) durante la sinterizzazione, richiedendo un’attenta progettazione dello stampo. La pressofusione ha un restringimento molto inferiore.
4. MIM ha un’elevata automazione iniziale e costi di installazione.
I vantaggi di Die Casting su MIM
1. La pressofusione è in genere più economica di MIM, fino al 30% meno costosa in alcuni casi.
2. La pressofusione ha una vita di dado più lunga (oltre 1 milione di colpi) rispetto a MIM (150k-300k colpi).
3. La pressofusione non richiede operazioni secondarie dopo che la parte viene espulsa dallo stampo.
4. La pressofusione può ospitare inserti e parti di altri materiali incorporati nella fusione.
Svantaggi della pressofusione rispetto al MIM
1. Die casting lotta con la produzione di piccole parti intricate con caratteristiche sottili e pareti sottili.
2. La pressofusione è limitata ai metalli prevalentemente non ferrosi. I metalli ferrosi hanno punti di fusione molto alti, che riducono la vita dello stampo.
3. La porosità dovuta ai gas intrappolati è un problema comune nella pressofusione, riducendo la resistenza meccanica.
4. La pressofusione richiede stampi costosi per resistere alle alte pressioni e alle temperature dei metalli fusi.
In sintesi, MIM eccelle nella produzione di parti piccole e complesse con eccellenti proprietà meccaniche in una vasta gamma di materiali. Tuttavia, è più costoso e ha un tempo di ciclo più lungo della pressofusione. La pressofusione è più economica e adatta a parti più semplici e più grandi in metalli non ferrosi con tempi di produzione più rapidi, ma lotta con caratteristiche intricate e porosità.
Confronto: Stampaggio ad iniezione di metallo vs. pressofusione
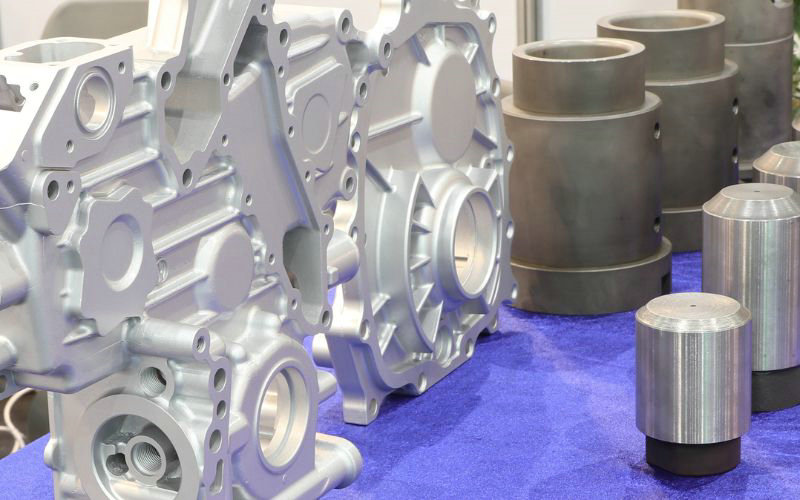
1. Precisione & Tolleranze
Stampaggio ad iniezione di metallo (MIM): MIM raggiunge parti molto precise con tolleranze relativamente strette, in genere accurate all’interno di 0,3 mm. Questa precisione è dovuta alle polveri metalliche fini utilizzate, che consentono geometrie dettagliate e complesse.
pressofusione: La pressofusione offre generalmente una buona precisione dimensionale ma non così alta come MIM. La tolleranza tipica per la pressofusione è intorno a ±0.0005 pollici, che è meno preciso rispetto alle capacità di MIM. Le variazioni di dimensioni spesso richiedono un taglio aggiuntivo per soddisfare le specifiche.
2. Materiali necessari
Stampaggio ad iniezione di metallo (MIM)MIM può utilizzare una vasta gamma di materiali, tra cui metalli ferrosi e non ferrosi, acciai inossidabili, titanio e leghe di nichel. Questa versatilità consente la produzione di parti con proprietà specifiche su misura per varie applicazioni.
pressofusioneUtilizza principalmente metalli non ferrosi come alluminio, zinco e magnesio. Mentre la pressofusione può utilizzare metalli ferrosi, questi materiali hanno punti di fusione molto alti, che possono ridurre significativamente la durata della stampo.
3. Confronto velocità
Stampaggio ad iniezione di metallo (MIM): Il processo MIM comporta più passaggi, tra cui miscelazione, stampaggio a iniezione, debinding e sinterizzazione, che lo rende generalmente più lento della pressofusione. Tuttavia, una volta impostata la produzione, MIM può produrre in modo efficiente grandi volumi di parti.
pressofusione: Conosciuta per la sua rapida capacità di produzione, la pressofusione è più veloce, particolarmente adatta per produzioni ad alto volume. Il processo consente la creazione rapida di parti di grandi dimensioni grazie alle sue tecniche di iniezione ad alta pressione.
4. Finitura superficiale
Stampaggio ad iniezione di metallo (MIM)Tipicamente fornisce una finitura superficiale di alta qualità che spesso non richiede ulteriore post-elaborazione. Il processo di sinterizzazione aiuta a ottenere una finitura liscia.
pressofusione: Le parti di solito escono dallo stampo con una buona finitura superficiale ma potrebbero richiedere un po ‘di taglio di metallo in eccesso. La qualità della superficie è generalmente considerata media rispetto a MIM.
5. Costi di fabbricazione
Stampaggio ad iniezione di metallo (MIM)Mentre i costi iniziali di installazione e lavorazione degli utensili possono essere elevati, MIM può essere conveniente per la produzione di parti complesse in grandi volumi a causa della riduzione degli sprechi e delle esigenze minime di post-elaborazione.
pressofusione: Generalmente meno costoso in termini di costi iniziali ed è più conveniente per le parti più grandi e la produzione ad alto volume. Tuttavia, il rapporto costo-efficacia diminuisce per parti altamente complesse o più piccole.
6. Differenze di stampo
Stampaggio ad iniezione di metallo (MIM): Gli stampi utilizzati in MIM possono essere meno durevoli rispetto alla pressofusione, in genere supportando intorno a 150.000 a 300.000 scatti. Tuttavia, gli stampi MIM consentono una maggiore complessità nella progettazione dei pezzi.
pressofusione: Gli stampi sono progettati per resistere ad alte pressioni e temperature, rendendoli più durevoli, con un’aspettativa di vita di oltre 1 milione di cicli. Tuttavia, offrono meno flessibilità in termini di complessità delle parti rispetto agli stampi MIM.







