
Was ist Druckguss?
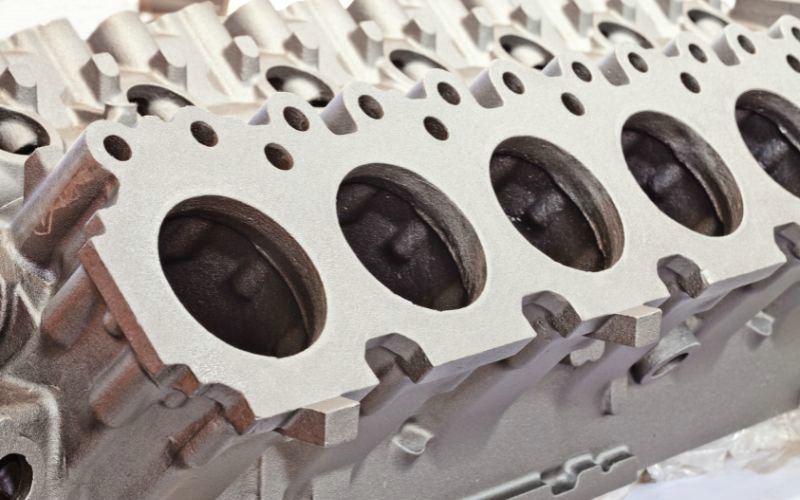
Druckguss ist ein Fertigungsverfahren, bei dem geschmolzenes Metall in Formen gegossen oder eingespritzt wird, die als Druckgussformen bezeichnet werden. Typische Werkstoffe sind Zink, Aluminium und deren Legierungen. Das Verfahren wird wegen seiner Effizienz bei der Großserienfertigung häufig eingesetzt.
Beim Druckguss wird Metall in einem Ofen geschmolzen und anschließend unter hohem Druck in die Druckgussform eingespritzt. Das Verfahren ist beliebt, weil sich damit präzise Teile mit feinen Details und ausgezeichnetem Oberflächenfinish herstellen lassen – Eigenschaften, die in Branchen wie Automobilindustrie, Luft- und Raumfahrt sowie Elektronik gefragt sind.
Hersteller setzen stark auf Druckguss, weil damit gleichmäßige Teile mit konsistenter Qualität hergestellt werden können. Ob komplexe Getriebekomponenten für Fahrzeuge oder elegante, langlebige Gehäuse für Elektronik – Druckguss ist ein Grundpfeiler der modernen Fertigung, insbesondere wenn Präzision und hohe Stückzahlen gefragt sind.
Druckgussverfahren
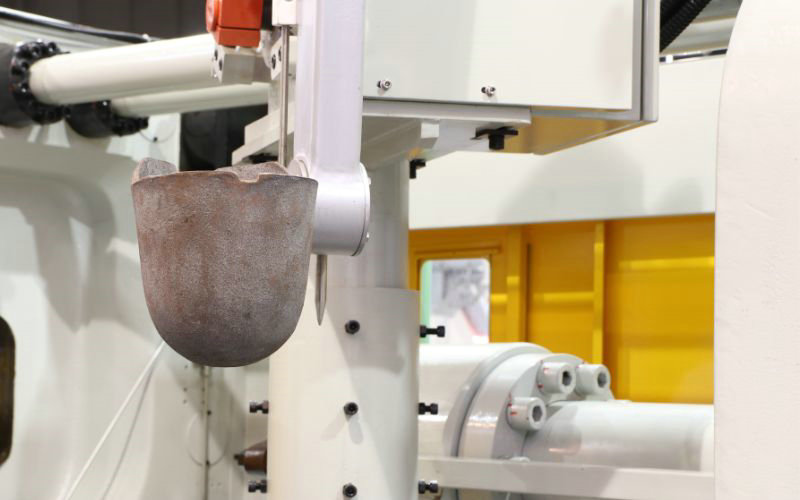
Es gibt drei Hauptarten des Druckgusses: Schwerkraftdruckguss, Kaltkammerdruckguss und Warmkammerdruckguss.
Schwerkraftdruckguss
Beim Schwerkraftdruckguss wird geschmolzenes Metall direkt aus einer Gießpfanne in eine Dauer- oder Halbdauerform gegossen. Die Formkavität wird allein durch die Schwerkraft gefüllt. Zu den Vorteilen gehören dichte, hochwertige Gussteile mit ausgezeichneten mechanischen Eigenschaften, die sich für eine Wärmebehandlung eignen. Das Verfahren ist bei kleinen bis mittleren Produktionsmengen kostengünstig.
Kaltkammerdruckguss
Beim Kaltkammerdruckguss befindet sich der Schmelzofen getrennt von der Druckgussmaschine. Bei jedem Zyklus wird eine genau bemessene Menge geschmolzenen Metalls in die unbeheizte Gießkammer der Maschine gefüllt. Anschließend presst ein Hydraulikkolben das Metall mit einem Druck von 2.000–20.000 psi in die Druckgussform. Kaltkammerdruckguss wird für Legierungen mit höheren Schmelzpunkten wie Aluminium verwendet. Er ergibt starke, langlebige Teile, hat jedoch längere Zykluszeiten als das Warmkammerverfahren.
Warmkammerdruckguss
Beim Warmkammerdruckguss ist der Einspritzmechanismus in ein Bad aus geschmolzenem Metall eingetaucht. Über einen Schwanenhalskanal und Kolben wird das Metall in die Druckgussform gefördert. Zu Beginn jedes Zyklus fährt der Kolben zurück, sodass sich der Schwanenhalskanal mit geschmolzenem Metall füllt. Danach presst der Kolben das Metall mit einem Druck von 1.000–5.000 psi durch den Kanal in die Form. Das Verfahren wird für Legierungen mit niedrigen Schmelzpunkten wie Zink und Magnesium eingesetzt. Es ermöglicht kürzere Zykluszeiten und die Herstellung komplexer Teile mit geringerer Porosität.
Druckgussanwendungen
Automobilindustrie: Druckguss wird in der Automobilindustrie umfassend eingesetzt. Dazu gehören Motorgehäuse, Getriebeteile und Strukturelemente. Durch die schnelle und effiziente Herstellung starker, langlebiger Teile ist Druckguss bei Automobilingenieuren sehr gefragt.
- Motorkomponenten
- Getriebe
- Fahrzeugrahmen
Luft- und Raumfahrt: Die Luft- und Raumfahrtindustrie schätzt Druckguss für komplexe Teile, die präzise sein und anspruchsvollen Bedingungen standhalten müssen. Typische Druckgussteile sind Fahrwerkskomponenten, Cockpitinstrumente und Motorteile.
- Gehäuse für Instrumente
- Fahrwerkskomponenten
- Motorkomponenten
Elektronik: In der Elektronik werden mit Druckguss beispielsweise Steckverbinder, Gehäuse und Kühlkörper hergestellt. Diese Teile profitieren davon, dass sich mit dem Verfahren komplexe Konstruktionen mit hoher Wärmeleitfähigkeit formen lassen.
- Kühlkörper
- Steckverbinder
- Gehäuse
Was ist Metallpulverspritzgießen?
Metallpulverspritzgießen (MIM) ist ein Fertigungsverfahren zur Herstellung komplexer Teile in mittleren bis hohen Stückzahlen. MIM verbindet die Gestaltungsfreiheit und Formkomplexität des Kunststoffspritzgießens mit der außergewöhnlichen Festigkeit und Integrität von Metall.
Hier ein kurzer Überblick über MIM:
- Materialien: Bei MIM werden häufig Eisenmetalle wie Edelstahl verwendet, die dem fertigen Produkt hohe Festigkeit und Haltbarkeit verleihen.
- Festigkeit und Präzision: MIM-Teile sind für ihre hohe Festigkeit und Präzision bekannt. Sie halten enge Toleranzen ein und eignen sich damit sowohl für die Industrie als auch für die Medizin.
- Komplexe Geometrien und dünne Wände: Mit MIM können Sie Teile mit komplexen Geometrien und dünnen Wänden herstellen, die mit herkömmlichen Metallbearbeitungsverfahren möglicherweise schwierig oder gar nicht zu fertigen wären.
MIM-Verfahren
Grundlage von MIM ist ein Ausgangsmaterial, das sogenannte Feedstock , eine Mischung aus feinem Metallpulver und einem Polymerbindemittel. Zu den häufig verwendeten Metallen gehören Edelstahl, Titan, Nickellegierungen und Kupferlegierungen. In der Anfangsphase ähnelt MIM dem Kunststoffspritzgießen: Das Feedstock wird erhitzt, bis es zähflüssig ist und in eine Formkavität eingespritzt werden kann.
Sobald das Formteil ausgebildet ist, beginnt das Entbindern. Dabei wird der größte Teil des Bindemittels entfernt und das Teil auf das Sintern vorbereitet. Beim Sintern wird das Teil hohen Temperaturen ausgesetzt, wodurch sich die Metallpartikel verbinden und ein festes Gefüge bilden.
Nach dem Sintern ist das Teil deutlich geschrumpft – typischerweise um 15–20 %. Das Sinterverfahren ermöglicht jedoch eine ausgezeichnete Maßgenauigkeit und Oberflächenqualität, sodass häufig nur wenig Nachbearbeitung erforderlich ist. Für die Herstellung kleiner Teile in großen Stückzahlen ist MIM dank geringerem Materialabfall und enger Toleranzen ohne umfangreiche Nachbearbeitung sehr kosteneffizient.
Metallpulverspritzgießen vereint Qualität, Effizienz und Vielseitigkeit auf besondere Weise. Durch die Verarbeitung unterschiedlicher Metalle und die gezielte Einstellung von Materialeigenschaften wie Härte, Zugfestigkeit und Temperaturbeständigkeit ist es für zahlreiche Branchen wertvoll.
Anwendungen des Metallpulverspritzgießens (MIM)
Metallpulverspritzgießen (MIM) ist präzise und kosteneffizient und eignet sich besonders für die Massenfertigung kleiner bis mittelgroßer Komponenten. Dank der Möglichkeit, komplexe Formen mit ausgezeichnetem Oberflächenfinish herzustellen, kommt MIM in verschiedenen Branchen zum Einsatz.
Luft- und Raumfahrt sowie Automobilindustrie:
- Aufgrund seiner hohen Festigkeit und Haltbarkeit eignet sich MIM ideal für Teile wie Türgriffe, Scharniere und Motorkomponenten.
Medizin und Zahnmedizin:
- Die Medizinbranche profitiert von der Präzision von MIM bei der Herstellung biokompatibler chirurgischer Instrumente, Implantate und Halterungen.
Unterhaltungselektronik:
- Kleine Komponenten wie Mobiltelefonteile und Kamerabaugruppen nutzen die Stärken von MIM bei Miniaturisierung und detailreicher Konstruktion.
Waffenindustrie:
- MIM wird zur Fertigung verschiedener Waffenteile verwendet, darunter Abzüge, Hähne und Visierkomponenten, für die enge Toleranzen und hohe Festigkeit erforderlich sind.
Allgemeiner Anlagenbau:
- Dank hoher Stückzahlen und gleichbleibender Qualität kommt MIM bei der Herstellung von Pumpenkomponenten, Steckverbindern und Ventilen zum Einsatz.
MIM bietet bei diesen Anwendungen unter anderem folgende Vorteile:
- Werkstoffe mit hoher Dichte und ausgezeichneten mechanischen Eigenschaften
- Gewinde, Zahnräder und Innenkanäle lassen sich ohne sekundäre Arbeitsschritte integrieren.
- Teile nahe der Endkontur werden gefertigt, wodurch Abfall minimiert wird.
Druckguss oder MIM: Vor- und Nachteile
Vorteile von MIM gegenüber Druckguss
1. Mit MIM lassen sich kleine, komplexe Teile mit feinen Merkmalen und dünnen Wänden herstellen, die beim Druckguss schwierig oder gar nicht zu fertigen wären.
2. MIM bietet eine größere Werkstoffauswahl, darunter Eisenmetalle, Edelstähle, Titan und Nickellegierungen. Druckguss ist meist auf Nichteisenmetalle wie Aluminium, Zink und Magnesium beschränkt.
3. MIM-Teile weisen dank des Sinterverfahrens ausgezeichnete mechanische Eigenschaften, hohe Festigkeit und Verschleißbeständigkeit auf.
4. MIM ermöglicht engere Toleranzen und eine Genauigkeit bis zu 0,3 mm.
5. Bei MIM entsteht praktisch kein Abfall, da das gesamte Material direkt in die Form eingespritzt wird.
Nachteile von MIM gegenüber Druckguss
1. MIM ist aufgrund der komplexen Werkzeuge und mehrerer Verarbeitungsschritte im Allgemeinen teurer als Druckguss.
2. Die Lebensdauer der MIM-Form ist kürzer (150.000–300.000 Schuss) als beim Druckguss (über 1 Million Schuss).
3. MIM-Teile können beim Sintern stark schrumpfen (bis zu 30 %), weshalb eine sorgfältige Formkonstruktion erforderlich ist. Beim Druckguss ist die Schrumpfung deutlich geringer.
4. MIM verursacht hohe anfängliche Automatisierungs- und Einrichtungskosten.
Vorteile von Druckguss gegenüber MIM
1. Druckguss ist normalerweise günstiger als MIM und kann in manchen Fällen bis zu 30 % weniger kosten.
2. Die Lebensdauer der Druckgussform ist mit über 1 Million Schuss länger als bei MIM (150.000–300.000 Schuss).
3. Nach dem Auswerfen des Teils aus der Druckgussform sind keine sekundären Arbeitsschritte erforderlich.
4. Beim Druckguss können Einsätze und Teile aus anderen Werkstoffen in das Gussteil eingebettet werden.
Nachteile von Druckguss gegenüber MIM
1. Druckguss eignet sich weniger für kleine, komplexe Teile mit feinen Merkmalen und dünnen Wänden.
2. Druckguss ist weitgehend auf Nichteisenmetalle beschränkt. Eisenmetalle haben sehr hohe Schmelzpunkte, wodurch sich die Lebensdauer der Druckgussform verringert.
3. Porosität durch eingeschlossene Gase ist beim Druckguss ein häufiges Problem und verringert die mechanische Festigkeit.
4. Druckguss erfordert kostspielige Formen, die hohem Druck und den Temperaturen des geschmolzenen Metalls standhalten.
Zusammenfassend eignet sich MIM hervorragend für kleine, komplexe Teile mit ausgezeichneten mechanischen Eigenschaften und einer großen Werkstoffauswahl. Es ist jedoch teurer und hat längere Zykluszeiten als Druckguss. Druckguss ist wirtschaftlicher und eignet sich für einfachere, größere Teile aus Nichteisenmetallen. Das Verfahren ermöglicht kürzere Produktionszeiten, stößt bei feinen Details und Porosität jedoch an Grenzen.
Vergleich: Metallpulverspritzgießen und Druckguss
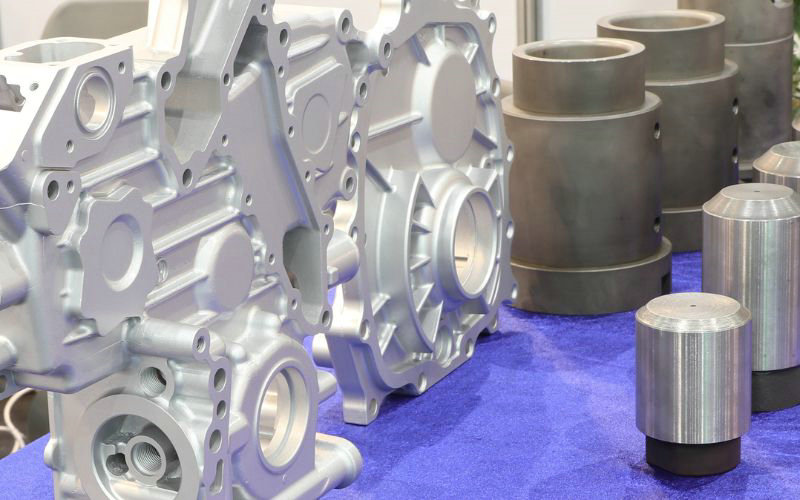
1. Genauigkeit und Toleranzen
Metallpulverspritzgießen (MIM): MIM ermöglicht sehr präzise Teile mit engen Toleranzen, typischerweise bis auf 0,3 mm. Diese Genauigkeit ist den feinen Metallpulvern zu verdanken, mit denen sich detailreiche und komplexe Geometrien herstellen lassen.
Druckguss: Druckguss bietet im Allgemeinen eine gute Maßgenauigkeit, erreicht aber nicht das Niveau von MIM. Die typische Toleranz beim Druckguss liegt bei etwa ±0,0005 Zoll und ist damit weniger präzise als bei MIM. Maßabweichungen erfordern oft zusätzliches Beschneiden, um die Vorgaben einzuhalten.
2. Benötigte Werkstoffe
Metallpulverspritzgießen (MIM): MIM kann eine große Auswahl an Werkstoffen verarbeiten, darunter Eisen- und Nichteisenmetalle, Edelstähle, Titan und Nickellegierungen. Diese Vielseitigkeit ermöglicht Teile mit gezielt auf verschiedene Anwendungen abgestimmten Eigenschaften.
Druckguss: Verwendet hauptsächlich Nichteisenmetalle wie Aluminium, Zink und Magnesium. Zwar ist Druckguss auch mit Eisenmetallen möglich, deren sehr hohe Schmelzpunkte können die Lebensdauer der Form jedoch erheblich verkürzen.
3. Vergleich der Geschwindigkeit
Metallpulverspritzgießen (MIM): Das MIM-Verfahren umfasst mehrere Schritte, darunter Mischen, Spritzgießen, Entbindern und Sintern, und ist daher im Allgemeinen langsamer als Druckguss. Nach dem Einrichten der Fertigung können mit MIM jedoch große Stückzahlen effizient hergestellt werden.
Druckguss: Druckguss ist für seine hohe Produktionsgeschwindigkeit bekannt und besonders bei großen Serien schneller. Dank des Einspritzens unter hohem Druck lassen sich auch große Teile schnell herstellen.
4. Oberflächenfinish
Metallpulverspritzgießen (MIM): Bietet normalerweise ein hochwertiges Oberflächenfinish, das oft keine weitere Nachbearbeitung erfordert. Das Sintern trägt zu einer glatten Oberfläche bei.
Druckguss: Teile haben nach dem Entformen in der Regel ein gutes Oberflächenfinish, überschüssiges Metall muss jedoch möglicherweise beschnitten werden. Im Vergleich zu MIM wird die Oberflächenqualität im Allgemeinen als mittel eingestuft.
5. Fertigungskosten
Metallpulverspritzgießen (MIM): Anfangs können Einrichtungs- und Werkzeugkosten hoch sein. Bei großen Stückzahlen komplexer Teile ist MIM aufgrund des geringeren Abfalls und der minimalen Nachbearbeitung dennoch kosteneffizient.
Druckguss: Ist bei den Anfangskosten in der Regel günstiger und bei größeren Teilen sowie hohen Stückzahlen kosteneffizienter. Bei sehr komplexen oder kleineren Teilen sinkt die Wirtschaftlichkeit jedoch.
6. Unterschiede bei den Formen
Metallpulverspritzgießen (MIM): MIM-Formen sind möglicherweise weniger langlebig als Druckgussformen und halten typischerweise etwa 150.000 bis 300.000 Schuss aus. Dafür ermöglichen MIM-Formen komplexere Bauteilkonstruktionen.
Druckguss: Druckgussformen sind für hohe Drücke und Temperaturen ausgelegt und dadurch langlebiger; ihre Lebensdauer beträgt über 1 Million Schuss. Bei der Komplexität der Teile bieten sie jedoch weniger Gestaltungsspielraum als MIM-Formen.







