
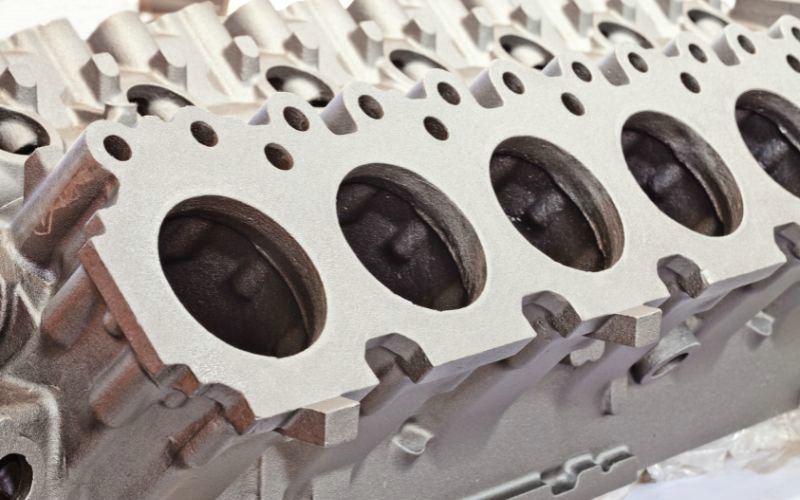
Co to jest Die Casting?
Odlewanie die jest procesem produkcyjnym, który obejmuje wlewanie lub wstrzykiwanie rozpuszczonego metalu do form, znanych jako umiera. Metal zazwyczaj używany w tym procesie może obejmować cynk, aluminium, i ich stopów. Twój jest podróż poprzez procedurę szeroko przyjętą dla jego efektywności w wysokiej wielkości produkcji.
Kiedy inicjujesz odlewanie die, metal jest topiony w piecu, a następnie wstrzykiwany w śmierć pod wysokim ciśnieniem. Metoda ta jest popularna ze względu na jego zdolność produkcji części z precyzyjną, skomplikowaną detalią i znakomitą wykończeniem powierzchni – kwalifikacje wymagane w sektorach takich jak samochody samochodowe, samoloty lotnicze i elektronika.
Die odlew jest wysoko poszukiwany przez producentów ze względu na swoją zdolność do produkcji jednolitych części o spójnej jakości. Czy używasz go do tworzenia skomplikowanych komponentów skrzyni biegów dla pojazdów lub delikatnych, trwałe obudowy dla elektroniki, odlewania stoi jako filar nowoczesnej produkcji, zwłaszcza wtedy, gdy precyzja i objętość są istoty.
Proces odlewu
Istnieją trzy główne rodzaje procesów odlewania: grawitacja die casting, zimna komora odlewania, i gorące komory odlewania.
Odlewanie grawitacji
W grawitacji odlewania, roztapianego metalu jest wlany bezpośrednio z ładunku do półstałej lub trwałej die. Otworu wypełnia się bez siły innej niż grawitacja. Zalety odlewu grawitacyjnego to zdolność do produkcji gęstych, wysokiej jakości odlewów o doskonałych właściwościach mechanicznych nadających się do obróbki cieplnej. Jest to opłacalne dla małej lub średniej produkcji.
Odlewanie zimnej komory
W odlewaniu ciśnieniowym z zimną komorą piec do topienia znajduje się oddzielnie od maszyny odlewniczej. W każdym cyklu do nieogrzewanej komory wtryskowej maszyny nabiera się precyzyjnie odmierzoną ilość stopionego metalu, a następnie tłok hydrauliczny wtłacza metal do formy pod wysokim ciśnieniem, wynoszącym od 2,000 do 20,000 psi. Odlewanie ciśnieniowe z zimną komorą stosuje się do stopów o wyższej temperaturze topnienia, takich jak aluminium. Pozwala ono wytwarzać mocne i trwałe części, ale cykle są wolniejsze niż w technologii z gorącą komorą.
Hot Chamber Diet Casting
W gorącej komory odlewania, mechanizm wtrysku jest zanurzony w puli z roztapianego metalu, który jest wprowadzany do śmierci przez gęsień i tłok. Na początku każdego cyklu, tłok zwija, pozwalając gęsi do wypełnienia roztapianym metalem. Tłok następnie zmusza metal przez gęsień do umierania przy ciśnieniu 1000-5,000 psi. Gorąca komora odlewania jest używany do stopów o niskich topnieniach, takich jak cynk i magnez. Umożliwia szybsze czasy cyklu i może wyprodukować skomplikowane części o ograniczonej porowatości.
Die Casting aplikacji
Automotive: Die casting jest szeroko stosowany w sektorze motoryzacyjnym. Znajdziesz takie elementy jak bloki silnika, części przesyłowe i elementy konstrukcyjne wykonane przez ten proces. Możliwość wytwarzania silnych, trwałych części szybko i efektywnie sprawia, że die odlewania go-to wybór dla inżynierów samochodowych.
- Komponenty silnika
- Skrzynia biegów
- Ramki samochodowe
Przestrzeń lotnicza: Wartości przemysłu lotniczego odlewania odlewania do produkcji złożonych części, które wymagają precyzji i mogą wytrzymać ciężkie warunki. Elementy, takie jak podwozie, oprzyrządowanie kokpitu i części silnika są zwykle odlewane.
- Mieszkalnie instrumentacyjne
- Części węzłów lądowych
- Komponenty silnika
Elektronika: W elektronice, odlewania die służy do tworzenia elementów takich jak złącze, obudowy i zlewy ciepła. Części te korzystają z możliwości odlewania die, tworząc złożone wzory o wysokim poziomie przewodności cieplnej.
- Umywalki ciepła
- Złącze
- Pomieszczenia
Czym jest przeróbka metalowa?
Wtryskiwacze metalu (MIM) oferują proces produkcyjny do produkcji skomplikowanych części w średniej i dużej objętości. MIM łączy swobodę wzornictwa i złożoność kształtów występujących w wtrysku tworzyw sztucznych z wyjątkową wytrzymałością i integralnością metalu.
Oto zwięzły przegląd MIM:
- Materiały: Twój wybór materiałów w MIM zazwyczaj obejmuje metale żelazne, takie jak stal nierdzewna, która zapewnia znaczną wytrzymałość i trwałość produktu końcowego.
- Siła i precyzja: części MIM są znane ze swojej imponującej siły i precyzji. Utrzymują ścisłe tolerancje, dzięki czemu nadają się do zastosowań przemysłowych i medycznych.
- Kompleksowe Geometria i Cienkie Ściany: Dzięki MIM, można tworzyć części ze złożonymi geometriami i cienkimi ścianami, które mogą być trudne lub niemożliwe przez tradycyjne procesy metalowe.
Proces formowania wtrysku metalu
Twoje zrozumienie MIM zaczyna się od jego głównego materiału — materiału paszowego, który składa się z drobnego metalu proszku i polimerowego materiału wiążącego. W tym procesie stosowane są zwykłe metale ze stali nierdzewnej, tytanu, stopów niklu i stopów miedzi. W początkowych etapach MIM jest podobny do formowania tworzywa sztucznego; pasza jest podgrzewana, aż staje się lepki i może być wstrzykiwany do jamy formowej.
Po ustawieniu części formowanej rozpoczyna się proces odwiązujący. Oznacza to usunięcie większości spoiwa, który przygotowuje część do grzechu. Podczas spiekania, Twoja część jest narażona na wysokie temperatury, które łączą cząsteczki metalu razem i zapewniają integralność.
Po przekształceniu dowiesz się, że część znacznie się skruszyła – zazwyczaj między 15-20%. Jednak proces spiekania umożliwia uzyskanie doskonałej dokładności wymiarowej i wykończenia powierzchni, często minimalizując potrzebę dalszej obróbki. MIM jest wysoce opłacalny, jeśli chodzi o produkcję małych części w dużych ilościach ze względu na niższe odpady materialne i zdolność do utrzymania ciasnych tolerancji bez obszernej pracy wykończeniowej.
Ostatecznie, formowanie wtrysku metalu oferuje unikalną mieszankę jakości, wydajności i wszechstronności w procesie produkcyjnym. Jego zdolność do stosowania różnych metali i osiągnięcia specyficznych właściwości materialnych — takich jak twardość, wytrzymałość na rozciąganie i odporność na temperaturę — sprawia, że jest ona cennym procesem w wielu branżach.
Aplikacje do wtrysku metalu (MIM)
Formowanie wtrysku metalu (MIM) jest precyzyjne i opłacalne, i nadaje się zwłaszcza do produkcji masowej małych i średnich komponentów. Aplikacje MIM znajdują się w różnych gałęziach przemysłu ze względu na jego zdolność do produkcji złożonych kształtów z doskonałą wykończeniem powierzchni.
Aerospace i Automotive:
- MIM jest idealny do produkcji części takich jak uchwyty drzwiowe, zawiasy i elementy silnika ze względu na jego wysoką wytrzymałość i trwałość.
Lekarskie i stomatologiczne:
- Przemysł medyczny korzysta z precyzji MIM w tworzeniu narzędzi chirurgicznych, implantów i nawiasów, które wymagają biokompatybilności.
Elektronika konsumencka:
- Małe komponenty, takie jak części telefonii komórkowej lub zespoły kamer, wykorzystują prowestację MIM w miniaturyzacji i szczegółowych możliwościach projektowania.
Przemysł broni palnej:
- MIM stosuje się do wytwarzania różnych komponentów broni palnej, w tym spustów, kurków i elementów przyrządów celowniczych, które wymagają ścisłych tolerancji i wysokiej wytrzymałości.
Urządzenia przemysłowe ogólne:
- MIM znajdziecie w produkcji elementów pompy, złączy i zaworów ze względu na jego wysoką ilość mocy produkcyjnych i konsystencji.
W tych wnioskach MIM przynosi korzyści, które obejmują:
- Materiały o dużej gęstości o znakomitych właściwościach mechanicznych
- Zdolność do integracji funkcji takich jak nitki, przekładnie i kanały wewnętrzne bez operacji wtórnych
- Produkcja części bliskich kształtowi końcowemu, minimalizacja odpadów
Die Casting vs MIM: korzyści i korzyści
Korzyści płynące z MIM w stosunku do Die Casting
1. MIM może produkować małe, złożone części ze skomplikowanymi cechami i cienkimi ścianami, które byłyby trudne lub niemożliwe z odlewania die.
2. MIM oferuje szerszą gamę materiałów, w tym metale żelazne, stali nierdzewnej, tytanu i stopów niklu. Odlewanie die jest zwykle ograniczone do metali nieżelaznych, takich jak aluminium, cynku i magnezu.
3. Części MIM mają doskonałe właściwości mechaniczne, wysoką wytrzymałość i odporność na zużycie ze względu na proces spiekania.
4. MIM zapewnia bardziej rygorystyczne tolerancje i może być dokładny do 0,3 mm.
5. MIM praktycznie nie ma odpadów, ponieważ cały materiał jest wstrzykiwany bezpośrednio do formy.
Zalety MIM w porównaniu z Die Casting
1. MIM jest na ogół droższe niż odlewania die ze względu na złożone oprzyrządowanie i wielokrotnego przetwarzania.
2. MIM ma niższą żywotność (150k-300k shots) w porównaniu do odlewania (ponad 1 milion shots).
3. Części MIM mogą znacznie skurczyć (do 30%) podczas spiekania, wymagając starannego projektowania pleśń. Odlewania Die ma znacznie niższe kurczenie.
4. MIM posiada wysokie koszty automatyki początkowej i konfiguracji.
Korzyści płynące z odlewu Die Casting w stosunku do MIM
1. Die casting jest zazwyczaj tańszy niż MIM, do 30% mniej kosztowny w niektórych przypadkach.
2. Odlewanie ciśnieniowe zapewnia dłuższą trwałość formy (ponad 1 milion wtrysków) niż MIM (150 tys.–300 tys. wtrysków).
3. Odlewanie die nie wymaga operacji drugorzędnych po wyrzuceniu części z formy.
4. Odlewanie może pomieścić wkładki i części wykonane z innych materiałów wbudowanych do odlewu.
Niedogodności w odlewaniu Die Casting w porównaniu z MIM
1. Odlewania zmagają się z produkcją małych, skomplikowanych części o drobnych cechach i cienkich ścian.
2. Odlewanie die jest ograniczone głównie do metali nieżelaznych. Metale żelazne mają bardzo wysokie punkty topnienia, co zmniejsza żywotność.
3. Poorność ze względu na wcielone gazy jest powszechną kwestią w odlewania die, zmniejszając wytrzymałość mechaniczną.
4. Die casting wymaga kosztownej śmierci, aby wytrzymać wysokie ciśnienie i roztapiać temperatury metalu.
Podsumowując, MIM doskonała w produkcji małych, złożonych części o doskonałych właściwościach mechanicznych w szerokiej gamie materiałów. Jednakże, jest droższy i ma dłuższy czas cyklu niż die casting. Odlewania die jest bardziej ekonomiczny i nadaje się do prostszych, większych części metali nieżelaznych z szybszymi czasami produkcji, ale zmaga się z skomplikowanymi cechami i porowatością.
Porównanie: Porównanie wtrysku metalu w porównaniu do odlewania die
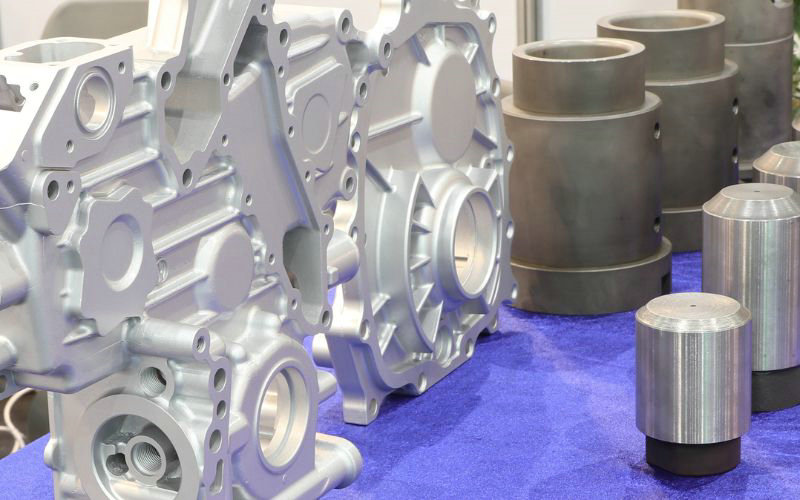
1. Tolerancje dokładności &
Powłoka metalowa (MIM): MIM osiąga bardzo precyzyjne części o stosunkowo ciasnych tolerancjach, zazwyczaj dokładnych do 0,3 mm. Precyzja ta wynika z zastosowanych drobnych proszków metalowych, które umożliwiają szczegółowe i złożone geometrie.
Die Casting: Die casting na ogół oferuje dobrą dokładność wymiarową, ale nie tak wysoką jak MIM. Typowa tolerancja odlewania die wynosi około ± 0.0005 cala, co jest mniej precyzyjne w porównaniu do możliwości MIM. Zmiany wymiarów często wymagają dodatkowego cięcia, aby spełnić specyfikacje.
2. Wymagane materiały
Wtryskiwacze metalu (MIM): MIM mogą korzystać z szerokiej gamy materiałów, w tym metali żelaznych i nieżelaznych, stali nierdzewnej, tytanu i stopów niklu. Ta uniwersalność pozwala na produkcję części o specyficznych właściwościach dostosowanych do różnych zastosowań.
Die Casting: Głównie wykorzystuje metale nieżelazne, takie jak aluminium, cynk i magnez. Podczas odlewania die może używać metali żelaznych, te materiały mają bardzo wysokie punkty topnienia, które mogą znacznie zmniejszyć żywotność form.
3. Porównanie prędkości
Wtryskiwanie metalu (MIM): Proces MIM obejmuje wiele kroków, w tym mieszanie, formowanie wtrysku, odcięcie, i spiekanie, co sprawia, że jest ogólnie wolniejszy niż odlewanie die. Jednak po uruchomieniu produkcji, MIM może skutecznie produkować duże ilości części.
Die Casting: Znany ze swojej szybkiej zdolności produkcyjnej, odlewania die jest szybsze, szczególnie nadaje się do wysokoobjętych procesów produkcyjnych. Proces umożliwia szybkie tworzenie dużych części ze względu na swoje wysokociśnieniowe techniki wtrysku.
4. Powierzchnia wykończenia
Powłoka metalowa (MIM): Zazwyczaj zapewnia wysokiej jakości wykończenie powierzchni, które często nie wymaga dodatkowego przetwarzania po przetworzeniu. Proces spiekania pomaga w osiągnięciu gładkiego wykończenia.
Die Casting: Części zazwyczaj wychodzą z formy o dobrej powierzchni wykończenia, ale może wymagać pewnego odcięcia nadmiaru metalu. Jakość powierzchni jest zazwyczaj uważana za medium w porównaniu do MIM.
5. Koszty produkcji
Koszty początkowe konfiguracji i oprzyrządowania mogą być wysokie, ale MIM może być opłacalny w procesie produkcji złożonych części w dużych ilościach ze względu na zmniejszenie ilości odpadów i minimalne potrzeby po przetworzeniu.
Die Casting: Ogólnie mniej kosztowne pod względem kosztów początkowych i jest bardziej opłacalny dla większych części i wysokiej wielkości produkcji. Jednak efektywność kosztowa zmniejsza się dla bardzo złożonych lub mniejszych części.
6. Różnice w mole
Formowanie wtryskowe metali (MIM): formy stosowane w MIM mogą być mniej trwałe niż formy do odlewania ciśnieniowego i zazwyczaj wytrzymują około 150,000 do 300,000 cykli. Umożliwiają jednak większą złożoność konstrukcji detali.
Odlewanie ciśnieniowe: formy projektuje się tak, aby wytrzymywały wysokie ciśnienie i temperaturę, dzięki czemu są trwalsze i mogą służyć ponad 1 milion cykli. Zapewniają jednak mniejszą swobodę w projektowaniu złożonych detali niż formy do MIM.







