
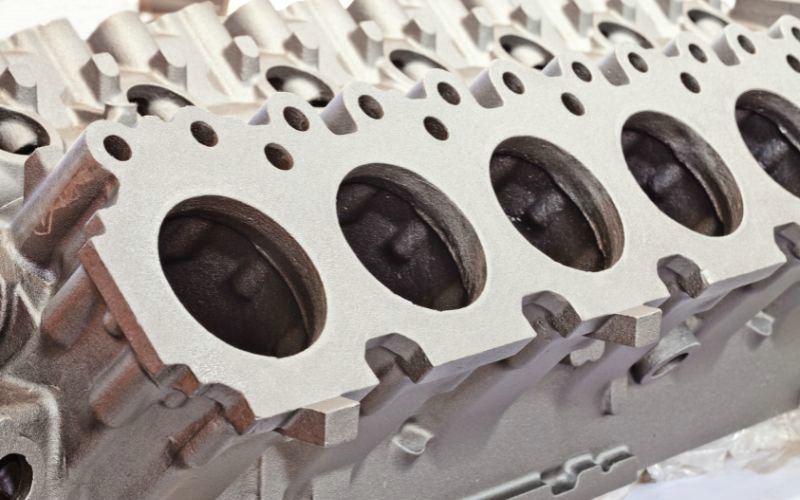
Mi az a nyomásos öntés?
A nyomásos öntés olyan gyártási eljárás, amelynek során olvadt fémet öntenek vagy fecskendeznek öntőszerszámokba. Az eljárásban általában cinket, alumíniumot és ezek ötvözeteit használják. Ez a nagy sorozatú gyártásban széles körben alkalmazott, hatékony eljárás.
A nyomásos öntés során a fémet kemencében megolvasztják, majd nagy nyomással a szerszámba fecskendezik. Az eljárás azért népszerű, mert precíz, részletgazdag, kiváló felületi minőségű alkatrészek gyárthatók vele – ezekre olyan iparágakban van szükség, mint az autóipar, a repülőgépipar és az elektronika.
A gyártók azért keresik a nyomásos öntést, mert egyenletes, állandó minőségű alkatrészek előállítását teszi lehetővé. Legyen szó járművek összetett sebességváltó-alkatrészeiről vagy elektronikai eszközök elegáns, tartós burkolatairól, a nyomásos öntés a modern gyártás egyik alappillére, különösen akkor, ha a precizitás és a nagy darabszám egyaránt fontos.
A nyomásos öntés folyamata
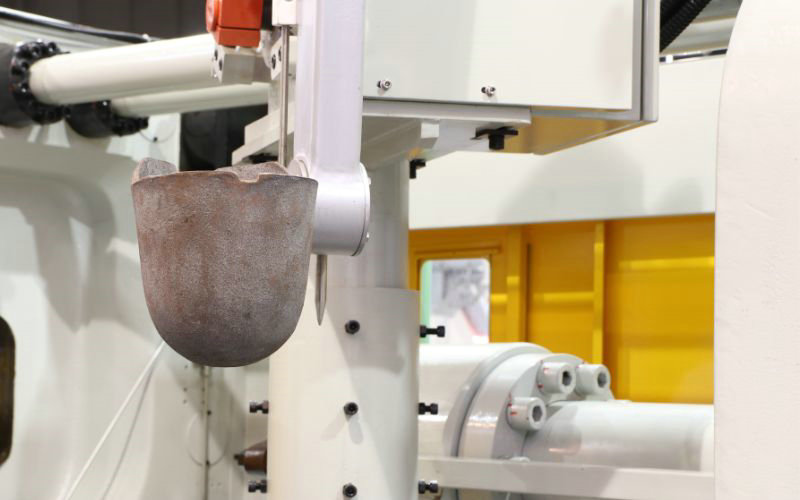
A nyomásos öntésnek három fő típusa van: gravitációs öntés, hidegkamrás nyomásos öntés és melegkamrás nyomásos öntés.
Gravitációs öntés
Gravitációs öntésnél az olvadt fémet közvetlenül az öntőkanálból egy félig állandó vagy állandó szerszámba öntik. Az üreg kizárólag a gravitáció hatására telik meg. Az eljárás előnye, hogy sűrű, kiváló minőségű, hőkezelésre alkalmas, jó mechanikai tulajdonságú öntvények készíthetők vele. Kis és közepes sorozatok gyártásához költséghatékony megoldás.
Hidegkamrás nyomásos öntés
Hidegkamrás nyomásos öntésnél az olvasztókemence különálló egység az öntőgéptől. Minden ciklusban pontos mennyiségű olvadt fémet mernek a gép fűtetlen adagolókamrájába, majd egy hidraulikus dugattyú 2,000-20,000 psi nyomással a szerszámba préseli. A hidegkamrás eljárást magasabb olvadáspontú ötvözetekhez, például alumíniumhoz használják. Erős, tartós alkatrészeket eredményez, de a ciklusidő hosszabb, mint a melegkamrás öntésnél.
Melegkamrás nyomásos öntés
Melegkamrás nyomásos öntésnél a befecskendező mechanizmus az olvadt fémbe merül, amely egy hattyúnyakon és dugattyún keresztül jut a szerszámba. Minden ciklus elején a dugattyú visszahúzódik, így a hattyúnyak megtelik olvadt fémmel. Ezután a dugattyú 1,000-5,000 psi nyomással a hattyúnyakon át a szerszámba préseli a fémet. A melegkamrás eljárást alacsonyabb olvadáspontú ötvözetekhez, például cinkhez és magnéziumhoz használják. Rövidebb ciklusidőt tesz lehetővé, és kisebb porozitású, összetett alkatrészek készíthetők vele.
A nyomásos öntés alkalmazási területei
Autóipar: A nyomásos öntést széles körben alkalmazzák az autóiparban. Ezzel az eljárással készülnek többek között a motorblokkok, a sebességváltó alkatrészei és a szerkezeti elemek. Mivel gyorsan és hatékonyan gyárthatók vele erős, tartós alkatrészek, az autóipari mérnökök gyakran ezt választják.
- Motoralkatrészek
- Sebességváltók
- Autókarosszériák
Repülőgépipar: A repülőgépipar olyan összetett alkatrészek gyártásához alkalmazza a nyomásos öntést, amelyeknek precíznek kell lenniük, és szélsőséges körülményeknek is ellen kell állniuk. Tipikus példák a futóműalkatrészek, a pilótafülke műszereinek elemei és a motoralkatrészek.
- Műszerházak
- Futóműalkatrészek
- Motoralkatrészek
Elektronika: Az elektronikában a nyomásos öntéssel többek között csatlakozók, házak és hűtőbordák készülnek. Az eljárás összetett formák kialakítását teszi lehetővé, miközben az alkatrészek kiváló hővezető képességgel rendelkezhetnek.
- Hűtőbordák
- Csatlakozók
- Burkolatok
Mi az a fém fröccsöntés?
A fém fröccsöntés (MIM) olyan gyártási eljárás, amellyel összetett alkatrészek készíthetők közepes és nagy sorozatban. A MIM a műanyag fröccsöntés tervezési szabadságát és alakbeli összetettségét ötvözi a fém kivételes szilárdságával és szerkezeti integritásával.
Íme a MIM rövid áttekintése:
- Anyagok: A MIM-hez gyakran vasalapú fémeket, például rozsdamentes acélt választanak, amely nagy szilárdságot és tartósságot biztosít a készterméknek.
- Szilárdság és precizitás: A MIM-alkatrészek kiváló szilárdságukról és precizitásukról ismertek. Szűk tűréseket tartanak, ezért ipari és orvosi alkalmazásokhoz egyaránt alkalmasak.
- Összetett geometria és vékony falak: A MIM segítségével olyan összetett geometriájú és vékony falú alkatrészek is készíthetők, amelyek hagyományos fémmegmunkálással nehezen vagy egyáltalán nem gyárthatók le.
A fém fröccsöntés folyamata
A MIM alapanyaga a finom fémporból és polimer kötőanyagból álló alapanyagkeverék. Az eljárásban többek között rozsdamentes acélt, titánt, nikkelötvözeteket és rézötvözeteket használnak. A kezdeti lépések hasonlítanak a műanyag fröccsöntéshez: az alapanyagkeveréket felmelegítik, amíg viszkózussá nem válik, majd a szerszámüregbe fecskendezik.
A megformázott alkatrész megszilárdulása után megkezdődik a kötőanyag eltávolítása. Ennek során a kötőanyag nagy részét eltávolítják, így az alkatrész előkészül a szinterezésre. A szinterezés során magas hőmérsékleten a fémrészecskék összekapcsolódnak, és kialakul az alkatrész szerkezeti integritása.
A szinterezés után az alkatrész jelentősen összezsugorodik – jellemzően 15-20%-kal. A folyamat azonban kiváló méretpontosságot és felületi minőséget biztosít, így gyakran nincs szükség utólagos megmunkálásra. A MIM különösen költséghatékony megoldás kis alkatrészek nagy sorozatú gyártására, mivel kevesebb anyag vész kárba, a szűk tűrések pedig kiterjedt utómegmunkálás nélkül is tarthatók.
A fém fröccsöntés a minőség, a hatékonyság és a sokoldalúság egyedülálló kombinációját kínálja a gyártásban. A különféle fémek használata és az olyan egyedi anyagtulajdonságok elérése, mint a keménység, a szakítószilárdság és a hőállóság, számos iparág számára értékes eljárássá teszi.
A fém fröccsöntés (MIM) alkalmazási területei
A fém fröccsöntés (MIM) precíz és költséghatékony eljárás, különösen kis és közepes méretű alkatrészek tömeggyártására alkalmas. A különféle iparágakban azért alkalmazzák, mert összetett formájú, kiváló felületi minőségű alkatrészek gyárthatók vele.
Repülőgépipar és autóipar:
- A MIM nagy szilárdságának és tartósságának köszönhetően ideális ajtókilincsek, zsanérok és motoralkatrészek gyártására.
Orvosi és fogászati alkalmazások:
- Az orvostechnikai ipar a MIM precizitását kihasználva olyan sebészeti eszközöket, implantátumokat és konzolokat gyárt, amelyeknek biokompatibilisnek kell lenniük.
Szórakoztatóelektronika:
- Az olyan kis alkatrészek, mint a mobiltelefon-alkatrészek és a fényképezőgép-egységek, a MIM miniatürizálási lehetőségeit és részletgazdag kialakítását hasznosítják.
Lőfegyveripar:
- A MIM-mel különféle lőfegyver-alkatrészek, például elsütőbillentyűk, kakasok és irányzékelemek gyárthatók, amelyekhez szűk tűrések és nagy szilárdság szükséges.
Általános ipari berendezések:
- A MIM-et nagy sorozatú, egyenletes minőségű gyártási képessége miatt szivattyúalkatrészek, csatlakozók és szelepek előállítására is használják.
Ezekben az alkalmazásokban a MIM előnyei többek között:
- Nagy sűrűségű anyagok kiváló mechanikai tulajdonságokkal
- Menetek, fogaskerekek és belső csatornák kialakítása másodlagos műveletek nélkül
- A végleges mérethez közeli alkatrészek gyártása, minimális anyagveszteséggel
Nyomásos öntés vagy MIM: előnyök és hátrányok
A MIM előnyei a nyomásos öntéssel szemben
1. A MIM-mel olyan kisméretű, összetett alkatrészek gyárthatók, amelyek bonyolult részletekkel és vékony falakkal rendelkeznek, és amelyeket nyomásos öntéssel nehéz vagy lehetetlen lenne előállítani.
2. A MIM alapanyagok szélesebb körét teszi lehetővé, többek között vasalapú fémeket, rozsdamentes acélokat, titánt és nikkelötvözeteket. A nyomásos öntés jellemzően olyan színesfémekre korlátozódik, mint az alumínium, a cink és a magnézium.
3. A MIM-alkatrészek kiváló mechanikai tulajdonságokkal, nagy szilárdsággal és kopásállósággal rendelkeznek a szinterezési eljárásnak köszönhetően.
4. A MIM szűkebb tűréseket tesz lehetővé, és akár 0,3 mm-es pontosság is elérhető vele.
5. A MIM gyakorlatilag hulladékmentes, mivel az összes alapanyagot közvetlenül a formába fecskendezik.
A MIM hátrányai a nyomásos öntéssel szemben
1. A MIM általában drágább a nyomásos öntésnél az összetett szerszámozás és a több feldolgozási lépés miatt.
2. A MIM-szerszámok élettartama rövidebb (150k–300k lövés), mint a nyomásos öntésnél használt szerszámoké (több mint 1 millió lövés).
3. A MIM-alkatrészek a szinterezés során jelentősen, akár 30%-kal is zsugorodhatnak, ezért gondos formatervezést igényelnek. A nyomásos öntésnél a zsugorodás jóval kisebb.
4. A MIM-hez magas kezdeti automatizálási és beállítási költségek társulnak.
A nyomásos öntés előnyei a MIM-mel szemben
1. A nyomásos öntés általában olcsóbb a MIM-nél, egyes esetekben akár 30%-kal is.
2. A nyomásos öntésnél használt szerszámok élettartama hosszabb (több mint 1 millió lövés), mint a MIM-szerszámoké (150k–300k lövés).
3. A nyomásos öntésnél nincs szükség utólagos műveletekre az alkatrész formából való kiemelése után.
4. A nyomásos öntés lehetővé teszi betétek és más anyagból készült, az öntvénybe ágyazott alkatrészek alkalmazását.
A nyomásos öntés hátrányai a MIM-mel szemben
1. A nyomásos öntéssel nehéz kisméretű, bonyolult részletekkel és vékony falakkal rendelkező alkatrészeket gyártani.
2. A nyomásos öntés főként színesfémekre korlátozódik. A vasalapú fémek olvadáspontja nagyon magas, ami csökkenti a szerszám élettartamát.
3. A beszorult gázok miatti porozitás gyakori probléma a nyomásos öntésnél, és csökkenti a mechanikai szilárdságot.
4. A nyomásos öntéshez költséges szerszámokra van szükség, amelyek ellenállnak a nagy nyomásnak és az olvadt fém magas hőmérsékletének.
Összefoglalva: a MIM kiválóan alkalmas kisméretű, összetett, kiváló mechanikai tulajdonságokkal rendelkező alkatrészek gyártására, sokféle anyagból. Ugyanakkor drágább, és hosszabb a ciklusideje, mint a nyomásos öntésnek. A nyomásos öntés gazdaságosabb, és gyorsabban alkalmas egyszerűbb, nagyobb, színesfémből készült alkatrészek gyártására, de nehézséget okoznak számára az összetett részletek és a porozitás.
Összehasonlítás: fém fröccsöntés és nyomásos öntés
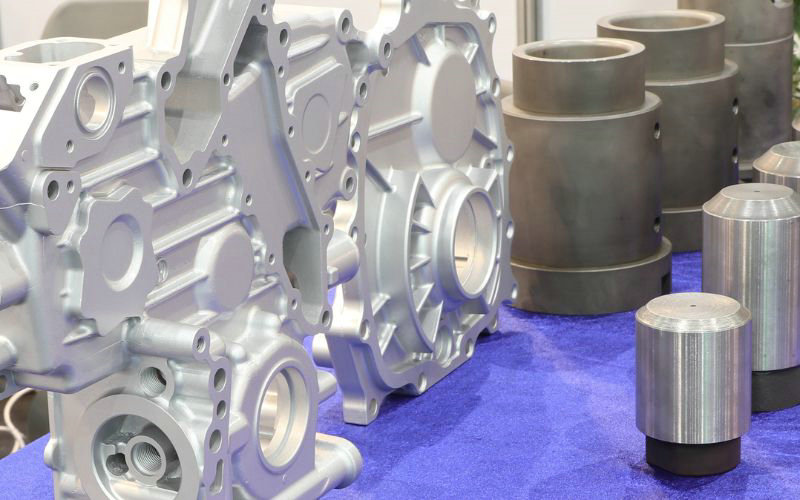
1. Pontosság és tűrések
Fém fröccsöntés (MIM): A MIM-mel nagyon pontos, viszonylag szűk tűrésű alkatrészek gyárthatók; a pontosság jellemzően 0,3 mm-en belüli. Ezt a finom fémporok teszik lehetővé, amelyek részletgazdag és összetett geometriák kialakítására is alkalmasak.
Nyomásos öntés: A nyomásos öntés általában jó méretpontosságot biztosít, de a MIM-hez képest nem olyan magasat. A nyomásos öntés jellemző tűrése körülbelül ±0.0005 hüvelyk, ami kevésbé pontos, mint amit a MIM lehetővé tesz. A méreteltérések miatt gyakran további sorjázásra van szükség az előírások teljesítéséhez.
2. Szükséges anyagok
Fém fröccsöntés (MIM): A MIM sokféle anyagot használhat, többek között vasalapú és színesfémeket, rozsdamentes acélokat, titánt és nikkelötvözeteket. Ez a sokoldalúság lehetővé teszi, hogy az egyes alkalmazások igényeihez igazított tulajdonságú alkatrészek készüljenek.
Nyomásos öntés: Elsősorban színesfémeket, például alumíniumot, cinket és magnéziumot használnak hozzá. Bár vasalapú fémek is alkalmazhatók nyomásos öntéshez, ezeknek nagyon magas az olvadáspontjuk, ami jelentősen csökkentheti a forma élettartamát.
3. Sebesség-összehasonlítás
Fém fröccsöntés (MIM): A MIM-eljárás több lépésből áll, többek között keverésből, fröccsöntésből, kötőanyag-eltávolításból és szinterezésből, ezért általában lassabb a nyomásos öntésnél. A gyártás beállítása után azonban hatékonyan állítható elő vele nagy mennyiségű alkatrész.
Nyomásos öntés: Gyors gyártási képességéről ismert, és különösen alkalmas nagy sorozatok előállítására. A nagynyomású befecskendezési technikának köszönhetően gyorsan gyárthatók vele nagyobb alkatrészek.
4. Felületi minőség
Fém fröccsöntés (MIM): Jellemzően kiváló felületi minőséget biztosít, amely gyakran nem igényel további utómegmunkálást. A szinterezési eljárás sima felületet eredményez.
Nyomásos öntés: Az alkatrészek általában jó felületi minőséggel kerülnek ki a formából, de előfordulhat, hogy le kell vágni a felesleges fémet. A felület minőségét a MIM-hez képest általában közepesnek tekintik.
5. Gyártási költségek
Fém fröccsöntés (MIM): Bár a kezdeti beállítás és a szerszámozás költséges lehet, a MIM nagy mennyiségű összetett alkatrész gyártásakor gazdaságos lehet a kisebb anyagveszteség és a minimális utómegmunkálási igény miatt.
Nyomásos öntés: A kezdeti költségek általában alacsonyabbak, ezért nagyobb alkatrészek és nagy sorozatok gyártásakor költséghatékonyabb. A költséghatékonyság azonban csökken, ha az alkatrészek nagyon összetettek vagy kisméretűek.
6. A formák közötti különbségek
Fém fröccsöntés (MIM): A MIM-hez használt formák kevésbé tartósak lehetnek, mint a nyomásos öntéshez használtak; jellemzően körülbelül 150 000–300 000 lövést bírnak. Ugyanakkor összetettebb alkatrészek tervezését teszik lehetővé.
Nyomásos öntés: A formákat úgy tervezik, hogy ellenálljanak a nagy nyomásnak és hőmérsékletnek, ezért tartósabbak, élettartamuk meghaladja az 1 millió lövést. A MIM-formákhoz képest azonban kevésbé rugalmasak az alkatrészek összetettsége tekintetében.







